


 Deutsch
 English
 Italiano






































Stereolithographie (SLA): 3D-Druck für glatte, detailgenaue Kunststoffbauteile
Die Stereolithographie (SLA) ist ein 3D-Druck-Verfahren, bei dem Licht im UV- oder UV-nahen Bereich – meist ein Laser – flüssiges Kunstharz Schicht für Schicht aushärtet. So entstehen Bauteile mit glatter Oberfläche und feinen Details – auch transparent. Weil das Bauteil im flüssigen Harz entsteht, braucht es Stützstrukturen, die nach dem Druck entfernt werden.
Die Stereolithographie wurde in den 1980er Jahren entwickelt und gehört zu den ältesten 3D-Druck-Verfahren. Typische Einsatzfelder sind Design- und Anschauungsmodelle, Form- und Funktionsprototypen, transparente Bauteile sowie Urmodelle für Gießverfahren. PROTIQ fertigt SLA-Bauteile in der eigenen Produktion; daneben bieten weitere Anbieter das Verfahren auf dem PROTIQ Marketplace an.
SLA auf einen Blick
- Werkstoffe
- Kunstharze (Photopolymere)
- Stützstrukturen
- erforderlich
- Oberfläche
- vergleichsweise glatt
- Detailabbildung
- fein
- Stückzahl
- Einzelteil bis Kleinserie
Gilt für Bauteile, die PROTIQ selbst fertigt, sofern im Angebot nicht anders ausgewiesen. Für einige Harze gelten größere Toleranzen; andere Anbieter nennen ihre Toleranzen im jeweiligen Angebot.
So funktioniert’s
Wie funktioniert Stereolithographie?
Bei klassischen Anlagen fährt ein UV-Laser den Querschnitt des Bauteils auf der Oberfläche eines Harzbads ab und härtet das flüssige Harz dort aus. Danach senkt sich die Bauplattform um eine Schichtdicke ab, eine neue Harzschicht legt sich darüber, und der Vorgang wiederholt sich, bis das Bauteil fertig ist.
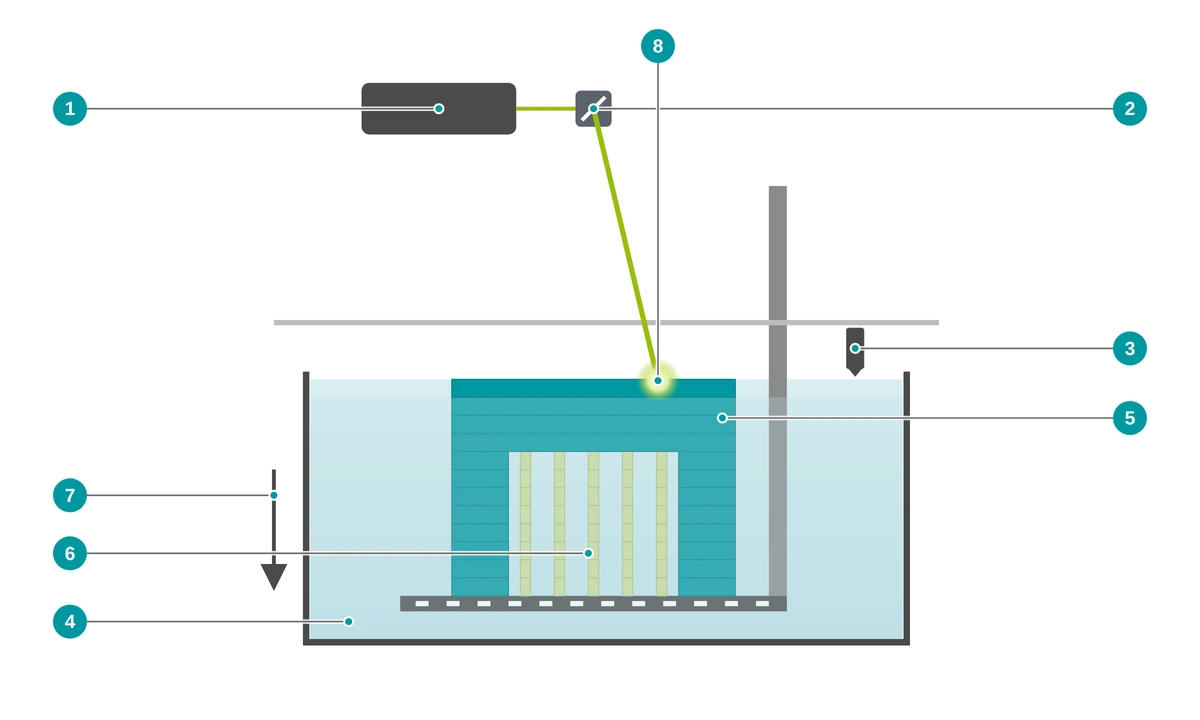
- 1 UV-Laser
- 2 Scanner-Spiegel lenken den Laserstrahl
- 3 Beschichter (Wischer) sorgt für eine gleichmäßige Harzschicht
- 4 Behälter mit flüssigem Kunstharz
- 5 Bauteil, Schicht für Schicht aufgebaut
- 6 Stützstrukturen – werden nach dem Druck entfernt
- 7 Bauplattform senkt sich nach jeder Schicht ab
- 8 Laser härtet die aktuelle Schicht aus
- Daten vorbereiten Das 3D-Modell wird ausgerichtet, mit Stützstrukturen versehen und in dünne Schichten zerlegt.
- Belichten Der UV-Laser härtet das Harz entlang des Querschnitts aus. Die Stützstrukturen entstehen dabei aus demselben Material.
- Absenken und beschichten Die Plattform senkt sich um eine Schichtdicke ab, eine neue Harzschicht wird gleichmäßig verteilt. Das wiederholt sich bis zur letzten Schicht.
- Reinigen Das fertige Bauteil wird aus dem Harzbad gefahren und mit einem Lösungsmittel wie Isopropanol von anhaftendem Harz gereinigt.
- Nachhärten Unter UV-Licht wird das Bauteil nachgehärtet und erreicht seine Endeigenschaften. Manche Harze werden zusätzlich thermisch nachbehandelt.
- Stützen entfernen und Finishing Die Stützstrukturen werden entfernt, die Kontaktstellen nachgearbeitet. Auf Wunsch folgen Schleifen, Polieren oder Lackieren.
SLA im Video
Im Video sehen Sie, wie die Stereolithographie funktioniert.
Nicht ausgehärtetes Harz im Behälter kann für weitere Baujobs wiederverwendet werden.
↑ Zur ÜbersichtSLA oder SLS?
Was ist der Unterschied zwischen Stereolithographie und Lasersintern?
Beide Verfahren arbeiten in der Regel mit einem Laser, aber mit unterschiedlichem Ausgangsmaterial: Die Stereolithographie härtet flüssiges Harz aus, das Lasersintern verschmilzt Kunststoffpulver. SLA punktet mit glatter Oberfläche und feinen Details, SLS mit belastbaren Bauteilen ohne Stützstrukturen.
| Stereolithographie (SLA) | Lasersintern (SLS) | |
|---|---|---|
| Ausgangsmaterial | flüssiges Kunstharz (Photopolymer) | Kunststoffpulver, z. B. Polyamid |
| Stützstrukturen | erforderlich, werden nach dem Druck entfernt | nicht erforderlich |
| Oberfläche | glatt | leicht rau und matt |
| Detailabbildung | fein | mittel |
| Mechanik | je nach Harz; eher steif und weniger schlagzäh | zäh und belastbar |
| Transparenz | mit transparenten Harzen möglich | nicht üblich (opake Bauteile) |
| Typischer Einsatz | Design- und Anschauungsmodelle, transparente Teile, Urmodelle | Funktionsteile, Kleinserien, bewegliche Baugruppen |
Welches Verfahren für Ihr Bauteil besser passt, hängt von Optik, Belastung, Geometrie und Stückzahl ab. Laden Sie Ihre Datei hoch und vergleichen Sie die Angebote beider Verfahren direkt im Konfigurator.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile der Stereolithographie?
Die Stereolithographie ist eine bewährte Wahl, wenn Optik und Detailtreue im Vordergrund stehen: glatte Oberflächen, feine Details und auf Wunsch transparente Bauteile.
Glatte Oberflächen
Schon direkt nach dem Druck ist die Oberfläche vergleichsweise glatt. Für Sichtflächen und Urmodelle werden leichte Schichtstufen und Stützspuren meist nachgeschliffen.
Feine Details
Kleine Strukturen, Schriften und scharfe Kanten lassen sich sehr fein abbilden – die Mindestgrößen hängen von Harz und Anlage ab.
Transparente Bauteile
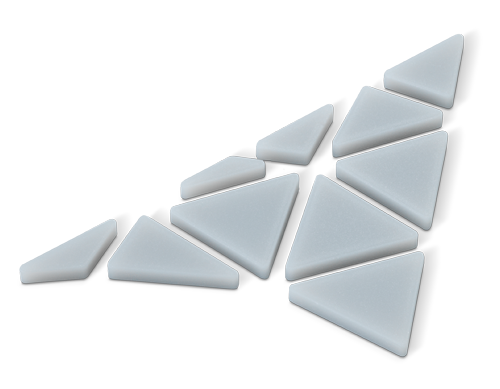
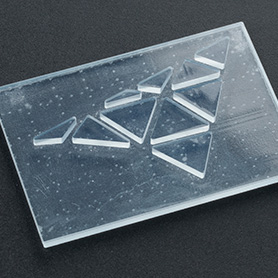
Mit transparenten Harzen entstehen durchsichtige Bauteile – etwa für Sichtmodelle oder Strömungsuntersuchungen.
Gute Nachbearbeitung
SLA-Bauteile lassen sich schleifen, polieren und lackieren – bis hin zu klar polierten Oberflächen.
Urmodelle für Gießverfahren
Dank glatter Oberfläche eignen sich SLA-Bauteile als Urmodelle, etwa für das Vakuumgießen.
Ohne Werkzeugkosten ab Stück 1
Kein Werkzeug, keine Formkosten – vom Einzelteil bis zur Kleinserie.
Materialien
Welche Materialien gibt es für die Stereolithographie?
In der Stereolithographie werden flüssige Kunstharze (Photopolymere) verarbeitet. Auf dem PROTIQ Marketplace gibt es robuste, transparente und temperaturbeständige Harze.
Welche Materialien aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die gültigen Datenblätter der Anbieter.
Robust
VisiJet Tough und Accura Xtreme sind laut Hersteller ABS-ähnliche, vergleichsweise robuste Harze – für Form- und Funktionsprototypen, detailreiche Komponenten und Urmodelle.
Transparent
RS Clear und Somos WaterShed XC 11122 ergeben durchsichtige Bauteile – etwa für Sichtmodelle, Strömungsuntersuchungen oder Urmodelle. Für eine möglichst klare Optik werden die Teile in der Regel nachbearbeitet.
Temperaturbeständig
RS High Temp erreicht nach thermischer Behandlung eine hohe Wärmeformbeständigkeit – für Prototypen, die in warmer Umgebung getestet werden.
Kennwerte im Vergleich
| Material | Farbe | Zugfestigkeit (MPa) | Zug-E-Modul (MPa) | Bruchdehnung (%) | Wärmeformbeständigkeit 0,45 / 1,82 MPa (°C) |
|---|---|---|---|---|---|
| VisiJet Tough | grau | 41 | 1.890 | 18 | 62 / 54 |
| Accura Xtreme | – | 41 | 1.890 | 17 | –¹ |
| RS Clear | transparent | 65 | 2.800 | 6,2 | 73 / 58 |
| Somos WaterShed XC 11122 | nahezu farblos, klar | 50 | 2.770 | 15,5 | 50 / 49 |
| RS High Temp | bernstein | 58 | 2.750 | 3,3 | 238 / 101² |
Werte aus den Datenblättern der PROTIQ Marketplace Anbieter, gerundet. Keine zugesicherten Eigenschaften; die Werte hängen unter anderem von Nachhärtung, Bauteilgeometrie und Baurichtung ab. Verbindlich ist das Datenblatt des jeweiligen Anbieters im Bestellprozess.
¹ Laut Anbieter-Datenblatt formstabil bis ca. 60 °C (Glasübergangstemperatur ca. 70 °C). ² Nach thermischer Behandlung. Die Datenblätter beruhen teils auf unterschiedlichen Prüfnormen und sind nur bedingt vergleichbar. Die Wärmeformbeständigkeit ist keine Dauergebrauchstemperatur.
Technische Daten
Technische Daten und Konstruktionshinweise für SLA
Für SLA-Bauteile, die PROTIQ selbst fertigt, gilt ohne gesonderte Angabe im Angebot eine Standardtoleranz von ± 0,3 %, jedoch nicht enger als ± 0,05 mm. Für einige Harze gelten größere Toleranzen. Bauteilgröße, Mindestwandstärke und Maßgenauigkeit hängen von Harz, Anbieter und Anlage ab.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters – wird beim Hochladen automatisch geprüft |
| Standardtoleranz bei PROTIQ | ± 0,3 %, nicht enger als ± 0,05 mm, sofern im Angebot nicht anders ausgewiesen |
| Maßgenauigkeit je Material | laut Datenblättern z. B. ± 0,3 % / ± 0,05 mm (VisiJet Tough), ± 0,3 % / ± 0,1 mm (RS Clear) oder ± 0,5 % / ± 0,1 mm (RS High Temp) |
| Mindestwandstärke | je nach Harz und Anbieter, z. B. 0,4–0,5 mm (Accura Xtreme, laut Anbieter-Datenblatt) |
| Oberfläche | glatt; an den Stützstellen nachgearbeitet |
| Stützstrukturen | erforderlich |
| Farbe | je nach Harz, z. B. grau, transparent oder bernstein; lackierbar |
Richtwerte, keine zugesicherten Eigenschaften. Verbindlich sind die Angaben des jeweiligen Anbieters im Bestellprozess bzw. im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Sichtflächen angeben An den Stützstellen bleiben nach dem Entfernen kleine Spuren. Geben Sie Sichtflächen bei der Bestellung oder Anfrage an – sie werden bei der Ausrichtung berücksichtigt, soweit die Geometrie es zulässt.
- Hohlräume mit Ablauföffnungen In geschlossenen Hohlräumen bleibt flüssiges Harz zurück. Sehen Sie Öffnungen vor, damit es abfließen und das Bauteil gereinigt werden kann.
- Dünne, lange Strukturen Feine Stege und dünne Wände sind möglich, können sich aber verziehen oder brechen. Stabilisieren Sie sie, wo es die Funktion erlaubt.
- Schnappverbindungen Viele Harze sind steifer und weniger schlagzäh als Polyamid. Für Schnapphaken und Filmscharniere eignet sich das Lasersintern oft besser.
- Gewinde und Passungen Kleine Gewinde schneiden Sie besser nach oder setzen Gewindeeinsätze ein. Enge Passungen sollten Sie nacharbeiten.
- Transparente Bauteile Für eine möglichst klare Optik sind Schleifen, Polieren oder ein Klarlack nötig. Planen Sie dafür gut zugängliche Flächen ein.
Grenzen & Alternativen
Wann ist ein anderes Verfahren besser als SLA?
- Schlagzähigkeit Viele Harze sind steifer und spröder als Polyamid. Für stark belastete Funktionsteile ist das Lasersintern oft die bessere Wahl.
- UV-Beständigkeit SLA-Bauteile sind nur bedingt UV-beständig. Ein UV-Schutzlack kann die Alterung verlangsamen; ob ein Bauteil dauerhaft im Freien eingesetzt werden kann, ist im Einzelfall zu prüfen.
- Temperatur Die Wärmeformbeständigkeit vieler Standardharze liegt bei etwa 50–60 °C. Für höhere Temperaturen gibt es spezielle Harze wie RS High Temp.
- Stützstrukturen Stützen müssen entfernbar sein. Das schränkt die Gestaltungsfreiheit etwas ein, und an den Kontaktstellen bleiben kleine Spuren.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Lasersintern (SLS) | Belastbare, zähe Bauteile ohne Stützstrukturen | … Ihr Bauteil mechanisch belastet wird oder Schnappverbindungen hat |
| Multi Jet Fusion (MJF) | Pulverbettverfahren ohne Stützstrukturen, Bauteile meist gräulich | … Sie belastbare Funktionsteile in kurzer Bauzeit brauchen |
| PolyJet / MultiJet | Mehrfarbige Bauteile und Kombinationen aus harten und weichen Materialien | … Ihr Modell mehrfarbig sein oder weiche Bereiche haben soll |
| Vakuumgießen | Kleinserien aus PU-Werkstoffen, die Serienkunststoffe nachbilden – oft mit einem SLA-Urmodell | … Sie mehrere gleiche Teile in kleiner Stückzahl brauchen |
| Spritzgießen | Wirtschaftlich bei großen Stückzahlen | … die Stückzahl so groß ist, dass sich ein Spritzgießwerkzeug lohnt |
VisiJet, Accura, Somos, WaterShed, Multi Jet Fusion, PolyJet und MultiJet sind Marken ihrer jeweiligen Inhaber.
↑ Zur ÜbersichtAnwendungen
Wofür wird Stereolithographie eingesetzt?
Die Stereolithographie hat sich über Jahrzehnte im Prototypenbau bewährt. Heute entstehen damit Design- und Funktionsprototypen, Anschauungsmodelle, transparente Bauteile und Urmodelle für Gießverfahren.

Prototypenbau
Design- und Funktionsprototypen mit glatter Oberfläche – um Form, Passung und Optik früh zu beurteilen.
Zum Prototypenbau
Modellbau
Detailreiche Anschauungs- und Architekturmodelle mit feinen Strukturen.
Zum ModellbauUrmodelle
Urmodelle für das Vakuumgießen – die glatte Oberfläche überträgt sich auf die Abgüsse.
Zum Vakuumgießen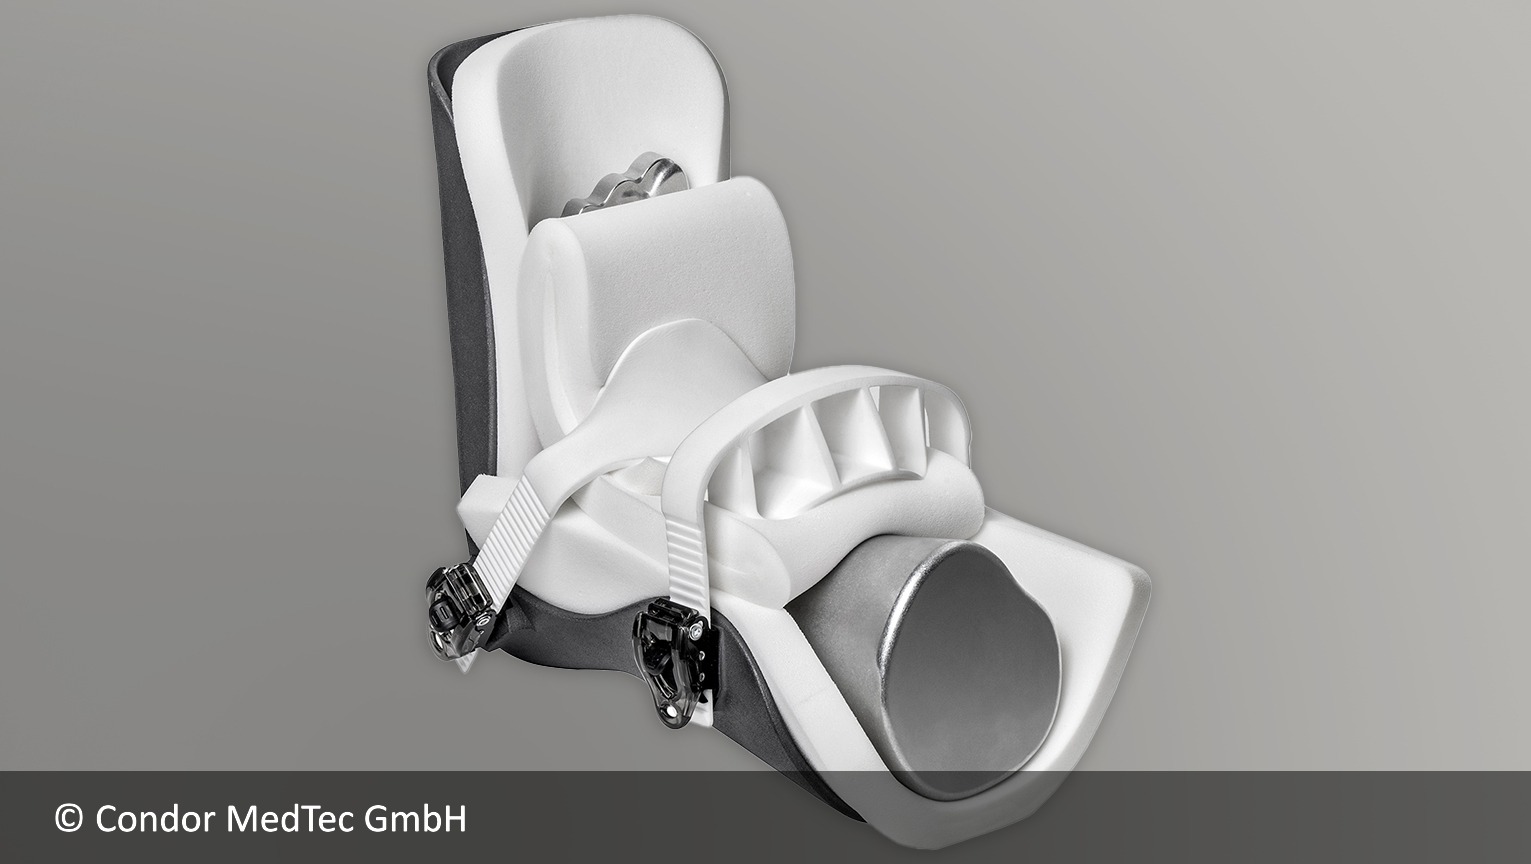
Medizintechnik
Anschauungsmodelle und Prototypen. Ob ein Werkstoff für eine medizinische Anwendung geeignet ist, muss im Einzelfall geprüft werden – wir beraten Sie gern.
Zur MedizintechnikBestellen
Wie bestelle ich SLA-Bauteile?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Material und Verfahren und vergleichen Sie die Angebote der Anbieter. Sie entscheiden selbst, wer fertigt.
- Datei hochladen Laden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Material wählen Wählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel RS Clear in der Stereolithographie.
- Angebote vergleichen In der Regel sehen Sie sofort Preise und Produktionszeiten der Anbieter, die Ihr Bauteil fertigen können.
- Bestellen Sie bestellen zum ausgewählten Preis direkt online.
FAQ
Häufig gestellte Fragen zur Stereolithographie
Was ist Stereolithographie (SLA)?
Die Stereolithographie ist ein 3D-Druck-Verfahren, bei dem Licht – meist ein UV-Laser – flüssiges Kunstharz Schicht für Schicht aushärtet. Es entstehen Bauteile mit glatter Oberfläche und feinen Details. Weil das Bauteil im flüssigen Harz entsteht, sind Stützstrukturen nötig.
Was ist der Unterschied zwischen SLA und SLS?
Die Stereolithographie härtet flüssiges Harz aus, das Lasersintern verschmilzt Kunststoffpulver. SLA-Bauteile haben eine glattere Oberfläche und feinere Details, brauchen aber Stützstrukturen. SLS-Bauteile sind meist zäher und belastbarer.
Welche Materialien gibt es für SLA?
In der Stereolithographie werden Kunstharze verarbeitet. Auf dem PROTIQ Marketplace gibt es robuste Harze wie VisiJet Tough und Accura Xtreme, transparente Harze wie RS Clear und Somos WaterShed XC 11122 sowie das temperaturbeständige RS High Temp.
Kann man mit SLA transparente Bauteile drucken?
Ja. Mit transparenten Harzen entstehen durchsichtige Bauteile. Für eine möglichst klare Optik werden sie in der Regel geschliffen, poliert oder klar lackiert.
Wie genau ist SLA?
Für SLA-Bauteile, die PROTIQ selbst fertigt, gilt ohne gesonderte Angabe im Angebot eine Standardtoleranz von ± 0,3 %, jedoch nicht enger als ± 0,05 mm. Für einige Harze gelten größere Toleranzen, zum Beispiel ± 0,5 % bei RS High Temp. Andere Anbieter nennen ihre Toleranzen im jeweiligen Angebot.
Wie groß dürfen SLA-Bauteile sein?
Das hängt von der Anlage des Anbieters ab. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt. Ist es zu groß, sprechen Sie uns an.
Sind SLA-Bauteile UV-beständig?
Nur bedingt. Unter dauerhafter UV-Strahlung können SLA-Bauteile verspröden oder sich verfärben. Ein UV-Schutzlack kann die Alterung verlangsamen; ob ein Bauteil dauerhaft im Freien eingesetzt werden kann, ist im Einzelfall zu prüfen.
Wofür eignen sich SLA-Bauteile als Urmodell?
Durch ihre glatte Oberfläche eignen sich SLA-Bauteile gut als Urmodelle für Gießverfahren wie das Vakuumgießen. Die Oberfläche des Urmodells überträgt sich auf die Abgüsse.
Was kostet ein SLA-Bauteil?
Der Preis hängt vor allem von Bauteilvolumen, Größe, Material und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator in der Regel sofort die Preise der Anbieter.



