


 Deutsch
 English
 Italiano






































Stereolitografia (SLA): stampa 3D per componenti in plastica lisci e ricchi di dettagli
La stereolitografia (SLA) è un processo di stampa 3D in cui la luce nel campo UV o vicino all’UV – di solito un laser – indurisce strato dopo strato una resina sintetica liquida. Si ottengono così componenti con superficie liscia e dettagli fini – anche trasparenti. Poiché il componente si forma nella resina liquida, servono strutture di supporto che vengono rimosse dopo la stampa.
La stereolitografia è stata sviluppata negli anni ’80 ed è uno dei processi di stampa 3D più antichi. Gli impieghi tipici sono modelli estetici e dimostrativi, prototipi di forma e funzionali, componenti trasparenti e modelli master per i processi di colata. PROTIQ produce componenti SLA nella propria produzione; inoltre, altri fornitori offrono il processo sul PROTIQ Marketplace.
SLA in sintesi
- Materiali
- Resine sintetiche (fotopolimeri)
- Strutture di supporto
- necessarie
- Superficie
- relativamente liscia
- Riproduzione dei dettagli
- fine
- Quantità
- Dal pezzo singolo alla piccola serie
Vale per i componenti prodotti direttamente da PROTIQ, salvo diversa indicazione nell’offerta. Per alcune resine valgono tolleranze maggiori; gli altri fornitori indicano le proprie tolleranze nella rispettiva offerta.
Come funziona
Come funziona la stereolitografia?
Negli impianti classici un laser UV traccia la sezione del componente sulla superficie di una vasca di resina e indurisce lì la resina liquida. Poi la piattaforma di costruzione si abbassa di uno spessore di strato, un nuovo strato di resina la ricopre e il processo si ripete fino al completamento del componente.
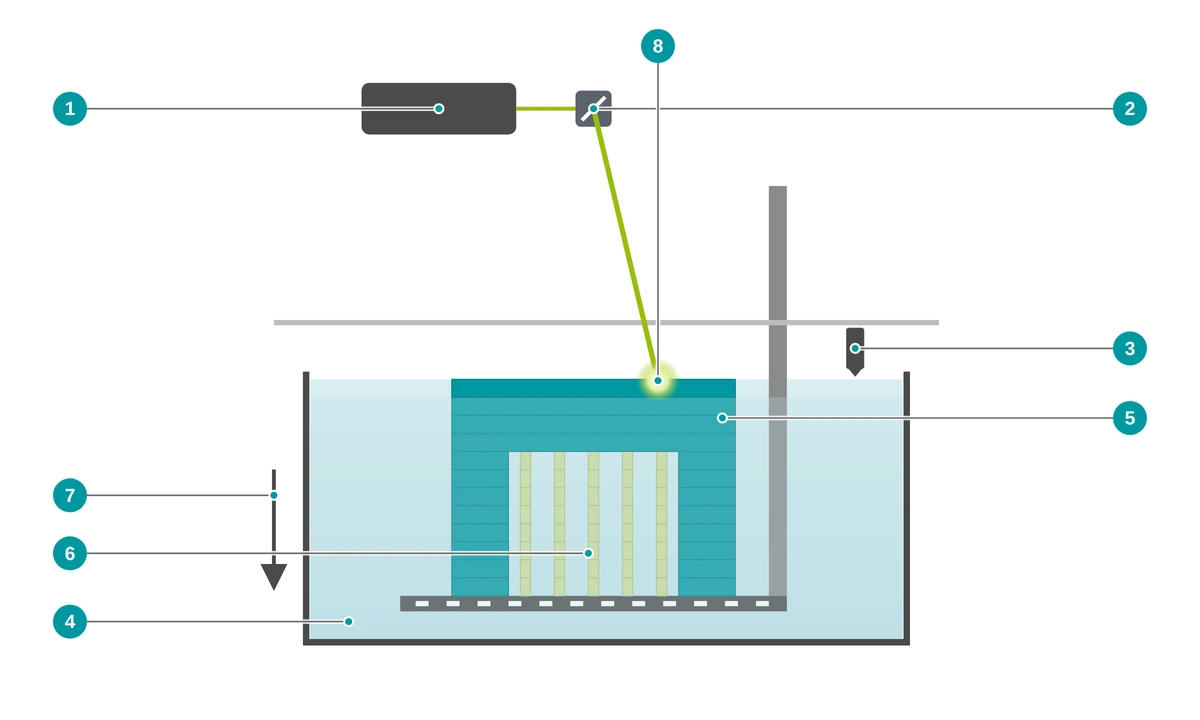
- 1 Laser UV
- 2 Gli specchi dello scanner deviano il raggio laser
- 3 Il ricopritore (racla) garantisce uno strato di resina uniforme
- 4 Vasca con resina sintetica liquida
- 5 Componente, costruito strato dopo strato
- 6 Strutture di supporto – rimosse dopo la stampa
- 7 La piattaforma di costruzione si abbassa dopo ogni strato
- 8 Il laser indurisce lo strato attuale
- Preparare i dati Il modello 3D viene orientato, dotato di strutture di supporto e suddiviso in strati sottili.
- Esposizione Il laser UV indurisce la resina lungo la sezione. Le strutture di supporto si formano dallo stesso materiale.
- Abbassare e ricoprire La piattaforma si abbassa di uno spessore di strato e un nuovo strato di resina viene distribuito uniformemente. Ciò si ripete fino all’ultimo strato.
- Pulizia Il componente finito viene estratto dalla vasca di resina e pulito dalla resina residua con un solvente come l’isopropanolo.
- Post-polimerizzazione Il componente viene post-polimerizzato sotto luce UV e raggiunge le sue proprietà finali. Alcune resine vengono inoltre sottoposte a un trattamento termico.
- Rimozione dei supporti e finitura Le strutture di supporto vengono rimosse e i punti di contatto rifiniti. Su richiesta seguono levigatura, lucidatura o verniciatura.
La SLA in video
Nel video vedi come funziona la stereolitografia.
La resina non polimerizzata nella vasca può essere riutilizzata per altri lavori di stampa.
↑ Torna alla panoramicaSLA o SLS?
Qual è la differenza tra stereolitografia e sinterizzazione laser?
Entrambi i processi lavorano di norma con un laser, ma con materiali di partenza diversi: la stereolitografia indurisce resina liquida, la sinterizzazione laser fonde polvere di plastica. La SLA si distingue per la superficie liscia e i dettagli fini, la SLS per componenti resistenti senza strutture di supporto.
| Stereolitografia (SLA) | Sinterizzazione laser (SLS) | |
|---|---|---|
| Materiale di partenza | resina sintetica liquida (fotopolimero) | polvere di plastica, ad es. poliammide |
| Strutture di supporto | necessarie, rimosse dopo la stampa | non necessarie |
| Superficie | liscia | leggermente ruvida e opaca |
| Riproduzione dei dettagli | fine | media |
| Proprietà meccaniche | a seconda della resina; piuttosto rigidi e meno resistenti agli urti | tenaci e resistenti |
| Trasparenza | possibile con resine trasparenti | non comune (componenti opachi) |
| Impiego tipico | Modelli estetici e dimostrativi, componenti trasparenti, modelli master | Parti funzionali, piccole serie, assiemi mobili |
Quale processo sia più adatto al tuo componente dipende da estetica, sollecitazione, geometria e quantità. Carica il tuo file e confronta le offerte di entrambi i processi direttamente nel configuratore.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi della stereolitografia?
La stereolitografia è una scelta collaudata quando estetica e fedeltà dei dettagli sono in primo piano: superfici lisce, dettagli fini e, su richiesta, componenti trasparenti.
Superfici lisce
Già subito dopo la stampa la superficie è relativamente liscia. Per superfici a vista e modelli master, i leggeri gradini degli strati e i segni dei supporti vengono di solito levigati.
Dettagli fini
Strutture piccole, scritte e spigoli vivi possono essere riprodotti in modo molto fine – le dimensioni minime dipendono dalla resina e dall’impianto.
Componenti trasparenti
Con le resine trasparenti si ottengono componenti trasparenti – ad esempio per modelli a vista o studi di flusso.
Buona post-lavorazione
I componenti SLA possono essere levigati, lucidati e verniciati – fino a superfici lucidate trasparenti.
Modelli master per processi di colata
Grazie alla superficie liscia, i componenti SLA sono adatti come modelli master, ad esempio per la colata sotto vuoto.
Senza costi di attrezzaggio dal primo pezzo
Nessuno stampo, nessun costo di attrezzaggio – dal pezzo singolo alla piccola serie.
Materiali
Quali materiali sono disponibili per la stereolitografia?
Nella stereolitografia si lavorano resine sintetiche liquide (fotopolimeri). Sul PROTIQ Marketplace sono disponibili resine resistenti, trasparenti e termoresistenti.
Quali materiali sono attualmente disponibili lo vedi dopo il caricamento nel configuratore – dove trovi anche le schede tecniche aggiornate dei fornitori.
Resistenti
Secondo il produttore, VisiJet Tough e Accura Xtreme sono resine simili all’ABS e relativamente resistenti – per prototipi di forma e funzionali, componenti ricchi di dettagli e modelli master.
Trasparenti
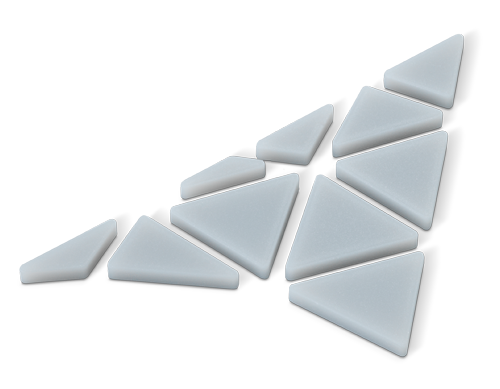
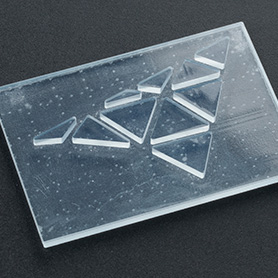
RS Clear e Somos WaterShed XC 11122 producono componenti trasparenti – ad esempio per modelli a vista, studi di flusso o modelli master. Per un aspetto il più possibile limpido, i pezzi vengono di norma post-lavorati.
Termoresistenti
Dopo un trattamento termico, RS High Temp raggiunge un’elevata temperatura di inflessione sotto carico – per prototipi da testare in ambienti caldi.
Confronto delle caratteristiche
| Materiale | Colore | Resistenza a trazione (MPa) | Modulo di trazione (MPa) | Allungamento a rottura (%) | Temperatura di inflessione sotto carico 0,45 / 1,82 MPa (°C) |
|---|---|---|---|---|---|
| VisiJet Tough | grigio | 41 | 1.890 | 18 | 62 / 54 |
| Accura Xtreme | – | 41 | 1.890 | 17 | –¹ |
| RS Clear | trasparente | 65 | 2.800 | 6,2 | 73 / 58 |
| Somos WaterShed XC 11122 | quasi incolore, limpido | 50 | 2.770 | 15,5 | 50 / 49 |
| RS High Temp | ambra | 58 | 2.750 | 3,3 | 238 / 101² |
Valori tratti dalle schede tecniche dei fornitori del PROTIQ Marketplace, arrotondati. Non si tratta di proprietà garantite; i valori dipendono, tra l’altro, da post-polimerizzazione, geometria del componente e direzione di costruzione. Fa fede la scheda tecnica del rispettivo fornitore nel processo d’ordine.
¹ Secondo la scheda tecnica del fornitore, stabile dimensionalmente fino a circa 60 °C (temperatura di transizione vetrosa circa 70 °C). ² Dopo trattamento termico. Le schede tecniche si basano in parte su norme di prova diverse e sono confrontabili solo in misura limitata. La temperatura di inflessione sotto carico non è una temperatura di esercizio continuo.
Dati tecnici
Dati tecnici e indicazioni di progettazione per la SLA
Per i componenti SLA prodotti direttamente da PROTIQ vale, salvo diversa indicazione nell’offerta, una tolleranza standard di ± 0,3 %, ma non inferiore a ± 0,05 mm. Per alcune resine valgono tolleranze maggiori. Dimensioni del componente, spessore minimo delle pareti e precisione dimensionale dipendono da resina, fornitore e impianto.
| Caratteristica | Valore |
|---|---|
| Dimensioni massime del componente | a seconda dell’impianto del fornitore – verificate automaticamente al caricamento |
| Tolleranza standard presso PROTIQ | ± 0,3 %, non inferiore a ± 0,05 mm, salvo diversa indicazione nell’offerta |
| Precisione dimensionale per materiale | secondo le schede tecniche, ad es. ± 0,3 % / ± 0,05 mm (VisiJet Tough), ± 0,3 % / ± 0,1 mm (RS Clear) o ± 0,5 % / ± 0,1 mm (RS High Temp) |
| Spessore minimo delle pareti | a seconda della resina e del fornitore, ad es. 0,4–0,5 mm (Accura Xtreme, secondo la scheda tecnica del fornitore) |
| Superficie | liscia; rifinita nei punti di supporto |
| Strutture di supporto | necessarie |
| Colore | a seconda della resina, ad es. grigio, trasparente o ambra; verniciabile |
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del rispettivo fornitore nel processo d’ordine o nell’offerta.
A cosa fare attenzione nella progettazione
- Indica le superfici a vista Dopo la rimozione restano piccoli segni nei punti di supporto. Indica le superfici a vista al momento dell’ordine o della richiesta – verranno considerate nell’orientamento, per quanto la geometria lo consenta.
- Cavità con fori di drenaggio Nelle cavità chiuse rimane resina liquida. Prevedi delle aperture in modo che possa defluire e il componente possa essere pulito.
- Strutture sottili e lunghe Nervature e pareti sottili sono possibili, ma possono deformarsi o rompersi. Stabilizzale dove la funzione lo consente.
- Collegamenti a scatto Molte resine sono più rigide e meno resistenti agli urti della poliammide. Per ganci a scatto e cerniere integrate spesso è più adatta la sinterizzazione laser.
- Filettature e accoppiamenti È meglio ripassare le filettature piccole o inserire inserti filettati. Gli accoppiamenti stretti andrebbero rifiniti.
- Componenti trasparenti Per un aspetto il più possibile limpido sono necessarie levigatura, lucidatura o una vernice trasparente. Prevedi a tal fine superfici ben accessibili.
Limiti e alternative
Quando un altro processo è migliore della SLA?
- Resistenza agli urti Molte resine sono più rigide e fragili della poliammide. Per parti funzionali molto sollecitate la sinterizzazione laser è spesso la scelta migliore.
- Resistenza ai raggi UV I componenti SLA sono resistenti ai raggi UV solo in misura limitata. Una vernice protettiva UV può rallentare l’invecchiamento; se un componente possa essere impiegato stabilmente all’aperto va verificato caso per caso.
- Temperatura La temperatura di inflessione sotto carico di molte resine standard è di circa 50–60 °C. Per temperature più elevate esistono resine speciali come RS High Temp.
- Strutture di supporto I supporti devono poter essere rimossi. Ciò limita un po’ la libertà di progettazione e nei punti di contatto restano piccoli segni.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Sinterizzazione laser (SLS) | Componenti resistenti e tenaci senza strutture di supporto | … il tuo componente è sollecitato meccanicamente o ha collegamenti a scatto |
| Multi Jet Fusion (MJF) | Processo a letto di polvere senza strutture di supporto, componenti di solito grigiastri | … ti servono parti funzionali resistenti in tempi di costruzione brevi |
| PolyJet / MultiJet | Componenti multicolore e combinazioni di materiali rigidi e morbidi | … il tuo modello deve essere multicolore o avere zone morbide |
| Colata sotto vuoto | Piccole serie in materiali PU che riproducono le plastiche di serie – spesso con un modello master SLA | … ti servono più pezzi identici in piccole quantità |
| Stampaggio a iniezione | Conveniente per grandi quantità | … la quantità è così elevata che conviene uno stampo a iniezione |
VisiJet, Accura, Somos, WaterShed, Multi Jet Fusion, PolyJet e MultiJet sono marchi dei rispettivi proprietari.
↑ Torna alla panoramicaApplicazioni
Per cosa si usa la stereolitografia?
La stereolitografia si è affermata da decenni nella prototipazione. Oggi viene usata per realizzare prototipi estetici e funzionali, modelli dimostrativi, componenti trasparenti e modelli master per processi di colata.

Prototipazione
Prototipi estetici e funzionali con superficie liscia – per valutare presto forma, accoppiamento ed estetica.
Alla prototipazione
Modellismo
Modelli dimostrativi e architettonici ricchi di dettagli con strutture fini.
Al modellismoModelli master
Modelli master per la colata sotto vuoto – la superficie liscia si trasferisce ai pezzi colati.
Alla colata sotto vuoto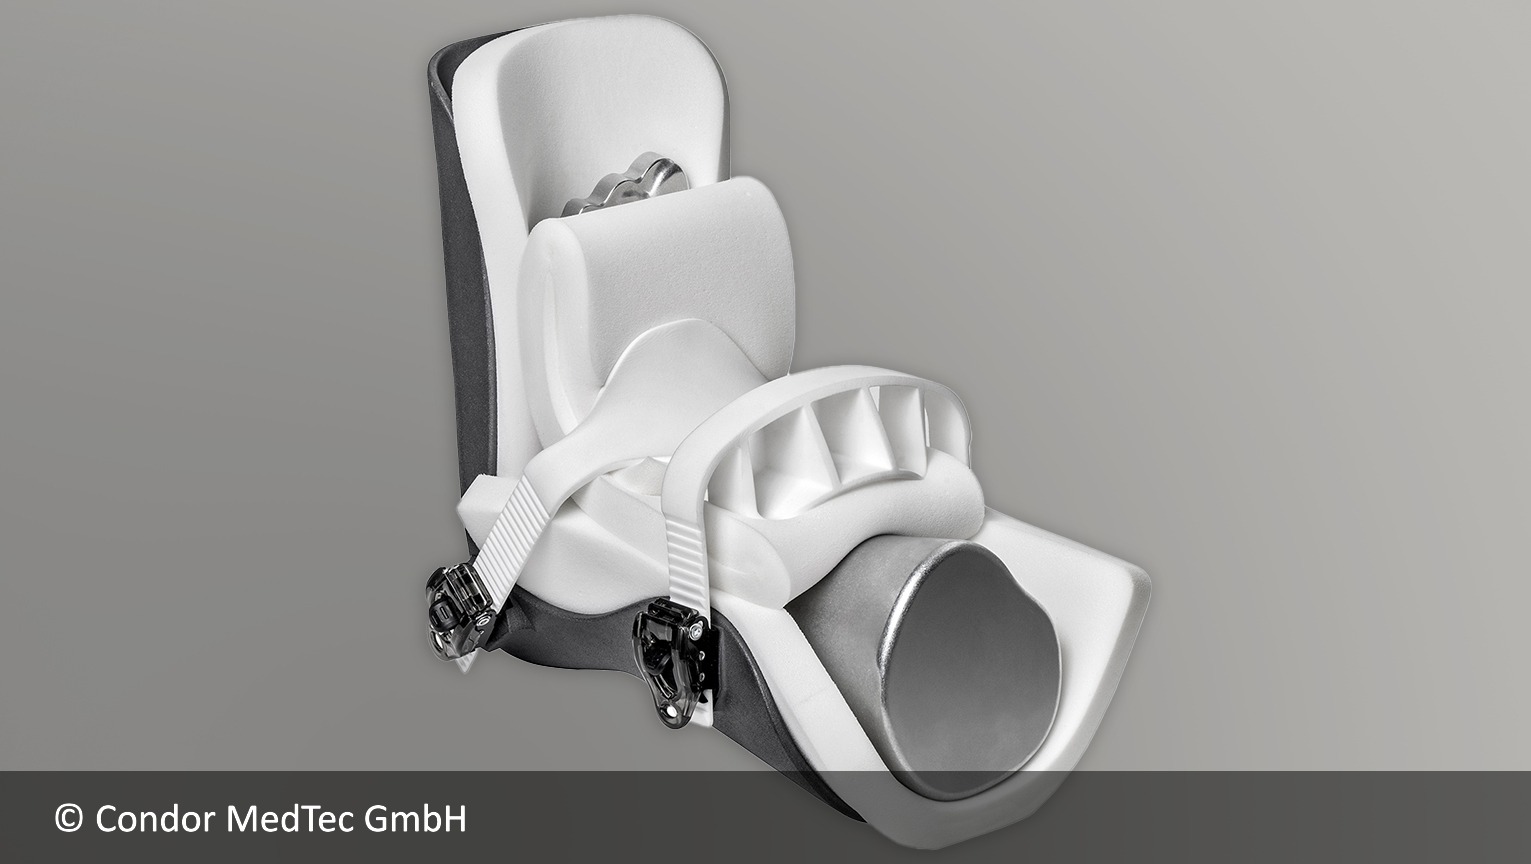
Tecnologia medica
Modelli dimostrativi e prototipi. L’idoneità di un materiale per un’applicazione medica va verificata caso per caso – saremo lieti di consigliarti.
Alla tecnologia medicaOrdinare
Come ordino componenti SLA?
Carica il tuo file 3D, scegli materiale e processo e confronta le offerte dei fornitori. Decidi tu chi produce.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente rientra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio RS Clear nella stereolitografia.
- Confronta le offerte Di norma vedi subito prezzi e tempi di produzione dei fornitori in grado di realizzare il tuo componente.
- Ordina Ordini direttamente online al prezzo selezionato.
FAQ
Domande frequenti sulla stereolitografia
Che cos’è la stereolitografia (SLA)?
La stereolitografia è un processo di stampa 3D in cui la luce – di solito un laser UV – indurisce strato dopo strato una resina sintetica liquida. Si ottengono componenti con superficie liscia e dettagli fini. Poiché il componente si forma nella resina liquida, sono necessarie strutture di supporto.
Qual è la differenza tra SLA e SLS?
La stereolitografia indurisce resina liquida, la sinterizzazione laser fonde polvere di plastica. I componenti SLA hanno una superficie più liscia e dettagli più fini, ma richiedono strutture di supporto. I componenti SLS sono di solito più tenaci e resistenti.
Quali materiali sono disponibili per la SLA?
Nella stereolitografia si lavorano resine sintetiche. Sul PROTIQ Marketplace sono disponibili resine resistenti come VisiJet Tough e Accura Xtreme, resine trasparenti come RS Clear e Somos WaterShed XC 11122 e la resina termoresistente RS High Temp.
Con la SLA si possono stampare componenti trasparenti?
Sì. Con le resine trasparenti si ottengono componenti trasparenti. Per un aspetto il più possibile limpido vengono di norma levigati, lucidati o verniciati con vernice trasparente.
Quanto è precisa la SLA?
Per i componenti SLA prodotti direttamente da PROTIQ vale, salvo diversa indicazione nell’offerta, una tolleranza standard di ± 0,3 %, ma non inferiore a ± 0,05 mm. Per alcune resine valgono tolleranze maggiori, ad esempio ± 0,5 % per RS High Temp. Gli altri fornitori indicano le proprie tolleranze nella rispettiva offerta.
Quanto possono essere grandi i componenti SLA?
Dipende dall’impianto del fornitore. Al caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione. Se è troppo grande, contattaci.
I componenti SLA sono resistenti ai raggi UV?
Solo in misura limitata. Sotto un’esposizione costante ai raggi UV, i componenti SLA possono diventare fragili o scolorirsi. Una vernice protettiva UV può rallentare l’invecchiamento; se un componente possa essere impiegato stabilmente all’aperto va verificato caso per caso.
Per cosa sono adatti i componenti SLA come modelli master?
Grazie alla superficie liscia, i componenti SLA sono adatti come modelli master per processi di colata come la colata sotto vuoto. La superficie del modello master si trasferisce ai pezzi colati.
Quanto costa un componente SLA?
Il prezzo dipende soprattutto da volume del componente, dimensioni, materiale e quantità. Dopo aver caricato il tuo file, nel configuratore vedi di norma subito i prezzi dei fornitori.



