


 Deutsch
 English
 Italiano






































Selektives Lasersintern (SLS): 3D-Druck für belastbare Kunststoffbauteile
Selektives Lasersintern (SLS) ist ein 3D-Druck-Verfahren, bei dem ein Laser feines Kunststoffpulver Schicht für Schicht zu einem Bauteil verschmilzt. Weil das umgebende Pulver das Bauteil stützt, braucht SLS keine Stützstrukturen – das ermöglicht komplexe Geometrien, bewegliche Baugruppen in einem Stück und Bauteile, die mechanisch belastbar sind.
SLS ist eines der etabliertesten industriellen 3D-Druck-Verfahren für Kunststoff. Typische Einsatzfelder sind Funktionsprototypen, Vor- und Kleinserien, Vorrichtungen sowie Ersatzteile. Auf dem PROTIQ Marketplace laden Sie Ihre 3D-Daten hoch, wählen das Material und vergleichen Preise und Lieferzeiten verschiedener Anbieter.
SLS auf einen Blick
- Werkstoffe
- PA12, PA11, PA6, TPU, PP u. a.
- Stützstrukturen
- keine
- Mindestwandstärke
- 1,0 mm
- Oberfläche
- leicht rau, matt
- Stückzahl
- Einzelteil bis Kleinserie
Toleranz und Wandstärke laut PROTIQ-Datenblättern (z. B. PA12); bei anderen Anbietern können die Werte abweichen.
So funktioniert’s
Wie funktioniert selektives Lasersintern?
Ein Beschichter trägt eine dünne Schicht Kunststoffpulver auf, ein Laser verschmilzt das Pulver an den Stellen, an denen das Bauteil entsteht, dann senkt sich die Bauplattform um eine Schichtdicke ab. Das wiederholt sich, bis das Bauteil fertig ist.
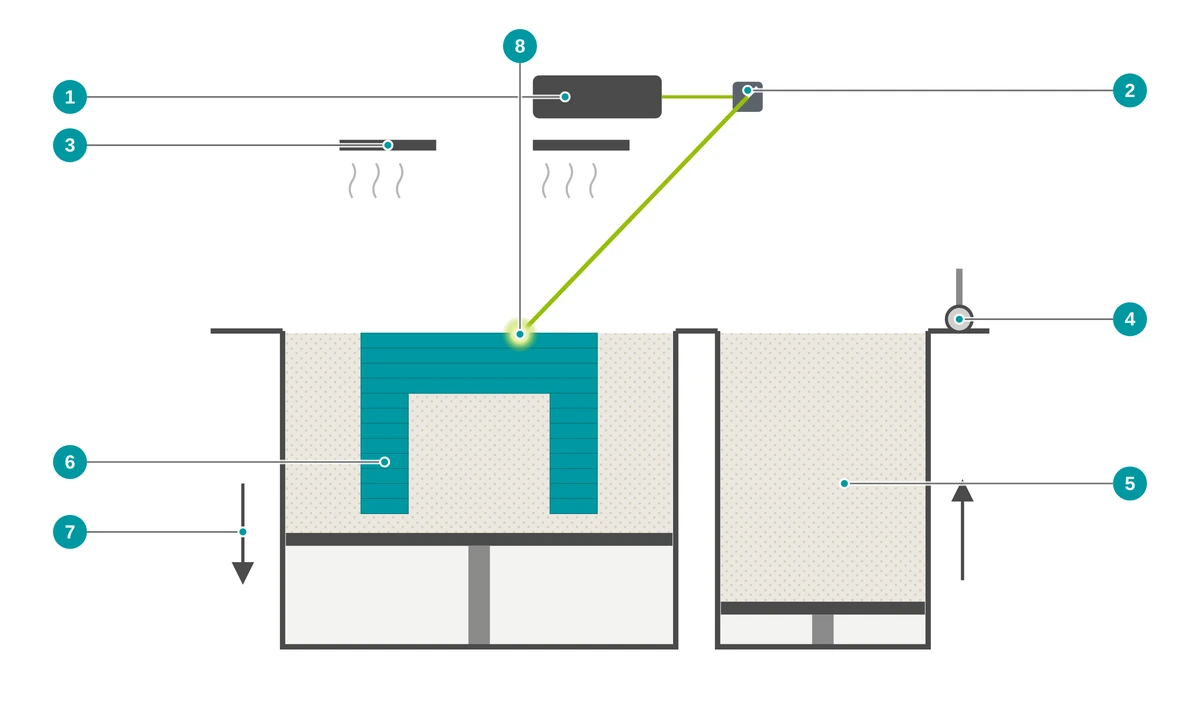
- 1 Laser
- 2 Scanner-Spiegel lenken den Laserstrahl
- 3 Heizstrahler halten das Pulver knapp unter der Schmelztemperatur
- 4 Beschichter (Rolle oder Rakel) trägt eine neue Pulverschicht auf
- 5 Pulvervorrat
- 6 Bauteil – vom losen Pulver gestützt, ohne Stützstrukturen
- 7 Bauplattform senkt sich nach jeder Schicht ab
- 8 Laser verschmilzt die aktuelle Schicht
- Daten vorbereiten Das 3D-Modell wird in dünne Schichten zerlegt. Viele Bauteile lassen sich gemeinsam im Bauraum anordnen – auch übereinander.
- Aufheizen Der Bauraum wird bis knapp unter den Schmelzbereich des Kunststoffs erwärmt. So braucht der Laser nur wenig zusätzliche Energie.
- Beschichten Eine Rolle oder Rakel verteilt eine dünne Pulverschicht auf der Bauplattform.
- Lasern Der Laser fährt den Querschnitt des Bauteils ab und verschmilzt das Pulver mit der Schicht darunter. Danach senkt sich die Plattform ab, der nächste Durchgang beginnt.
- Abkühlen Nach dem letzten Durchgang kühlt der gesamte Pulverkuchen langsam ab. Das ist wichtig für maßhaltige Bauteile.
- Entpulvern und Finishing Die Bauteile werden aus dem Pulver gelöst und gestrahlt. Auf Wunsch folgen Färben, Lackieren oder weitere Nachbearbeitung.
SLS im Video
Im Video sehen Sie, wie selektives Lasersintern funktioniert.
Nicht verschmolzenes Pulver wird aufbereitet und – meist gemischt mit Neupulver – im nächsten Baujob wiederverwendet.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile von SLS?
SLS verbindet große Gestaltungsfreiheit mit belastbaren Bauteilen. Weil weder Stützstrukturen noch Werkzeuge nötig sind, ist das Verfahren für Prototypen und Kleinserien besonders wirtschaftlich.
Keine Stützstrukturen
Das lose Pulver stützt das Bauteil. Hinterschneidungen, innenliegende Kanäle und bewegliche Baugruppen entstehen in einem Stück.
Belastbare Funktionsteile
SLS-Bauteile sind mechanisch belastbar und eignen sich für Funktionsprototypen ebenso wie – je nach Anforderung – für Endbauteile.
Wirtschaftlich ab Stück 1
Kein Werkzeug, keine Formkosten: Viele Teile werden gemeinsam im Bauraum gefertigt – vom Einzelteil bis zur Kleinserie.
Große Materialauswahl
Von PA12 und PA11 über gefüllte und flammgeschützte Varianten bis zu flexiblem TPU und – auf Anfrage – Hochleistungskunststoffen.
Gute Nachbearbeitung
SLS-Bauteile lassen sich strahlen, färben und lackieren – für eine gleichmäßige Optik oder eine Farbe nach Wunsch.
Änderungen ohne neues Werkzeug
Eine Konstruktionsänderung betrifft nur die 3D-Daten. Ersatzteile lassen sich bei Bedarf nachfertigen, auch nach Jahren – sofern Daten und Material verfügbar sind.
Materialien
Welche Kunststoffe gibt es für SLS?
Die meisten SLS-Bauteile entstehen aus Polyamid, vor allem PA12 und PA11. Daneben gibt es gefüllte und flammgeschützte Varianten, flexible Kunststoffe wie TPU, PP und auf Anfrage Hochleistungskunststoffe.
Polyamide sind mechanisch belastbar und beständig gegen viele Chemikalien. Welche Materialien und Farben aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die gültigen Datenblätter der Anbieter.
PA12 – der Allrounder
Der Standardwerkstoff im SLS: fest, vielseitig und gut nachzubearbeiten. Häufig eingesetzt für Funktionsbauteile.
Mehr zum MaterialPA12 gefüllt und flammgeschützt
Je nach Verfügbarkeit: glaskugelgefüllt für mehr Steifigkeit und Temperaturbeständigkeit, aluminiumgefüllt für Metalloptik, flammgeschützt – auch halogenfrei – für Bauteile mit Brandschutzanforderungen.
PA11 – zäh und biobasiert
Aus nachwachsenden Rohstoffen (Rizinusöl). Hohe Bruchdehnung – gut für Teile, die nachgeben müssen, etwa Schnapphaken. Je nach Verfügbarkeit auch in weiteren Varianten.
PA11 ESD (elektrisch ableitend)
Für Bauteile, die elektrostatische Aufladung ableiten sollen, etwa Halter und Träger für Elektronikbauteile.
Mehr zum MaterialPA6 – steif und wärmebeständig
Für Funktionsbauteile mit höherer Temperatur- und mechanischer Belastung, auch glasfaser- oder kohlefasergefüllt.
TPU und TPA – flexibel
Gummiartige Kunststoffe, zum Beispiel für Dämpfer, Griffe, Schutzkappen und flexible Verbindungen.
PP – chemisch beständig
Polypropylen ist zäh und chemisch beständig – zum Beispiel für Bauteile, die mit Chemikalien in Kontakt kommen.
Hochleistungskunststoffe (auf Anfrage)
PEKK und PEEK sind sehr temperatur-, verschleiß- und chemikalienbeständig und können in manchen Anwendungen Metall ersetzen. Verfügbarkeit auf Anfrage.
Welches SLS-Material passt zu meiner Anforderung?
| Anforderung | Geeignetes Material |
|---|---|
| Prototypen und Funktionsteile ohne besondere Anforderungen | PA12 |
| Schlagzähe Teile, Schnapphaken | PA11 |
| Steifigkeit und Wärme | PA6 (auch gefüllt), je nach Verfügbarkeit PA12 glaskugelgefüllt |
| Metallische Optik | PA12 aluminiumgefüllt (je nach Verfügbarkeit) |
| Flexibel und gummiartig | TPU, TPA |
| Chemikalienbeständigkeit | PP |
| Brandschutzanforderungen | PA12 flammgeschützt – Prüfnachweise siehe Datenblatt |
| Elektrisch ableitende Bauteile, z. B. im Elektronikumfeld | PA11 ESD (elektrisch ableitend) |
| Kontakt mit Lebensmitteln | PA11 oder PA12 in Food-Grade-Ausführung |
| Sehr hohe Temperaturen, Metallersatz | PEKK, PEEK (auf Anfrage) |
Orientierungshilfe. Prüfnachweise wie zum Brandverhalten gelten für die im Datenblatt genannte Wandstärke; die Eignung und Zulassung des fertigen Bauteils liegt beim Kunden. Materialkennwerte können je nach Anbieter variieren – verbindlich sind die Datenblätter im Bestellprozess. Für Anwendungen mit Lebensmittelkontakt sind zusätzlich die Konformitätsunterlagen des Materials maßgeblich.
↑ Zur ÜbersichtTechnische Daten
Technische Daten und Konstruktionshinweise für SLS
Bei PROTIQ liegt die Standardtoleranz für SLS-Bauteile bei ± 0,7 %, mindestens ± 0,1 mm, die Mindestwandstärke bei 1,0 mm. Wie groß ein Bauteil sein darf, hängt von der Anlage des Anbieters ab. Größere Bauteile kann PROTIQ teilen und nachträglich fügen.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters – wird beim Hochladen automatisch geprüft |
| Mindestwandstärke | 1,0 mm |
| Toleranz | ± 0,7 %, mindestens ± 0,1 mm |
| Oberfläche | leicht rau und matt, bedingt durch das Pulverkorn |
| Stützstrukturen | nicht erforderlich |
| Farbe | Grundfarbe je nach Material und Anbieter; färb- und lackierbar |
Toleranz und Mindestwandstärke laut PROTIQ-Datenblättern (z. B. PA12 und PA11 ESD), sofern nicht anders vereinbart. Bei anderen Anbietern können die Werte abweichen – verbindlich sind die Angaben im Bestellprozess.

Darauf sollten Sie bei der Konstruktion achten
- Wandstärken Planen Sie Wände mit mindestens 1,0 mm ein. Zu dünne Bereiche kann PROTIQ nach Absprache aufdicken und so für das Lasersintern druckbar machen – sprechen Sie uns dazu vor der Bestellung an.
- Hohlräume entpulvern In geschlossenen Hohlräumen bleibt Pulver zurück. Sehen Sie mindestens zwei Öffnungen vor, damit sich das Pulver entfernen lässt.
- Bewegliche Teile Gelenke und Baugruppen lassen sich montagefrei drucken. Zwischen den Teilen braucht es einen Spalt – unsere montagefreien Download-Modelle arbeiten mit 0,5 mm.
- Große, flache Flächen Sie können sich beim Abkühlen verziehen. Rippen, Aussparungen oder eine leicht gewölbte Form helfen.
- Gewinde und Passungen Kleine Gewinde schneiden Sie besser nach oder setzen Gewindeeinsätze ein. Enge Passungen sollten Sie nacharbeiten.
- Mehrere Teile kombinieren Was sonst verschraubt wird, kann oft ein einziges Bauteil sein. Das spart Montage und Teile.
Grenzen & Alternativen
Wann ist ein anderes Verfahren besser als SLS?
SLS spielt seine Stärken bei belastbaren, komplexen Kunststoffteilen aus. Wenn eine sehr glatte Oberfläche, feinste Details, Metall oder große Stückzahlen gefragt sind, passt oft ein anderes Verfahren besser.
- Oberfläche Unbehandelt ist die Oberfläche leicht rau. Strahlen, Gleitschleifen oder Lackieren machen sie gleichmäßiger.
- Detailabbildung Sehr feine Details bildet SLS nur mittelmäßig ab. Dafür eignen sich SLA oder PolyJet besser.
- Dichtheit Unbehandelte SLS-Bauteile sind nicht zuverlässig dicht gegen Flüssigkeiten und Gase. Muss Ihr Bauteil dicht sein, sprechen Sie uns vor der Bestellung an.
- Vergilben Helle Bauteile können mit der Zeit etwas vergilben, wenn die Oberfläche nicht behandelt wird. Dunkles Einfärben macht das weniger sichtbar, ein UV-beständiger Lack schützt die Oberfläche.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Multi Jet Fusion (MJF) | Pulverbettverfahren wie SLS, ebenfalls ohne Stützstrukturen; Bauteile meist grau oder schwarz | … Sie dunkle Bauteile bevorzugen – oder vergleichen Sie Preise und Lieferzeiten beider Verfahren |
| Stereolithographie (SLA) | Sehr glatte Oberflächen, feine Details, auch transparente Materialien | … Optik und Detailtreue wichtiger sind als Belastbarkeit |
| PolyJet / MultiJet | Mehrfarbige Bauteile und Kombinationen aus harten und weichen Materialien | … Sie Design- und Anschauungsmodelle brauchen |
| FDM | Günstig für einfache Geometrien | … ein einfacher Prototyp schnell und günstig genügt |
| Selektives Laserschmelzen (SLM) | Bauteile aus Metall | … Ihr Bauteil aus Metall sein muss |
| Vakuumgießen | Kleinserien mit glatter, seriennaher Oberfläche, Abguss in Silikonformen | … Sie Teile mit seriennaher Optik in kleiner Stückzahl brauchen |
| Spritzgießen | Wirtschaftlich bei großen Stückzahlen | … die Stückzahl so groß ist, dass sich ein Spritzgießwerkzeug lohnt |
Multi Jet Fusion, PolyJet, MultiJet, FDM und CLIP sind Marken ihrer jeweiligen Inhaber.
↑ Zur ÜbersichtAnwendungen
Wofür wird selektives Lasersintern eingesetzt?
SLS ist ursprünglich ein Verfahren für das Rapid Prototyping. Heute entstehen damit auch Kleinserien, Vorrichtungen und Ersatzteile – in vielen Branchen, vom Maschinenbau bis zur Gastronomie.

Prototypenbau
Funktionsprototypen ohne Werkzeug – Änderungen fließen direkt in die nächste Version ein.
Zum Prototypenbau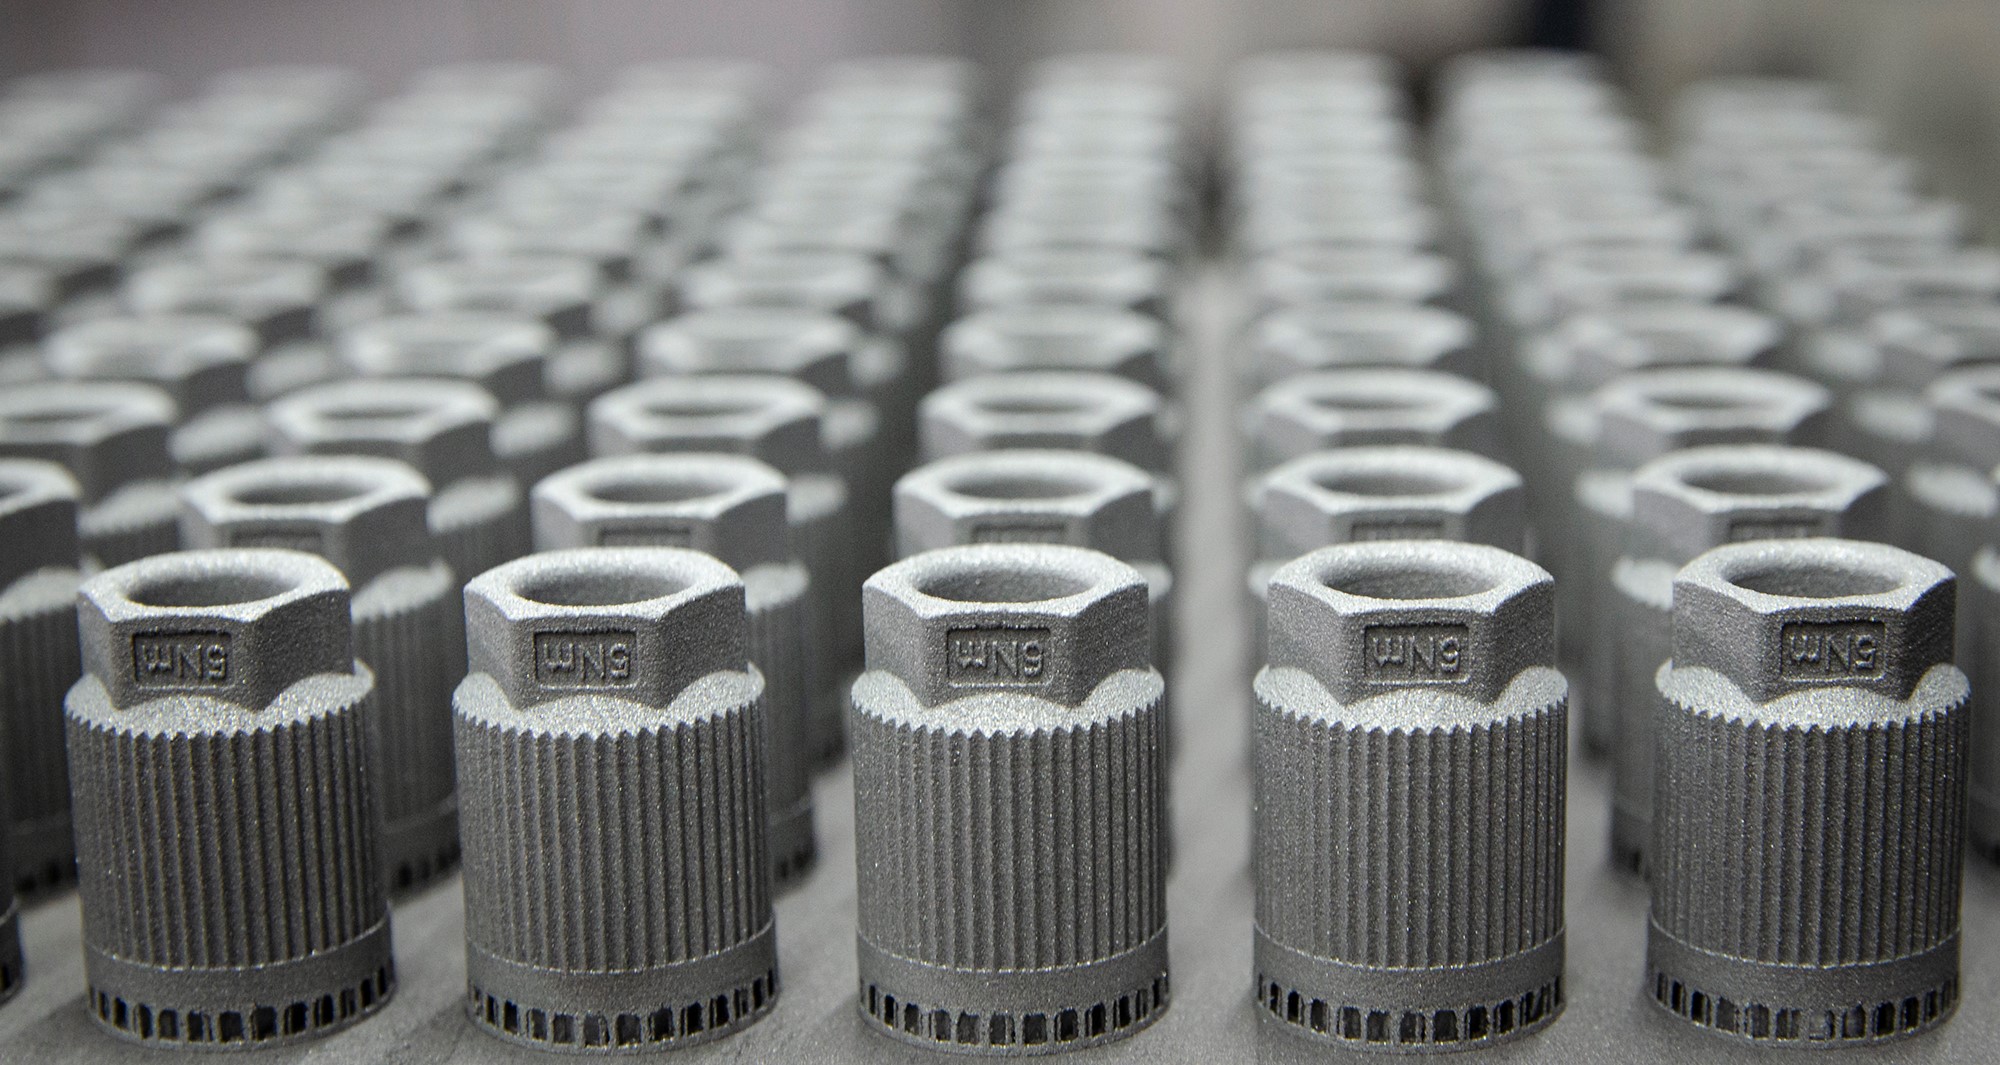
Serienfertigung
Vor- und Kleinserien ohne Werkzeugkosten, auch in individuellen Varianten.
Zur Serienfertigung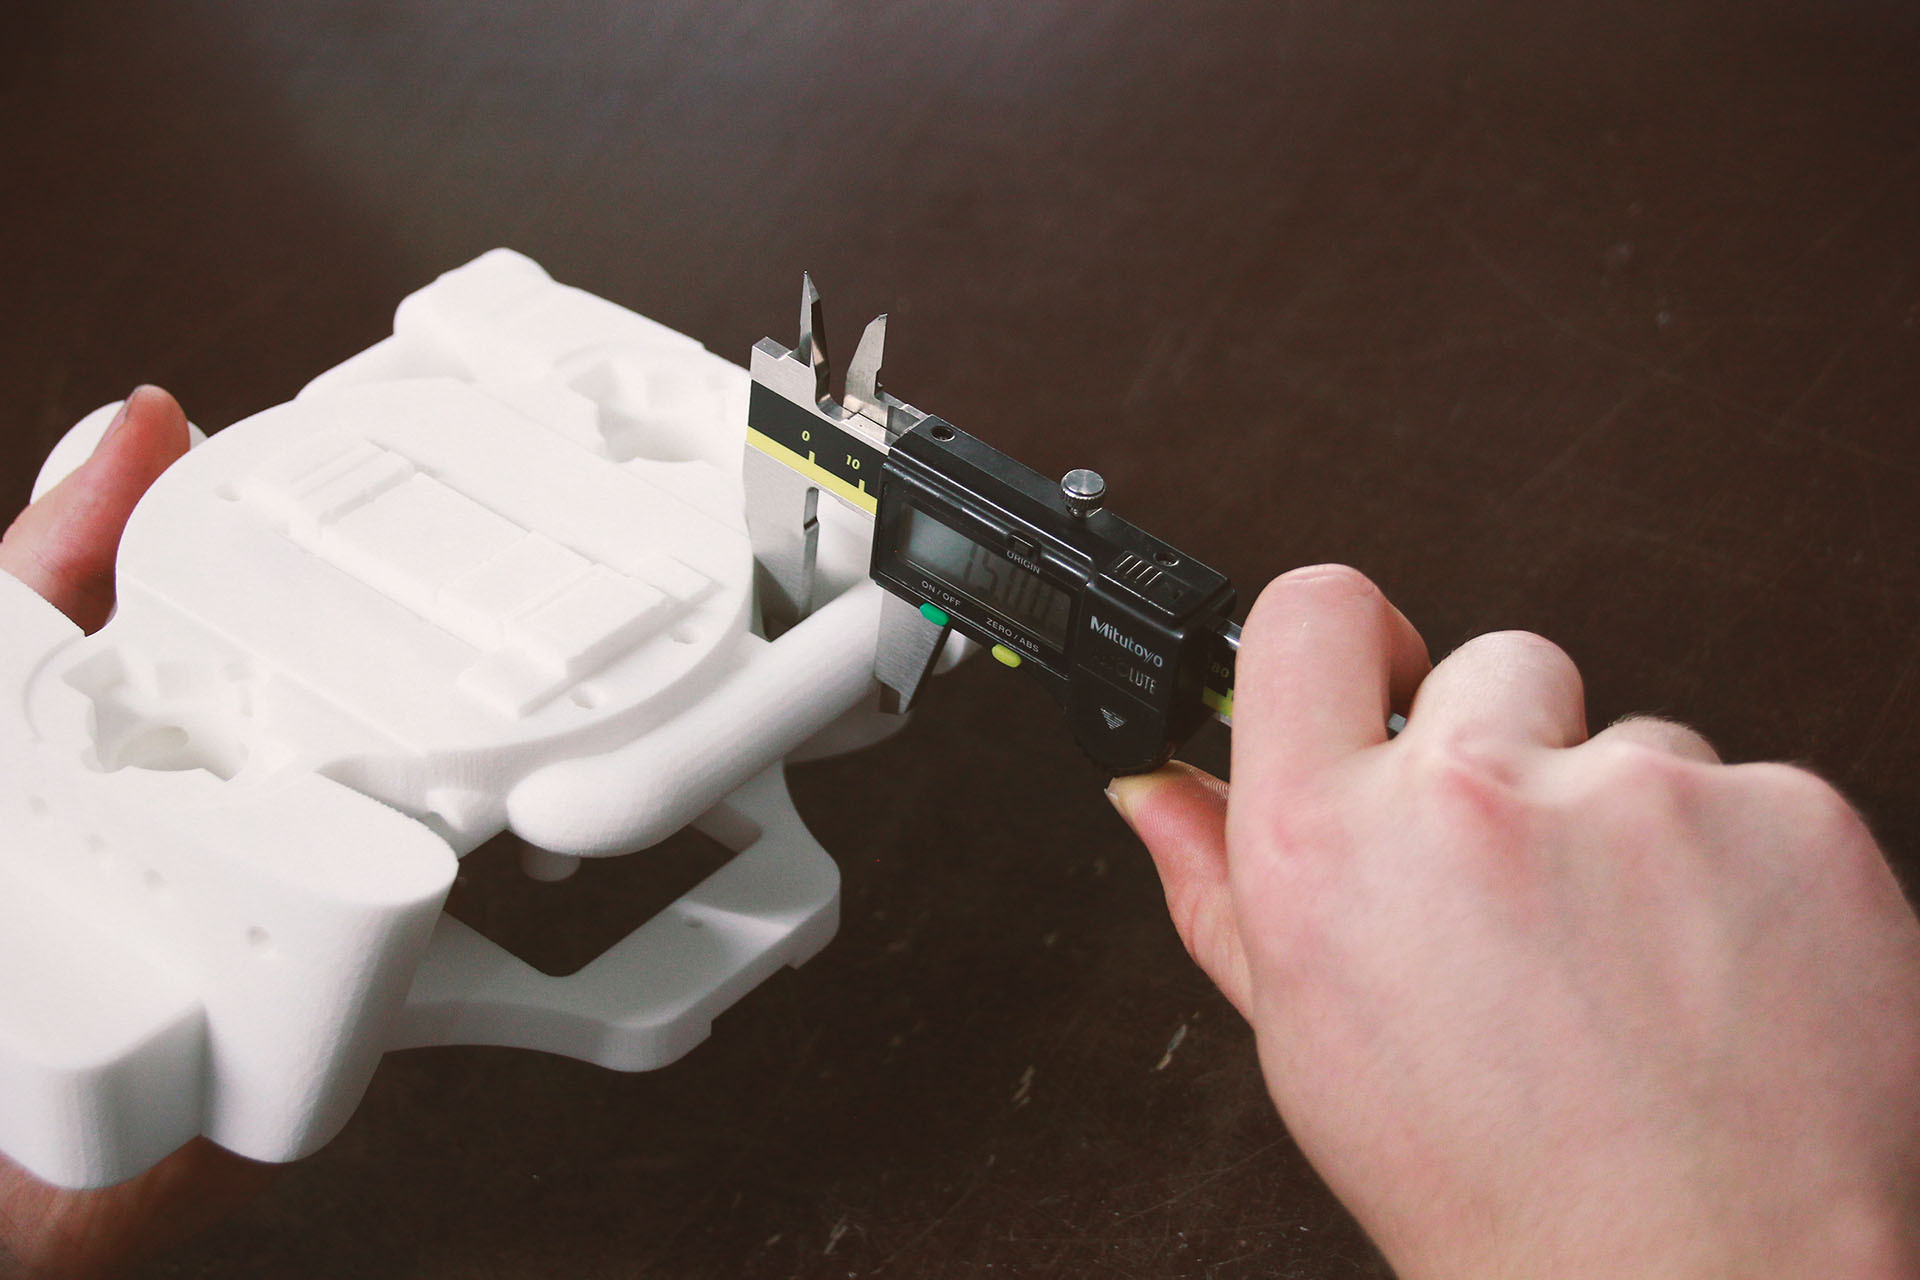
Ersatzteile
Nicht mehr lieferbare Teile nachfertigen, etwa für Oldtimer – bei Bedarf per Reverse Engineering mit CT.
Zum Reverse Engineering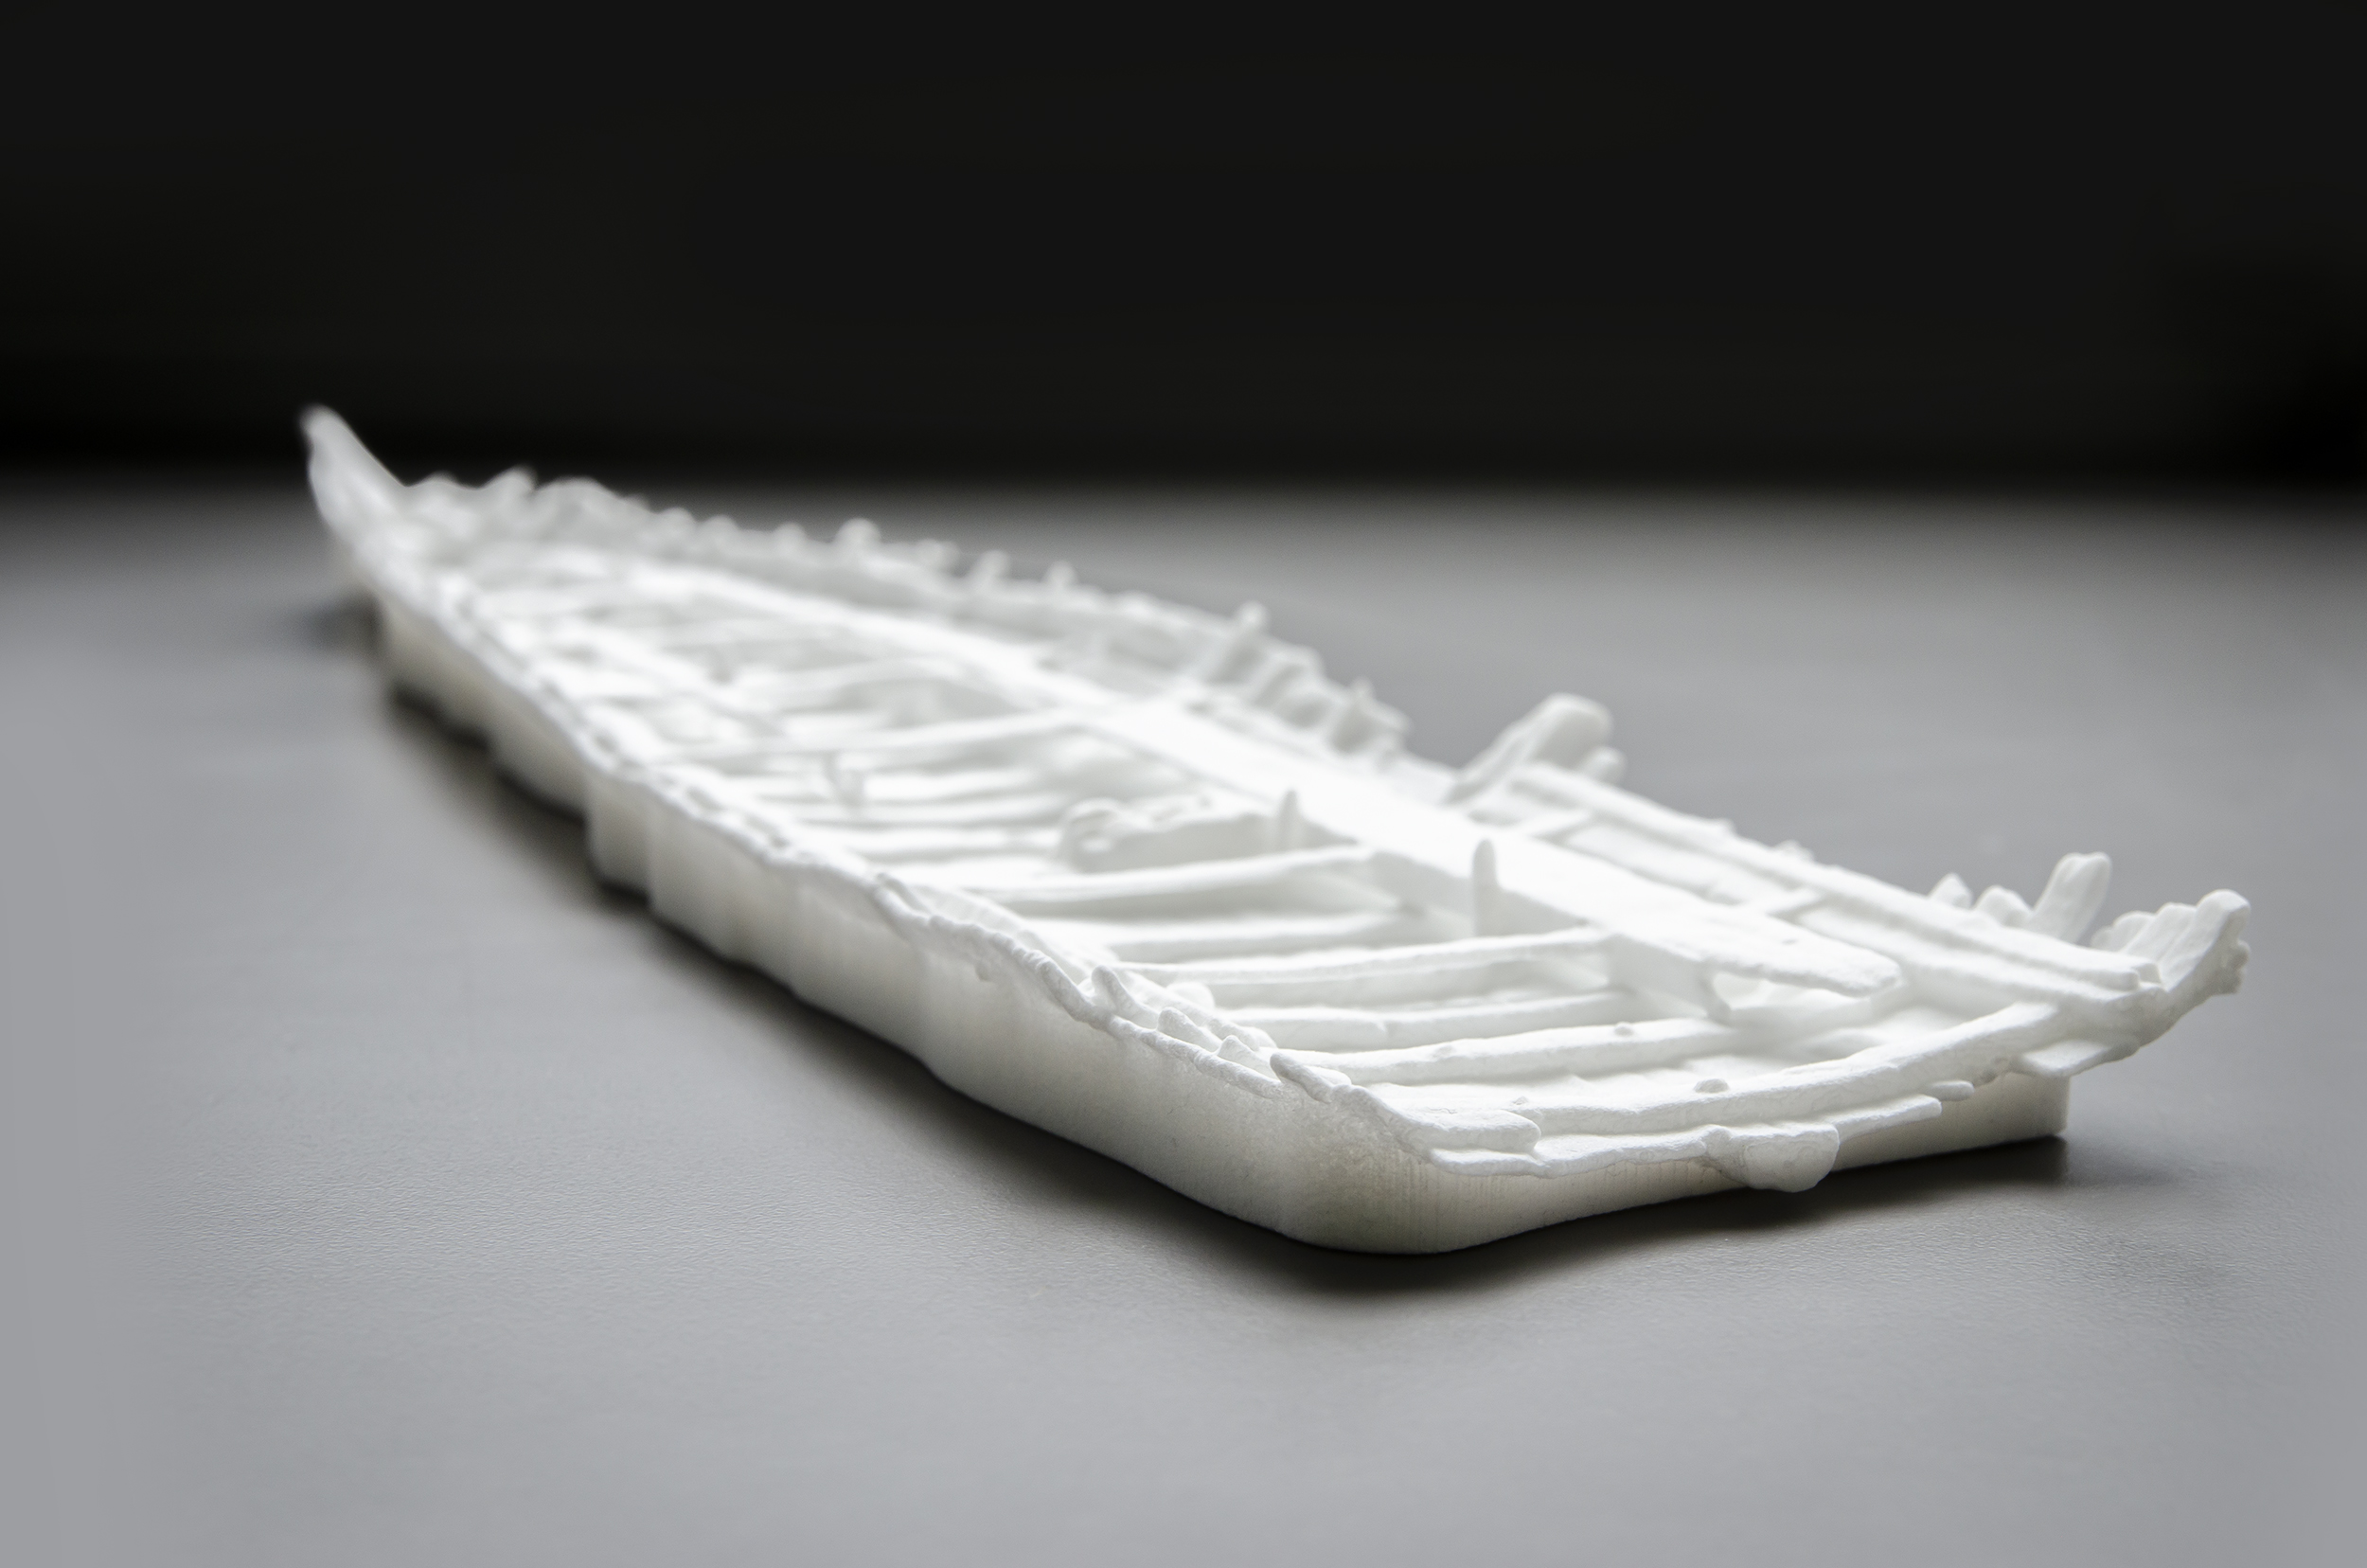
Modellbau
Stabile Modelle in einem Stück – auch mit Hinterschneidungen und beweglichen Teilen.
Zum Modellbau
Gastronomie
Ausstechformen, Stempel und Werkzeuge aus Food-Grade-Materialien. Ob das fertige Teil geeignet ist, hängt von Anwendung und Nachbearbeitung ab.
Zur Gastronomie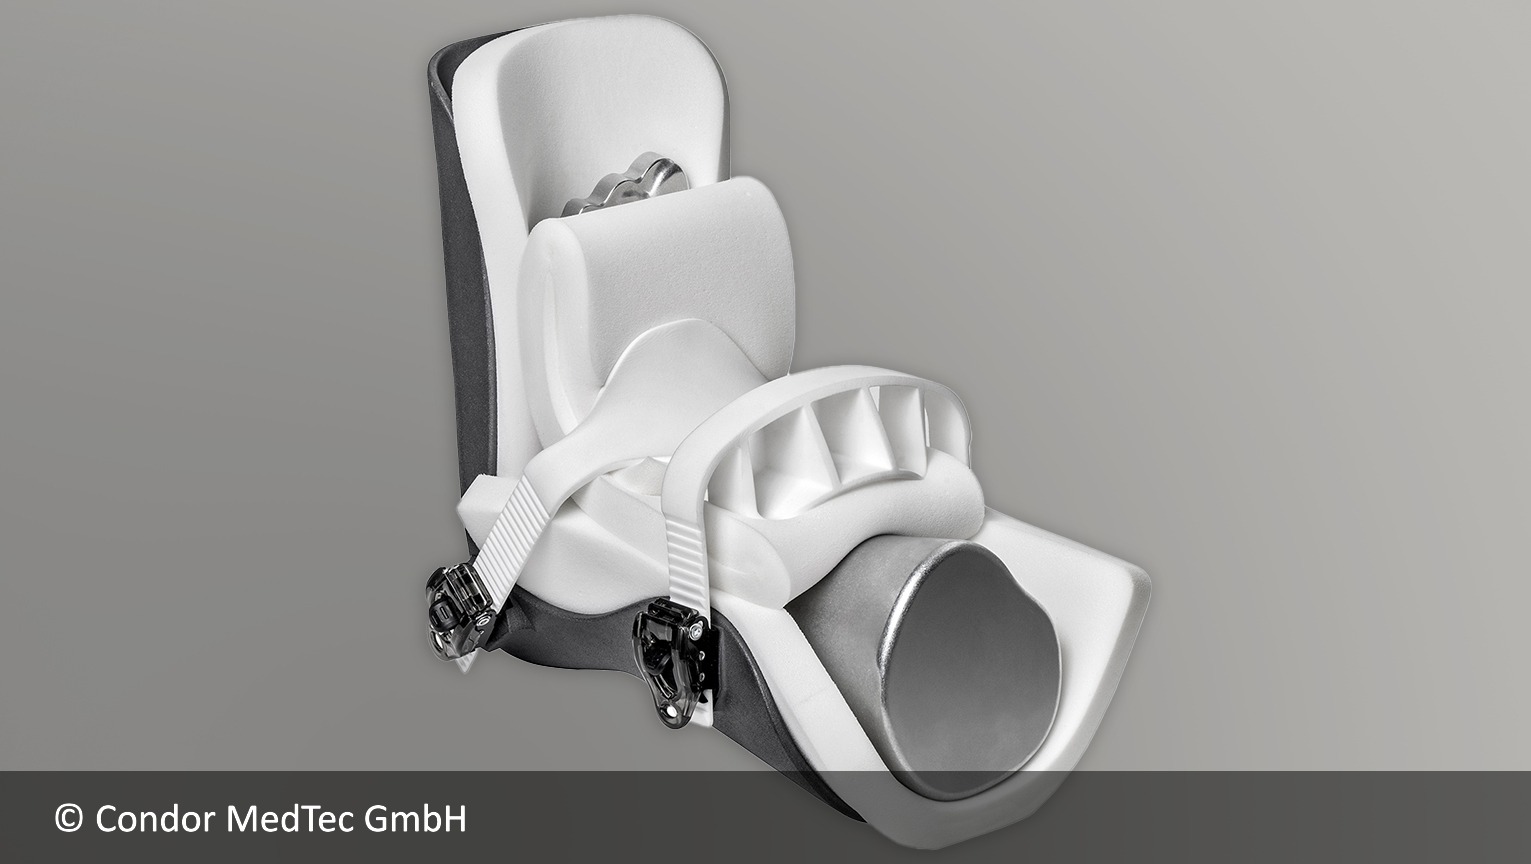
Medizintechnik
Anschauungsmodelle, Vorrichtungen und Prototypen – Anforderungen wie Biokompatibilität klären wir im Einzelfall.
Zur MedizintechnikBestellen
Wie bestelle ich SLS-Bauteile?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Material und Verfahren und vergleichen Sie die Angebote der Anbieter. Sie entscheiden selbst, wer fertigt.
- Datei hochladen Laden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Material wählen Wählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel PA12 im Lasersintern.
- Angebote vergleichen Sie sehen sofort Preise und Produktionszeiten der Anbieter, die Ihr Bauteil fertigen können.
- Bestellen Sie bestellen zum ausgewählten Preis direkt online.
FAQ
Häufig gestellte Fragen zum Lasersintern
Was ist selektives Lasersintern (SLS)?
Selektives Lasersintern ist ein 3D-Druck-Verfahren für Kunststoff. Ein Laser verschmilzt feines Pulver Schicht für Schicht zu einem Bauteil. Das umgebende Pulver stützt das Bauteil, deshalb sind keine Stützstrukturen nötig.
Was ist der Unterschied zwischen Lasersintern und Laserschmelzen?
Im 3D-Druck steht Lasersintern (SLS) meist für die Verarbeitung von Kunststoffpulver, selektives Laserschmelzen (SLM) für die von Metallpulver. SLM-Bauteile brauchen in der Regel Stützstrukturen, SLS-Bauteile nicht.
Welche Materialien gibt es für SLS?
Am häufigsten sind Polyamide wie PA12 und PA11. Daneben gibt es gefüllte, flammgeschützte und elektrisch ableitende Varianten wie PA11 ESD, flexible Kunststoffe wie TPU, PP sowie auf Anfrage Hochleistungskunststoffe wie PEKK.
Wie genau ist SLS?
Bei PROTIQ liegt die Standardtoleranz bei ± 0,7 %, mindestens ± 0,1 mm, sofern nicht anders vereinbart. Bei anderen Anbietern des Marketplace und je nach Bauteilgeometrie können die Werte abweichen.
Wie groß dürfen SLS-Bauteile sein?
Das hängt von der Anlage des Anbieters ab. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt. Ist es zu groß, kann PROTIQ es teilen und nach dem Druck fügen – etwa bei großen Architekturmodellen. Sprechen Sie uns an.
Was ist der Unterschied zwischen SLS und Multi Jet Fusion?
Beide Verfahren arbeiten im Pulverbett und brauchen keine Stützstrukturen. Bei SLS verschmilzt ein Laser das Pulver, bei Multi Jet Fusion wird ein Schmelzmittel aufgedruckt und die Schicht mit Wärme verschmolzen. MJF-Bauteile sind meist grau oder schwarz.
Sind SLS-Bauteile wasserdicht?
Unbehandelte SLS-Bauteile sind nicht zuverlässig dicht gegen Flüssigkeiten und Gase. Muss Ihr Bauteil dicht sein, sprechen Sie uns vor der Bestellung an.
Kann man SLS-Bauteile färben oder lackieren?
Ja. SLS-Bauteile lassen sich gut färben und lackieren. Das verbessert die Optik. Dunkles Einfärben macht ein Vergilben heller Bauteile weniger sichtbar, ein UV-beständiger Lack schützt die Oberfläche.
Wann lohnt sich SLS statt Spritzguss?
SLS lohnt sich vor allem bei Prototypen, Kleinserien und komplexen Bauteilen, weil keine Form gebaut werden muss. Bei großen Stückzahlen wird Spritzgießen meist wirtschaftlicher.
Was kostet ein SLS-Bauteil?
Der Preis hängt vor allem von Bauteilvolumen, Größe, Material und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator sofort die Preise der Anbieter.



