


 Deutsch
 English
 Italiano






































Lithography-based Ceramic Manufacturing (LCM): 3D-Druck mit technischer Keramik
Lithography-based Ceramic Manufacturing (LCM) ist ein 3D-Druck-Verfahren für Bauteile aus technischer Keramik. Eine lichtaushärtende Suspension aus feinem Keramikpulver und organischem Bindemittel wird Schicht für Schicht mit einem Projektor belichtet. Das so entstandene Bauteil, der Grünling, wird anschließend entbindert und gesintert – erst dabei entsteht das keramische Bauteil.
Weil jeder Querschnitt mit feiner Pixelauflösung belichtet wird, lassen sich feine Strukturen, Gitter und komplexe Formen ohne Werkzeug fertigen. LCM eignet sich damit vor allem für kleine Bauteile, Prototypen und Kleinserien, bei denen Werkstoffeigenschaften wie Härte, Temperaturbeständigkeit oder elektrische Isolation gefragt sind und eine konventionelle Formgebung zu aufwendig wäre.
LCM auf einen Blick
- Verfahrensprinzip
- Belichtung einer lichtaushärtenden Keramiksuspension, anschließend Entbindern und Sintern
- Werkstoffe
- technische Keramik, z. B. ATZ (Zirkonoxid-Aluminiumoxid-Mischkeramik)
- Bauteilgröße
- klein, bis ca. 80 × 50 mm Grundfläche und ca. 240 mm Höhe
- Schichtdicke
- typisch 25 µm
- Wandstärken (ATZ)
- ab ca. 0,15 mm, je nach Geometrie auch über 10 mm
- Farbe
- weiß
- Stückzahl
- Einzelteil bis Kleinserie
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
So funktioniert’s
Wie funktioniert der Keramik-3D-Druck mit LCM?
Eine Rakel verteilt die Keramiksuspension als dünne Schicht in einer Wanne mit transparentem Boden. Die Bauplattform taucht in die Suspension ein, ein Projektor belichtet von unten den Querschnitt des Bauteils, dort härtet das Bindemittel aus. Danach hebt sich die Plattform, neue Suspension wird verteilt und die nächste Schicht belichtet – so entsteht der Grünling kopfüber an der Plattform. Danach wird das Bindemittel thermisch entfernt (Entbindern) und das Bauteil bei hohen Temperaturen gesintert.
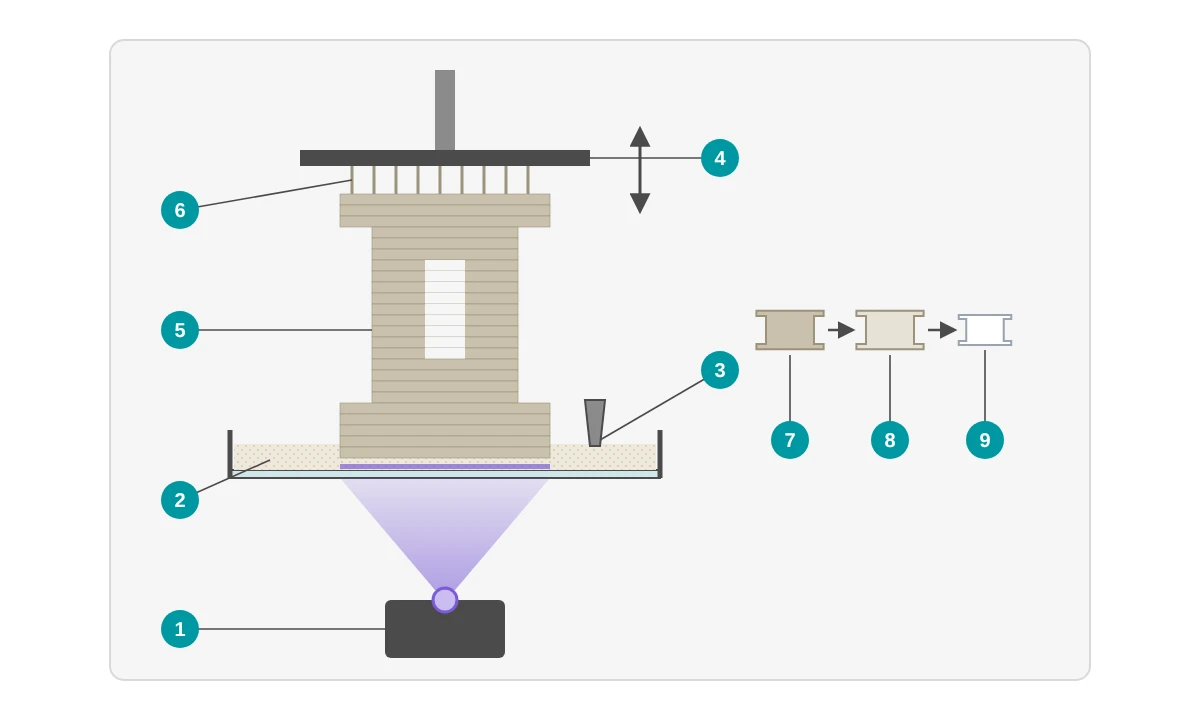
- 1 Projektor belichtet den Querschnitt von unten durch den transparenten Wannenboden
- 2 Wanne mit lichtaushärtender Keramiksuspension
- 3 Rakel verteilt die Suspension als dünne Schicht
- 4 Bauplattform taucht in die Suspension ein und hebt sich nach der Belichtung wieder an
- 5 Grünling: Keramikpartikel in ausgehärtetem Bindemittel, kopfüber an der Plattform aufgebaut
- 6 Stützstrukturen verbinden Bauteil und Bauplattform
- 7 Grünling nach dem Druck und der Reinigung
- 8 Entbindern: das Bindemittel wird thermisch entfernt
- 9 Sintern: die Keramikpartikel verdichten sich, das Bauteil schrumpft werkstoffabhängig
- Daten vorbereiten Das 3D-Modell wird im Bauraum ausgerichtet, mit Stützstrukturen versehen, um die Sinterschwindung vergrößert und in Schichten zerlegt.
- Beschichten und belichten Die Suspension wird als dünne Schicht verteilt, der Projektor belichtet den Querschnitt. Das wiederholt sich Schicht für Schicht.
- Grünling reinigen Der Grünling wird von der Bauplattform gelöst und von überschüssiger Suspension befreit.
- Entbindern In einem kontrollierten Wärmeprozess wird das organische Bindemittel aus dem Grünling entfernt.
- Sintern Bei hohen Temperaturen verdichten sich die Keramikpartikel zum keramischen Bauteil. Dabei schrumpft es; die Schwindung ist werkstoffabhängig.
- Finishing Je nach Anforderung können Funktionsflächen nachbearbeitet werden, etwa durch Schleifen oder Polieren. Die verfügbaren Optionen hängen vom Anbieter ab.


LCM oder konventionell?
Wann lohnt sich Keramik-3D-Druck statt konventioneller Fertigung?
Konventionell werden Keramikbauteile meist gepresst, gegossen oder spritzgegossen und anschließend gesintert oder aus Rohlingen spanend bearbeitet – dafür sind Formen, Werkzeuge oder eine aufwendige Bearbeitung nötig. LCM baut das Bauteil direkt aus den 3D-Daten auf. Das lohnt sich vor allem bei komplexen Geometrien, Prototypen und kleinen Stückzahlen.
| LCM (3D-Druck) | Konventionelle Formgebung | |
|---|---|---|
| Werkzeug | keine Form und kein Werkzeug nötig | Form, Werkzeug oder spanende Bearbeitung nötig |
| Geometrie | komplexe Formen, Gitter und feine Strukturen möglich | durch Werkzeug und Entformbarkeit eingeschränkt |
| Stückzahl | Prototyp, Einzelteil, Kleinserie | wirtschaftlich vor allem bei größeren Stückzahlen |
| Bauteilgröße | kleine Bauteile | auch größere Bauteile |
Welcher Weg für Ihr Bauteil besser passt, hängt von Geometrie, Größe, Werkstoff und Stückzahl ab. Laden Sie Ihre Datei hoch und sehen Sie die verfügbaren Angebote im Konfigurator – oder sprechen Sie uns an, wenn Sie Ihr Projekt besprechen möchten.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile von Keramik-3D-Druck mit LCM?
LCM verbindet die Gestaltungsfreiheit des 3D-Drucks mit den Eigenschaften technischer Oxidkeramik: hart, temperaturbeständig und elektrisch isolierend.
Feine Details
Mit Schichtdicken von typisch 25 µm und Wandstärken ab ca. 0,15 mm lassen sich filigrane Strukturen und feine Kanäle abbilden.
Komplexe Formen ohne Werkzeug
Gitter, Waben, Hinterschnitte oder innenliegende Kanäle mit Öffnungen entstehen direkt aus den 3D-Daten – ohne Form oder Werkzeug.
Temperaturbeständig
Typisch für ATZ: eine maximale Anwendungstemperatur von 1.200 °C.
Elektrisch isolierend
Typisch für ATZ: ein spezifischer elektrischer Widerstand von etwa 109 Ω·cm bei 20 °C.
Hart und fest
Typisch für ATZ: eine Härte von 1.400 HV10 und eine charakteristische Biegefestigkeit von 750 MPa.
Dichtes Gefüge
Typisch für gesintertes ATZ: eine relative Dichte von über 99 % bei einer Porosität unter 1 %.
Werkstoffe
Welche Keramiken gibt es für den 3D-Druck mit LCM?
Auf dem PROTIQ Marketplace wird LCM derzeit zum Beispiel mit ATZ angeboten, einer Mischkeramik aus Zirkonoxid und Aluminiumoxid.
Welche Werkstoffe aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die Datenblätter der Anbieter.
ATZ (Alumina Toughened Zirconia)
Mischkeramik aus yttriumstabilisiertem Zirkonoxid (über 79 Massen-%) und Aluminiumoxid (unter 21 Massen-%). Hohe Festigkeit und Härte, temperaturbeständig und elektrisch isolierend.
Weitere Oxidkeramiken
Grundsätzlich lassen sich im LCM-Verfahren auch weitere Oxidkeramiken wie Zirkonoxid oder Aluminiumoxid verarbeiten. Ob ein solcher Werkstoff für Ihr Projekt verfügbar ist, klären wir gern auf Anfrage.
Kennwerte von ATZ
| Eigenschaft | Typischer Wert |
|---|---|
| Relative Dichte | > 99 % |
| Porosität | < 1 % |
| Theoretische Dichte | 5,5 g/cm³ |
| Charakteristische Biegefestigkeit (3-Punkt-Biegung, Sinterzustand) | 750 MPa |
| Druckfestigkeit | 2.100 MPa |
| E-Modul | 220 GPa |
| Poissonzahl | 0,27 |
| Härte | 1.400 HV10 |
| Bruchzähigkeit | 6 MPa·m1/2 |
| Wärmeleitfähigkeit | 6 W/(m·K) |
| Max. Anwendungstemperatur | 1.200 °C |
| Thermischer Ausdehnungskoeffizient | 10,5 · 10−6/K |
| Spezifischer elektrischer Widerstand (20 °C) | ≈ 109 Ω·cm |
| Spezifische Wärmekapazität (20 °C) | 500 J/(kg·K) |
Typische Werte aus dem Datenblatt auf dem PROTIQ Marketplace (Stand 2023). Es handelt sich um Richtwerte; eine Zusicherung von Eigenschaften ist damit nicht verbunden. Die Werte hängen von Prozessführung und Bauteilgeometrie ab. Maßgeblich sind die Angaben des Anbieters.
↑ Zur ÜbersichtTechnische Daten
Welche technischen Daten und Konstruktionsregeln gelten für LCM?
LCM ist für kleine Bauteile ausgelegt: bis ca. 80 × 50 mm Grundfläche und ca. 240 mm Höhe. Gedruckt wird mit Schichtdicken von typisch 25 µm, Wände sind bei ATZ ab ca. 0,15 mm möglich. Die Oberfläche ist sehr glatt, eine Oberflächengüte unter 1 µm ist möglich.
| Merkmal | Wert |
|---|---|
| Bauteilgröße | bis ca. 80 × 50 mm Grundfläche und ca. 240 mm Höhe (nach dem Sintern); beim Hochladen wird automatisch geprüft, ob das Bauteil in den Bauraum passt |
| Schichtdicke | typisch 25 µm |
| Wandstärke ATZ | ab ca. 0,15 mm; je nach Geometrie auch über 10 mm |
| Freistehende dünne Wände | ab ca. 0,15 mm bis etwa 2 mm Höhe; sich gegenseitig stützende Wände, z. B. als Kreuzprofil, auch höher |
| Oberfläche | sehr glatt, Oberflächengüte unter 1 µm möglich |
| Dichte nach dem Sintern | über 99 % der theoretischen Dichte (ATZ) |
| Schwindung beim Sintern | werkstoffabhängig; wird bei der Datenaufbereitung berücksichtigt |
| Farbe | weiß |
Richtwerte auf Basis von Angaben der Anbieter auf dem PROTIQ Marketplace, keine zugesicherten Eigenschaften. Je nach Werkstoff und Bauteil können die Werte abweichen. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Massive Bereiche vermeiden Beim Entbindern muss das Bindemittel aus dem Bauteil entweichen. Sehr dicke Querschnitte erhöhen das Risiko von Rissen. ATZ ist hier vergleichsweise unkritisch; gleichmäßige Wandstärken und sanfte Übergänge helfen trotzdem.
- Dünne Wände abstützen Freistehende Wände ab ca. 0,15 mm sind bis etwa 2 mm Höhe möglich. Höhere dünne Wände sollten sich gegenseitig stützen, zum Beispiel als Kreuzprofil.
- Radien statt scharfer Kanten Keramik ist hart, aber spröde. Scharfe Kanten und Kerben wirken als Schwachstellen – planen Sie Radien an Kanten und Innenecken ein.
- Auf Druck auslegen Keramik verträgt Druck deutlich besser als Biegung oder Zug. Bei ATZ liegt die Druckfestigkeit typisch bei 2.100 MPa, die charakteristische Biegefestigkeit bei typisch 750 MPa.
- Stützen und Hohlräume mitdenken Überhänge brauchen Stützstrukturen, die sich wieder entfernen lassen – an den Ansatzstellen können Spuren bleiben. Hohlräume und Kanäle brauchen Öffnungen, damit überschüssige Suspension entfernt werden kann.
- Funktionsflächen klären Für Passungen mit engen Toleranzen sprechen Sie uns vor der Bestellung an – je nach Anforderung kann eine Nachbearbeitung nötig sein.
Grenzen & Alternativen
Wann ist ein anderes Verfahren die bessere Wahl?
- Bauteilgröße LCM ist für kleine Bauteile ausgelegt. Für größere Keramikbauteile kommen eher konventionelle Verfahren infrage.
- Massive Bauteile Sehr dicke Querschnitte erhöhen das Rissrisiko beim Entbindern. Bei ATZ sind je nach Geometrie auch Wandstärken über 10 mm möglich, bei Zirkonoxid oder Aluminiumoxid liegt die Grenze deutlich niedriger.
- Sprödigkeit Keramik ist hart, aber spröde. Bei stoß- oder schlagartiger Belastung ist ein metallischer Werkstoff oft die bessere Wahl.
- Stützstrukturen Stützstrukturen müssen sich entfernen lassen. Das schränkt die Geometrie ein und kann an den Ansatzstellen Spuren hinterlassen.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Lithography-based Metal Manufacturing (LMM) | Kleine, filigrane Bauteile aus Metall | … Ihr Bauteil aus Metall sein soll, etwa weil es stoß- oder schlagbelastet ist |
| Stereolithographie (SLA) | Feine Details und glatte Oberflächen in Kunststoff | … ein Prototyp oder Anschauungsmodell aus Kunststoff genügt |
Lithography-based Ceramic Manufacturing (LCM) und weitere genannte Verfahrens- und Werkstoffbezeichnungen sind Marken bzw. Bezeichnungen ihrer jeweiligen Inhaber. Die Nennung dient nur der Beschreibung des Verfahrens bzw. der Werkstoffe.
↑ Zur ÜbersichtAnwendungen
Wofür wird Keramik-3D-Druck eingesetzt?
LCM eignet sich für kleine, komplexe Bauteile aus technischer Keramik – etwa für Anwendungen bei hohen Temperaturen, elektrisch isolierende Bauteile, Verschleißteile und Feinmechanik sowie für Prototypen und Kleinserien in Forschung und Entwicklung. Auch in Bereichen wie Medizintechnik oder Luft- und Raumfahrt wird technische Keramik eingesetzt.
↑ Zur ÜbersichtBestellen
Wie bestelle ich Keramikbauteile aus dem 3D-Druck?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Werkstoff und Verfahren und sehen Sie die verfügbaren Angebote.
- Datei hochladen Laden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Werkstoff wählen Wählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel ATZ im LCM-Verfahren.
- Angebot prüfen In der Regel sehen Sie sofort Preis und Produktionszeit der verfügbaren Anbieter.
- Bestellen Sie bestellen zum ausgewählten Preis direkt online.
Ist ein Werkstoff nicht direkt auswählbar, fragen Sie gern bei uns an.
↑ Zur ÜbersichtFAQ
Häufig gestellte Fragen zum Keramik-3D-Druck
Was ist Lithography-based Ceramic Manufacturing (LCM)?
LCM ist ein 3D-Druck-Verfahren für technische Keramik. Eine lichtaushärtende Suspension aus Keramikpulver und Bindemittel wird Schicht für Schicht mit einem Projektor belichtet. Der entstandene Grünling wird anschließend entbindert und gesintert.
Welche Keramiken gibt es für den 3D-Druck auf dem PROTIQ Marketplace?
Auf dem PROTIQ Marketplace finden Sie für LCM derzeit zum Beispiel ATZ, eine Mischkeramik aus Zirkonoxid und Aluminiumoxid. Die aktuelle Auswahl sehen Sie im Konfigurator; weitere Oxidkeramiken können Sie bei uns anfragen.
Wie groß dürfen Keramikbauteile aus dem LCM-Verfahren sein?
LCM ist für kleine Bauteile ausgelegt, mit einer Grundfläche bis ca. 80 × 50 mm und einer Höhe bis ca. 240 mm. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt.
Warum schrumpfen Keramikbauteile beim Sintern?
Beim Entbindern wird das Bindemittel entfernt, beim Sintern verdichten sich die Keramikpartikel und die Poren zwischen ihnen schließen sich. Dabei schrumpft das Bauteil werkstoffabhängig. Die Schwindung wird in der Regel bei der Datenaufbereitung berücksichtigt.
Wie dünn und wie dick dürfen Wände bei 3D-gedruckter Keramik sein?
Bei ATZ sind Wandstärken ab ca. 0,15 mm möglich; freistehende dünne Wände bis etwa 2 mm Höhe. Je nach Geometrie sind bei ATZ auch Wandstärken über 10 mm machbar. Sehr massive Querschnitte erhöhen jedoch das Rissrisiko beim Entbindern.
Braucht LCM Stützstrukturen?
Je nach Geometrie ja. Das Bauteil wird kopfüber an der Bauplattform aufgebaut, Überhänge brauchen Stützstrukturen. Diese müssen sich nach dem Druck entfernen lassen.
Wie temperaturbeständig ist 3D-gedruckte Keramik?
Das hängt vom Werkstoff ab. Bei ATZ liegt die maximale Anwendungstemperatur typisch bei 1.200 °C. Maßgeblich sind die Angaben des Anbieters.
Was kostet ein Keramikbauteil aus dem 3D-Drucker?
Der Preis hängt unter anderem von Bauteilvolumen, Größe, Werkstoff, Nachbearbeitung und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator in der Regel sofort die Preise der Anbieter.



