


 Deutsch
 English
 Italiano






































CLIP-Verfahren (Digital Light Synthesis): 3D-Druck robuster und elastischer Bauteile aus Harz
Continuous Liquid Interface Production (CLIP) ist eine vom US-Unternehmen Carbon entwickelte 3D-Druck-Technologie; Carbon bezeichnet das darauf beruhende Gesamtverfahren als Digital Light Synthesis (DLS). Ein Projektor belichtet flüssiges Harz von unten durch ein licht- und sauerstoffdurchlässiges Fenster, während die Bauplattform das Bauteil kontinuierlich nach oben zieht. Viele CLIP-Harze werden nach dem Druck zusätzlich im Ofen nachgehärtet und erreichen erst dann ihre Endeigenschaften.
Das Verfahren gehört zur badbasierten Photopolymerisation – wie die Stereolithographie. Typische Einsatzfelder sind Funktionsteile, Gehäuse, Halter und Clips, elastische Dämpfer und Gitterstrukturen sowie Kleinserien. Auf dem PROTIQ Marketplace wird CLIP derzeit mit einer breiten Auswahl an Harzen angeboten: Sie laden Ihre 3D-Daten hoch, wählen das Material und sehen in der Regel direkt Preis und Produktionszeit.
CLIP auf einen Blick
- Verfahrensprinzip
- Badbasierte Photopolymerisation mit kontinuierlicher Belichtung von unten
- Werkstoffe
- Harze auf Epoxid-, Polyurethan- und Methacrylatbasis sowie Elastomere
- Nachbearbeitung
- Reinigen; je nach Harz Nachhärten im Ofen oder mit UV-Licht
- Stützstrukturen
- erforderlich
- Oberfläche
- vergleichsweise glatt
- Stückzahl
- Einzelteil bis Kleinserie
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
So funktioniert’s
Wie funktioniert das CLIP-Verfahren?
Ein Projektor unter der Harzwanne strahlt eine Abfolge von UV-Bildern – die Querschnitte des Bauteils – durch ein transparentes Fenster ins Harz. Weil das Fenster sauerstoffdurchlässig ist, bleibt direkt darüber eine dünne Harzschicht flüssig, die sogenannte Dead Zone. Darüber härtet das Harz aus, während die Plattform das Bauteil kontinuierlich nach oben zieht und frisches Harz nachfließt. Weil das Harz nicht am Fenster haftet, muss das Bauteil nicht nach jeder Schicht vom Wannenboden gelöst werden – so kann es kontinuierlich wachsen.
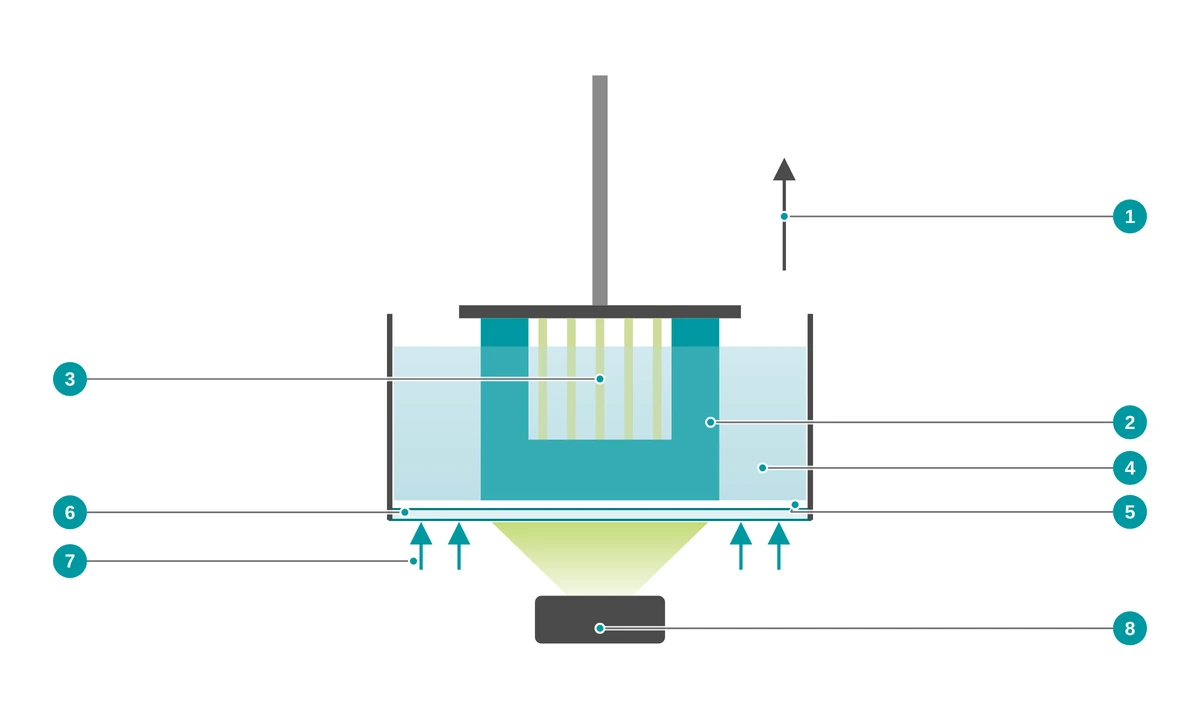
- 1Bauplattform zieht das Bauteil kontinuierlich nach oben
- 2Bauteil – entsteht kopfüber an der Plattform
- 3Stützstrukturen – werden nach dem Druck entfernt
- 4Flüssiges Harz in der Wanne
- 5„Dead Zone“: dünne Harzschicht, die nicht aushärtet
- 6Licht- und sauerstoffdurchlässiges Fenster
- 7Sauerstoff hemmt die Aushärtung direkt am Fenster
- 8Projektor belichtet den Querschnitt als UV-Bild
- Daten vorbereitenDas 3D-Modell wird ausgerichtet und mit Stützstrukturen versehen. Die Software erzeugt daraus die Bildfolge für den Projektor.
- Kontinuierlich belichtenDer Projektor belichtet die Querschnitte nacheinander, während die Plattform das Bauteil kontinuierlich aus dem Harz zieht.
- ReinigenDas Bauteil wird von anhaftendem Harz gereinigt – je nach Harz mit einem Lösungsmittel wie Isopropanol.
- Stützen entfernenDie Stützstrukturen werden – je nach Harz vor oder nach dem Nachhärten – entfernt; an den Kontaktstellen können kleine Spuren bleiben.
- NachhärtenFalls das Harz es erfordert, wird das Bauteil im Ofen oder unter UV-Licht nachgehärtet. Erst danach erreicht es die im Datenblatt angegebenen Eigenschaften.
- Prüfen und FinishingDas Bauteil wird kontrolliert. Je nach Angebot sind weitere Bearbeitungsschritte möglich, etwa Lackieren.
CLIP oder SLA?
Was ist der Unterschied zwischen CLIP und Stereolithographie?
Beide Verfahren härten flüssiges Harz mit Licht aus. Bei der Stereolithographie fährt in der Regel ein Laser jeden Querschnitt Schicht für Schicht ab. Beim CLIP-Verfahren projiziert ein Projektor ganze Querschnitte; dank der Dead Zone muss das Bauteil nicht nach jeder Schicht vom Wannenboden gelöst werden und wächst kontinuierlich. Viele CLIP-Harze erhalten ihre Endeigenschaften erst durch eine thermische Nachhärtung.
| CLIP / DLS | Stereolithographie (SLA) | |
|---|---|---|
| Belichtung | Projektor, ganzer Querschnitt als Bild, von unten | meist Laser, der den Querschnitt abfährt |
| Aufbau | kontinuierlich, Plattform fährt stetig nach oben | Schicht für Schicht |
| Harze | u. a. dual härtende Harze mit thermischer Nachhärtung, auch Elastomere | robuste, transparente und temperaturbeständige Harze |
| Nachhärtung | je nach Harz im Ofen oder mit UV-Licht | mit UV-Licht, teils zusätzlich thermisch |
| Stützstrukturen | erforderlich | erforderlich |
| Typischer Einsatz | Funktionsteile, elastische Gitterstrukturen, Kleinserien | Design- und Funktionsprototypen, hochtransparente Bauteile, Urmodelle |
Welches Verfahren für Ihr Bauteil besser passt, hängt von Material, Belastung, Geometrie und Stückzahl ab. Laden Sie Ihre Datei hoch und vergleichen Sie die Angebote direkt im Konfigurator.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile des CLIP-Verfahrens?
Das CLIP-Verfahren verbindet glatte Oberflächen mit Harzen für den technischen Einsatz – von steif und temperaturbeständig über zäh bis elastisch.
Glatte Oberflächen
Im Vergleich zu Pulverbett- oder Extrusionsverfahren haben CLIP-Bauteile meist eine glatte Oberfläche.
Technische Werkstoffe
Dual härtende Harze erreichen nach dem Nachhärten im Ofen ihre Endeigenschaften – EPX 82 zum Beispiel laut Datenblatt eine Wärmeformbeständigkeit von 120 °C bei 1,82 MPa.
Elastomere und Gitterstrukturen
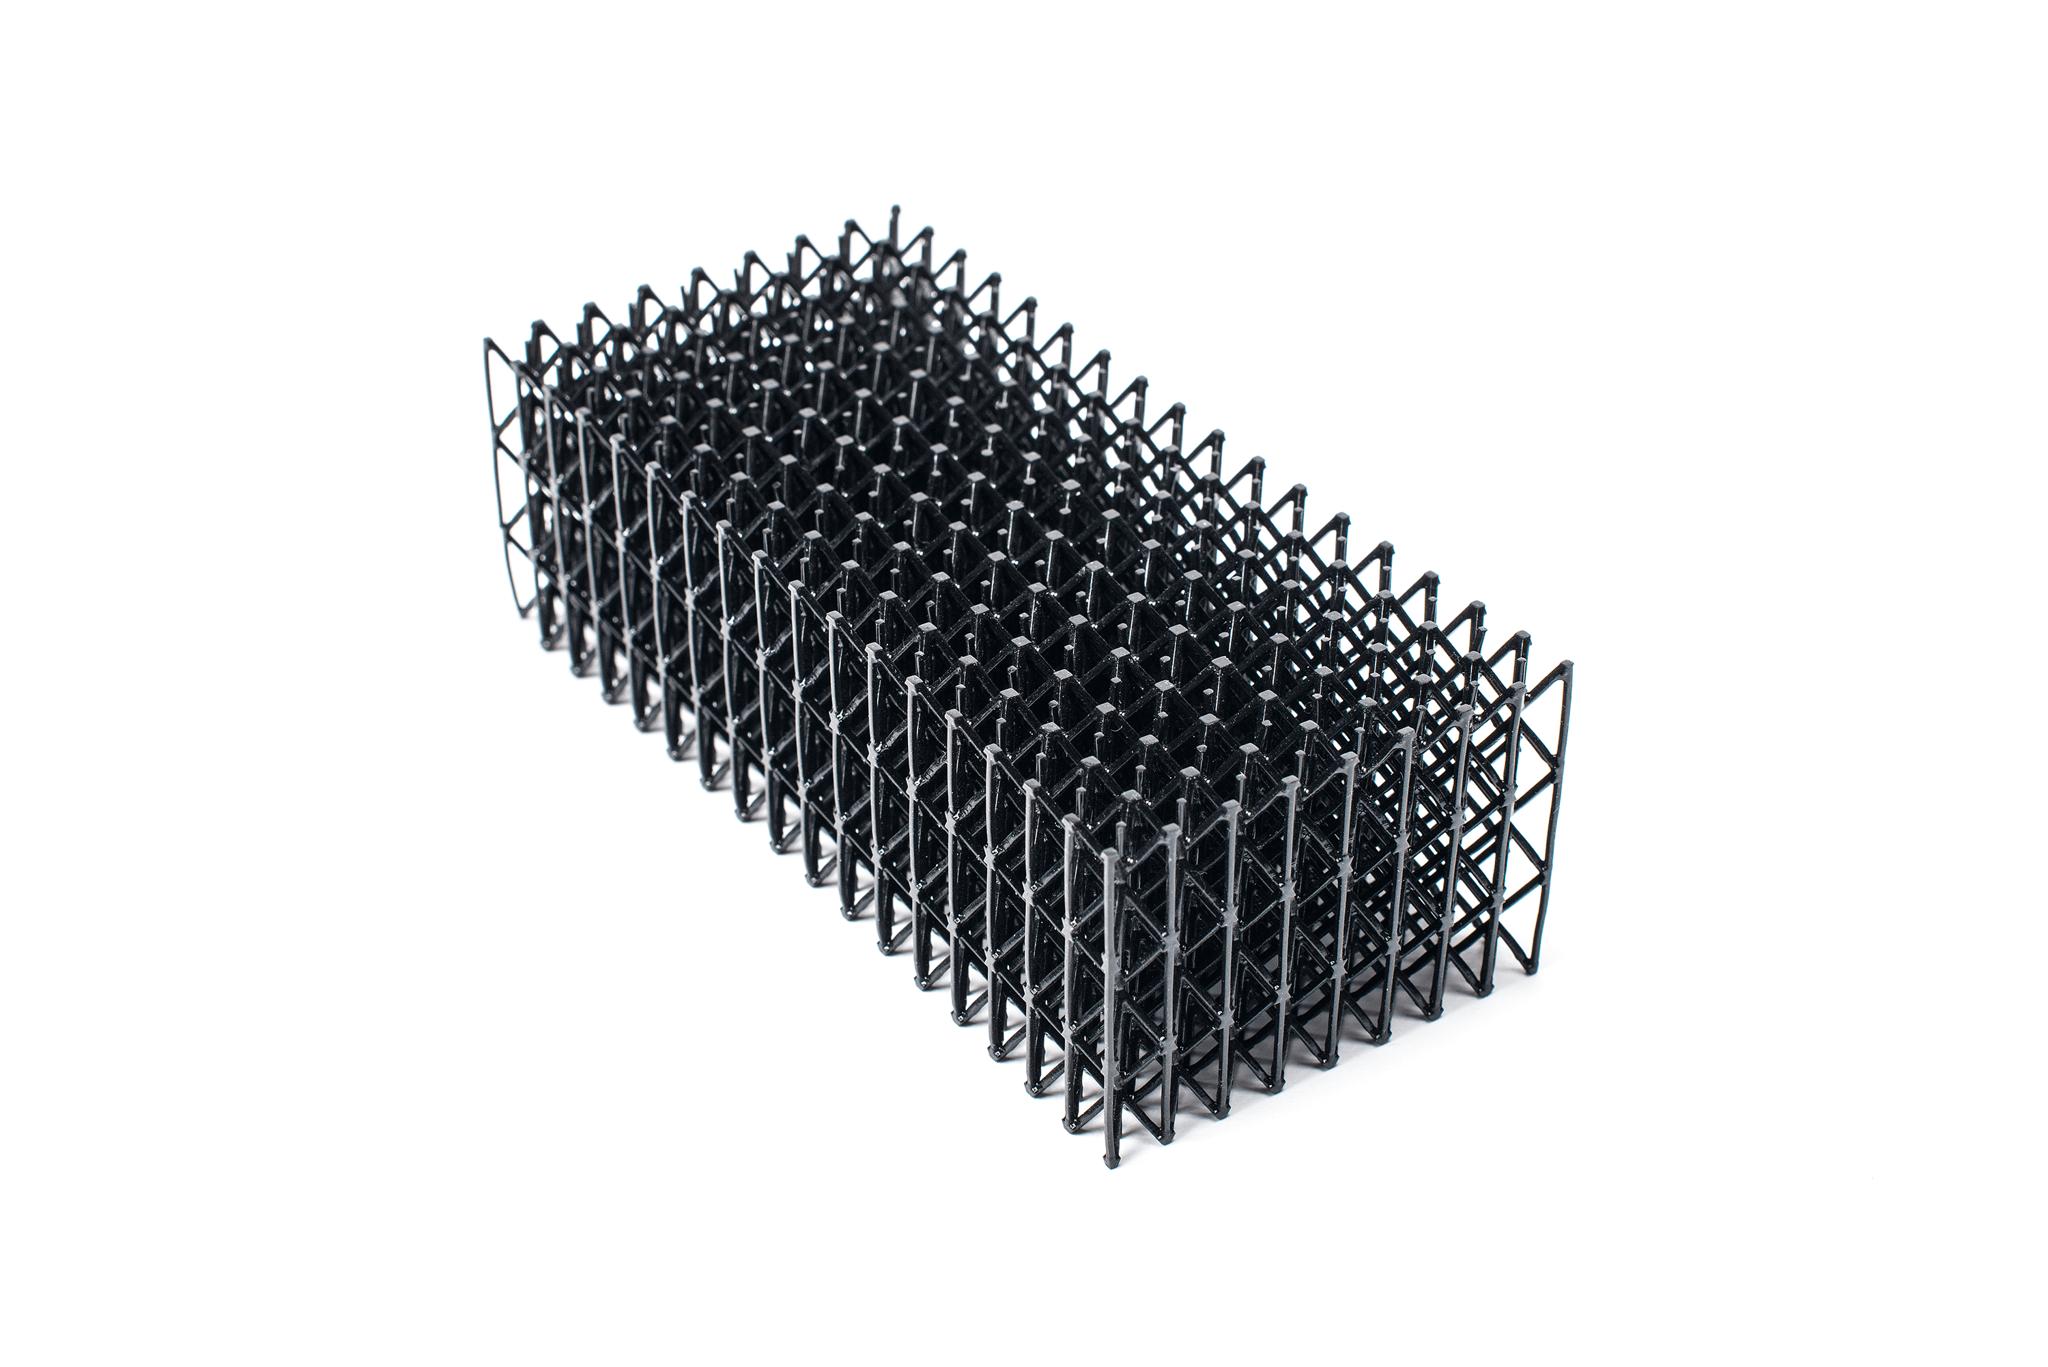
Mit Elastomeren wie EPU 40, EPU 41 oder SIL 30 entstehen weiche Bauteile; EPU 41 eignet sich laut Hersteller besonders für elastische Gitterstrukturen.
Flammhemmend möglich
EPX 86FR erreicht laut Datenblatt UL 94 V-0 bei 2,0 mm und V-1 bei 1,5 mm Probendicke. Die Einstufung gilt für genormte Probekörper, nicht für das fertige Bauteil.
Weniger richtungsabhängig
Laut Carbon weisen Bauteile aus den dual härtenden Harzen eine höhere Isotropie auf als Bauteile aus anderen additiven Fertigungsverfahren. Je nach Baurichtung können die Werte dennoch abweichen.
Ohne Werkzeug ab einem Stück
Kein Werkzeug, keine Formkosten – vom Einzelteil bis zur Kleinserie.
Materialien
Welche Materialien gibt es für das CLIP-Verfahren?
Im CLIP-Verfahren werden flüssige Harze verarbeitet – von steifen Epoxidharzen über zähe Polyurethanharze bis zu Elastomeren. Auf dem PROTIQ Marketplace stehen derzeit unter anderem EPX 82, EPX 86FR, RPU 70, RPU 130, MPU 100, FPU 50, UMA 90, Loctite 3D IND405, EPU 40, EPU 41 und SIL 30 zur Wahl.
Welche Materialien aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die gültigen Datenblätter.
Steif und temperaturbeständig
EPX 82 und EPX 86FR sind Epoxidharze mit vergleichsweise hoher Steifigkeit und Wärmeformbeständigkeit. EPX 86FR ist laut Datenblatt flammhemmend.
Fest bis zäh
RPU 70, RPU 130 und MPU 100 sind Polyurethanharze. Loctite 3D IND405 ist ein klares Harz mit hoher Bruchdehnung, das Henkel mit ungefülltem Polypropylen vergleicht. UMA 90 hat laut Hersteller eine erhöhte Zähigkeit und eignet sich für Prototypen sowie Vorrichtungen in der Fertigung.
Halbsteif
FPU 50 ist laut Hersteller schlag-, abrieb- und ermüdungsbeständig – etwa für Filmscharniere oder Klemmverbindungen.
Elastisch
EPU 40 und EPU 41 sind Polyurethan-Elastomere, SIL 30 ist ein weiches Silikon-Urethan-Elastomer – für Dämpfer, Polster oder Gitterstrukturen.
Kennwerte im Vergleich: steife und zähe Harze
| Material | Zugfestigkeit (MPa) | Zug-E-Modul (MPa) | Bruchdehnung (%) | Wärmeformbeständigkeit 0,45 / 1,82 MPa (°C) |
|---|---|---|---|---|
| EPX 82 | 80 | 2.800 | 5 | 130 / 120 |
| EPX 86FR | 90 | 3.300 | 5–10¹ | 135 / 130 |
| RPU 70 | 40 | 1.700 | 30 | 60 / 45 |
| RPU 130 | 35 | 1.000 | 100 | 120 / 55 |
| MPU 100 | 35 | 1.300 | 15 | 50 / 40 |
| UMA 90 | 30 | 1.400 | 30 | 45 / 35 |
| Loctite 3D IND405 | 35–42² | 1.300–1.500² | 120–130² | 53 / –² |
| FPU 50 | 25 | 700 | 200 | 70 / 45 |
Kennwerte im Vergleich: Elastomere
| Material | Shore-Härte A | Zugfestigkeit (MPa) | Bruchdehnung (%) | Weiterreißwiderstand (kN/m) |
|---|---|---|---|---|
| EPU 40 | 72 | 19 | 400 | 25 |
| EPU 41 | 72 | 15 | 250 | 20 |
| SIL 30 | 35 | 3,5 | 350 | 10 |
Werte aus den Hersteller-Datenblättern auf dem PROTIQ Marketplace, gerundet. Keine zugesicherten Eigenschaften; die Werte hängen unter anderem von Nachhärtung, Bauteilgeometrie und Baurichtung ab, und die Datenblätter beruhen teils auf unterschiedlichen Prüfnormen. Die Wärmeformbeständigkeit ist keine Dauergebrauchstemperatur.
¹ 5 % nach ISO 527-2, 10 % nach ASTM D638 (Typ V). ² Zugspannung bei Bruch; Spanne je nach UV-Nachhärtung laut vorläufigem Datenblatt; Wärmeformbeständigkeit nur bei 0,45 MPa angegeben.
Carbon, CLIP, Digital Light Synthesis, DLS, Loctite, Multi Jet Fusion, PolyJet und MultiJet sowie die genannten Materialbezeichnungen sind Marken bzw. Bezeichnungen ihrer jeweiligen Inhaber. Die Nennung dient nur der Beschreibung der Verfahren und Materialien.
Technische Daten
Technische Daten und Konstruktionshinweise für CLIP
Die maximale Bauteilgröße hängt von der Anlage des Anbieters ab. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters – wird beim Hochladen automatisch geprüft |
| Stützstrukturen | erforderlich |
| Nachbearbeitung | Reinigen, Stützen entfernen, je nach Harz Nachhärten im Ofen oder mit UV-Licht |
| Oberfläche | vergleichsweise glatt; an den Stützstellen sind kleine Spuren möglich |
| Farbe | je nach Harz, z. B. klar (Loctite 3D IND405); verfügbare Farben im Konfigurator |
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Hohlräume mit ÖffnungenIn geschlossenen Hohlräumen bleibt flüssiges Harz zurück. Sehen Sie Öffnungen vor, damit Harz abfließen und das Bauteil gereinigt werden kann.
- Sichtflächen angebenAn den Stützstellen bleiben kleine Spuren. Geben Sie Sichtflächen bei der Bestellung oder Anfrage an, damit sie bei der Ausrichtung nach Möglichkeit berücksichtigt werden können.
- Material nach Funktion wählenFür steife Bauteile bei höherer Temperaturbelastung kommen Epoxidharze infrage, für Filmscharniere und Klemmverbindungen laut Hersteller FPU 50, für Bauteile mit höherer Bruchdehnung etwa RPU 130, für Dämpfer und Polster Elastomere.
- Flammschutz und WandstärkeDie UL-94-Einstufung hängt von der Probendicke ab: EPX 86FR erreicht laut Datenblatt V-0 bei 2,0 mm und V-1 bei 1,5 mm. Die Einstufung gilt für genormte Probekörper; ob Ihr Bauteil die Anforderungen erfüllt, ist im Einzelfall zu prüfen.
- Gitterstrukturen gezielt einsetzenMit elastischen Harzen lässt sich die Nachgiebigkeit eines Bauteils über eine Gitterstruktur einstellen – etwa für Polster und Dämpfer.
- Unter realen Bedingungen testenPrüfen Sie Bauteile unter realistischen Bedingungen, bevor Sie sie in Serie einsetzen.
Grenzen & Alternativen
Wann ist ein anderes Verfahren die bessere Wahl?
- NachbearbeitungReinigen und Nachhärten gehören zum Prozess. Die aktuellen Produktionszeiten sehen Sie im Konfigurator.
- BauteilgrößeDer Bauraum ist begrenzt. Für größere Bauteile kommen etwa Pulverbettverfahren infrage.
- StützstrukturenStützen müssen entfernbar sein, und Harz muss aus Hohlräumen abfließen können. Das schränkt die Gestaltungsfreiheit etwas ein.
- Medizinische AnwendungenEinige Hersteller-Datenblätter nennen Prüfungen nach ISO 10993 unter definierten Prozessbedingungen. Das ist keine Freigabe für eine bestimmte Anwendung; die Eignung ist im Einzelfall zu klären.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Stereolithographie (SLA) | Glatte Bauteile mit feinen Details, je nach Harz auch transparent | … Sie hochtransparente Teile oder Anschauungsmodelle brauchen |
| Lasersintern (SLS) | Belastbare Bauteile ohne Stützstrukturen | … Ihr Bauteil größer ist oder ohne Stützstrukturen entstehen soll |
| Multi Jet Fusion (MJF) | Pulverbettverfahren ohne Stützstrukturen, auch mit TPU | … Sie Funktionsteile ohne Stützstrukturen brauchen |
| Material Jetting | Weiche Bauteile aus silikonähnlichem Druckmaterial mit feinen Details | … Ihr weiches Bauteil sehr feine Details hat |
| Spritzgießen | Wirtschaftlich bei großen Stückzahlen | … die Stückzahl so groß ist, dass sich ein Werkzeug lohnt |
Anwendungen
Wofür wird das CLIP-Verfahren eingesetzt?
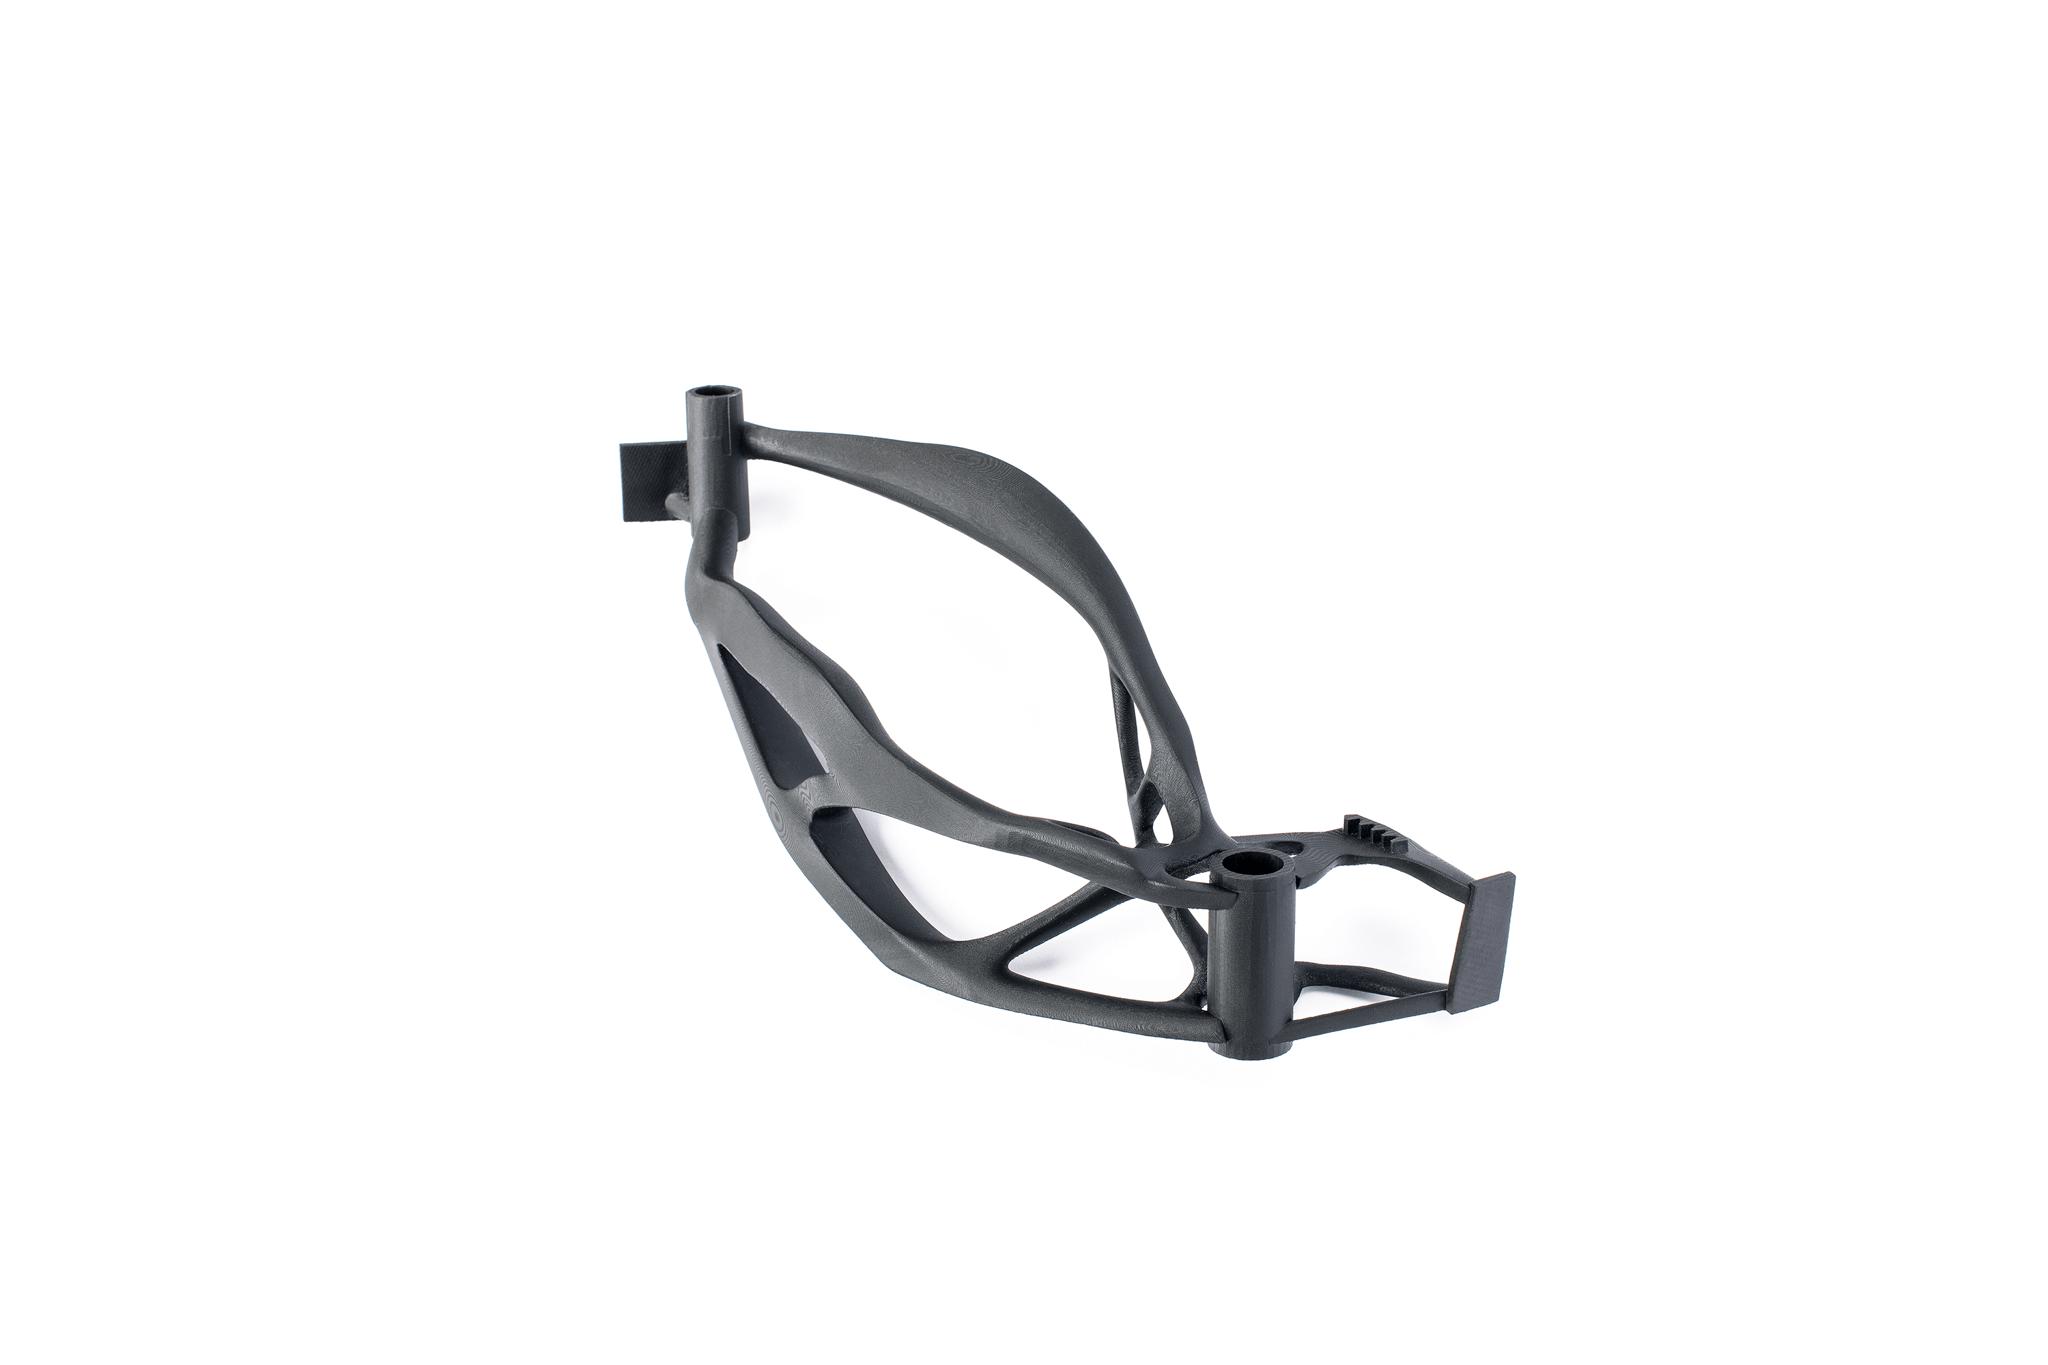
Mit CLIP entstehen Funktionsprototypen und Bauteile für den Einsatz: Gehäuse, Halter, Clips und Abdeckungen, Bauteile mit Flammschutzanforderungen, Vorrichtungen und Betriebsmittel – etwa aus UMA 90, das sich laut Hersteller dafür eignet – sowie elastische Dämpfer und Polster.
Serienfertigung
Funktionsteile in Kleinserie – ohne Werkzeug, aus Harzen für den technischen Einsatz.
Zur Serienfertigung
Prototypenbau
Funktionsprototypen aus technischen Harzen – um Form, Passung und Funktion früh zu testen.
Zum PrototypenbauBestellen
Wie bestelle ich CLIP-Bauteile?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Material und Verfahren und sehen Sie die verfügbaren Angebote.
- Datei hochladenLaden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Material wählenWählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel RPU 70 im CLIP-Verfahren.
- Angebot prüfenIn der Regel sehen Sie sofort Preis und Produktionszeit der Anbieter, die Ihr Bauteil fertigen können.
- BestellenSie bestellen zum ausgewählten Preis direkt online.
FAQ
Häufig gestellte Fragen zum CLIP-Verfahren
Was ist das CLIP-Verfahren?
Continuous Liquid Interface Production (CLIP) ist eine vom US-Unternehmen Carbon entwickelte 3D-Druck-Technologie. Ein Projektor belichtet flüssiges Harz von unten durch ein sauerstoffdurchlässiges Fenster, während die Bauplattform das Bauteil kontinuierlich nach oben zieht. Viele Harze werden danach im Ofen nachgehärtet.
Was ist der Unterschied zwischen CLIP und DLS?
CLIP bezeichnet die Technologie mit dem sauerstoffdurchlässigen Fenster und der Dead Zone. Carbon bezeichnet das darauf beruhende Gesamtverfahren – einschließlich der Harze und der Nachhärtung – als Digital Light Synthesis (DLS).
Was ist der Unterschied zwischen CLIP und SLA?
Beide härten flüssiges Harz mit Licht aus. Bei der SLA fährt meist ein Laser den Querschnitt Schicht für Schicht ab, bei CLIP projiziert ein Projektor ganze Querschnitte, und dank der Dead Zone wächst das Bauteil kontinuierlich, ohne nach jeder Schicht vom Wannenboden gelöst zu werden. Viele CLIP-Harze erreichen ihre Endeigenschaften erst durch thermisches Nachhärten.
Welche Materialien gibt es für CLIP?
Auf dem PROTIQ Marketplace gibt es derzeit unter anderem die Epoxidharze EPX 82 und EPX 86FR, die Polyurethanharze RPU 70, RPU 130, MPU 100 und FPU 50, UMA 90, Loctite 3D IND405 sowie die Elastomere EPU 40, EPU 41 und SIL 30.
Warum werden CLIP-Bauteile im Ofen nachgehärtet?
Viele CLIP-Harze sind dual härtend: Das UV-Licht formt das Bauteil, eine anschließende thermische Behandlung aktiviert eine zweite Reaktion. Erst danach erreicht das Bauteil die im Datenblatt angegebenen Eigenschaften. Einige Harze, etwa UMA 90 oder Loctite 3D IND405, kommen ohne Ofen aus.
Gibt es flammhemmende CLIP-Materialien?
Ja. EPX 86FR erreicht laut Datenblatt UL 94 V-0 bei 2,0 mm und V-1 bei 1,5 mm Probendicke. Die Einstufung gilt für genormte Probekörper; ob Ihr Bauteil die Anforderungen erfüllt, ist im Einzelfall zu prüfen.
Sind CLIP-Bauteile biokompatibel?
Das lässt sich nicht pauschal sagen. Einige Hersteller-Datenblätter nennen Prüfungen nach ISO 10993 unter definierten Prozessbedingungen. Das ist keine Freigabe für eine bestimmte Anwendung; ob ein Bauteil für eine medizinische Anwendung geeignet ist, muss im Einzelfall geklärt werden.
Wie groß dürfen CLIP-Bauteile sein?
Das hängt von der Anlage des Anbieters ab. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt. Ist es zu groß, sprechen Sie uns an.
Was kostet ein CLIP-Bauteil?
Der Preis hängt vor allem von Bauteilvolumen, Größe, Material und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator in der Regel sofort die Preise der Anbieter.



