


 Deutsch
 English
 Italiano






































Lithography-based Metal Manufacturing (LMM): kleine, filigrane Metallbauteile
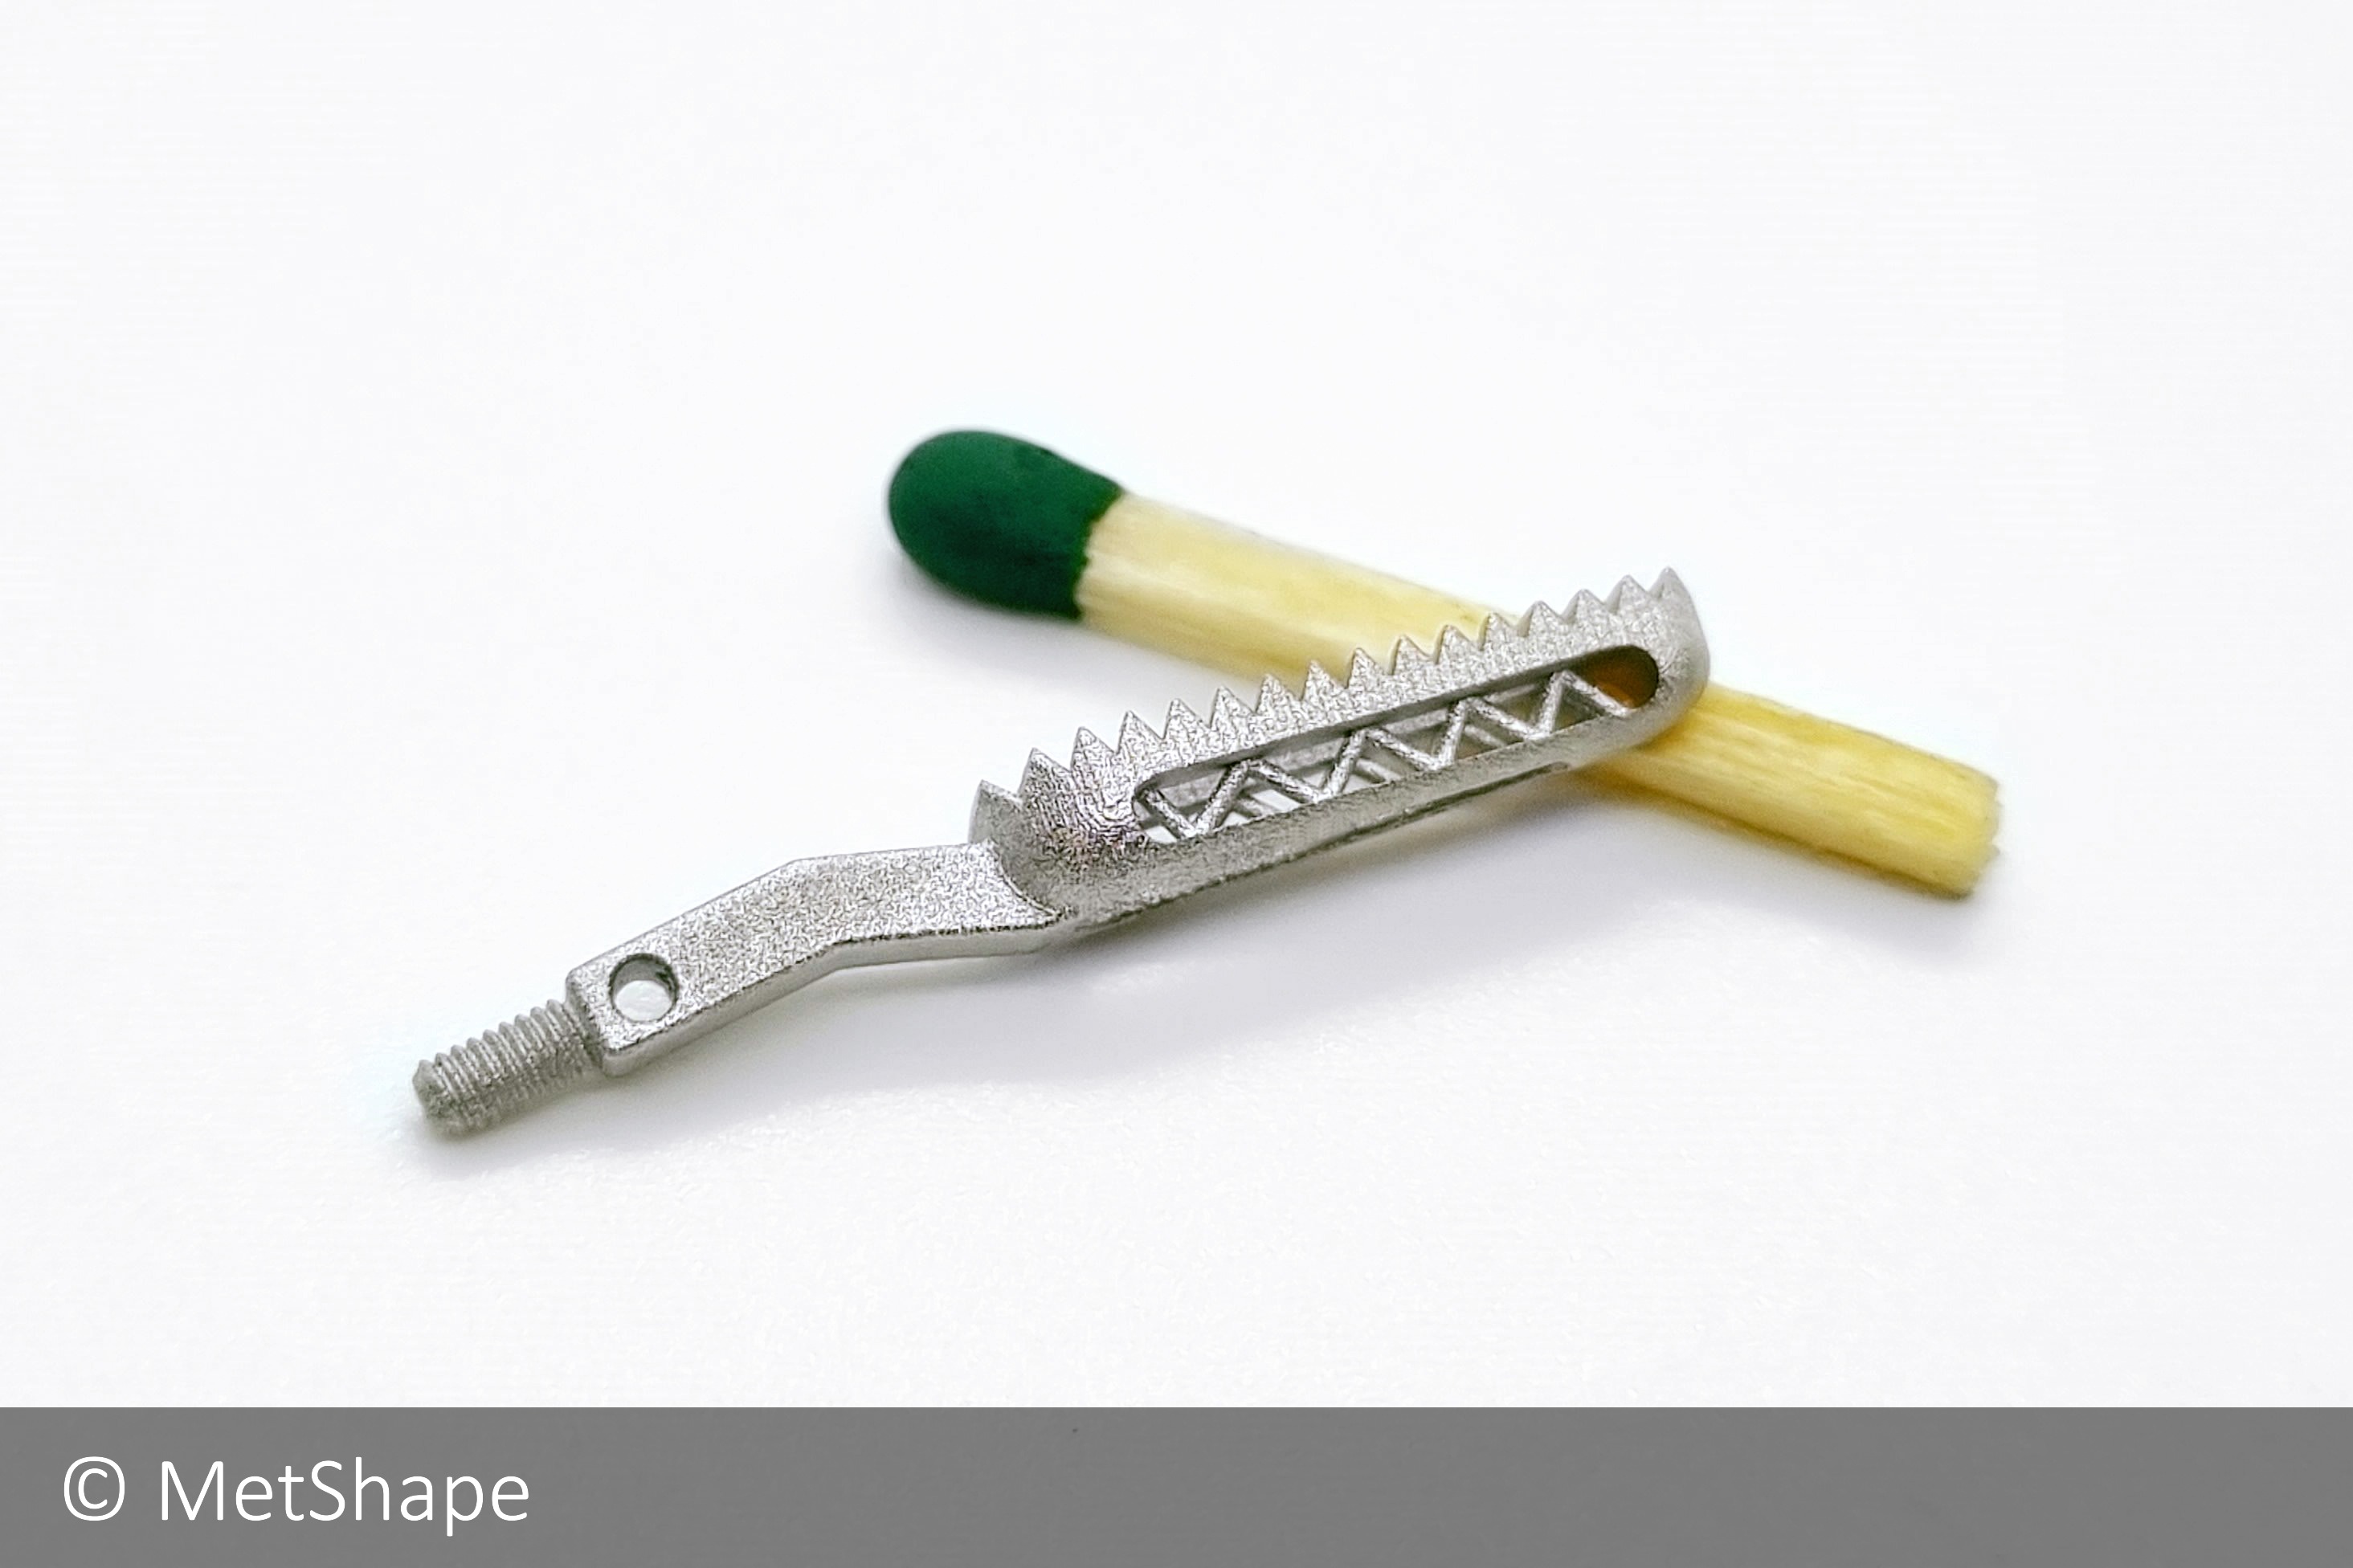
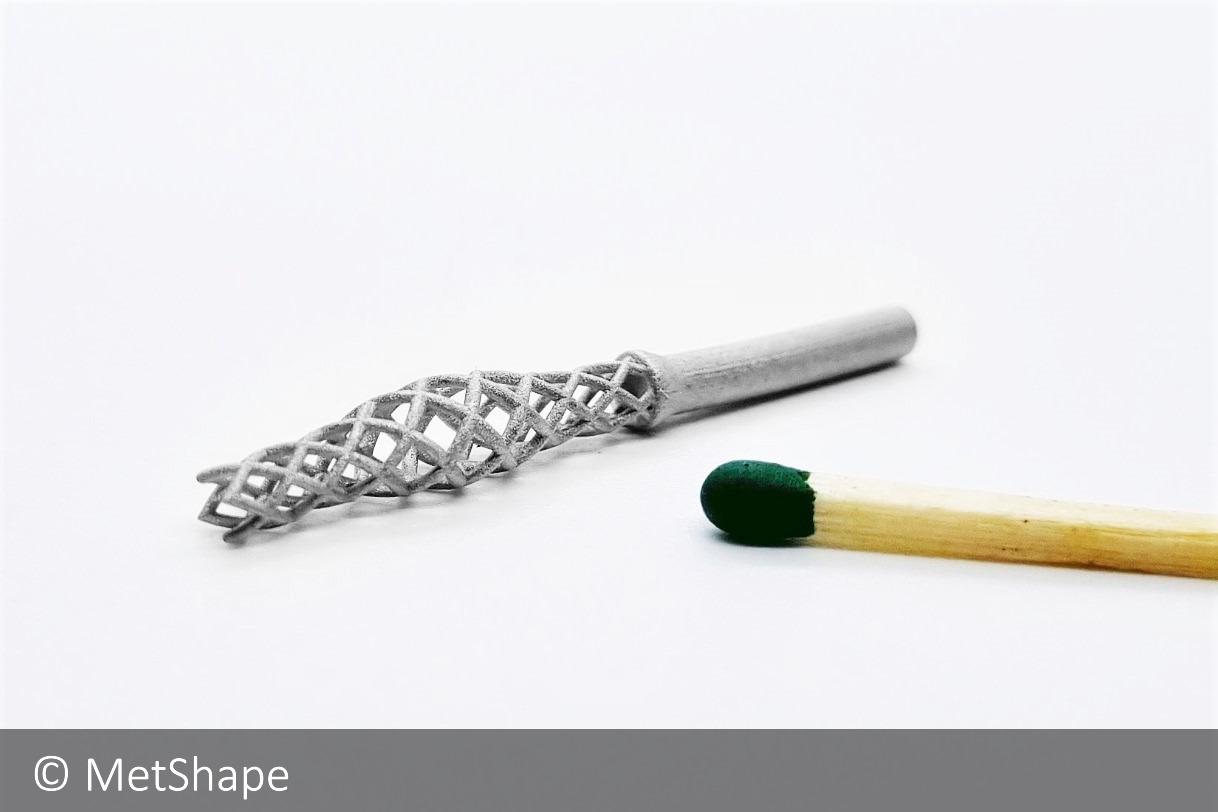
Lithography-based Metal Manufacturing (LMM) ist ein 3D-Druck-Verfahren für kleine, filigrane Metallbauteile. Ein Gemisch aus feinem Metallpulver und Photopolymer wird Schicht für Schicht aufgetragen und mit einem Projektor belichtet. Das so entstandene Bauteil, der Grünling, wird anschließend entbindert und gesintert – dabei entsteht das metallische Bauteil.
Durch die Belichtung mit einem Projektor lassen sich sehr feine Strukturen abbilden. Weil das unbelichtete Material das Bauteil während des Drucks stützt, sind in der Regel keine Stützstrukturen nötig. LMM eignet sich damit besonders für kleine, filigrane Bauteile mit feinen Details – etwa für Feinmechanik, Werkzeuge oder Kleinteile mit komplexer Geometrie. Für größere Metallbauteile ist das selektive Laserschmelzen (SLM) die naheliegende Wahl.
LMM auf einen Blick
- Verfahrensprinzip
- Belichtung eines Metallpulver-Photopolymer-Gemischs, anschließend Entbindern und Sintern
- Stützstrukturen
- in der Regel keine – das unbelichtete Material stützt das Bauteil
- Bauteilgröße
- klein, je nach Anlage z. B. bis 70 × 45 × 100 mm
- Schwindung beim Sintern
- Bauteile ca. 20 % kleiner, werkstoffabhängig
- Stückzahl
- Einzelteil bis Kleinserie
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
So funktioniert’s
Wie funktioniert das LMM-Verfahren?
Ein Gemisch aus Metallpulver und Photopolymer, das bei Raumtemperatur pastös ist und beim Erwärmen flüssig wird, wird erwärmt und als dünne Schicht auf die Bauplattform aufgetragen. Ein Projektor belichtet den Querschnitt des Bauteils, dort härtet das Photopolymer aus. Schicht für Schicht entsteht so der Grünling. Danach wird das Photopolymer thermisch entfernt (Entbindern) und das Bauteil gesintert.
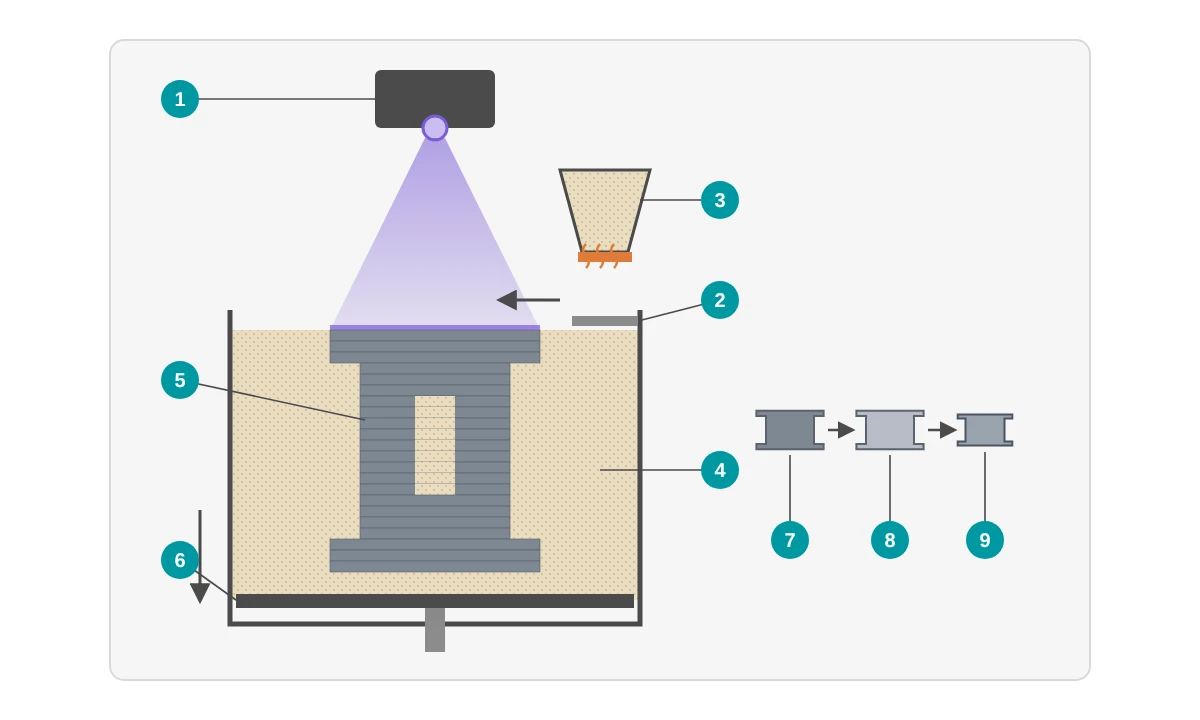
- 1Projektor belichtet den Querschnitt der aktuellen Schicht
- 2Beschichter trägt eine neue Schicht des erwärmten Gemischs auf
- 3Vorrat aus Metallpulver und Photopolymer, beheizt
- 4Unbelichtetes Material – wird beim Abkühlen pastös und stützt das Bauteil
- 5Grünling: belichtete Bereiche, Schicht für Schicht ausgehärtet
- 6Bauplattform senkt sich nach jeder Schicht ab
- 7Grünling nach dem Druck
- 8Entbindern: das Photopolymer wird thermisch entfernt
- 9Sintern: das Bauteil verdichtet sich und schrumpft auf die vorgesehenen Maße
- Daten vorbereitenDas 3D-Modell wird – unter Berücksichtigung der Sinterschwindung – im Bauraum angeordnet und in Schichten zerlegt.
- Auftragen und belichtenDas erwärmte Gemisch wird als dünne Schicht aufgetragen, der Projektor belichtet den Querschnitt. Das wiederholt sich Schicht für Schicht.
- Grünling entnehmenDer Materialblock wird erwärmt, das unbelichtete Material wird flüssig und fließt ab. Es kann für weitere Druckprozesse verwendet werden.
- EntbindernDas Photopolymer wird thermisch aus dem Grünling entfernt.
- SinternIm Ofen verdichtet sich das Metallpulver zum metallischen Bauteil. Gesinterte Bauteile sind ca. 20 % kleiner als der Grünling (werkstoffabhängig).
- FinishingJe nach Anforderung folgen etwa Mikrostrahlen oder eine Wärmebehandlung. Die verfügbaren Optionen hängen vom Anbieter ab.
LMM oder SLM?
Was ist der Unterschied zwischen LMM und selektivem Laserschmelzen?
Beim selektiven Laserschmelzen schmilzt ein Laser das Metallpulver direkt auf. Beim LMM wird ein Gemisch aus Metallpulver und Photopolymer belichtet, das metallische Bauteil entsteht erst beim Sintern. LMM eignet sich besonders für kleine, filigrane Bauteile, das Laserschmelzen auch für größere Funktionsbauteile.
| LMM | Laserschmelzen (SLM) | |
|---|---|---|
| Verfahrensprinzip | Belichtung eines Pulver-Photopolymer-Gemischs, dann Entbindern und Sintern | Laser schmilzt Metallpulver direkt auf |
| Stützstrukturen | in der Regel keine | in der Regel nötig, werden nach dem Druck entfernt |
| Bauteilgröße | kleine Bauteile | auch größere Bauteile |
| Typischer Einsatz | filigrane Kleinteile, feine Details | Funktionsbauteile, Werkzeugeinsätze, Leichtbau |
Welches Verfahren für Ihr Bauteil besser passt, hängt von Größe, Geometrie, Werkstoff und Stückzahl ab. Laden Sie Ihre Datei hoch und sehen Sie die verfügbaren Angebote im Konfigurator – oder sprechen Sie uns an, wenn Sie Verfahren vergleichen möchten.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile von LMM?
LMM fertigt kleine Metallbauteile mit feinen Details und glatten Oberflächen – in der Regel ohne Stützstrukturen, die entfernt werden müssten.
Feine Details
Mit einer lateralen Auflösung von z. B. 35 µm und Schichtdicken ab 10 µm lassen sich feine Strukturen abbilden.
Glatte Oberflächen
Bei 316L kann im gesinterten Zustand eine Oberflächengüte von bis zu Ra 2 µm erreicht werden.
In der Regel ohne Stützstrukturen
Das unbelichtete Material stützt das Bauteil. Stützstrukturen müssen daher in der Regel nicht entfernt werden.
Bauteile frei im Bauraum
Weil keine Stützen nötig sind, lassen sich Bauteile dreidimensional im Bauraum anordnen.
Spannungsfreies Gefüge (316L)
Bei 316L entsteht durch die sintertechnische Herstellung ein spannungsfreies, geglühtes Gefüge.
Material wiederverwendbar
Unbelichtetes Material fließt nach dem Druck ab und kann für weitere Druckprozesse verwendet werden.
Werkstoffe
Welche Werkstoffe gibt es für LMM?
Auf dem PROTIQ Marketplace wird LMM derzeit mit Edelstählen angeboten, etwa mit dem korrosionsbeständigen 316L und dem aushärtbaren 17-4PH.
Welche Werkstoffe aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die Datenblätter der Anbieter.
Edelstahl 316L (1.4404)
Austenitischer Chrom-Nickel-Molybdän-Stahl mit niedrigem Kohlenstoffgehalt – korrosionsbeständig und schweißbar.
Edelstahl 17-4PH (1.4542)
Nichtrostender, martensitischer, aushärtbarer Chrom-Nickel-Kupfer-Stahl mit hoher Festigkeit und Zähigkeit. Durch eine Wärmebehandlung lassen sich die Eigenschaften anpassen.
Kennwerte im Vergleich
| Werkstoff | Dichte (g/cm³) | Zugfestigkeit Rm (MPa) | Streckgrenze Rp0,2 (MPa) | E-Modul (GPa) | Bruchdehnung (%) | Rauheit (µm) |
|---|---|---|---|---|---|---|
| Edelstahl 316L (1.4404) | – | 664 ± 47 | 257 ± 26 | 176 ± 48 | 75 ± 4 | bis Ra 2 (gesintert) |
| Edelstahl 17-4PH (1.4542) | 7,7 (rel. Dichte 96–99,5 % bei Standardparametern) | – | – | – | – | Ra 5 ± 1 (gesintert), Ra 3 ± 2 (mikrogestrahlt) |
Werte aus den Datenblättern auf dem PROTIQ Marketplace (Stand 2023); eine Zusicherung von Eigenschaften ist damit nicht verbunden. Für 17-4PH enthält das Datenblatt keine mechanischen Kennwerte; die Eigenschaften lassen sich durch eine Wärmebehandlung anpassen. Die Werte hängen von Prozessführung und Bauteilgeometrie ab. Maßgeblich sind die Angaben des Anbieters.
↑ Zur ÜbersichtTechnische Daten
Technische Daten und Konstruktionshinweise
LMM ist für kleine Bauteile ausgelegt, je nach Anlage z. B. bis 70 × 45 × 100 mm. Je nach Anlage liegt die laterale Auflösung z. B. bei 35 µm, die Schichtdicke bei 10 bis 60 µm. Gesinterte Bauteile sind ca. 20 % kleiner als der Grünling – die Schwindung wird in der Regel bei der Datenaufbereitung berücksichtigt.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage, z. B. 70 × 45 × 100 mm; beim Hochladen wird automatisch geprüft, ob das Bauteil in den Bauraum passt |
| Laterale Auflösung | je nach Anlage z. B. 35 µm |
| Schichtdicke | je nach Anlage z. B. 10–60 µm |
| Schwindung beim Sintern | Bauteile ca. 20 % kleiner, werkstoffabhängig; die Schwindung wird in der Regel bei der Datenaufbereitung berücksichtigt |
| Oberfläche | 316L bis Ra 2 µm gesintert; 17-4PH Ra 5 ± 1 µm gesintert, Ra 3 ± 2 µm nach Mikrostrahlen |
| Stützstrukturen | in der Regel keine |
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Klein denkenLMM spielt seine Stärken bei kleinen Bauteilen mit feinen Details aus. Für größere Bauteile kommt eher das Laserschmelzen infrage.
- Gleichmäßige WandstärkenBeim Sintern schrumpft das Bauteil. Gleichmäßige Wandstärken und sanfte Übergänge können helfen, Maßabweichungen zu verringern.
- Material muss herausHohlräume und Kanäle brauchen Öffnungen, damit das unbelichtete Material nach dem Druck abfließen kann.
- Massive Bereiche vermeidenSehr massive Querschnitte können das Entbindern erschweren. Klären Sie massive Bauteile bitte vorab mit uns.
- Funktionsflächen klärenFür Passungen mit engen Toleranzen sprechen Sie uns vor der Bestellung an – je nach Anforderung kann eine Nachbearbeitung nötig sein.
- Werkstoff nach Zweck wählen316L für korrosionsbeständige, schweißbare Teile, 17-4PH für Bauteile, die durch eine Wärmebehandlung fester oder härter werden sollen.
Grenzen & Alternativen
Wann ist ein anderes Verfahren die bessere Wahl?
- BauteilgrößeLMM ist nicht für mittlere und große Bauteile geeignet. Größere Metallbauteile lassen sich zum Beispiel im Laserschmelzen fertigen.
- WerkstoffauswahlDerzeit werden Edelstähle angeboten. Für andere Metalle kommen Verfahren wie das Laserschmelzen infrage; die verfügbaren Werkstoffe sehen Sie im Konfigurator.
- SchwindungGesinterte Bauteile sind ca. 20 % kleiner als der Grünling; die Schwindung wird in der Regel bei der Datenaufbereitung berücksichtigt.
- DichteBei 17-4PH liegt die erreichbare relative Dichte bei Standardparametern bei 96 bis 99,5 %. Müssen Bauteile druckdicht sein, klären Sie die Eignung bitte vorab mit uns.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Selektives Laserschmelzen (SLM) | Metallbauteile auch in größeren Abmessungen, breite Werkstoffauswahl | … Ihr Bauteil größer ist oder Sie einen anderen Werkstoff brauchen |
| CNC-Bearbeitung | Enge Toleranzen und glatte Oberflächen aus dem Vollmaterial | … Ihr Bauteil einfach geformt ist oder in größerer Stückzahl gebraucht wird |
| Stereolithographie (SLA) | Feine Details und glatte Oberflächen in Kunststoff | … Ihr Bauteil nicht aus Metall sein muss |
Lithography-based Metal Manufacturing (LMM) und weitere genannte Verfahrens- und Werkstoffbezeichnungen sind Marken bzw. Bezeichnungen ihrer jeweiligen Inhaber. Die Nennung dient nur der Beschreibung des Verfahrens bzw. der Werkstoffe.
↑ Zur ÜbersichtAnwendungen
Wofür wird LMM eingesetzt?
LMM eignet sich für kleine, komplexe Metallbauteile – etwa für Feinmechanik, Prototypen und Einzelstücke, kleine Werkzeuge und Werkzeugeinsätze oder Kleinserien mit vielen Varianten. Auch in Bereichen wie Medizintechnik, Luft- und Raumfahrt oder Schmuck kommen sinterbasierte Verfahren zum Einsatz.
↑ Zur ÜbersichtBestellen
Wie bestelle ich Bauteile aus dem LMM-Verfahren?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Werkstoff und Verfahren und sehen Sie die verfügbaren Angebote.
- Datei hochladenLaden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Werkstoff wählenWählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel 316L im LMM-Verfahren.
- Angebot prüfenIn der Regel sehen Sie sofort Preis und Produktionszeit der verfügbaren Anbieter.
- BestellenSie bestellen zum ausgewählten Preis direkt online.
Ist ein Werkstoff nicht direkt auswählbar, fragen Sie gern bei uns an.
↑ Zur ÜbersichtFAQ
Häufig gestellte Fragen zu LMM
Was ist Lithography-based Metal Manufacturing (LMM)?
LMM ist ein 3D-Druck-Verfahren für Metall. Ein Gemisch aus Metallpulver und Photopolymer wird Schicht für Schicht aufgetragen und mit einem Projektor belichtet. Der entstandene Grünling wird anschließend entbindert und gesintert.
Was ist der Unterschied zwischen LMM und SLM?
Beim selektiven Laserschmelzen schmilzt ein Laser das Metallpulver direkt auf, dafür sind in der Regel Stützstrukturen nötig. Beim LMM wird ein Pulver-Photopolymer-Gemisch belichtet und das Bauteil anschließend gesintert – in der Regel ohne Stützstrukturen. LMM eignet sich für kleine, filigrane Bauteile, SLM auch für größere.
Welche Werkstoffe gibt es für LMM?
Auf dem PROTIQ Marketplace finden Sie derzeit Edelstähle wie 316L (1.4404) und 17-4PH (1.4542). Die aktuelle Auswahl sehen Sie im Konfigurator.
Wie groß dürfen LMM-Bauteile sein?
LMM ist für kleine Bauteile ausgelegt, je nach Anlage z. B. bis 70 × 45 × 100 mm. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt.
Wie glatt sind LMM-Bauteile?
Bei 316L ist im gesinterten Zustand eine Oberflächengüte von bis zu Ra 2 µm möglich. Bei 17-4PH liegt sie bei Ra 5 ± 1 µm gesintert und Ra 3 ± 2 µm nach dem Mikrostrahlen. Maßgeblich sind die Angaben des Anbieters.
Warum schrumpfen LMM-Bauteile?
Beim Entbindern wird das Photopolymer entfernt, beim Sintern verdichtet sich das Metallpulver. Gesinterte Bauteile sind ca. 20 % kleiner als der Grünling (werkstoffabhängig). Die Schwindung wird in der Regel bei der Datenaufbereitung berücksichtigt.
Was kostet ein Bauteil aus dem LMM-Verfahren?
Der Preis hängt unter anderem von Bauteilvolumen, Größe, Werkstoff, Nachbearbeitung und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator in der Regel sofort die Preise der Anbieter.



