


 Deutsch
 English
 Italiano






































Multi Jet Fusion (MJF): 3D-Druck für Funktionsbauteile aus Kunststoff
Multi Jet Fusion (MJF) ist ein pulverbasiertes 3D-Druck-Verfahren von HP. Druckköpfe bringen Schicht für Schicht flüssige Hilfsstoffe auf ein Kunststoffpulver auf, Infrarotlicht verschmilzt die so markierten Bereiche zu einem Bauteil. Wie beim Lasersintern stützt das umgebende Pulver das Bauteil – Stützstrukturen sind nicht nötig.
MJF eignet sich für Funktionsprototypen, Kleinserien und Bauteile mit strukturierten Oberflächen. Standardmäßig sind MJF-Bauteile gräulich; je nach Anbieter gibt es sie auch in Weiß oder vollfarbig. Auf dem PROTIQ Marketplace bieten mehrere Anbieter MJF an: Sie laden Ihre 3D-Daten hoch, wählen das Material und vergleichen Preise und Lieferzeiten.
MJF auf einen Blick
- Werkstoffe
- PA12, PA11, PP, TPU
- Stützstrukturen
- keine
- Grundfarbe
- standardmäßig gräulich; je nach Anbieter auch weiß oder vollfarbig
- Mindestwandstärke
- meist 1 mm
- Stückzahl
- Einzelteil bis Kleinserie
Richtwerte aus Anbieter-Datenblättern auf dem Marketplace, keine zugesicherten Eigenschaften. Verbindlich sind die Angaben des jeweiligen Anbieters im Bestellprozess.
So funktioniert’s
Wie funktioniert Multi Jet Fusion?
Statt mit einem Laser arbeitet MJF mit Druckköpfen und Infrarotlicht: Die Druckköpfe bringen ein Schmelzmittel auf die Flächen auf, die zum Bauteil werden, und ein zweites Mittel vor allem an die Konturen. Anschließend erwärmt Infrarotlicht die Schicht – nur die mit Schmelzmittel benetzten Bereiche verschmelzen.
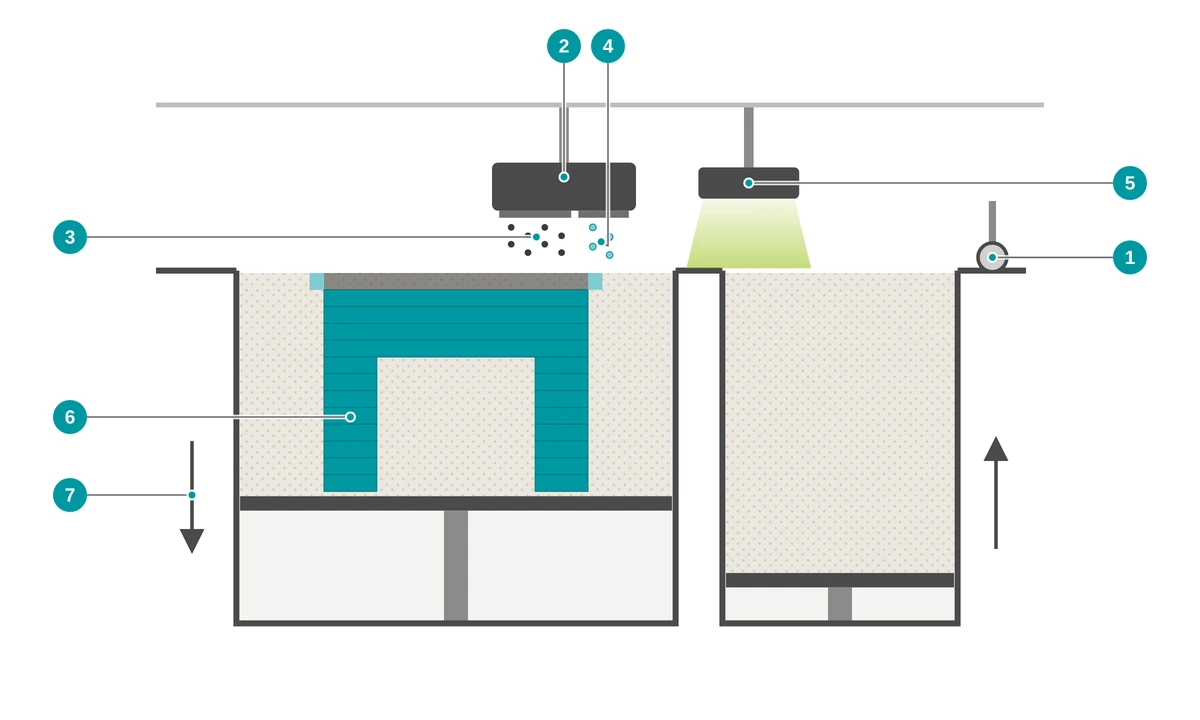
- 1 Beschichter trägt eine neue Pulverschicht auf
- 2 Druckköpfe überstreichen das Pulverbett
- 3 Fusing Agent (Schmelzmittel) – dort, wo das Bauteil entsteht
- 4 Detailing Agent – vor allem an der Kontur, für definierte Kanten
- 5 Infrarot-Strahler erwärmen die Schicht; die mit Schmelzmittel benetzten Bereiche verschmelzen
- 6 Bauteil – vom losen Pulver gestützt, ohne Stützstrukturen
- 7 Bauplattform senkt sich nach jeder Schicht ab
- Daten vorbereiten Das 3D-Modell wird in dünne Schichten zerlegt. Viele Bauteile lassen sich gemeinsam im Bauraum anordnen – auch übereinander.
- Beschichten Eine dünne Schicht Kunststoffpulver wird auf der Bauplattform verteilt. Der Bauraum ist vorgewärmt.
- Drucken Die Druckköpfe bringen den Fusing Agent auf die Querschnittsfläche des Bauteils auf und den Detailing Agent vor allem an die Kontur.
- Verschmelzen Infrarotlicht erwärmt die Schicht. Die mit Fusing Agent benetzten Bereiche nehmen mehr Energie auf und verschmelzen mit der Schicht darunter. Danach senkt sich die Plattform ab.
- Abkühlen Nach dem letzten Durchgang kühlt der gesamte Pulverkuchen kontrolliert ab. Das ist wichtig für maßhaltige Bauteile.
- Entpulvern und Finishing Die Bauteile werden aus dem Pulver gelöst und gestrahlt. Auf Wunsch folgen Färben oder weitere Nachbearbeitung.
Ein Großteil des nicht verschmolzenen Pulvers wird aufbereitet und – gemischt mit Neupulver – wiederverwendet.
↑ Zur ÜbersichtMJF oder SLS?
Was ist der Unterschied zwischen Multi Jet Fusion und Lasersintern?
Beide Verfahren verschmelzen Kunststoffpulver im Pulverbett und kommen ohne Stützstrukturen aus. Der Unterschied liegt in der Energiequelle: Beim Lasersintern fährt ein Laser die Kontur ab, bei MJF bestimmt ein aufgedrucktes Schmelzmittel, welche Bereiche unter Infrarotlicht verschmelzen.
| Multi Jet Fusion (MJF) | Lasersintern (SLS) | |
|---|---|---|
| Energiequelle | Druckköpfe und Infrarotlampen überstreichen die ganze Schicht; ein Schmelzmittel legt fest, was verschmilzt | Ein Laser fährt den Querschnitt des Bauteils ab |
| Stützstrukturen | nicht erforderlich | nicht erforderlich |
| Grundfarbe | standardmäßig gräulich; je nach Anbieter auch weiß oder vollfarbig | je nach Material, häufig weiß |
| Färben | grau: eher gedeckte Farben, Schwarz gut möglich; weiß: auch helle Farben | bei hellen Materialien auch helle Farben |
| Materialauswahl | PA12 (grau, weiß, glaskugelgefüllt, vollfarbig), PA11, PP, TPU | größer, zusätzlich z. B. PA6 sowie flammgeschützte und elektrisch ableitende Typen |
| Typischer Einsatz | Funktionsprototypen, Kleinserien, strukturierte Oberflächen | Funktionsprototypen, Kleinserien, Bauteile aus Sonderwerkstoffen |
Welches Verfahren für Ihr Bauteil günstiger oder schneller ist, hängt von Geometrie, Stückzahl und Material ab. Laden Sie Ihre Datei hoch und vergleichen Sie die Angebote beider Verfahren direkt im Konfigurator.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile von Multi Jet Fusion?
MJF kombiniert die Gestaltungsfreiheit des Pulverbetts mit kurzen Bauzeiten. Weil weder Stützstrukturen noch Werkzeuge nötig sind, ist das Verfahren besonders für Prototypen und Kleinserien wirtschaftlich.
Keine Stützstrukturen
Das lose Pulver stützt das Bauteil. Hinterschneidungen, innenliegende Kanäle und bewegliche Baugruppen lassen sich in einem Stück fertigen – sofern sich das Pulver entfernen lässt.
Kurze Bauzeiten
Druckköpfe und Infrarotlampen überstreichen die ganze Schicht in einem Durchgang, statt die Querschnitte mit einem Laser abzufahren. Die aktuellen Lieferzeiten der Anbieter sehen Sie im Konfigurator.
Belastbare Funktionsteile
MJF-Bauteile aus PA12 sind mechanisch belastbar und eignen sich für Funktionsprototypen ebenso wie – je nach Anforderung – für Endbauteile.
Ohne Werkzeugkosten ab Stück 1
Kein Werkzeug, keine Formkosten: Viele Teile werden gemeinsam im Bauraum gefertigt – vom Einzelteil bis zur Kleinserie.
Strukturierte Oberflächen
MJF eignet sich gut für Bauteile mit Oberflächenstrukturen, etwa Narbungen, Muster oder Griffzonen.
Grau, Weiß oder vollfarbig
Graue Bauteile lassen sich gut schwarz einfärben, weiße auch in hellen Farben. Je nach Anbieter gibt es Bauteile direkt vollfarbig.
Material
Welche Materialien gibt es für Multi Jet Fusion?
Der wichtigste Werkstoff für MJF ist PA12 – auf dem PROTIQ Marketplace in Grau, Weiß, glaskugelgefüllt und vollfarbig. Daneben bieten Anbieter PA11, PP und das flexible TPU01 an.
Welche Materialien und Farben aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die gültigen Datenblätter der Anbieter. Brauchen Sie Sonderwerkstoffe, etwa flammgeschützte oder elektrisch ableitende Kunststoffe? Solche Werkstoffe finden Sie auf dem Marketplace vor allem im Lasersintern.
PA12 grau – der Standard
Der Standardwerkstoff im MJF: vielseitig und mechanisch belastbar – zum Beispiel für Gehäuse, Halter, Clips und Funktionsbauteile.
PA12 weiß
Heller Grundton für Bauteile, die hell bleiben oder in hellen und leuchtenden Farben eingefärbt werden sollen.
PA12 glaskugelgefüllt
Mit Glaskugeln gefüllt für mehr Steifigkeit – etwa für Gehäuse oder Vorrichtungen, die formstabil sein sollen.
PA11 – zäh und biobasiert
Aus nachwachsenden Rohstoffen. Höhere Bruchdehnung als PA12 – gut für Teile, die nachgeben müssen, etwa Schnapphaken.
PP – chemisch beständig
Polypropylen ist chemisch beständig und nimmt wenig Feuchtigkeit auf – zum Beispiel für Bauteile, die mit Flüssigkeiten oder Chemikalien in Kontakt kommen.
TPU – flexibel
Ultrasint® TPU01 ist ein flexibler, gummiartiger Kunststoff mit guter Stoßdämpfung – zum Beispiel für Dämpfer, Polster, Griffe oder Schuhkomponenten.
PA12 vollfarbig
Bauteile, die direkt mehrfarbig gedruckt werden – etwa für Anschauungsmodelle, Prototypen mit Farbcodierung oder Designobjekte.
Wie belastbar ist PA12 im MJF?
Die Datenblätter der Anbieter auf dem Marketplace nennen für graues PA12 im MJF ähnliche Werte. Die Tabelle zeigt die Spanne. Die Werte hängen unter anderem von Bauteilgeometrie und Baurichtung ab.
PA12 grau im MJF – Richtwerte
- Dichte
- ca. 1,0 g/cm³
- Zug-E-Modul
- ca. 1.500–1.800 MPa
- Zugfestigkeit
- ca. 45–48 MPa
- Bruchdehnung
- ca. 12–20 %
- Formbeständigkeit (HDT, 0,45 MPa)
- ca. 175 °C
- Formbeständigkeit (HDT, 1,82 MPa)
- ca. 95 °C
Spanne aus Anbieter-Datenblättern auf dem PROTIQ Marketplace (Stand 2026). Keine zugesicherten Eigenschaften – verbindlich ist das Datenblatt des jeweiligen Anbieters im Bestellprozess.
Farbe
Welche Farbe haben MJF-Bauteile – und kann man sie färben?
MJF-Bauteile sind standardmäßig gräulich. Je nach Anbieter gibt es sie auch in Weiß oder direkt vollfarbig. Graue und weiße Bauteile lassen sich nachträglich einfärben – weiße auch in hellen Farben.
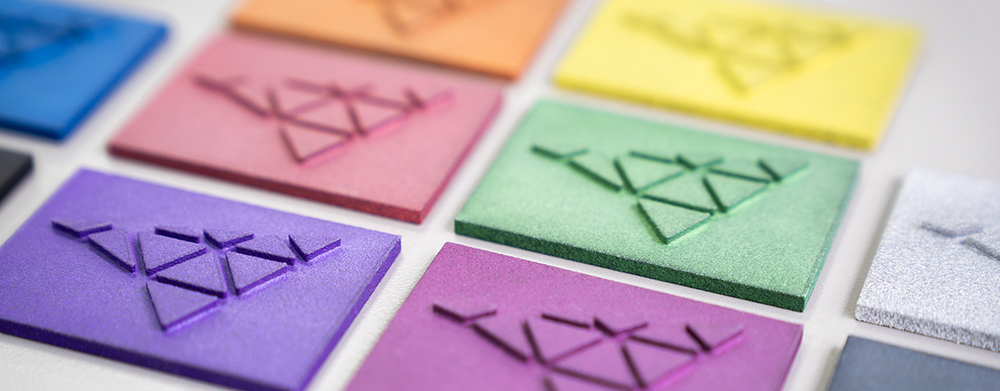

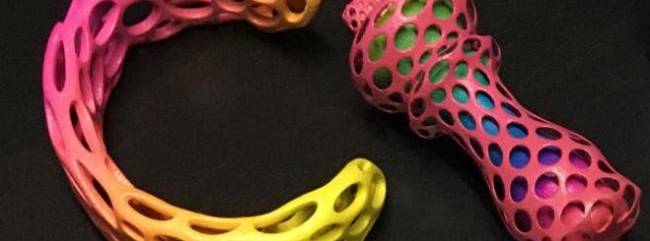
Je nach Anbieter sind weitere Veredelungen möglich, etwa chemisches Glätten, Versiegeln oder Lackieren. Welche Optionen es gibt, sehen Sie im Konfigurator oder erfahren Sie von uns.
↑ Zur ÜbersichtTechnische Daten
Technische Daten und Konstruktionshinweise für MJF
Maßgenauigkeit und Bauteilgröße hängen vom Anbieter und seiner Anlage ab.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters – wird beim Hochladen automatisch geprüft |
| Mindestwandstärke | laut Anbieter-Datenblättern meist 1 mm |
| Maßgenauigkeit | je nach Anbieter, z. B. ± 0,3 %, mindestens ± 0,3 mm laut Anbieter-Datenblatt |
| Standardtoleranz in PROTIQ-Angeboten | ± 0,7 %, mindestens ± 0,1 mm, sofern nicht gesondert ausgewiesen |
| Oberfläche | leicht rau und matt, bedingt durch das Pulverkorn |
| Stützstrukturen | nicht erforderlich |
| Grundfarbe | standardmäßig gräulich; je nach Anbieter auch weiß oder vollfarbig; färbbar |
Richtwerte aus Anbieter-Datenblättern auf dem Marketplace, keine zugesicherten Eigenschaften. Verbindlich sind die Angaben des jeweiligen Anbieters im Bestellprozess bzw. im Angebot.

Darauf sollten Sie bei der Konstruktion achten
- Wandstärken Planen Sie Wände mit mindestens 1 mm ein. Sehr dünne, lange Wände können sich verziehen.
- Hohlräume entpulvern In geschlossenen Hohlräumen bleibt Pulver zurück. Sehen Sie mindestens zwei Öffnungen vor, damit sich das Pulver entfernen lässt.
- Bewegliche Teile Gelenke und Baugruppen lassen sich montagefrei drucken. Planen Sie zwischen den Teilen einen ausreichenden Spalt ein.
- Große, flache Flächen Sie können sich beim Abkühlen verziehen. Rippen, Aussparungen oder eine leicht gewölbte Form helfen.
- Massive Bereiche Sehr dicke, massive Querschnitte erhöhen das Verzugsrisiko und den Materialeinsatz. Hohlen Sie sie aus, wo die Funktion es erlaubt – mit Öffnungen zum Entpulvern.
- Gewinde und Passungen Kleine Gewinde schneiden Sie besser nach oder setzen Gewindeeinsätze ein. Enge Passungen sollten Sie nacharbeiten.
Grenzen & Alternativen
Wann ist ein anderes Verfahren besser als MJF?
- Oberfläche Unbehandelt ist die Oberfläche leicht rau. Je nach Anbieter machen Strahlen, chemisches Glätten oder Lackieren sie gleichmäßiger.
- Detailabbildung Sehr feine Details bildet MJF nur mittelmäßig ab. Dafür eignen sich SLA oder PolyJet besser.
- Farbe Graue Bauteile lassen sich nur in gedeckten Farben einfärben. Für helle Farben braucht es weiße Bauteile.
- Dichtheit Unbehandelte MJF-Bauteile sind nicht standardmäßig dicht gegen Flüssigkeiten und Gase. Muss Ihr Bauteil dicht sein, sprechen Sie uns vor der Bestellung an.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Lasersintern (SLS) | Größere Materialauswahl, helle Grundfarbe bei vielen Materialien | … Sie Sonderwerkstoffe brauchen – auf dem Marketplace gibt es sie vor allem im Lasersintern |
| Stereolithographie (SLA) | Sehr glatte Oberflächen, feine Details, auch transparente Materialien | … Optik und Detailtreue wichtiger sind als Belastbarkeit |
| PolyJet / MultiJet | Mehrfarbige Bauteile und Kombinationen aus harten und weichen Materialien | … Sie Design- und Anschauungsmodelle brauchen |
| Selektives Laserschmelzen (SLM) | Bauteile aus Metall | … Ihr Bauteil aus Metall sein muss |
| Spritzgießen | Wirtschaftlich bei großen Stückzahlen | … die Stückzahl so groß ist, dass sich ein Spritzgießwerkzeug lohnt |
HP, Multi Jet Fusion, Ultrasint, PolyJet, MultiJet und SLM sind Marken ihrer jeweiligen Inhaber.
↑ Zur ÜbersichtAnwendungen
Wofür wird Multi Jet Fusion eingesetzt?
MJF wird vor allem für Funktionsprototypen und Kleinserien eingesetzt – etwa Gehäuse, Halter, Clips oder Bauteile mit strukturierten Oberflächen.

Prototypenbau
Funktionsprototypen ohne Werkzeug – Änderungen fließen direkt in die nächste Version ein.
Zum Prototypenbau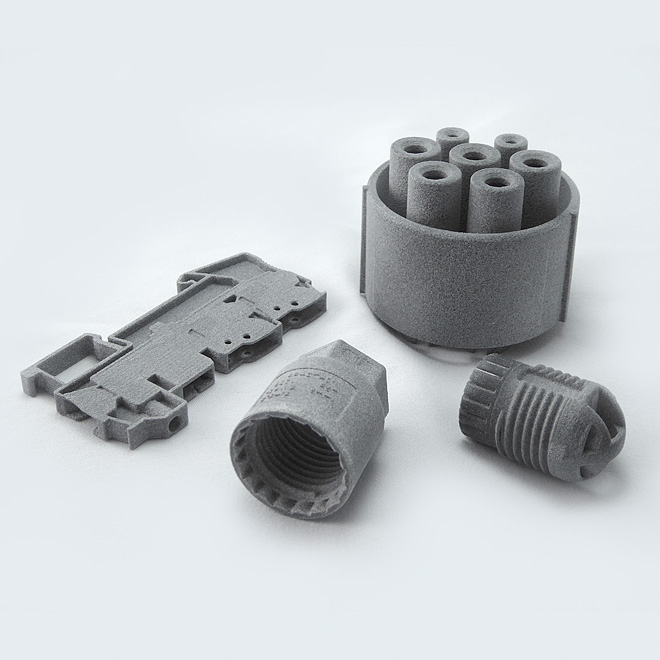
Serienfertigung
Vor- und Kleinserien ohne Werkzeugkosten, auch in individuellen Varianten.
Zur Serienfertigung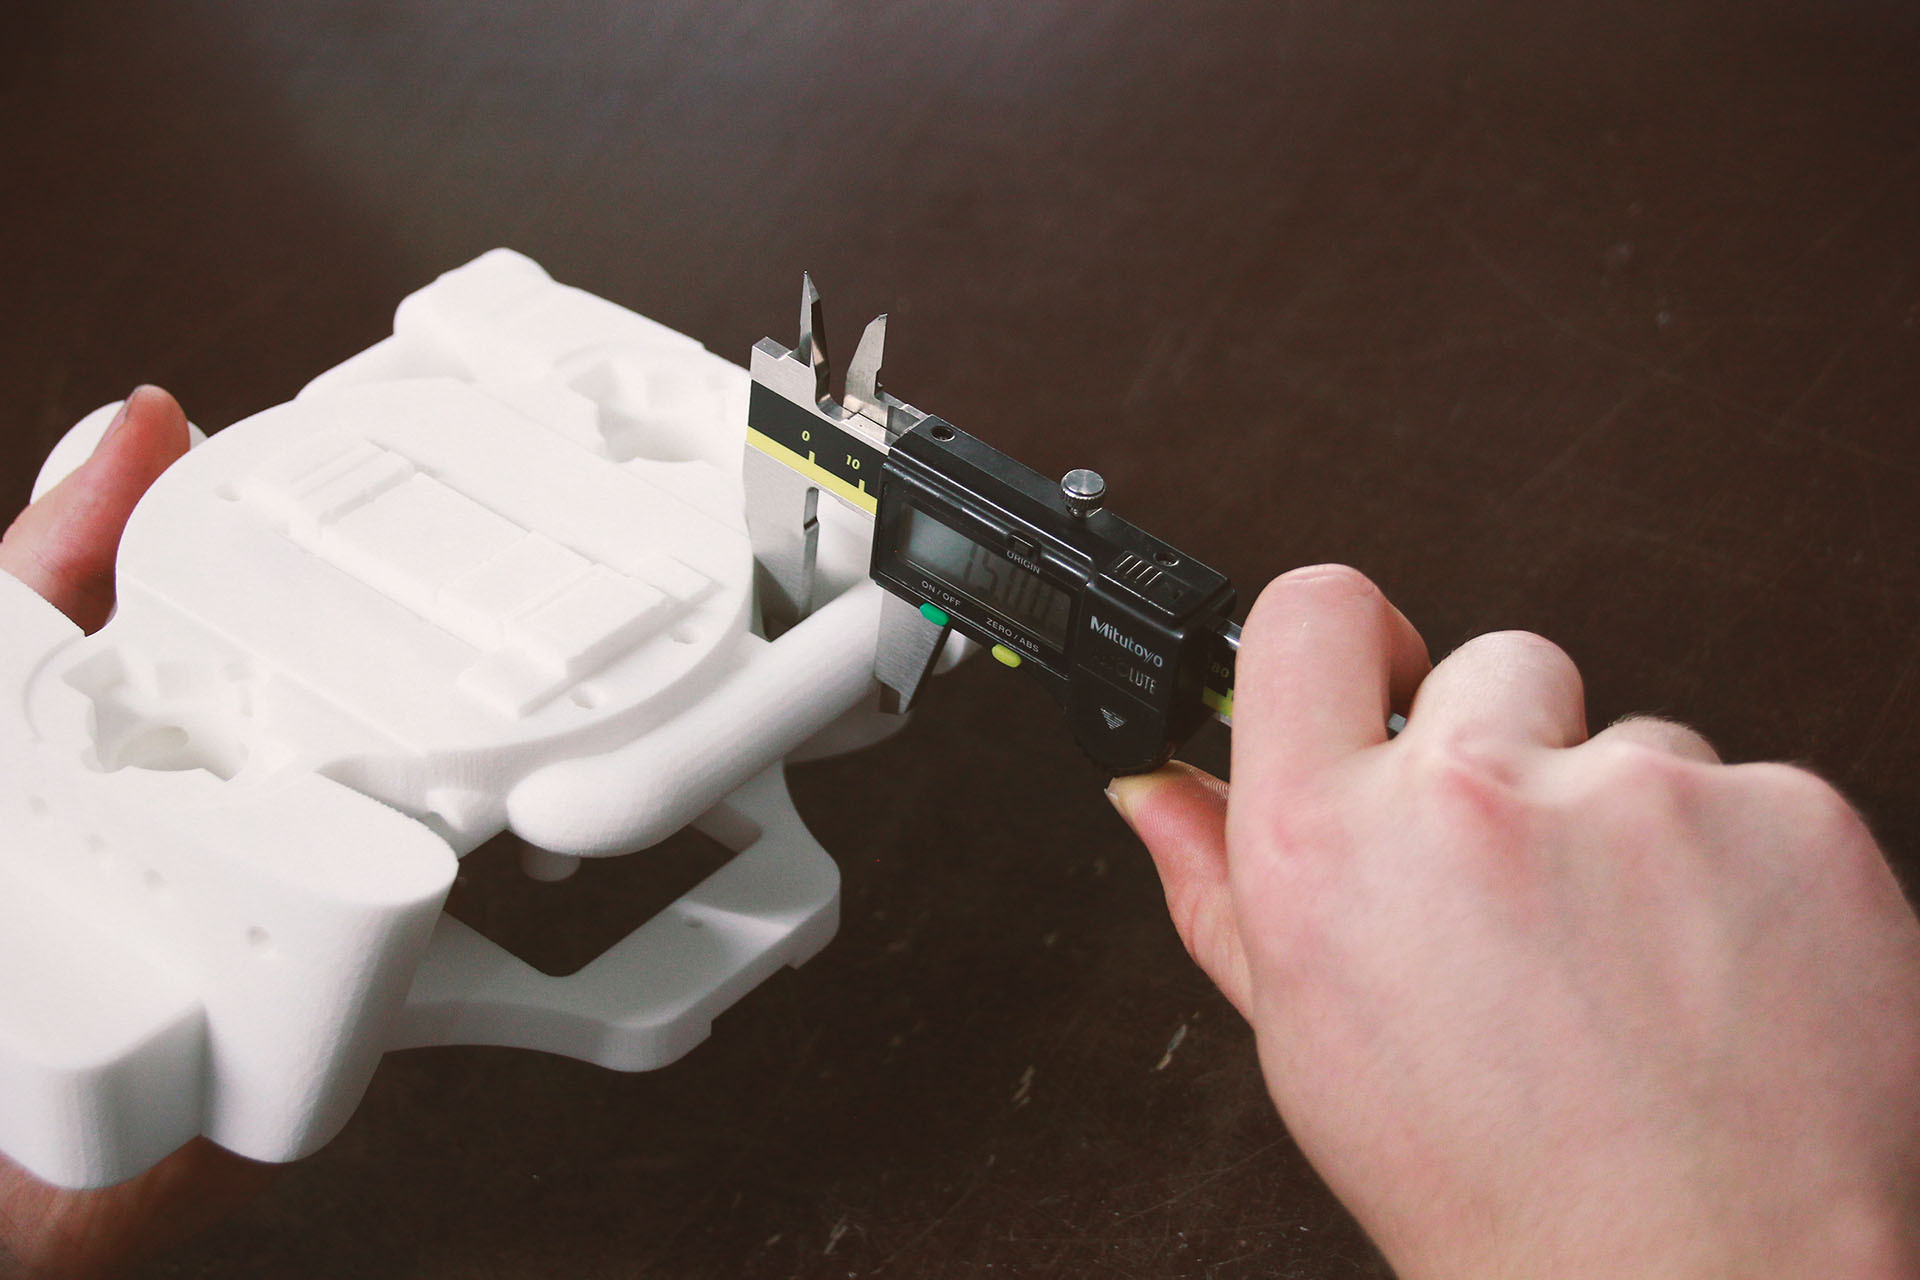
Ersatzteile
Nicht mehr lieferbare Teile nachfertigen, etwa für Oldtimer – bei Bedarf per Reverse Engineering mit CT, sofern keine Schutzrechte Dritter entgegenstehen.
Zum Reverse Engineering
Medizintechnik
Anschauungsmodelle, Vorrichtungen und Prototypen – ob ein Werkstoff für Ihre Anwendung geeignet ist, klären wir im Einzelfall.
Zur MedizintechnikBestellen
Wie bestelle ich MJF-Bauteile?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Material und Verfahren und vergleichen Sie die Angebote der Anbieter. Sie entscheiden selbst, wer fertigt.
- Datei hochladen Laden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Material wählen Wählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel PA12 im Multi Jet Fusion.
- Angebote vergleichen In der Regel sehen Sie sofort Preise und Produktionszeiten der Anbieter, die Ihr Bauteil fertigen können.
- Bestellen Sie bestellen zum ausgewählten Preis direkt online.
FAQ
Häufig gestellte Fragen zu Multi Jet Fusion
Was ist Multi Jet Fusion (MJF)?
Multi Jet Fusion ist ein pulverbasiertes 3D-Druck-Verfahren von HP. Druckköpfe bringen Schicht für Schicht ein Schmelzmittel auf Kunststoffpulver auf, Infrarotlicht verschmilzt die benetzten Bereiche. Das umgebende Pulver stützt das Bauteil, deshalb sind keine Stützstrukturen nötig.
Was ist der Unterschied zwischen MJF und SLS?
Beide Verfahren arbeiten im Pulverbett und brauchen keine Stützstrukturen. Beim Lasersintern (SLS) verschmilzt ein Laser das Pulver, bei MJF ein aufgedrucktes Schmelzmittel zusammen mit Infrarotlicht. MJF-Bauteile sind standardmäßig gräulich; SLS bietet mehr Sonderwerkstoffe, etwa flammgeschützte oder elektrisch ableitende Kunststoffe.
Welche Materialien gibt es für MJF?
Der wichtigste Werkstoff ist PA12 – auf dem PROTIQ Marketplace in Grau, Weiß, glaskugelgefüllt und vollfarbig. Daneben gibt es PA11, PP und das flexible TPU01. Welche Materialien aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator.
Welche Farbe haben MJF-Bauteile?
Standardmäßig sind MJF-Bauteile gräulich. Je nach Anbieter gibt es sie auch in Weiß oder direkt vollfarbig. Graue Bauteile lassen sich in gedeckten Farben und gut in Schwarz einfärben, weiße Bauteile auch in hellen Farben.
Wie genau ist MJF?
Das hängt vom Anbieter ab. Anbieter-Datenblätter auf dem Marketplace nennen für MJF zum Beispiel ± 0,3 %, mindestens ± 0,3 mm. In Angeboten von PROTIQ gilt, sofern nicht gesondert ausgewiesen, eine Standardtoleranz von ± 0,7 %, mindestens ± 0,1 mm.
Wie groß dürfen MJF-Bauteile sein?
Das hängt von der Anlage des Anbieters ab. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt. Ist es zu groß, sprechen Sie uns an.
Sind MJF-Bauteile wasserdicht?
Unbehandelte MJF-Bauteile sind nicht zuverlässig dicht gegen Flüssigkeiten und Gase. Muss Ihr Bauteil dicht sein, sprechen Sie uns vor der Bestellung an.
Wann lohnt sich MJF?
MJF lohnt sich vor allem für Funktionsprototypen und Kleinserien aus PA12, bei denen keine Form gebaut werden soll. Bei großen Stückzahlen wird Spritzgießen meist wirtschaftlicher.
Was kostet ein MJF-Bauteil?
Der Preis hängt vor allem von Bauteilvolumen, Größe, Material und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator sofort die Preise der Anbieter.



