


 Deutsch
 English
 Italiano






































Binder Jetting: 3D-Druck im Pulverbett ohne Stützstrukturen
Binder Jetting ist ein 3D-Druck-Verfahren im Pulverbett: Ein Beschichter trägt eine dünne Pulverschicht auf, ein Druckkopf benetzt die Stellen, an denen das Bauteil entsteht, mit einem flüssigen Binder und verklebt so die Pulverpartikel. Schicht für Schicht entsteht das Bauteil. Weil das umgebende lose Pulver das Bauteil trägt, sind keine Stützstrukturen nötig.
Je nach Anlage wird Binder Jetting für Kunststoffe, Metalle, Sand oder Keramik eingesetzt. Auf dem PROTIQ Marketplace wird das Verfahren derzeit mit PMMA-basierten Kunststoffen angeboten – etwa für Architektur- und Messemodelle, Prüflehren, Vorrichtungen und Prototypen. Sie laden Ihre 3D-Daten hoch, wählen das Material und sehen in der Regel direkt Preis und Produktionszeit.
Binder Jetting auf einen Blick
- Verfahrensprinzip
- Pulverbett, Pulverpartikel werden mit flüssigem Binder verklebt
- Werkstoffe
- derzeit PMMA-basierte Kunststoffe
- Stützstrukturen
- keine – das Pulverbett stützt das Bauteil
- Auflösung in Aufbaurichtung
- 0,125–0,15 mm je nach Material
- Oberfläche
- leicht rau, pulverbedingt
- Stückzahl
- Einzelteil bis Kleinserie
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
So funktioniert’s
Wie funktioniert Binder Jetting?
Ein Beschichter verteilt eine dünne Schicht Pulver auf der Bauplattform. Ein Druckkopf fährt darüber und trägt einen flüssigen Binder genau dort auf, wo der Querschnitt des Bauteils liegt – die Pulverpartikel verkleben. Dann senkt sich die Plattform um eine Schichtdicke ab, und der Vorgang wiederholt sich bis zur letzten Schicht. Anschließend wird das Bauteil aus dem Pulverbett geholt und von losem Pulver befreit.
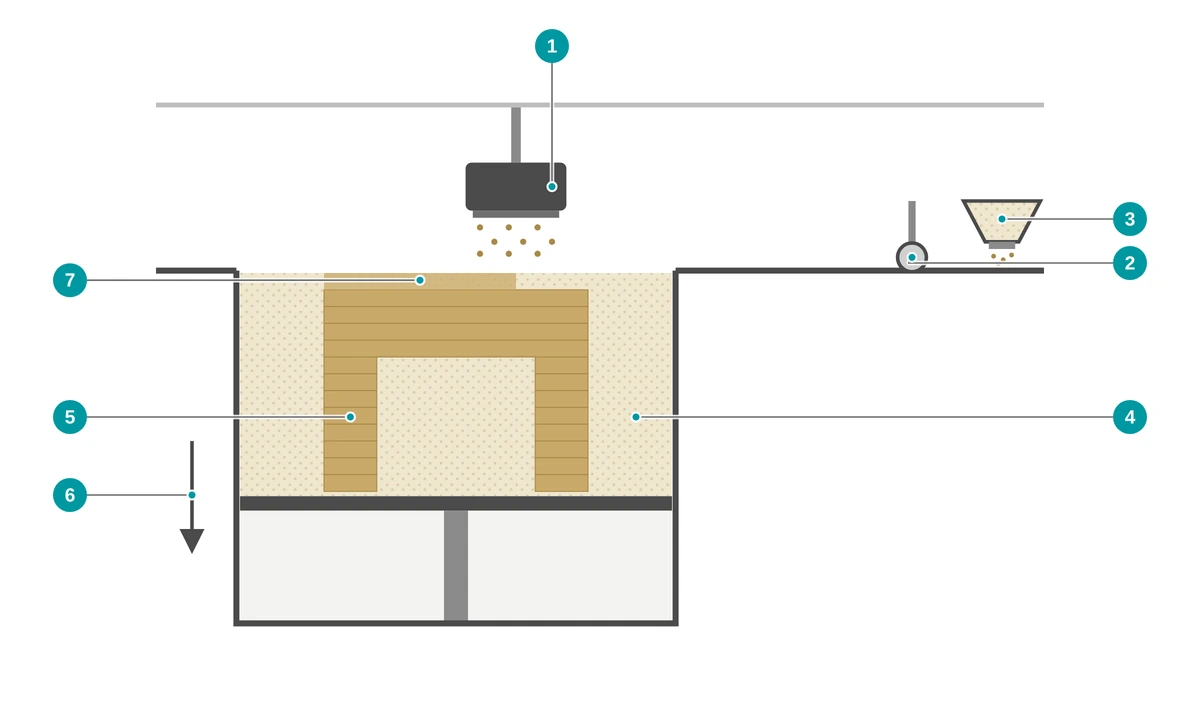
- 1Druckkopf trägt den flüssigen Binder auf
- 2Beschichter verteilt eine neue Pulverschicht
- 3Pulvervorrat
- 4Pulverbett – loses Pulver stützt das Bauteil
- 5Bauteil, Schicht für Schicht verklebt
- 6Bauplattform senkt sich nach jeder Schicht ab
- 7Binder verklebt die Pulverpartikel der aktuellen Schicht
- Daten vorbereitenDas 3D-Modell wird im Bauraum platziert und in Schichten zerlegt. Stützstrukturen sind nicht nötig.
- Pulver auftragenDer Beschichter verteilt eine dünne, gleichmäßige Pulverschicht.
- Binder druckenDer Druckkopf benetzt den Querschnitt mit Binder und verklebt die Pulverpartikel. Danach senkt sich die Plattform ab.
- AushärtenJe nach Materialsystem härtet das Bauteil nach dem Druck weiter aus, bevor es entnommen wird.
- EntpulvernDas Bauteil wird aus dem Pulverbett geholt und von losem Pulver befreit – etwa mit Pinsel und Druckluft.
- FinishingOb weitere Finishing-Schritte möglich sind, hängt vom Anbieter ab – die verfügbaren Optionen sehen Sie im Konfigurator.

Binder Jetting oder SLS?
Was ist der Unterschied zwischen Binder Jetting und Lasersintern?
Beide Verfahren arbeiten im Pulverbett und kommen ohne Stützstrukturen aus. Beim Lasersintern schmilzt ein Laser die Pulverpartikel auf, beim Binder Jetting verklebt ein flüssiger Binder sie. Binder Jetting eignet sich vor allem für Modelle, Lehren und Prototypen, das Lasersintern für mechanisch belastete Funktionsteile.
| Binder Jetting | Lasersintern (SLS) | |
|---|---|---|
| Verbindung der Pulverpartikel | Binder verklebt die Partikel | Laser schmilzt die Partikel auf |
| Stützstrukturen | keine | keine |
| Werkstoffe auf dem Marketplace | PMMA-basierte Kunststoffe | u. a. Polyamide, auch flammgeschützt oder elektrisch ableitend |
| Oberfläche | leicht rau | leicht rau und matt |
| Typischer Einsatz | Modelle, Lehren, Vorrichtungen, Prototypen | belastbare Funktionsteile |
Welches Verfahren für Ihr Bauteil besser passt, hängt von Einsatzzweck, Belastung, Größe und Stückzahl ab. Laden Sie Ihre Datei hoch und vergleichen Sie die Angebote direkt im Konfigurator.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile von Binder Jetting?
Binder Jetting fertigt Bauteile im Pulverbett ohne Stützstrukturen. Mit den PMMA-basierten Materialien eignet es sich besonders für Modelle, Lehren und Prototypen.
Ohne Stützstrukturen
Das lose Pulver trägt das Bauteil. Überhänge und Hinterschnitte sind ohne Stützen möglich – innenliegende Strukturen, sofern das lose Pulver über Öffnungen entfernt werden kann.
Große Gestaltungsfreiheit
Komplexe Geometrien und mehrere Bauteile lassen sich in einem Bauprozess fertigen.
Gut zerspanbar
AE21 und AE12+ lassen sich gut zerspanen – etwa zum Bohren, Fräsen oder Nacharbeiten von Passflächen.
Auch lichtdurchlässig
AE21 ist grünlich transluzent – etwa für lichtdurchlässige Gehäuse.
Für Modelle gemacht
AE12+ ist matt weiß – für Architektur-, Kunst- und Messemodelle.
Ohne Werkzeug ab einem Stück
Kein Werkzeug, keine Formkosten – vom Einzelteil bis zur Kleinserie.
Materialien
Welche Materialien gibt es für Binder Jetting?
Auf dem PROTIQ Marketplace wird Binder Jetting derzeit mit PMMA-basierten Materialien angeboten: dem grünlich transluzenten AE21 und dem matt weißen AE12+.
Welche Materialien aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die Datenblätter der Anbieter.
AE21 – grünlich transluzent
PMMA-basiertes Material mit breiten Anwendungsmöglichkeiten, insbesondere im Formenbau – etwa für Prüflehren, Vorrichtungsbau, Prototypen und lichtdurchlässige Gehäuse.
AE12+ – matt weiß
PMMA-basiertes Material, vor allem für den Modellbau – etwa für Architektur-, Kunst- und Messemodelle.
Kennwerte im Vergleich
| Material | Farbe | Zugfestigkeit (MPa) | Zugdehnung (%) | E-Modul (MPa) | Biegefestigkeit (MPa) | Wärmeformbeständigkeit HDT-A 1,8 MPa (°C) | Restporosität (%) |
|---|---|---|---|---|---|---|---|
| AE21 | grünlich transluzent | 38 | 1,9 | 2.460 | 52 | 56 | < 2 |
| AE12+ | matt weiß | 20 / 10¹ | 3 / 2¹ | 1.200 | 25 / 15¹ | 56 | < 15 |
Werte aus den Datenblättern auf dem PROTIQ Marketplace (Stand 07/2022 bzw. 02/2021). Die Datenblätter weisen sie als Richtwerte aus Einzelmessungen aus; eine Zusicherung von Eigenschaften ist damit nicht verbunden. Die Biegefestigkeit wurde bei AE21 nach DIN EN ISO 178, bei AE12+ nach Werksnorm ermittelt und ist daher nur eingeschränkt vergleichbar. Die Wärmeformbeständigkeit ist keine Dauergebrauchstemperatur. Maßgeblich sind die Angaben des Anbieters.
¹ Jeweils zwei Werte, darunter einer in Aufbaurichtung – die Kennwerte von AE12+ sind richtungsabhängig.
Technische Daten
Technische Daten und Konstruktionshinweise
Die Auflösung in Aufbaurichtung beträgt 0,125 mm (AE21) bzw. 0,15 mm (AE12+), die Formgenauigkeit 0,7 mm plus weniger als 0,5 % der längsten Achse. Die maximale Bauteilgröße hängt von der Anlage ab.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters; beim Hochladen wird automatisch geprüft, ob das Bauteil in den Bauraum passt |
| Auflösung in Aufbaurichtung | 0,125 mm (AE21) bzw. 0,15 mm (AE12+) |
| Formgenauigkeit | 0,7 mm + < 0,5 % der längsten Achse |
| Stützstrukturen | keine |
| Oberfläche | leicht rau, pulverbedingt |
| Nachbearbeitung | gut zerspanbar |
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Pulver muss herausHohlräume brauchen Öffnungen, damit loses Pulver nach dem Druck entfernt werden kann. Vollständig geschlossene Hohlräume bleiben mit Pulver gefüllt.
- Feine StrukturenSehr dünne Stege und kleine Details können beim Entpulvern beschädigt werden. Planen Sie lieber etwas Reserve ein.
- Material nach Zweck wählenAE21 hat die höhere Zugfestigkeit und die geringere Restporosität, AE12+ ist für Modelle mit matt weißer Oberfläche gedacht.
- Richtungsabhängigkeit beachtenFür AE12+ gibt es bei Zug- und Biegefestigkeit jeweils zwei Werte, darunter einen in Aufbaurichtung. Wird Ihr Bauteil mechanisch belastet, sprechen Sie uns vor der Bestellung an.
- Nacharbeit einplanenPassflächen und Bohrungen lassen sich gut nachträglich zerspanen. Planen Sie dafür etwas Aufmaß ein.
- Unter realen Bedingungen testenPrüfen Sie Lehren und Vorrichtungen unter realistischen Bedingungen, bevor Sie sie einsetzen.
Grenzen & Alternativen
Wann ist ein anderes Verfahren die bessere Wahl?
- Mechanische BelastungDie Zugfestigkeit beträgt 38 MPa (AE21) bzw. 20 und 10 MPa (AE12+), die Zugdehnung 1,9 % bzw. 3 und 2 %. Für zähe, stark belastete Funktionsteile können Lasersintern oder Multi Jet Fusion besser geeignet sein.
- Oberfläche und DetailsDie Oberfläche ist pulverbedingt leicht rau; die Auflösung in Aufbaurichtung liegt bei 0,125 mm (AE21) bzw. 0,15 mm (AE12+). Für glatte Oberflächen und feine Details eignet sich die Stereolithographie.
- TemperaturDie Wärmeformbeständigkeit (HDT-A) liegt bei 56 °C. Für Einsätze bei höheren Temperaturen kommen andere Werkstoffe infrage.
- RestporositätDie Restporosität liegt unter 2 % (AE21) bzw. unter 15 % (AE12+). Müssen Bauteile gas- oder flüssigkeitsdicht sein, klären Sie die Eignung bitte vorab mit uns.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Lasersintern (SLS) | Belastbare, zähe Funktionsteile ohne Stützstrukturen | … Ihr Bauteil mechanisch belastet wird |
| Multi Jet Fusion (MJF) | Pulverbettverfahren für Funktionsteile, auch vollfarbig | … Sie belastbare Funktionsteile oder farbige Bauteile brauchen |
| Stereolithographie (SLA) | Glatte Oberflächen und feine Details, je nach Harz auch transparent | … Ihr Modell eine glatte Oberfläche oder feine Details braucht |
| Fused Deposition Modeling (FDM) | Bauteile aus Thermoplasten, die schichtweise aus einem Filament aufgebaut werden | … Sie Bauteile aus einem thermoplastischen Kunststoff brauchen |
Multi Jet Fusion, FDM und Fused Deposition Modeling sind Marken ihrer jeweiligen Inhaber. AE21 und AE12+ sind Materialbezeichnungen ihres Herstellers.
↑ Zur ÜbersichtAnwendungen
Wofür wird Binder Jetting eingesetzt?
Mit den PMMA-basierten Materialien entstehen Architektur-, Kunst- und Messemodelle, Designstudien, Prototypen, Prüflehren, Vorrichtungen und lichtdurchlässige Gehäuse.

Architektur
Architektur- und Messemodelle mit matt weißer Oberfläche, etwa aus AE12+.
Zur Architektur
Prototypenbau
Prototypen, Prüflehren und Vorrichtungen – etwa aus AE21, auch lichtdurchlässig.
Zum PrototypenbauBestellen
Wie bestelle ich Bauteile aus Binder Jetting?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Material und Verfahren und sehen Sie die verfügbaren Angebote.
- Datei hochladenLaden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Material wählenWählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel AE12+ im Binder Jetting.
- Angebot prüfenIn der Regel sehen Sie sofort Preis und Produktionszeit der verfügbaren Anbieter.
- BestellenSie bestellen zum ausgewählten Preis direkt online.
FAQ
Häufig gestellte Fragen zu Binder Jetting
Was ist Binder Jetting?
Binder Jetting ist ein 3D-Druck-Verfahren im Pulverbett. Ein Druckkopf trägt einen flüssigen Binder auf eine dünne Pulverschicht auf und verklebt die Pulverpartikel dort, wo das Bauteil entsteht. Schicht für Schicht wächst so das Bauteil – ohne Stützstrukturen.
Was ist der Unterschied zwischen Binder Jetting und SLS?
Beide arbeiten im Pulverbett ohne Stützstrukturen. Beim Lasersintern schmilzt ein Laser die Pulverpartikel auf, beim Binder Jetting verklebt ein Binder sie. Lasersinter-Bauteile aus Polyamid sind in der Regel zäher und mechanisch belastbarer; maßgeblich sind die Kennwerte des jeweiligen Materials.
Welche Materialien gibt es für Binder Jetting?
Auf dem PROTIQ Marketplace gibt es derzeit die PMMA-basierten Materialien AE21 (grünlich transluzent) und AE12+ (matt weiß). Je nach Anlage wird Binder Jetting grundsätzlich auch für Metalle, Sand oder Keramik eingesetzt.
Wofür eignen sich AE21 und AE12+?
AE21 eignet sich etwa für Prüflehren, Vorrichtungsbau, Prototypen und lichtdurchlässige Gehäuse. AE12+ ist für Architektur-, Kunst- und Messemodelle gedacht.
Wie genau ist Binder Jetting?
Bei AE21 und AE12+ beträgt die Formgenauigkeit 0,7 mm plus weniger als 0,5 % der längsten Achse, die Auflösung in Aufbaurichtung 0,125 mm bzw. 0,15 mm. Maßgeblich sind die Angaben des Anbieters.
Kann man Binder-Jetting-Bauteile nachbearbeiten?
Ja. AE21 und AE12+ sind gut zerspanbar. Bohrungen und Passflächen lassen sich nacharbeiten; weitere Finishing-Schritte hängen vom Angebot ab.
Wie groß dürfen die Bauteile sein?
Das hängt von der Anlage des Anbieters ab. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt. Ist es zu groß, sprechen Sie uns an.
Was kostet ein Bauteil aus Binder Jetting?
Der Preis hängt unter anderem von Bauteilvolumen, Größe, Material und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator in der Regel sofort die Preise der Anbieter.



