


 Deutsch
 English
 Italiano






































Hot Lithography: 3D-Druck mit erwärmten Hochleistungsharzen
Hot Lithography ist ein laserbasiertes 3D-Druck-Verfahren, das vom österreichischen Unternehmen Cubicure entwickelt wurde. Eine nach Herstellerangaben patentierte Heiz- und Beschichtungstechnologie erwärmt hochviskose Photopolymere auf bis zu 120 °C, trägt sie als dünne Schicht auf und ein Laser härtet sie Schicht für Schicht aus. So lassen sich Harze verarbeiten, die bei Raumtemperatur zu zäh für die klassische Stereolithographie sind.
Diese Hochleistungsharze ermöglichen Bauteile mit besonderen Eigenschaften – je nach Material zum Beispiel flammhemmend (UL 94 V-0 bei angegebener Probendicke), elektrisch isolierend oder mit hoher Wärmeformbeständigkeit. Typische Einsatzfelder sind Elektronikbauteile wie Spulenkörper und Steckverbinder, Präzisionsteile sowie Prototypen und Serienteile. Über den PROTIQ Marketplace können Sie Bauteile aus Hot Lithography – je nach aktuellem Angebot – direkt bestellen oder anfragen.
Hot Lithography auf einen Blick
- Verfahrensprinzip
- Laserbasierte Photopolymerisation mit erwärmtem Harz
- Werkstoffe
- hochviskose Photopolymere, bei Raumtemperatur sehr zähflüssig
- Schichtdicke
- 50–100 µm
- Mindestwandstärke
- ab 0,3 mm
- Stückzahl
- Einzelteil bis Serie
Richtwerte, keine zugesicherten Eigenschaften; maßgeblich sind die Angaben des Anbieters im Angebot.
So funktioniert’s
Wie funktioniert Hot Lithography?
Das Harz wird erwärmt, bis es fließfähig genug ist, und von einer beheizten Beschichtungseinheit als dünne Schicht aufgetragen. Ein Laser fährt den Querschnitt des Bauteils ab und härtet das Harz dort aus. Danach bewegt sich die Bauplattform um eine Schichtdicke weiter, eine neue Schicht wird aufgetragen, und der Vorgang wiederholt sich. Entscheidend ist die genaue Temperaturführung: Das Harz muss warm genug zum Verarbeiten sein, Temperaturspitzen und örtliche Überhitzung müssen dabei vermieden werden.
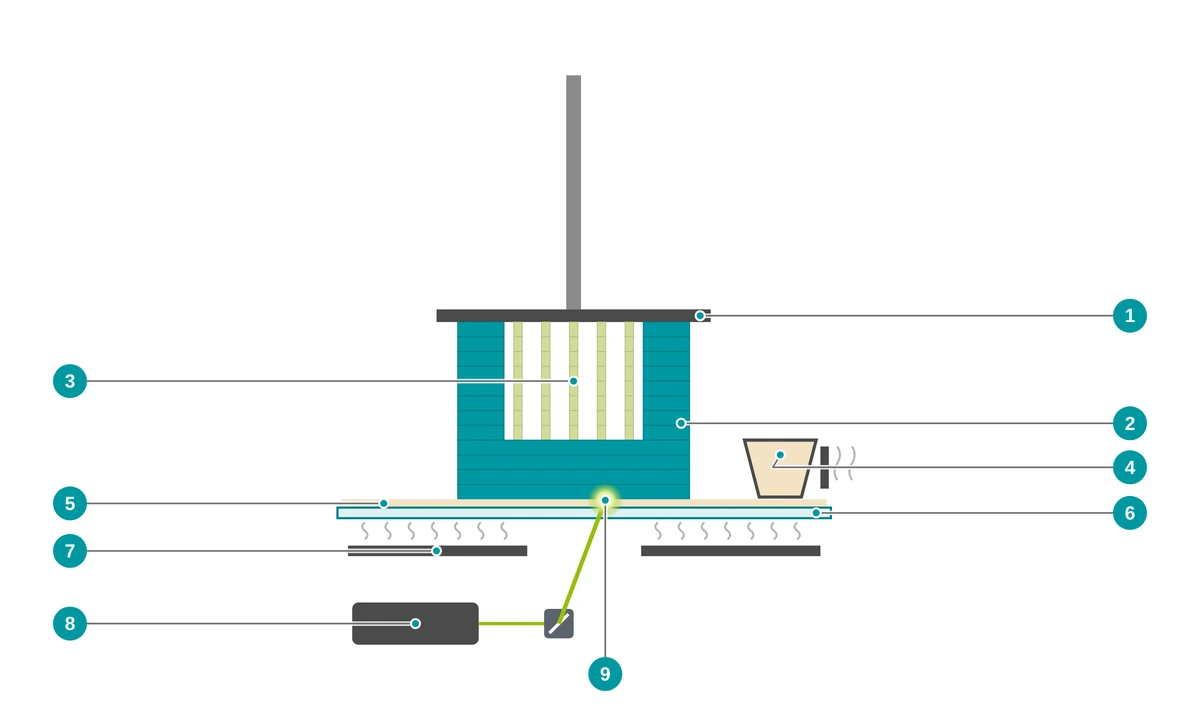
- 1 Bauplattform – bewegt sich nach jeder Schicht weiter
- 2 Bauteil, Schicht für Schicht aufgebaut
- 3 Stützstrukturen – werden nach dem Druck entfernt
- 4 Beheizte Beschichtungseinheit trägt eine dünne Harzschicht auf
- 5 Hochviskoses Harz
- 6 Transparenter Materialträger
- 7 Heizung hält das Harz auf Verarbeitungstemperatur
- 8 Laser mit Scanner
- 9 Der Laser härtet die aktuelle Schicht aus
- Daten vorbereiten Das 3D-Modell wird ausgerichtet, mit Stützstrukturen versehen und in Schichten zerlegt.
- Harz erwärmen Das hochviskose Harz wird auf seine Verarbeitungstemperatur gebracht – je nach Material bis 120 °C.
- Schicht auftragen Die beheizte Beschichtungseinheit verteilt das Harz zu einer gleichmäßigen, dünnen Schicht.
- Belichten Ein Laser härtet das Harz entlang des Querschnitts aus. Danach folgt die nächste Schicht.
- Reinigen und Stützen entfernen Das fertige Bauteil wird von anhaftendem Harz gereinigt, die Stützstrukturen werden entfernt.
- Nachhärten Falls das Material es erfordert, wird das Bauteil nachgehärtet und erreicht so seine Endeigenschaften.
Hot Lithography oder SLA?
Was ist der Unterschied zwischen Hot Lithography und Stereolithographie?
Beide Verfahren härten Photopolymere mit einem Laser aus. Der Unterschied liegt im Material: Die Stereolithographie verarbeitet flüssige Harze, Hot Lithography erwärmt hochviskose Harze, die bei Raumtemperatur zu zäh wären. Dadurch sind Materialformulierungen möglich, die sich mit klassischen SLA-Anlagen nicht verarbeiten lassen.
| Hot Lithography | Stereolithographie (SLA) | |
|---|---|---|
| Ausgangsmaterial | hochviskose Photopolymere, bei Raumtemperatur sehr zähflüssig | flüssige Photopolymere |
| Verarbeitung | erwärmt, bis 120 °C | in der Regel bei Raumtemperatur |
| Belichtung | Laser | meist Laser |
| Werkstoffe | Hochleistungsharze, je nach Material flammhemmend, elektrisch isolierend oder mit hoher Wärmeformbeständigkeit | robuste, transparente und temperaturbeständige Harze |
| Stützstrukturen | in der Regel erforderlich | erforderlich |
| Typischer Einsatz | Elektronikbauteile, Präzisions- und Funktionsteile, Serienteile | Design- und Funktionsprototypen, transparente Bauteile, Urmodelle |
Vorteile
Was sind die Vorteile von Hot Lithography?
Hot Lithography verbindet ein laserbasiertes Harzverfahren mit Materialien für technische Anforderungen – etwa Flammschutz, elektrische Isolation oder hohe Temperaturen.
Hochleistungsharze
Durch die Erwärmung lassen sich hochviskose Harze verarbeiten, die mit klassischen SLA-Anlagen nicht druckbar sind.
Flammhemmend
THERMOBlast und ConnectionFR erreichen UL 94 V-0 – bei 0,45 mm bzw. 1,5 mm Probendicke.
Hohe Wärmeformbeständigkeit
THERMOBlast erreicht eine Wärmeformbeständigkeit (HDT-B) von über 300 °C.
Elektrisch isolierend
THERMOBlast und ConnectionFR haben eine Kriechstromfestigkeit (CTI) von 600 V und eine Durchschlagfestigkeit von 30 bzw. 31 kV/mm.
Feine Strukturen
Möglich sind Wandstärken ab 0,3 mm und Schichtdicken von 50–100 µm.
Ohne Werkzeug bis zur Serie
Kein Werkzeug, keine Formkosten – vom Prototyp bis zur Serienfertigung, die der Anbieter ebenfalls anbietet.
Materialien
Welche Materialien gibt es für Hot Lithography?
Hot Lithography verarbeitet Hochleistungsphotopolymere, die bei Raumtemperatur sehr zähflüssig sind. Dazu gehören unter anderem EvolutionHI, THERMOBlast, ConnectionFR und Precision.
Welche Materialien für Ihr Bauteil infrage kommen, klären wir gern mit Ihnen und dem Anbieter.
EvolutionHI
Vielseitiges Material mit hoher Schlagzähigkeit – etwa für Elektronik, Werkzeugtechnik und Mobilität.
THERMOBlast
Hochtemperaturmaterial für Spezialanwendungen – etwa für Elektronik, Luft- und Raumfahrt und Medizintechnik.
ConnectionFR
Flammhemmendes Material für die Elektronikindustrie – etwa für Steckverbinder.
Precision
Material für Präzisionsanwendungen – etwa für Fluidtechnik, Medizintechnik und Endprodukte.
Kennwerte im Vergleich
| Material | Zugfestigkeit (MPa) | E-Modul (MPa) | Bruchdehnung (%) | Wärmeformbeständigkeit HDT-B (°C) | UL 94 (Probendicke) |
|---|---|---|---|---|---|
| EvolutionHI | 53 | 2.150 | 35 | 80 | HB (1 mm) |
| THERMOBlast | 90 | 5.000 | 2,4 | > 300 | V-0 (0,45 mm) |
| ConnectionFR | 47 | 2.700 | 5 | 118 | V-0 (1,5 mm) |
| Precision | 68 | 2.700 | 7 | 90 | – |
Werte laut Anbieterangaben. Keine zugesicherten Eigenschaften; die Werte können unter anderem von Nachbehandlung, Bauteilgeometrie und Baurichtung abhängen. Die Wärmeformbeständigkeit (HDT-B, 0,45 MPa) ist keine Dauergebrauchstemperatur. Die UL-94-Einstufung gilt für genormte Probekörper der angegebenen Dicke, nicht für das fertige Bauteil. Für Precision nennt der Anbieter unter Biokompatibilität die Normen ISO 10993-5:2009 und ISO 10993-23:2021; Prüfergebnisse sind dort nicht angegeben. Das ist keine Freigabe für eine bestimmte medizinische Anwendung. Ob eine Listung bei UL vorliegt, ist beim Anbieter zu erfragen.
Hot Lithography sowie die genannten Materialbezeichnungen können Marken ihrer jeweiligen Inhaber sein. Die Nennung dient nur der Beschreibung des Verfahrens und der Materialien.
↑ Zur ÜbersichtTechnische Daten
Technische Daten und Konstruktionshinweise
Hot Lithography arbeitet mit Schichtdicken von 50–100 µm; Wandstärken sind ab 0,3 mm möglich. Die maximale Bauteilgröße hängt von der Anlage ab.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters |
| Schichtdicke | 50–100 µm |
| Mindestwandstärke | ab 0,3 mm |
| Verarbeitungstemperatur | bis 120 °C |
| Stützstrukturen | in der Regel erforderlich |
| Nachbearbeitung | Reinigen, Stützen entfernen, je nach Material Nachhärten |
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Material nach Anforderung wählen Legen Sie früh fest, worauf es ankommt – Flammschutz, Temperatur, elektrische Isolation oder Schlagzähigkeit. Danach richtet sich das Material.
- Flammschutz und Wandstärke Die UL-94-Einstufung gilt für die angegebene Probendicke. Ob Ihr Bauteil die Anforderungen erfüllt, ist im Einzelfall zu prüfen.
- Mindestwandstärke beachten Wände unter 0,3 mm sind nicht vorgesehen. Planen Sie bei tragenden Strukturen Reserve ein.
- Hohlräume mit Öffnungen In geschlossenen Hohlräumen kann Harz zurückbleiben. Sehen Sie Öffnungen vor, damit das Bauteil gereinigt werden kann.
- Sichtflächen angeben An den Stützstellen können kleine Spuren bleiben. Geben Sie Sichtflächen bei der Anfrage an, damit sie nach Möglichkeit berücksichtigt werden.
- Unter realen Bedingungen testen Prüfen Sie Bauteile unter realistischen Bedingungen, bevor Sie sie in Serie einsetzen.
Grenzen & Alternativen
Wann ist ein anderes Verfahren die bessere Wahl?
- Bauteilgröße Die maximale Bauteilgröße hängt von der Anlage ab. Für sehr große Bauteile kann ein anderes Verfahren sinnvoller sein.
- Nachbearbeitung Reinigen und Entfernen der Stützstrukturen gehören zum Prozess.
- UV-Beständigkeit Angaben zur UV- und Witterungsbeständigkeit liegen uns für diese Materialien nicht vor. Ob ein Bauteil dauerhaft im Freien eingesetzt werden kann, ist im Einzelfall mit dem Anbieter zu klären.
- Medizinische Anwendungen Hinweise auf Prüfungen nach ISO 10993 sind keine Freigabe für eine bestimmte Anwendung; die Eignung ist im Einzelfall zu klären.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Stereolithographie (SLA) | Glatte Bauteile mit feinen Details, je nach Harz auch transparent | … Sie Design- und Anschauungsmodelle oder transparente Teile brauchen |
| CLIP-Verfahren | Harzverfahren mit steifen, zähen, flammhemmenden und elastischen Harzen | … Sie elastische Bauteile oder Gitterstrukturen brauchen |
| Lasersintern (SLS) | Belastbare Bauteile ohne Stützstrukturen, je nach Anbieter auch flammgeschützt | … Ihr Bauteil größer ist oder ohne Stützstrukturen entstehen soll |
| Spritzgießen | Wirtschaftlich bei großen Stückzahlen | … die Stückzahl so groß ist, dass sich ein Werkzeug lohnt |
Anwendungen
Wofür wird Hot Lithography eingesetzt?
Hot Lithography wird unter anderem eingesetzt für Spulenkörper, Steckverbinder und weitere Elektronikbauteile, Präzisionsteile für Fluidtechnik und Medizintechnik sowie Funktionsteile für Mobilität und Maschinenbau.
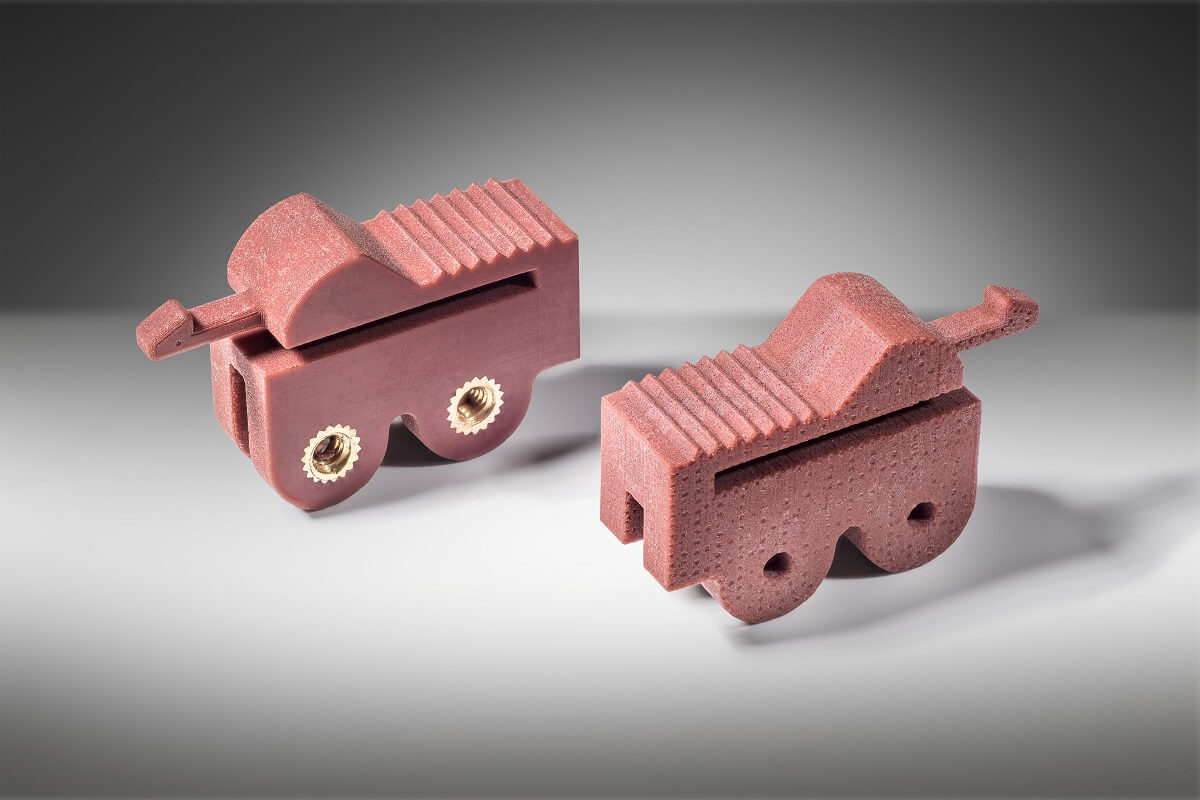
Serienfertigung
Elektronikbauteile und Funktionsteile in Serie – ohne Werkzeug, aus Hochleistungsharzen.
Zur Serienfertigung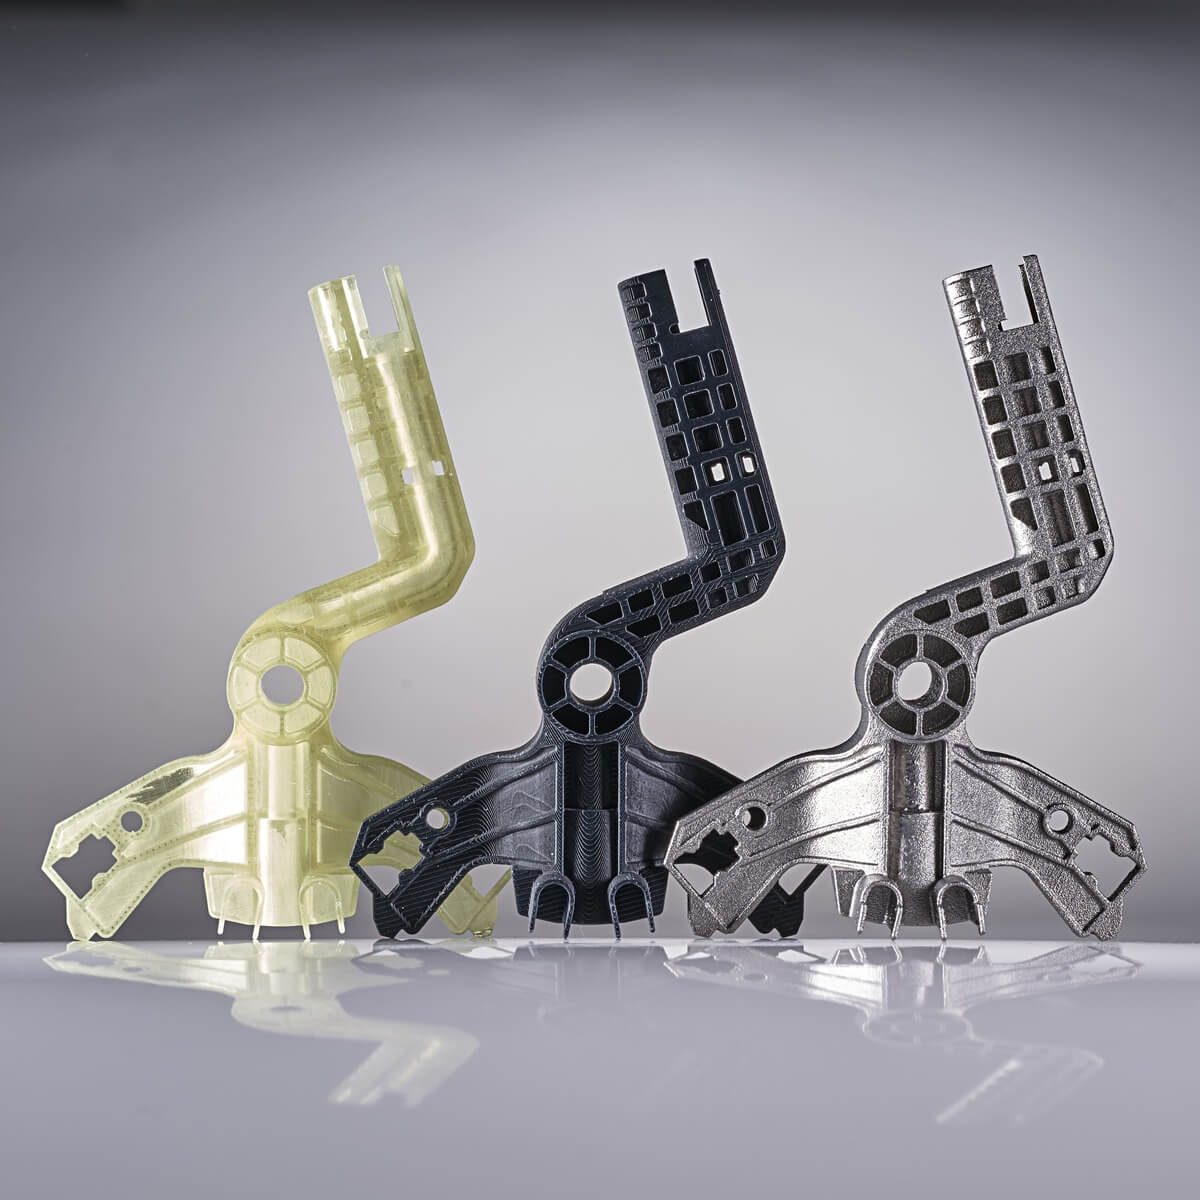
Prototypenbau
Funktionsprototypen aus Hochleistungsharzen – um Form, Passung und Funktion früh zu testen.
Zum Prototypenbau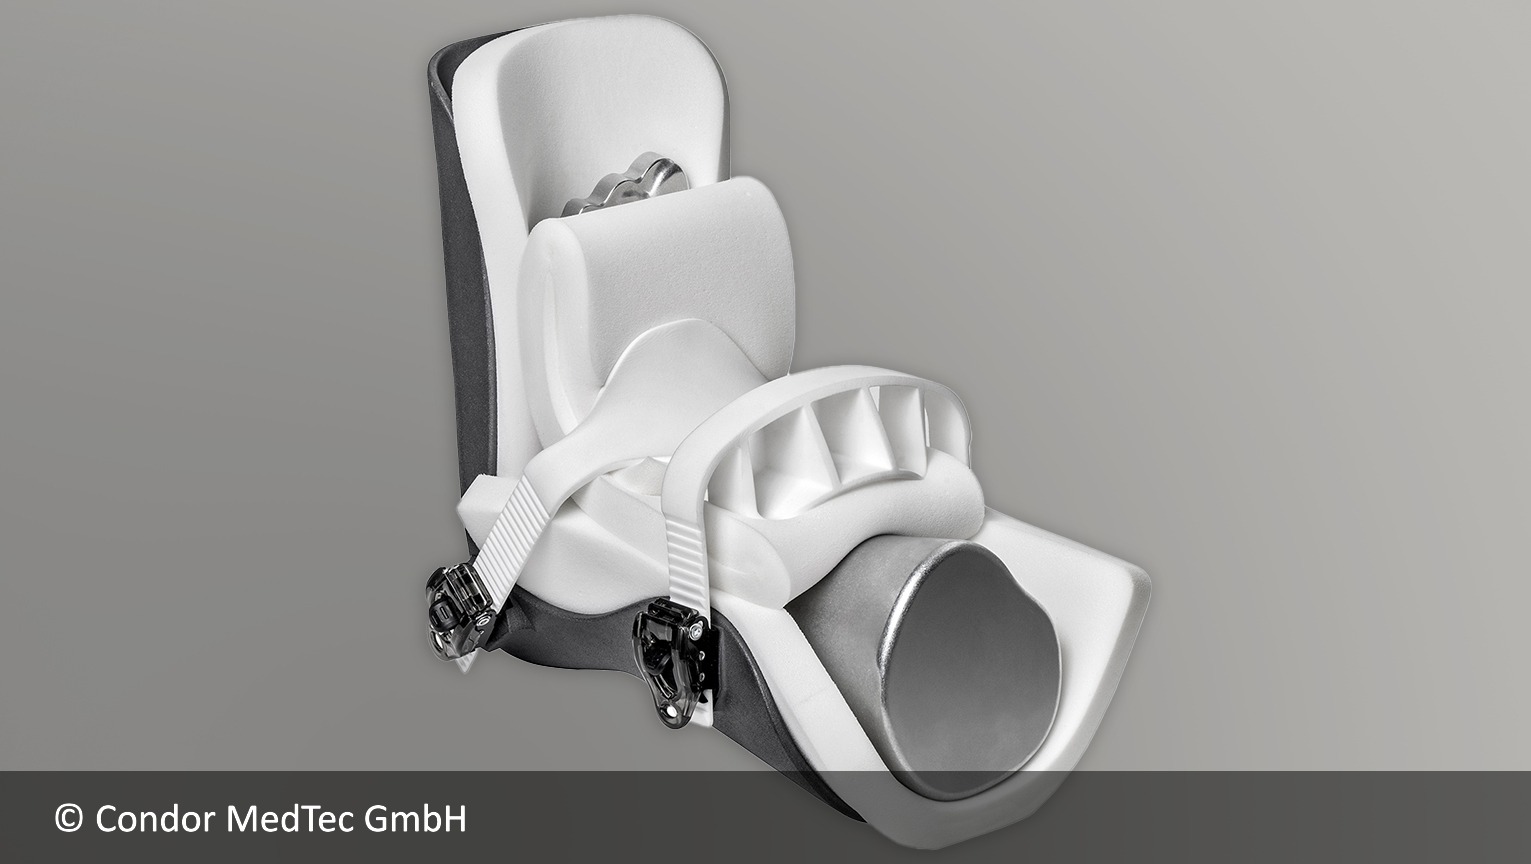
Medizintechnik
Präzisionsteile und Prototypen. Ob ein Werkstoff für eine medizinische Anwendung geeignet ist, muss im Einzelfall geklärt werden.
Zur MedizintechnikBestellen
Wie bestelle ich Bauteile aus Hot Lithography?
Je nach aktuellem Angebot ist Hot Lithography direkt im Konfigurator wählbar oder auf Anfrage erhältlich. Laden Sie Ihre 3D-Datei hoch – oder schreiben Sie uns, wir stellen den Kontakt zum Anbieter her.
- Datei hochladen Laden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Material wählen Wählen Sie aus über 160 Materialien und über 12 Verfahren.
- Angebot prüfen In der Regel sehen Sie sofort Preis und Produktionszeit der verfügbaren Anbieter.
- Bestellen oder anfragen Sie bestellen zum ausgewählten Preis direkt online – oder fragen Hot Lithography über uns an.
FAQ
Häufig gestellte Fragen zu Hot Lithography
Was ist Hot Lithography?
Hot Lithography ist ein laserbasiertes 3D-Druck-Verfahren, das vom österreichischen Unternehmen Cubicure entwickelt wurde. Hochviskose Photopolymere werden auf bis zu 120 °C erwärmt, als dünne Schicht aufgetragen und mit einem Laser Schicht für Schicht ausgehärtet.
Was ist der Unterschied zur Stereolithographie?
Beide härten Photopolymere mit einem Laser aus. Hot Lithography erwärmt jedoch hochviskose Harze, die bei Raumtemperatur zu zäh für die klassische Stereolithographie wären. Dadurch sind auch Materialien wie die hier genannten flammhemmenden oder besonders wärmeformbeständigen Harze verarbeitbar.
Welche Materialien gibt es für Hot Lithography?
Für Hot Lithography gibt es unter anderem EvolutionHI (schlagzäh), THERMOBlast (hohe Wärmeformbeständigkeit, flammhemmend), ConnectionFR (flammhemmend, für die Elektronik) und Precision (für Präzisionsanwendungen).
Gibt es flammhemmende Materialien?
Ja. THERMOBlast und ConnectionFR erreichen UL 94 V-0 bei 0,45 mm bzw. 1,5 mm Probendicke. Die Einstufung gilt für genormte Probekörper; ob Ihr Bauteil die Anforderungen erfüllt, ist im Einzelfall zu prüfen.
Wie wärmeformbeständig sind die Bauteile?
Das hängt vom Material ab. Die Wärmeformbeständigkeit (HDT-B) reicht von 80 °C bei EvolutionHI bis über 300 °C bei THERMOBlast. Die Wärmeformbeständigkeit ist keine Dauergebrauchstemperatur.
Wie fein können Strukturen sein?
Möglich sind Wandstärken ab 0,3 mm und Schichtdicken von 50–100 µm.
Wie groß dürfen die Bauteile sein?
Das hängt von der Anlage des Anbieters ab. Ist Hot Lithography im Konfigurator wählbar, wird beim Hochladen automatisch geprüft, ob Ihr Bauteil in den Bauraum passt. Andernfalls klären wir die Bauteilgröße gern mit dem Anbieter.
Was kostet ein Bauteil aus Hot Lithography?
Der Preis hängt unter anderem von Bauteilvolumen, Größe, Material und Stückzahl ab. Laden Sie Ihre Datei hoch oder schreiben Sie uns für ein Angebot.



