


 Deutsch
 English
 Italiano






































Selektives Laserschmelzen (SLM): 3D-Druck mit Metall
Beim selektiven Laserschmelzen (SLM, auch Selective Laser Melting oder Laser Powder Bed Fusion) wird feines Metallpulver in dünnen Schichten auf eine Bauplatte aufgetragen und von einem Laser genau dort aufgeschmolzen, wo das Bauteil entsteht. Das Metall erstarrt und verbindet sich mit der Schicht darunter. Schicht für Schicht entstehen so Metallbauteile mit hoher Materialdichte direkt aus den 3D-Daten.
Weil kein Werkzeug nötig ist und das Bauteil Schicht für Schicht aufgebaut wird, lassen sich Geometrien umsetzen, die spanend kaum oder gar nicht möglich sind – etwa innenliegende Kühlkanäle, Gitterstrukturen oder mehrere Funktionen in einem Bauteil. PROTIQ fertigt im Laserschmelzen selbst, unter anderem Werkzeugeinsätze mit konturnaher Kühlung und Kupferbauteile wie Induktoren. Auf dem PROTIQ Marketplace laden Sie Ihre 3D-Daten hoch, wählen den Werkstoff und sehen in der Regel direkt Preis und Produktionszeit.
Laserschmelzen auf einen Blick
- Verfahrensprinzip
- Pulverbett: ein Laser schmilzt Metallpulver Schicht für Schicht auf
- Werkstoffe
- u. a. Werkzeug- und Edelstahl, Aluminium, Kupfer, Messing, Zinklegierung, Titan
- Stützstrukturen
- nötig – sie verbinden das Bauteil mit der Bauplatte
- Genauigkeit
- je nach Werkstoff z. B. ±0,7 %, mindestens jedoch ±0,1 mm
- Mindestwandstärke
- je nach Werkstoff 0,4–0,6 mm
- Oberfläche nach Sandstrahlen
- Ra 2,5–10 µm
- Nachbearbeitung
- Wärmebehandlung, spanende Bearbeitung, Strahlen, Polieren
- Stückzahl
- Einzelteil bis Kleinserie
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
So funktioniert’s
Wie funktioniert das selektive Laserschmelzen?
Ein Beschichter verteilt eine dünne Schicht Metallpulver auf der Bauplatte. Eine Scanneroptik lenkt den Laserstrahl über die Pulverschicht und schmilzt das Metall dort vollständig auf, wo der Querschnitt des Bauteils liegt. Danach senkt sich die Bauplattform um eine Schichtdicke ab, und der Vorgang wiederholt sich. Der Bauraum ist dabei mit Schutzgas gefüllt, damit das Metall nicht oxidiert.
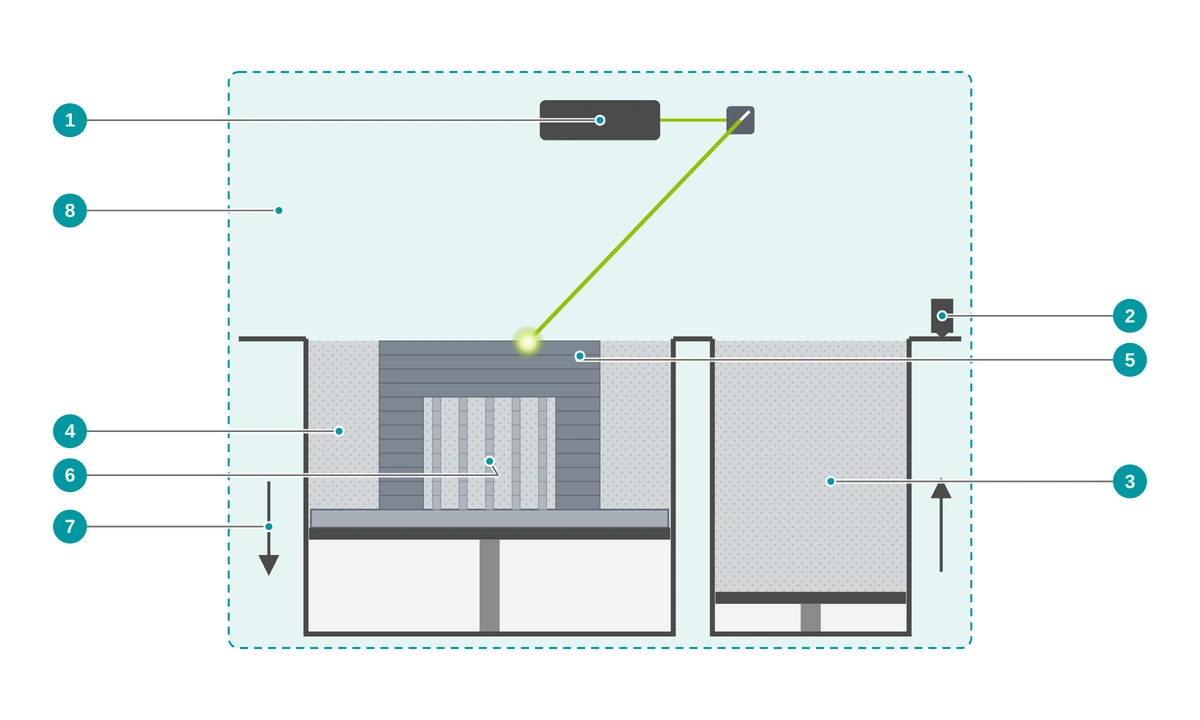
- 1 Laser mit Scanneroptik lenkt den Strahl über die Pulverschicht
- 2 Beschichter trägt eine neue Pulverschicht auf
- 3 Pulvervorrat
- 4 Pulverbett aus Metallpulver
- 5 Bauteil, Schicht für Schicht aufgeschmolzen
- 6 Stützstrukturen verbinden Bauteil und Bauplatte
- 7 Bauplattform senkt sich nach jeder Schicht ab
- 8 Bauraum mit Schutzgas, damit das Metall nicht oxidiert
- Daten vorbereiten Das 3D-Modell wird auf der Bauplatte ausgerichtet, mit Stützstrukturen versehen und in dünne Schichten zerlegt.
- Pulver auftragen Der Beschichter verteilt eine dünne, gleichmäßige Schicht Metallpulver.
- Aufschmelzen Der Laser schmilzt das Pulver entlang des Querschnitts auf. Danach senkt sich die Plattform ab, und die nächste Schicht folgt.
- Entpulvern Nach dem Druck wird loses Pulver entfernt – auch aus innenliegenden Kanälen.
- Abtrennen und Stützen entfernen Das Bauteil wird von der Bauplatte getrennt, die Stützstrukturen werden entfernt.
- Nachbearbeitung Je nach Werkstoff und Anforderung folgen etwa Wärmebehandlung, Sandstrahlen, spanende Bearbeitung von Funktionsflächen oder Polieren.
Laserschmelzen im Video
Im Video sehen Sie, wie Metallbauteile im selektiven Laserschmelzen entstehen.
Nicht aufgeschmolzenes Pulver kann nach dem Sieben zu einem großen Teil wiederverwendet werden.
↑ Zur ÜbersichtSLM oder CNC?
Was ist der Unterschied zwischen Laserschmelzen und CNC-Fräsen?
Beim CNC-Fräsen wird Material aus einem Block abgetragen, beim Laserschmelzen wird das Bauteil Schicht für Schicht aufgebaut. Das Laserschmelzen spielt seine Stärken bei komplexen Geometrien aus – etwa bei innenliegenden Kanälen oder Gitterstrukturen. Das Fräsen eignet sich für prismatische Bauteile und enge Toleranzen. Häufig ergänzen sich beide: Funktionsflächen gedruckter Bauteile werden spanend nachbearbeitet.
| Laserschmelzen (SLM) | CNC-Fräsen | |
|---|---|---|
| Prinzip | Aufbau Schicht für Schicht aus Metallpulver | Abtrag aus dem Vollmaterial |
| Geometrie | auch innenliegende Kanäle, Hohlräume und Gitterstrukturen | durch Werkzeugzugänglichkeit begrenzt |
| Werkzeug und Spannmittel | keine bauteilspezifischen Werkzeuge; dafür Stützstrukturen, die nach dem Druck entfernt werden | Fräswerkzeuge und Spannvorrichtungen |
| Oberfläche | nach Sandstrahlen leicht rau; Funktionsflächen werden nachbearbeitet | je nach Bearbeitung glatt |
| Typischer Einsatz | komplexe Bauteile, Funktionsintegration, Leichtbau, Werkzeugeinsätze | prismatische Bauteile, enge Toleranzen, größere Stückzahlen |
Welches Verfahren für Ihr Bauteil besser passt, hängt von Geometrie, Werkstoff, Toleranzen und Stückzahl ab. Laden Sie Ihre Datei hoch und sehen Sie die verfügbaren Angebote im Konfigurator – oder sprechen Sie uns an, wenn Sie Verfahren vergleichen möchten.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile des Laserschmelzens?
Das Laserschmelzen fertigt Metallbauteile mit hoher Materialdichte direkt aus den 3D-Daten. Es ermöglicht Geometrien, die sich konventionell kaum herstellen lassen, und verarbeitet eine breite Palette an Werkstoffen – von Werkzeugstahl über Aluminium und Titan bis zu Kupfer.
Große Gestaltungsfreiheit
Hinterschnitte, Hohlräume und innenliegende Kanäle lassen sich direkt mitdrucken – ohne Werkzeug und Spannmittel. Hohlräume brauchen Öffnungen zum Entpulvern.
Konturnahe Kühlung
Kühlkanäle in Werkzeugeinsätzen folgen der Kontur des Bauteils, statt gerade gebohrt zu werden.
Funktionen integrieren
Mehrere Einzelteile lassen sich zu einem Bauteil zusammenfassen – das kann Montage- und Fügeaufwand sparen.
Leichtbau
Gitter- und Wabenstrukturen reduzieren das Gewicht dort, wo kein Material gebraucht wird.
Leitfähiges Kupfer
Reinkupfer erreicht eine elektrische Leitfähigkeit von 58 MS/m – etwa für Induktoren und Stromschienen.
Ohne Werkzeug ab einem Stück
Kein Formwerkzeug, keine Formkosten – vom Prototyp über Ersatzteile bis zur Kleinserie.
Werkstoffe
Welche Werkstoffe gibt es für das Laserschmelzen?
Im Laserschmelzen werden Metallpulver verarbeitet – unter anderem Werkzeug- und Edelstähle, Aluminium, Kupfer und Kupferlegierungen, Messing, Zinklegierungen, Titan und Magnesium.
Die Werkstoffwahl beeinflusst Festigkeit, Härte, Leitfähigkeit, Gewicht, Korrosionsbeständigkeit und Preis. Stähle wie MS1, CX oder PH1 lassen sich durch eine Wärmebehandlung deutlich in Festigkeit und Härte steigern. Welche Werkstoffe aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die Datenblätter der Anbieter.
Werkzeug- und Edelstahl
Für Werkzeugeinsätze, Funktionsbauteile und korrosionsbeständige Teile.
- Werkzeugstahl MS1 (1.2709)
- Edelstahl CX
- Edelstahl PH1 (1.4540) und 1.4542
- Edelstahl 316L (1.4404)
Kupfer
Für Bauteile, die Strom oder Wärme leiten.
- Reinkupfer
- CuCr1Zr
- RS-Kupfer
- CuNi2SiCr
Messing und Zinklegierung
Für dekorative Bauteile und Funktionsprototypen aus Serienwerkstoff.
- RS-Messing
- Zamak 5
Titan und Magnesium
Für hochfeste oder besonders leichte Bauteile.
- Titan Ti6Al4V
- Magnesiumlegierung WE43
Weitere Werkstoffe
Je nach Anbieter sind weitere Werkstoffe verfügbar oder auf Anfrage möglich – die aktuelle Auswahl sehen Sie im Konfigurator.
Kennwerte: Werkzeug- und Edelstahl
| Werkstoff | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze Rp0,2 (MPa) | Bruchdehnung (%) | Härte |
|---|---|---|---|---|---|
| Werkzeugstahl MS1 (1.2709) | 8–8,1 | 1.100 / 2.030 | 1.000 / 1.950 | 9 / 4 | 33–37 / 53 HRC |
| Edelstahl CX | 7,7 | 1.080 / 1.730 | 840 / 1.660 | 14 / 6 | – / 50 HRC |
| Edelstahl PH1 (1.4540) | 7,7 | 1.200 / min. 1.340 | 950 / min. 1.200 | 17 / min. 10 | 30–35 / min. 40 HRC |
| Edelstahl 1.4542 | 7,7–7,8 | 1.100 / 1.150 | 750 / 1.050 | 13 / 18 | 35 / ca. 40 HRC |
| Edelstahl 316L (1.4404) | 7,9 | 670 / – | 570 / – | min. 30 / – | 85 HRB / – |
Kennwerte: Aluminium, Titan und Magnesium
| Werkstoff | Dichte (g/cm³) | Zugfestigkeit (MPa) | Streckgrenze Rp0,2 (MPa) | Bruchdehnung (%) | Hinweise |
|---|---|---|---|---|---|
| AlSi10Mg | 2,67 | 410 / 340 | 250 / 220 | 6 / 7 | E-Modul 65 GPa; Wärmeleitfähigkeit 103 W/(m·K) |
| Titan Ti6Al4V (3.7164) | 4,41 | 1.090 | 1.000 | 13 | 41 HRC; max. Betriebstemperatur ca. 350 °C |
| Magnesiumlegierung WE43 | 1,84 | 311 (Z: 265) | 270 (Z: 114) | 19 (Z: 10) | E-Modul 48 GPa (Z: 52 GPa); Wärmeleitfähigkeit 51,3 W/(m·K) |
Kennwerte: Kupfer, Messing und Zinklegierung
| Werkstoff | Dichte (g/cm³) | Zugfestigkeit (MPa) | Bruchdehnung (%) | Elektrische Leitfähigkeit (MS/m) | Wärmeleitfähigkeit (W/(m·K)) |
|---|---|---|---|---|---|
| Reinkupfer | 8,9 | 220 | 50 | 58 | 415 ± 10 |
| CuCr1Zr | 8,8–8,9 | – / 220 | – / 25 | 49 / 32 (Rand / Kern) | 260 |
| RS-Kupfer | 8,7–8,9 | – | – | 51 / 32 (Rand / Kern) | 265 |
| CuNi2SiCr | – | 251 / 595 | 34 / 15 | – | – |
| RS-Messing | 8,2–8,6 | 310 | 8 | 8 | – |
| Zamak 5 | 6,2–6,4 | 218 | 1,5 | – | 85 |
Werte aus den Datenblättern auf dem PROTIQ Marketplace (Stand 01/2021 bis 04/2026), ohne die teils angegebenen Streuungen; eine Zusicherung von Eigenschaften ist damit nicht verbunden. Bei zwei Werten steht – sofern nicht anders gekennzeichnet – der erste für den Zustand „wie gebaut“, der zweite für den Zustand nach Wärmebehandlung. Bei WE43 steht der erste Wert für die horizontale Richtung (X-Y), der Wert in Klammern für die Aufbaurichtung (Z). Die Werte stammen von unterschiedlichen Anbietern, wurden teils an Standardgeometrien ermittelt und können je nach Bauteil, Orientierung, Anlage und Parametern abweichen; sie sind daher nur eingeschränkt vergleichbar. Maßgeblich sind die Angaben des Anbieters.
SLM, DMLS, MS1, CX, PH1 und weitere genannte Verfahrens- und Werkstoffbezeichnungen sind Marken bzw. Bezeichnungen ihrer jeweiligen Inhaber. Die Nennung dient nur der Beschreibung des Verfahrens bzw. der Werkstoffe.
↑ Zur ÜbersichtTechnische Daten
Technische Daten und Konstruktionshinweise
Bei den meisten hier aufgeführten Werkstoffen beträgt die Genauigkeit ±0,7 %, mindestens jedoch ±0,1 mm. Die Mindestwandstärke liegt je nach Werkstoff bei 0,4 bis 0,6 mm, die Rauheit nach dem Sandstrahlen bei Ra 2,5 bis 10 µm. Die maximale Bauteilgröße hängt von der Anlage ab.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters; beim Hochladen wird automatisch geprüft, ob das Bauteil in den Bauraum passt |
| Genauigkeit | bei den meisten hier aufgeführten Werkstoffen ±0,7 %, mindestens jedoch ±0,1 mm; je nach Anbieter und Werkstoff abweichend |
| Mindestwandstärke | je nach Werkstoff 0,4–0,6 mm |
| Mediendichte Bauteile (Reinkupfer, CuCr1Zr, RS-Kupfer) | Wandstärke ab 1 mm; Dichtigkeitsprüfung mit 6 bar Druckluft |
| Schichtdicke | je nach Werkstoff und Anlage, z. B. 30 oder 60 µm |
| Rauheit nach Sandstrahlen | Ra 2,5–10 µm, Rz 15–60 µm, je nach Werkstoff |
| Stützstrukturen | nötig, werden nach dem Druck entfernt |
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Überhänge und Stützen Je flacher ein Überhang, desto eher braucht er Stützen. Stützen müssen nach dem Druck entfernt werden – an diesen Stellen ist die Oberfläche rauer. Gestalten Sie Überhänge möglichst steil oder selbsttragend.
- Pulver muss heraus Innenliegende Kanäle und Hohlräume brauchen Öffnungen, damit loses Pulver entfernt werden kann. Vollständig geschlossene Hohlräume bleiben mit Pulver gefüllt.
- Wandstärke einhalten Planen Sie je nach Werkstoff mindestens 0,4 bis 0,6 mm ein. Für mediendichte Bauteile aus Reinkupfer, CuCr1Zr oder RS-Kupfer sind Wandstärken ab 1 mm angegeben.
- Aufmaß für Funktionsflächen Passungen, Dichtflächen und Gewinde werden meist spanend nachbearbeitet. Planen Sie dafür Aufmaß ein.
- Wärmebehandlung einplanen Einige Stähle erreichen ihre höchste Festigkeit erst nach einer Wärmebehandlung – MS1 etwa 2.030 statt 1.100 MPa Zugfestigkeit. Berücksichtigen Sie den gewünschten Zustand bei der Bestellung.
- Massive Querschnitte vermeiden Große, massive Bereiche erhöhen Materialeinsatz, Bauzeit und Eigenspannungen. Wo möglich, helfen Aussparungen oder Gitterstrukturen.
Grenzen & Alternativen
Wann ist ein anderes Verfahren die bessere Wahl?
- Oberfläche Nach dem Sandstrahlen ist die Oberfläche leicht rau (Ra 2,5–10 µm). Für glatte Funktions- oder Dichtflächen ist eine spanende Nachbearbeitung oder ein Polieren nötig.
- Stützstrukturen Überhänge brauchen Stützen, die mitgedruckt werden, fest mit dem Bauteil verbunden sind und nach dem Druck entfernt werden müssen. Das erhöht den Nachbearbeitungsaufwand.
- Bauteilgröße Die Größe ist durch den Bauraum der Anlage begrenzt. Ob Ihr Bauteil passt, wird beim Hochladen automatisch geprüft.
- Einfache Geometrien in Stückzahl Bei einfachen Bauteilen oder großen Stückzahlen sind konventionelle Verfahren wie Fräsen oder Druckguss oft wirtschaftlicher.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| CNC-Bearbeitung | Enge Toleranzen und glatte Oberflächen aus dem Vollmaterial | … Ihr Bauteil prismatisch ist oder in größerer Stückzahl gebraucht wird |
| Lithography-based Metal Manufacturing (LMM) | Kleine, sehr detaillierte Metallbauteile | … Ihr Bauteil klein ist und feine Details braucht |
| Zinkdruckguss | Wirtschaftlich bei großen Stückzahlen | … Sie viele identische Teile aus Zink brauchen |
| Lasersintern (SLS) | Kunststoffbauteile ohne Stützstrukturen | … Ihr Bauteil nicht aus Metall sein muss |
Anwendungen
Wofür wird das Laserschmelzen eingesetzt?
Typische Anwendungen sind Werkzeugeinsätze mit konturnaher Kühlung, Induktoren und Stromschienen aus Kupfer, Wärmetauscher, Leichtbaukomponenten, Ersatzteile sowie Funktionsprototypen aus Serienwerkstoffen.

Werkzeugbau
Werkzeugeinsätze mit konturnaher Kühlung, deren Kanäle der Bauteilkontur folgen.
Zum Werkzeugbau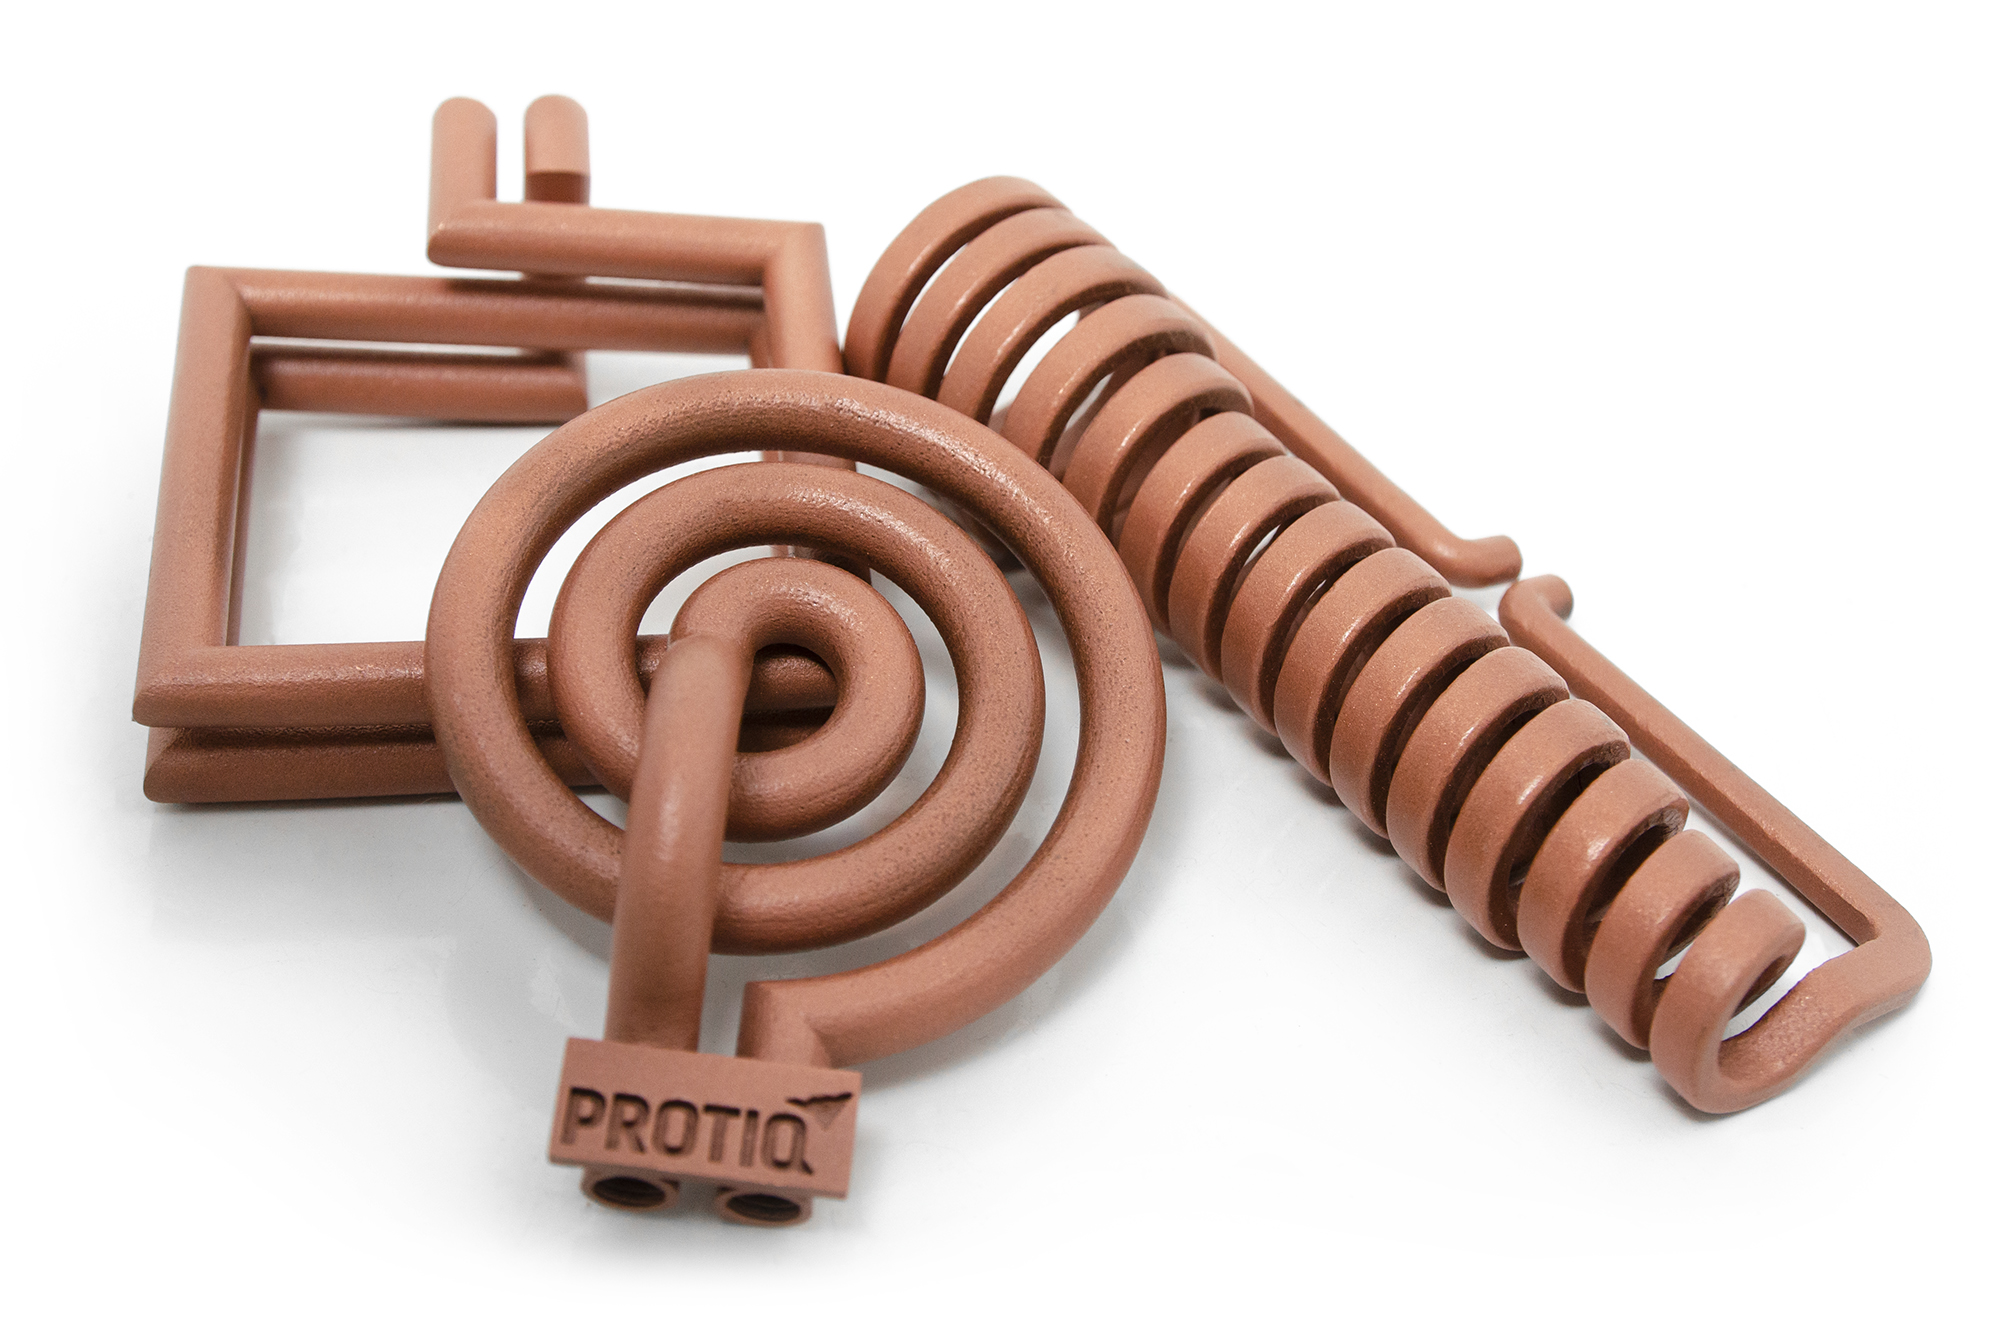
Induktoren
Kupferinduktoren mit integrierten Kühlkanälen, deren Geometrie an das Werkstück angepasst ist.
Zu den Induktoren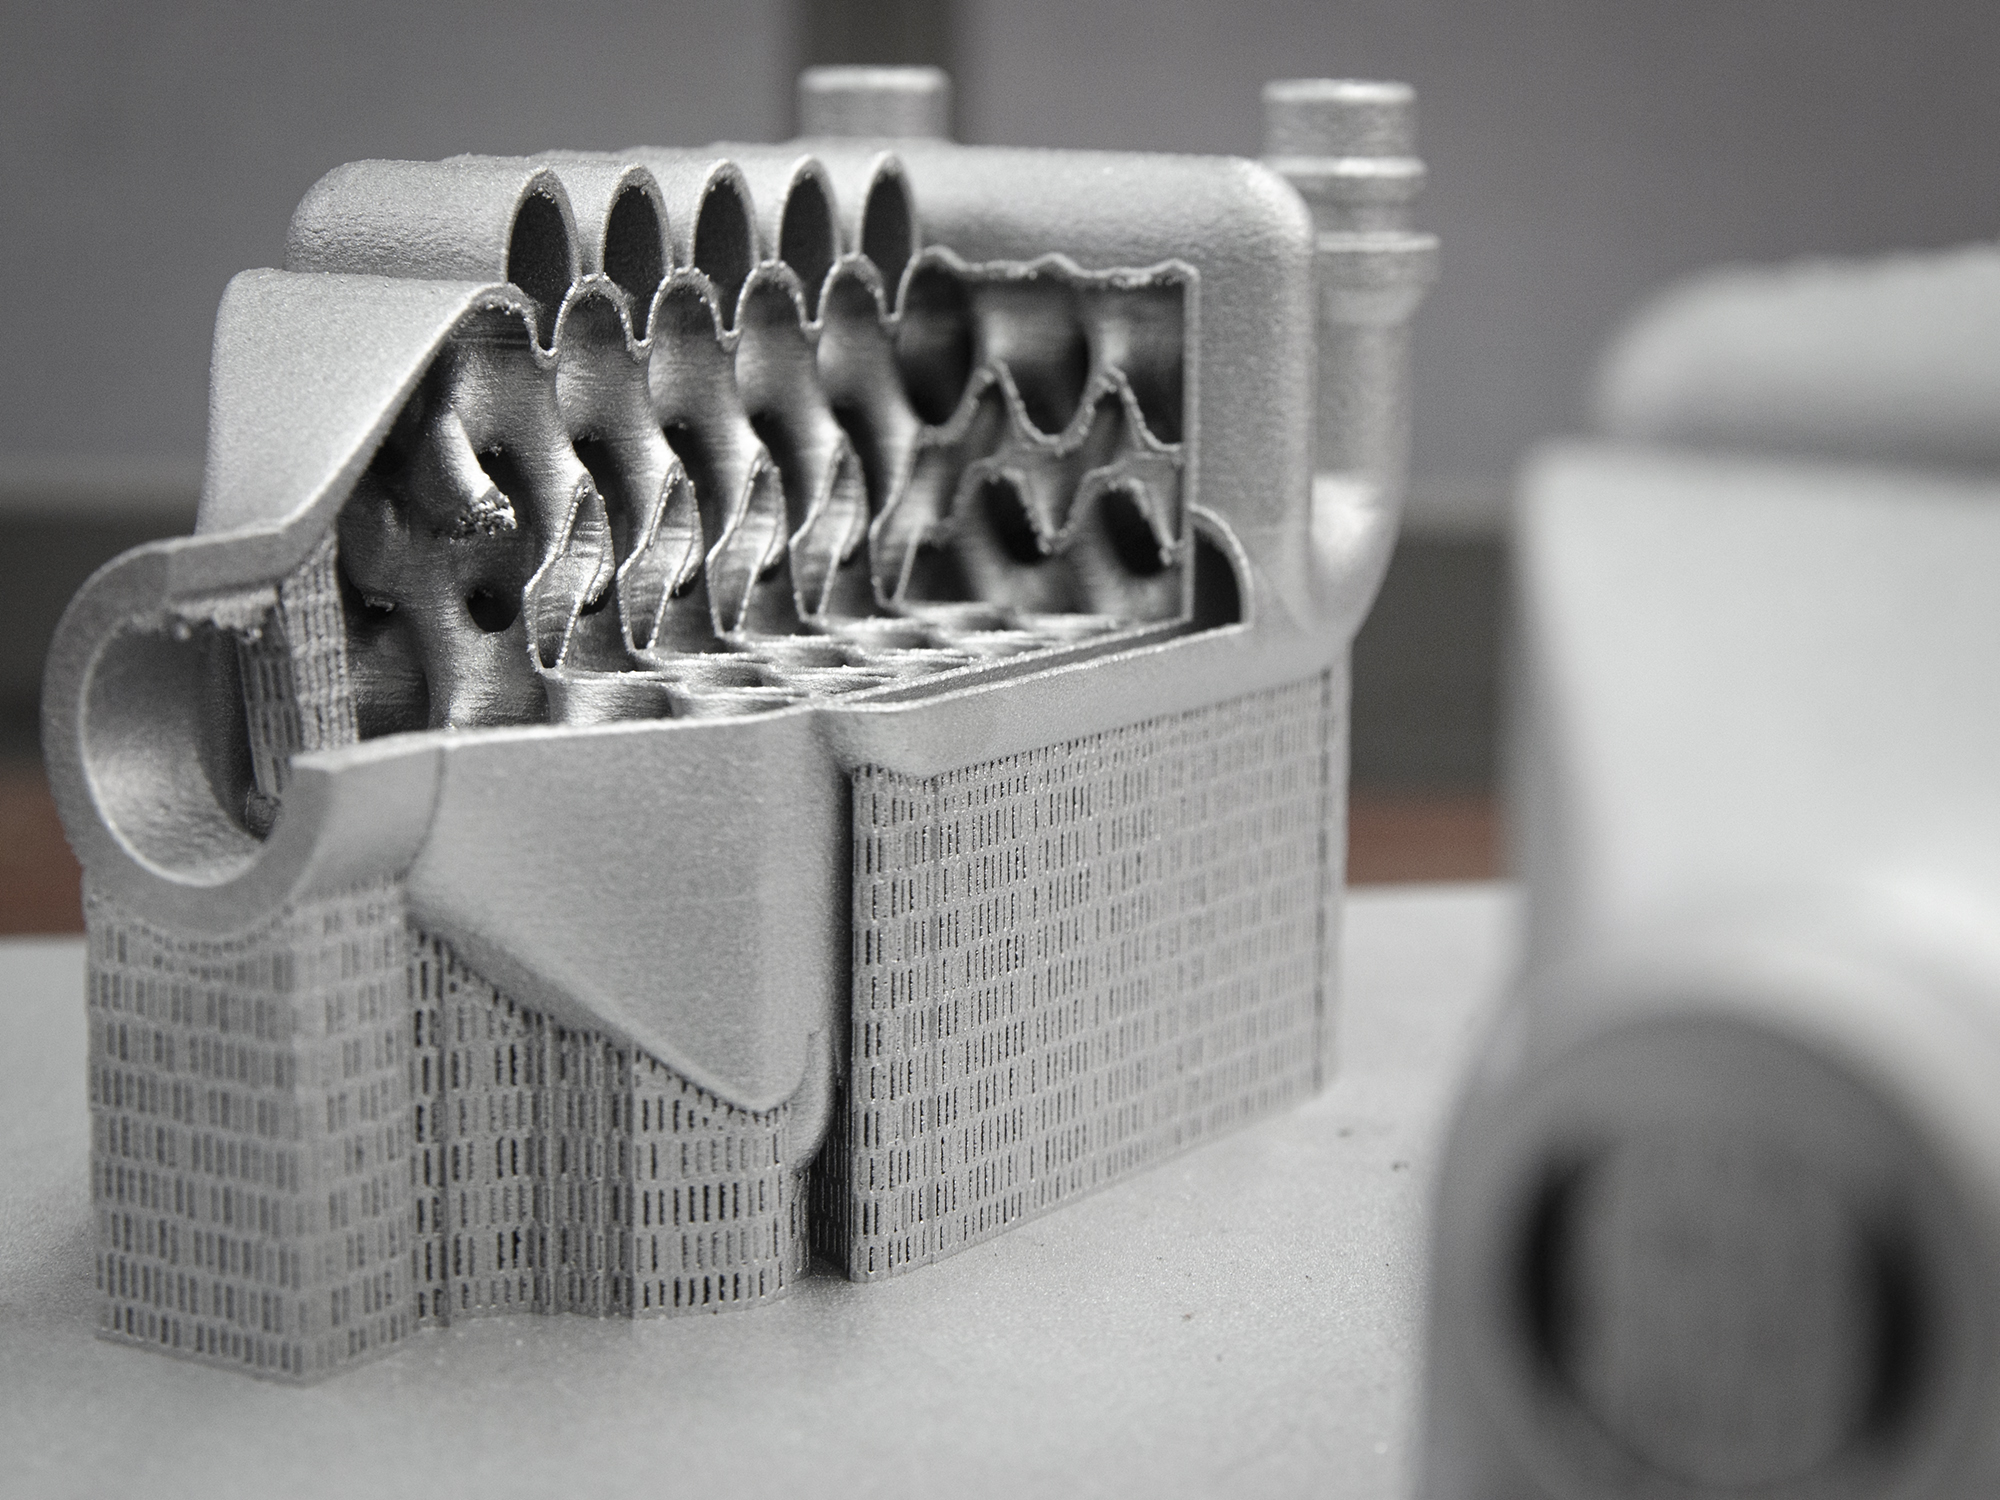
Wärmetauscher
Kompakte Wärmetauscher und Kühlkörper mit großen Oberflächen auf kleinem Raum.
Zu den WärmetauschernBestellen
Wie bestelle ich Bauteile aus dem Laserschmelzen?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Werkstoff und Verfahren und sehen Sie die verfügbaren Angebote.
- Datei hochladen Laden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Werkstoff wählen Wählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel AlSi10Mg im Laserschmelzen.
- Angebot prüfen In der Regel sehen Sie sofort Preis und Produktionszeit der verfügbaren Anbieter.
- Bestellen Sie bestellen zum ausgewählten Preis direkt online.
Ist ein Werkstoff nicht direkt auswählbar oder brauchen Sie eine bestimmte Wärmebehandlung, fragen Sie gern bei uns an.
↑ Zur Übersicht
FAQ
Häufig gestellte Fragen zum Laserschmelzen
Was ist selektives Laserschmelzen?
Das selektive Laserschmelzen (SLM) ist ein 3D-Druck-Verfahren für Metall im Pulverbett. Ein Laser schmilzt feines Metallpulver Schicht für Schicht dort auf, wo das Bauteil entsteht. So entstehen Metallbauteile mit hoher Materialdichte direkt aus den 3D-Daten.
Was ist der Unterschied zwischen SLM, DMLS und LPBF?
Die Begriffe beschreiben dasselbe Grundprinzip: das Aufschmelzen von Metallpulver mit einem Laser im Pulverbett. Die Norm DIN EN ISO/ASTM 52900 bezeichnet das Verfahren als pulverbettbasiertes Schmelzen von Metall mit Laser (PBF-LB/M); LPBF ist eine verbreitete Kurzform. SLM und DMLS sind ursprünglich Bezeichnungen einzelner Anlagenhersteller und werden oft gleichbedeutend verwendet.
Welche Werkstoffe gibt es für das Laserschmelzen?
Auf dem PROTIQ Marketplace finden Sie derzeit unter anderem Werkzeugstahl MS1, die Edelstähle CX, PH1, 1.4542 und 316L, AlSi10Mg, Reinkupfer, CuCr1Zr, RS-Kupfer, CuNi2SiCr, RS-Messing, Zamak 5, Titan Ti6Al4V und die Magnesiumlegierung WE43. Die aktuelle Auswahl sehen Sie im Konfigurator.
Wie genau ist das Laserschmelzen?
Bei den meisten hier aufgeführten Werkstoffen beträgt die Genauigkeit ±0,7 %, mindestens jedoch ±0,1 mm. Je nach Anbieter und Werkstoff kann sie abweichen. Funktionsflächen mit engen Toleranzen werden meist spanend nachbearbeitet. Maßgeblich sind die Angaben des Anbieters.
Wie fest sind lasergeschmolzene Bauteile?
Je nach Werkstoff erreichen sie hohe Festigkeiten – Werkzeugstahl MS1 etwa 1.100 MPa wie gebaut und 2.030 MPa nach Wärmebehandlung. Die Eigenschaften können je nach Orientierung, Bauteil und Parametern abweichen. Ob ein Bauteil für Ihre Anwendung geeignet ist, sollte im Einzelfall durch Tests geprüft werden.
Kann man lasergeschmolzene Bauteile nachbearbeiten?
Ja. Typisch sind Wärmebehandlung, Sandstrahlen, spanende Bearbeitung von Funktionsflächen und Polieren. Welche Optionen verfügbar sind, sehen Sie im Konfigurator oder erfahren Sie auf Anfrage.
Können Bauteile mediendicht gefertigt werden?
Für Reinkupfer, CuCr1Zr und RS-Kupfer ist Mediendichtheit ab 1 mm Wandstärke angegeben (Dichtigkeitsprüfung mit 6 bar Druckluft). Für andere Werkstoffe sprechen Sie uns bitte an.
Was kostet ein Bauteil aus dem Laserschmelzen?
Der Preis hängt unter anderem von Bauteilvolumen, Größe, Werkstoff, Stützstrukturen, Nachbearbeitung und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator in der Regel sofort die Preise der Anbieter.



