


 Deutsch
 English
 Italiano






































Fused Deposition Modeling (FDM): 3D-Druck mit thermoplastischem Filament
Fused Deposition Modeling (FDM) – auch Fused Filament Fabrication (FFF) genannt – ist ein 3D-Druck-Verfahren aus der Gruppe der Materialextrusion: Ein Kunststoffdraht, das Filament, wird in einer beheizten Düse aufgeschmolzen und Bahn für Bahn auf eine Bauplattform aufgetragen. Der Strang erstarrt und verbindet sich mit der Schicht darunter. Schicht für Schicht entsteht so das Bauteil.
Seine Stärken spielt FDM vor allem in zwei Fällen aus: wenn ein bestimmter Werkstoff gefragt ist – etwa flammgeschützt, faserverstärkt, elektrisch ableitfähig, elastisch oder für Gleitanwendungen – und wenn Bauteile größer ausfallen. Geht es um industrielle Funktionsteile oder um Bauteile, bei denen die Optik zählt, lohnt sich ein Blick auf das Lasersintern (SLS): Es kommt ohne Stützstrukturen aus und zeigt keine ausgeprägten Schichtlinien.
FDM auf einen Blick
- Verfahrensprinzip
- Materialextrusion: aufgeschmolzenes Filament wird Bahn für Bahn abgelegt
- Werkstoffe
- Thermoplaste, auch flammgeschützt, faserverstärkt, leitfähig, elastisch und Gleitwerkstoffe
- Stützstrukturen
- bei Überhängen nötig
- Oberfläche
- Schichtlinien sichtbar
- Bauteileigenschaften
- richtungsabhängig
- Stückzahl
- Einzelteil bis Kleinserie
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
So funktioniert’s
Wie funktioniert FDM?
Antriebsräder fördern das Filament in eine beheizte Düse, wo der Kunststoff aufschmilzt. Der Druckkopf fährt die Kontur und die Füllung der aktuellen Schicht ab und legt den Strang auf der Bauplattform bzw. der vorherigen Schicht ab. Ist eine Schicht fertig, vergrößert sich der Abstand zwischen Düse und Bauteil um eine Schichtdicke – und die nächste Schicht folgt. Überhänge werden während des Drucks von Stützstrukturen getragen.
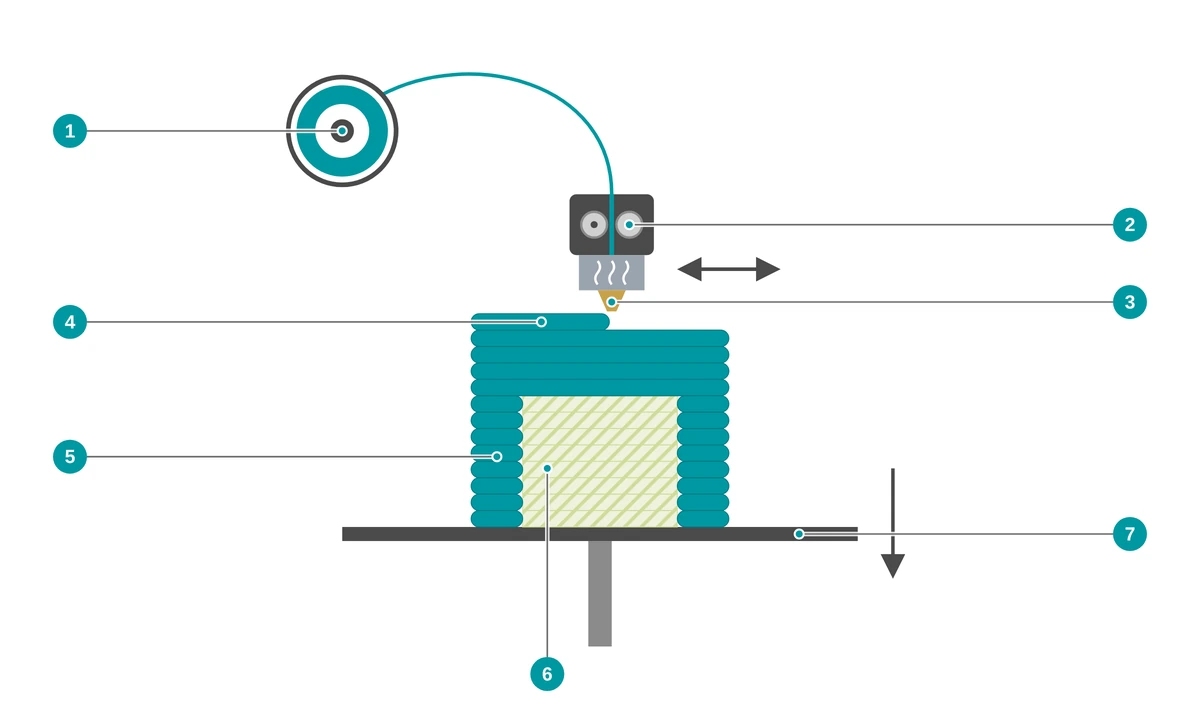
- 1 Filamentspule mit thermoplastischem Kunststoff
- 2 Antriebsräder fördern das Filament zur Düse
- 3 Beheizte Düse schmilzt den Kunststoff auf
- 4 Aufgeschmolzener Strang wird Bahn für Bahn abgelegt
- 5 Bauteil, Schicht für Schicht aufgebaut
- 6 Stützstruktur unter Überhängen, wird nach dem Druck entfernt
- 7 Bauplattform – nach jeder Schicht wächst der Abstand zur Düse um eine Schichtdicke
- Daten vorbereiten Das 3D-Modell wird ausgerichtet und in Schichten zerlegt. Dabei werden die Bahnen der Düse und – wo nötig – Stützstrukturen berechnet.
- Filament aufschmelzen Das Filament wird zur beheizten Düse gefördert und dort aufgeschmolzen.
- Bahn für Bahn ablegen Die Düse legt den Strang entlang der Kontur und der Füllung ab. Er erstarrt und verbindet sich mit der Schicht darunter.
- Schicht für Schicht Nach jeder Schicht wächst der Abstand zur Düse um eine Schichtdicke, bis das Bauteil vollständig ist.
- Stützen entfernen Nach dem Druck werden Stützstrukturen entfernt – mechanisch oder, bei manchen Systemen, durch Auflösen.
- Finishing Ob weitere Finishing-Schritte möglich sind, hängt vom Anbieter ab – die verfügbaren Optionen sehen Sie im Konfigurator.
FDM oder SLS?
Was ist der Unterschied zwischen FDM und Lasersintern?
Beim FDM wird ein Filament aufgeschmolzen und als Strang abgelegt, beim Lasersintern schmilzt ein Laser Kunststoffpulver auf. Das Lasersintern kommt ohne Stützstrukturen aus, eignet sich für komplexe Geometrien und zeigt keine ausgeprägten Schichtlinien – für viele industrielle Kunststoffbauteile ist es deshalb die naheliegende Wahl. FDM spielt seine Stärken bei Sonderwerkstoffen und größeren Bauteilen aus.
| FDM | Lasersintern (SLS) | |
|---|---|---|
| Ausgangsmaterial | Filament (Kunststoffdraht) | Kunststoffpulver |
| Schichtaufbau | Düse legt aufgeschmolzenen Strang ab | Laser schmilzt Pulverpartikel auf |
| Stützstrukturen | bei Überhängen nötig | keine – das Pulverbett stützt das Bauteil |
| Oberfläche | sichtbare Schichtlinien | leicht rau und matt |
| Werkstoffe auf dem Marketplace | breite Auswahl an Thermoplasten, u. a. flammgeschützt, faserverstärkt, leitfähig, elastisch | u. a. Polyamide, auch elektrisch ableitfähig |
| Besonders sinnvoll | bei Sonderwerkstoffen und größeren Bauteilen | bei industriellen Funktions- und Sichtteilen, komplexen Geometrien und Serien |
Welches Verfahren für Ihr Bauteil besser passt, hängt von Werkstoff, Geometrie, Belastung, Optik, Größe und Stückzahl ab. Laden Sie Ihre Datei hoch und vergleichen Sie die Angebote direkt im Konfigurator – oder sprechen Sie uns an.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile von FDM?
Die Stärken von FDM liegen in der Werkstoffauswahl – auch flammgeschützte, faserverstärkte, leitfähige und elastische Thermoplaste sowie Gleitwerkstoffe – und, je nach Anlage, in größeren Bauteilabmessungen. Bauteile entstehen direkt aus den CAD-Daten, ohne Werkzeug.
Sonderwerkstoffe
Hochleistungskunststoffe wie PPS-CF10, PPA-CF und PVDF sowie Werkstoffe mit besonderen Funktionen.
Werkstoffe mit UL 94 V-0
Die Werkstoffe ABS-FR, ABS/PC-FR, PETG V0, PPS-CF10 und PVDF sind nach UL 94 V-0 klassifiziert – ab der jeweils angegebenen Wandstärke. Die Klassifizierung bezieht sich auf den Werkstoff, nicht auf das fertige Bauteil.
Ableitfähig und leitfähig
ABS-ESD leitet elektrostatische Aufladung ab, ASA leitfähig hat einen Oberflächenwiderstand von etwa 40 Ω.
Steif und temperaturbeständig
Carbonfaserverstärktes PPA-CF erreicht in der Druckebene einen E-Modul von 11.800 MPa (in Aufbaurichtung 4.300 MPa) und eine Wärmeformbeständigkeit von 227 °C (HDT, 0,45 MPa).
Elastisch und dämpfend
TPU 85A und TPU 95A sind gummiähnlich flexibel – für Dämpfer, Schutzhüllen und weiche Funktionselemente.
Auch größere Bauteile
Je nach Anlage lassen sich auch größere Bauteile fertigen. Ob Ihr Bauteil in den Bauraum passt, wird beim Hochladen automatisch geprüft.
Materialien
Welche Materialien gibt es für FDM?
Im FDM-Verfahren werden thermoplastische Kunststoffe verarbeitet. Interessant ist FDM vor allem für Sonderwerkstoffe: faserverstärkte und hochtemperaturbeständige Typen, Werkstoffe mit UL-94-V-0-Klassifizierung, elektrisch ableitfähige und leitfähige Filamente, elastisches TPU sowie Gleitwerkstoffe.
Die Werkstoffwahl beeinflusst Festigkeit, Temperaturbeständigkeit, Oberfläche, Maßhaltigkeit und Preis. Welche Materialien und Farben aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die Datenblätter der Anbieter.
Faserverstärkt und hochtemperaturbeständig
Für steife, thermisch belastete Bauteile.
- ABS-GF (Glasfaser)
- PPA-CF (Carbonfaser)
- PPS-CF10 (Carbonfaser)
- PVDF
Flammgeschützt
Für Gehäuse und Bauteile mit Brandschutzanforderungen.
- ABS-FR
- ABS/PC-FR
- PETG V0
Elektrisch ableitfähig oder leitfähig
Für Gehäuse und Halterungen im Elektronikumfeld.
- ABS-ESD
- ASA leitfähig
Elastisch
Für Dämpfer, Schutzhüllen und flexible Funktionselemente.
- TPU 85A
- TPU 95A
Gleitwerkstoffe und Werkstoffe mit Konformitätsangaben
Für bewegte Teile sowie Werkstoffe mit Angaben zu Lebensmittelkontakt oder Biokompatibilität.
- iglidur i150-PF, i151-PF, i180-BL-PF
- PA Blue Metal
- ABS Medical
Weitere Thermoplaste
Ebenfalls verfügbar – etwa für Prototypen und größere Bauteile.
- ABS
- PETG
- PC
- PMMA
- PP
- HDPE
- POM
- Green-TEC PRO
Kennwerte: faserverstärkte und flammgeschützte Kunststoffe
| Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | E-Modul (MPa) | Bruchdehnung (%) | Temperaturkennwert (°C) | Hinweise |
|---|---|---|---|---|---|---|
| ABS-GF | 1,08 | 36 (Z: 29) | 3.160 (Z: 2.250) | 6,3 (Z: 2,3) | HDT 99 | glasfaserverstärkt |
| PPA-CF | 1,25 | 168 (Z: 57) | 11.800 (Z: 4.300) | 3,2 (Z: 0,9) | HDT 227 | carbonfaserverstärkt |
| PPS-CF10 | 1,29 | 59 (Z: 32) | 5.450 (Z: 2.790) | 1,4 (Z: 1,6) | HDT 252 | carbonfaserverstärkt; UL 94 V-0⁴ |
| PVDF | 1,71 | 51 | 2.450 | 25 | HDT 158 | UL 94 V-0⁴; UV-beständig; beständig gegen ionisierende Strahlung |
| ABS-FR | 1,17 | 60¹ | 2.850 | – | Vicat 104 | UL 94 V-0⁴ |
| ABS/PC-FR | 1,19 | 50 (Z: 17) | 2.545 (Z: 2.188) | 10,7 (Z: 0,8) | HDT 89 | UL 94 V-0⁴; nach EN 45545-2 zertifiziert (Werkstoff); UV-stabilisiert |
| PETG V0 | 1,27 | 39 (Z: 42) | 1.700 (Z: 1.800) | 3,5³ (Z: 3,7) | HDT 74 | UL 94 V-0⁴ |
Kennwerte: leitfähige, elastische und Spezialkunststoffe
| Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | E-Modul (MPa) | Bruchdehnung (%) | Temperaturkennwert (°C) | Hinweise |
|---|---|---|---|---|---|---|
| ABS-ESD | 1,10 | 32 | 1.900² | 10 | HDT 88 | elektrostatisch ableitfähig |
| ASA leitfähig | 1,35 | 49¹ | 3.570 | 3 | HDT 101 | Oberflächenwiderstand ca. 40 Ω (trocken, ASTM D257) |
| TPU 85A | 1,18 | 12 (Z: 10,5) | 6,8 (Z: 5,2) | > 700 (Z: > 350) | Schmelzpunkt 177 | Shore-Härte 85A |
| TPU 95A | 1,22 | 27 (Z: 22) | 9,8 (Z: 7,4) | > 650 (Z: > 480) | Schmelzpunkt 183 | Shore-Härte 95A |
| iglidur i150-PF | 1,3 | 39 | 1.390 | – | bis 65⁵ | EU 10/2011 |
| iglidur i151-PF | 1,42 | 28 | 1.400² | – | bis 65⁵ | EU 10/2011, FDA; blau, optisch detektierbar |
| iglidur i180-BL-PF | 1,21 | – | 1.000² | – | bis 100⁵ | selbstschmierend; Biegefestigkeit 46 MPa |
| PA Blue Metal | 1,25 | 65 | 3.120 | 4,5 | HDT 90 | metalldetektierbar, blau; EU 1935/2004, EU 10/2011 |
| ABS Medical | 1,06 | 48¹ | 2.475 | 16 | Vicat 96 | ISO 10993 (Teile -1, -3, -4, -5, -6, -11, -12), USP Class V; EU 10/2011, FDA 21 CFR |
Kennwerte: weitere Thermoplaste
| Material | Dichte (g/cm³) | Zugfestigkeit (MPa) | E-Modul (MPa) | Bruchdehnung (%) | Temperaturkennwert (°C) | Hinweise |
|---|---|---|---|---|---|---|
| ABS | 1,05 | 33 (Z: 28) | 2.200 (Z: 1.960) | 10,5 (Z: 4,7) | HDT 87 | schlagzäh, gut nachbearbeitbar |
| PETG | 1,29 | 25¹ | 2.980 | 4,3³ | Vicat 78 | Glasübergang 80 °C |
| PC | 1,20 | 55 (Z: 34) | 2.110 (Z: 1.450) | 3,8 (Z: 2,1) | HDT 117 | – |
| PMMA | 1,17 | 35 | 1.800² | 49 | HDT 77 | Glasübergang 105 °C |
| PP | 0,89 | 12¹ | 402² | 600 | Vicat 103 | geringe Dichte |
| POM | 1,42 | 50 | 1.870 | 11 | Schmelzpunkt 165 | max. Bauteilgröße 100 mm |
| Green-TEC PRO | 1,35 | 58 | 4.300 | 2,8 | HDT 115 | aus nachwachsenden Rohstoffen; Bioabbaubarkeit geprüft nach DIN EN ISO 14855 (kontrollierte Kompostierungsbedingungen) |
Werte aus den Datenblättern auf dem PROTIQ Marketplace (Stand 04/2026), ohne die teils angegebenen Streuungen; eine Zusicherung von Eigenschaften ist damit nicht verbunden. Erster Wert in Druckebene (X-Y), in Klammern – soweit hier aufgeführt – in Aufbaurichtung (Z). Die Werte wurden teils nach ISO-, teils nach ASTM-Normen ermittelt und sind daher nur eingeschränkt vergleichbar. HDT = Wärmeformbeständigkeit (Heat Deflection Temperature), soweit angegeben bei 0,45 MPa Prüflast, Vicat = Vicat-Erweichungstemperatur; beide sind keine Dauergebrauchstemperaturen. Maßgeblich sind die Angaben des Anbieters.
¹ Zugfestigkeit bzw. Spannung bei Streckgrenze
² Biegemodul
³ Dehnung bei Streck- bzw. Dehngrenze
⁴ Die Klassifizierung nach UL 94 V-0 gilt ab einer Wandstärke von 0,7 mm (ABS-FR), 0,75 mm (PETG V0) bzw. 1,5 mm (PPS-CF10, ABS/PC-FR, PVDF); sie bezieht sich auf den Werkstoff, nicht auf ein bestimmtes Bauteil.
⁵ obere Anwendungstemperatur
Konformitäts- und Klassifizierungsangaben wie EU 1935/2004, EU 10/2011, FDA, ISO 10993, USP Class V, UL 94 oder EN 45545-2 beziehen sich auf den Werkstoff. Ob ein gedrucktes Bauteil für den Lebensmittelkontakt, für medizinische Anwendungen oder für Brandschutzanforderungen geeignet ist, hängt von Konstruktion, Verarbeitung und Einsatz ab und muss im Einzelfall geprüft werden.
↑ Zur ÜbersichtTechnische Daten
Technische Daten und Konstruktionshinweise
Für die hier aufgeführten FDM-Materialien ist als Maßtoleranz die Allgemeintoleranz DIN ISO 2768‑m angegeben. Die Mindestwandstärke beträgt 0,6 mm, bei Werkstoffen mit UL-94-V-0-Klassifizierung 0,7 bis 1,5 mm. Die maximale Bauteilgröße hängt von der Anlage ab; für POM ist eine maximale Bauteilgröße von 100 mm angegeben.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters; beim Hochladen wird automatisch geprüft, ob das Bauteil in den Bauraum passt |
| Maßtoleranz | Allgemeintoleranz DIN ISO 2768‑m |
| Mindestwandstärke | 0,6 mm; für die V-0-Klassifizierung je nach Material 0,7 bis 1,5 mm |
| Stützstrukturen | bei Überhängen nötig, werden nach dem Druck entfernt |
| Oberfläche | Schichtlinien sichtbar |
| Bauteileigenschaften | richtungsabhängig, in Aufbaurichtung meist geringer |
Richtwerte, keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Belastungsrichtung bedenken Zwischen den Schichten ist die Festigkeit meist geringer als in der Druckebene – bei ABS etwa 28 statt 33 MPa, bei PPA-CF 57 statt 168 MPa. Richten Sie Bauteile möglichst so aus, dass die Hauptlast in der Druckebene liegt.
- Überhänge reduzieren Je flacher ein Überhang, desto eher braucht er Stützen. Weniger Stützen bedeuten weniger Nacharbeit und sauberere Flächen.
- Wandstärke einhalten Planen Sie mindestens 0,6 mm ein. Bei Werkstoffen mit UL-94-V-0-Klassifizierung gilt diese erst ab 0,7 bis 1,5 mm.
- Feine Details mit Reserve Sehr kleine Radien, feine Schriften und dünne Stege bildet FDM nur eingeschränkt ab. Gestalten Sie solche Details lieber etwas größer.
- Passungen nacharbeiten Enge Passungen und Bohrungen lassen sich nachträglich bearbeiten – ABS etwa durch Bohren, Schleifen oder Gewindeschneiden. Planen Sie dafür etwas Aufmaß ein.
- Material nach Funktion wählen Hitze, Chemikalien, Brandschutz, Elastizität oder Gleitreibung? Die Kennwerttabellen helfen bei der Vorauswahl. Testen Sie das Bauteil unter realen Bedingungen, bevor Sie es einsetzen.
Grenzen & Alternativen
Wann ist ein anderes Verfahren die bessere Wahl?
Ist kein bestimmter Sonderwerkstoff gefragt und fällt das Bauteil nicht besonders groß aus, kann ein anderes Verfahren besser passen – für industrielle Funktionsteile und Sichtteile aus Kunststoff etwa das Lasersintern.
- Oberfläche und Details Schichtlinien sind typisch für FDM; feine Strukturen und kleine Radien sind nur eingeschränkt möglich. Für glatte Oberflächen und feine Details eignet sich die Stereolithographie.
- Richtungsabhängige Eigenschaften Die Verbindung zwischen den Schichten ist meist schwächer als innerhalb einer Schicht. Die Eignung für hoch belastete oder sicherheitsrelevante Anwendungen ist im Einzelfall durch Tests zu prüfen; bei Fragen sprechen Sie uns gern an.
- Stützstrukturen Überhänge und Hinterschnitte brauchen Stützen, die nach dem Druck entfernt werden. An diesen Stellen kann die Oberfläche rauer sein. Pulverbettverfahren wie SLS kommen ohne Stützen aus.
- Materialabhängige Grenzen Nicht jeder Thermoplast lässt sich gleich gut verarbeiten. Verzug, Schichthaftung und Maßhaltigkeit hängen stark vom Werkstoff ab. Für POM ist zum Beispiel eine maximale Bauteilgröße von 100 mm angegeben.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Lasersintern (SLS) | Belastbare Funktionsteile ohne Stützstrukturen, auch komplexe Geometrien und Serien | … Belastbarkeit und Optik im Vordergrund stehen und kein bestimmter Sonderwerkstoff gefragt ist |
| Multi Jet Fusion (MJF) | Pulverbettverfahren für Funktionsteile, auch vollfarbig | … Sie Funktionsteile in größerer Stückzahl oder farbig brauchen |
| Stereolithographie (SLA) | Glatte Oberflächen und feine Details, je nach Harz auch transparent | … Oberfläche und Detailtreue im Vordergrund stehen |
| Spritzgießen | Wirtschaftlich bei großen Stückzahlen | … Sie viele identische Teile brauchen |
FDM und Fused Deposition Modeling sind Marken von Stratasys. Multi Jet Fusion, iglidur, Green-TEC PRO und weitere genannte Material- und Verfahrensbezeichnungen sind Marken bzw. Bezeichnungen ihrer jeweiligen Inhaber. Die Nennung dient nur der Beschreibung des Verfahrens bzw. der Werkstoffe.
↑ Zur ÜbersichtAnwendungen
Wofür wird FDM eingesetzt?
FDM kommt vor allem dann zum Einsatz, wenn ein bestimmter Werkstoff gefragt ist oder Bauteile größer ausfallen: für Gehäuse mit Brandschutzanforderungen, ESD-gerechte Halterungen, Gleitteile, thermisch belastete Bauteile, elastische Elemente oder großvolumige Vorrichtungen. Optik und feine Details stehen dabei nicht im Vordergrund.
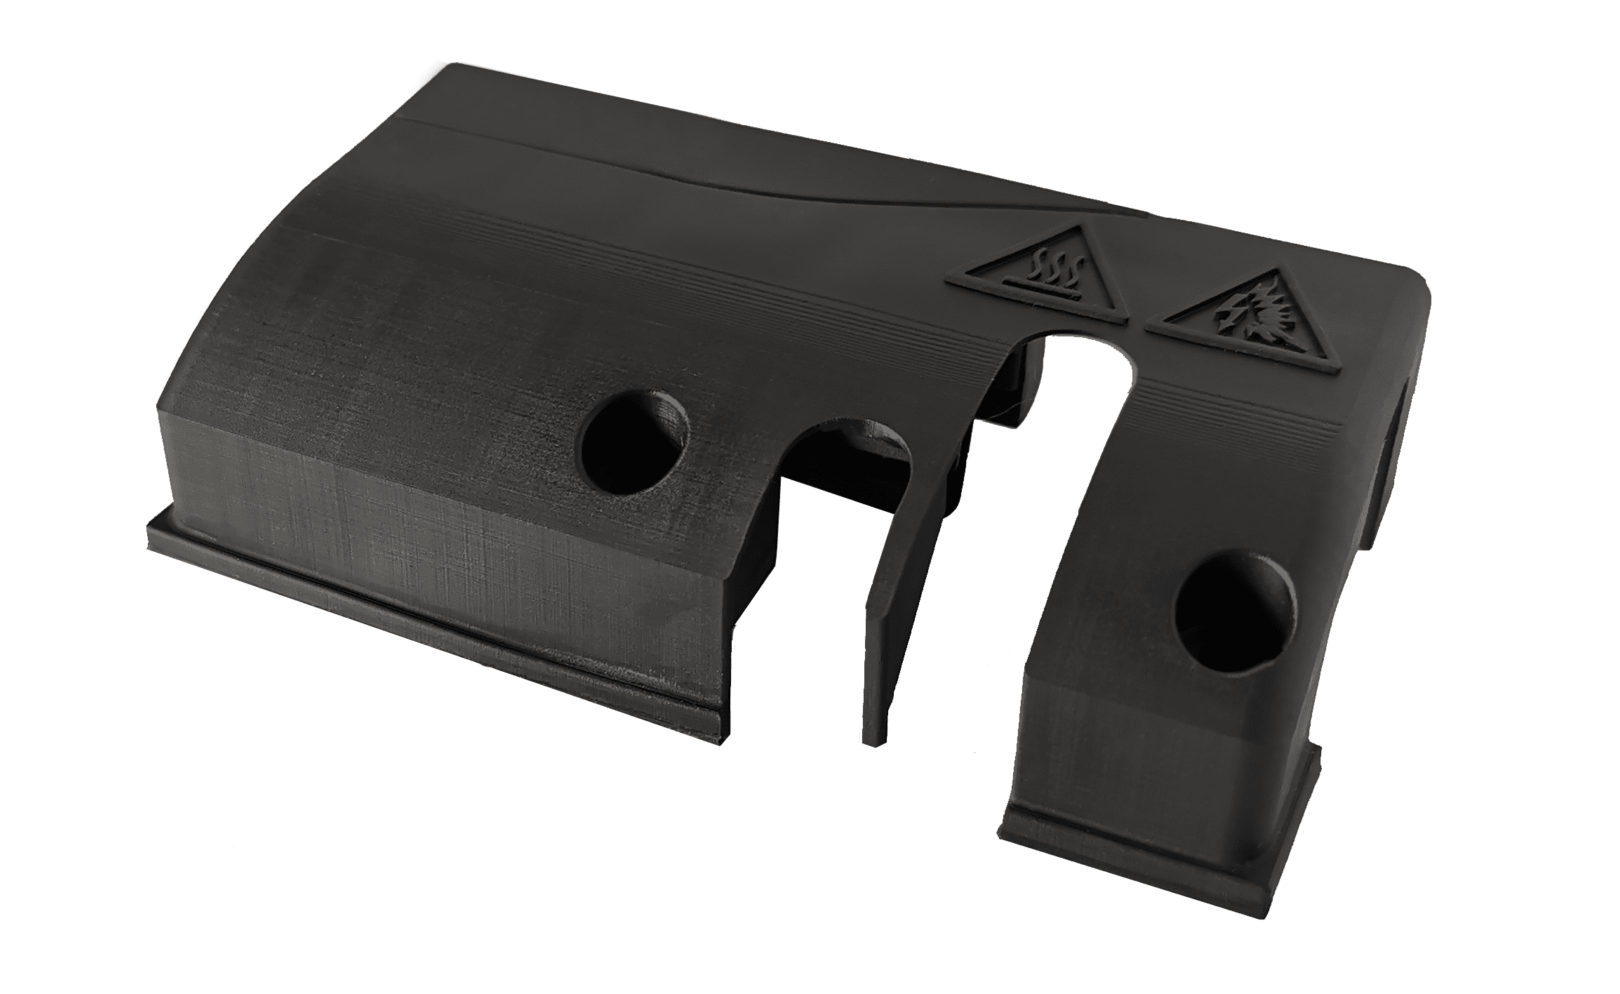
Prototypenbau
Gehäuse und Funktionsmuster, die schon im Prototyp aus einem bestimmten Werkstoff bestehen sollen – etwa flammgeschützt oder faserverstärkt. (Foto: Harscher)
Zum Prototypenbau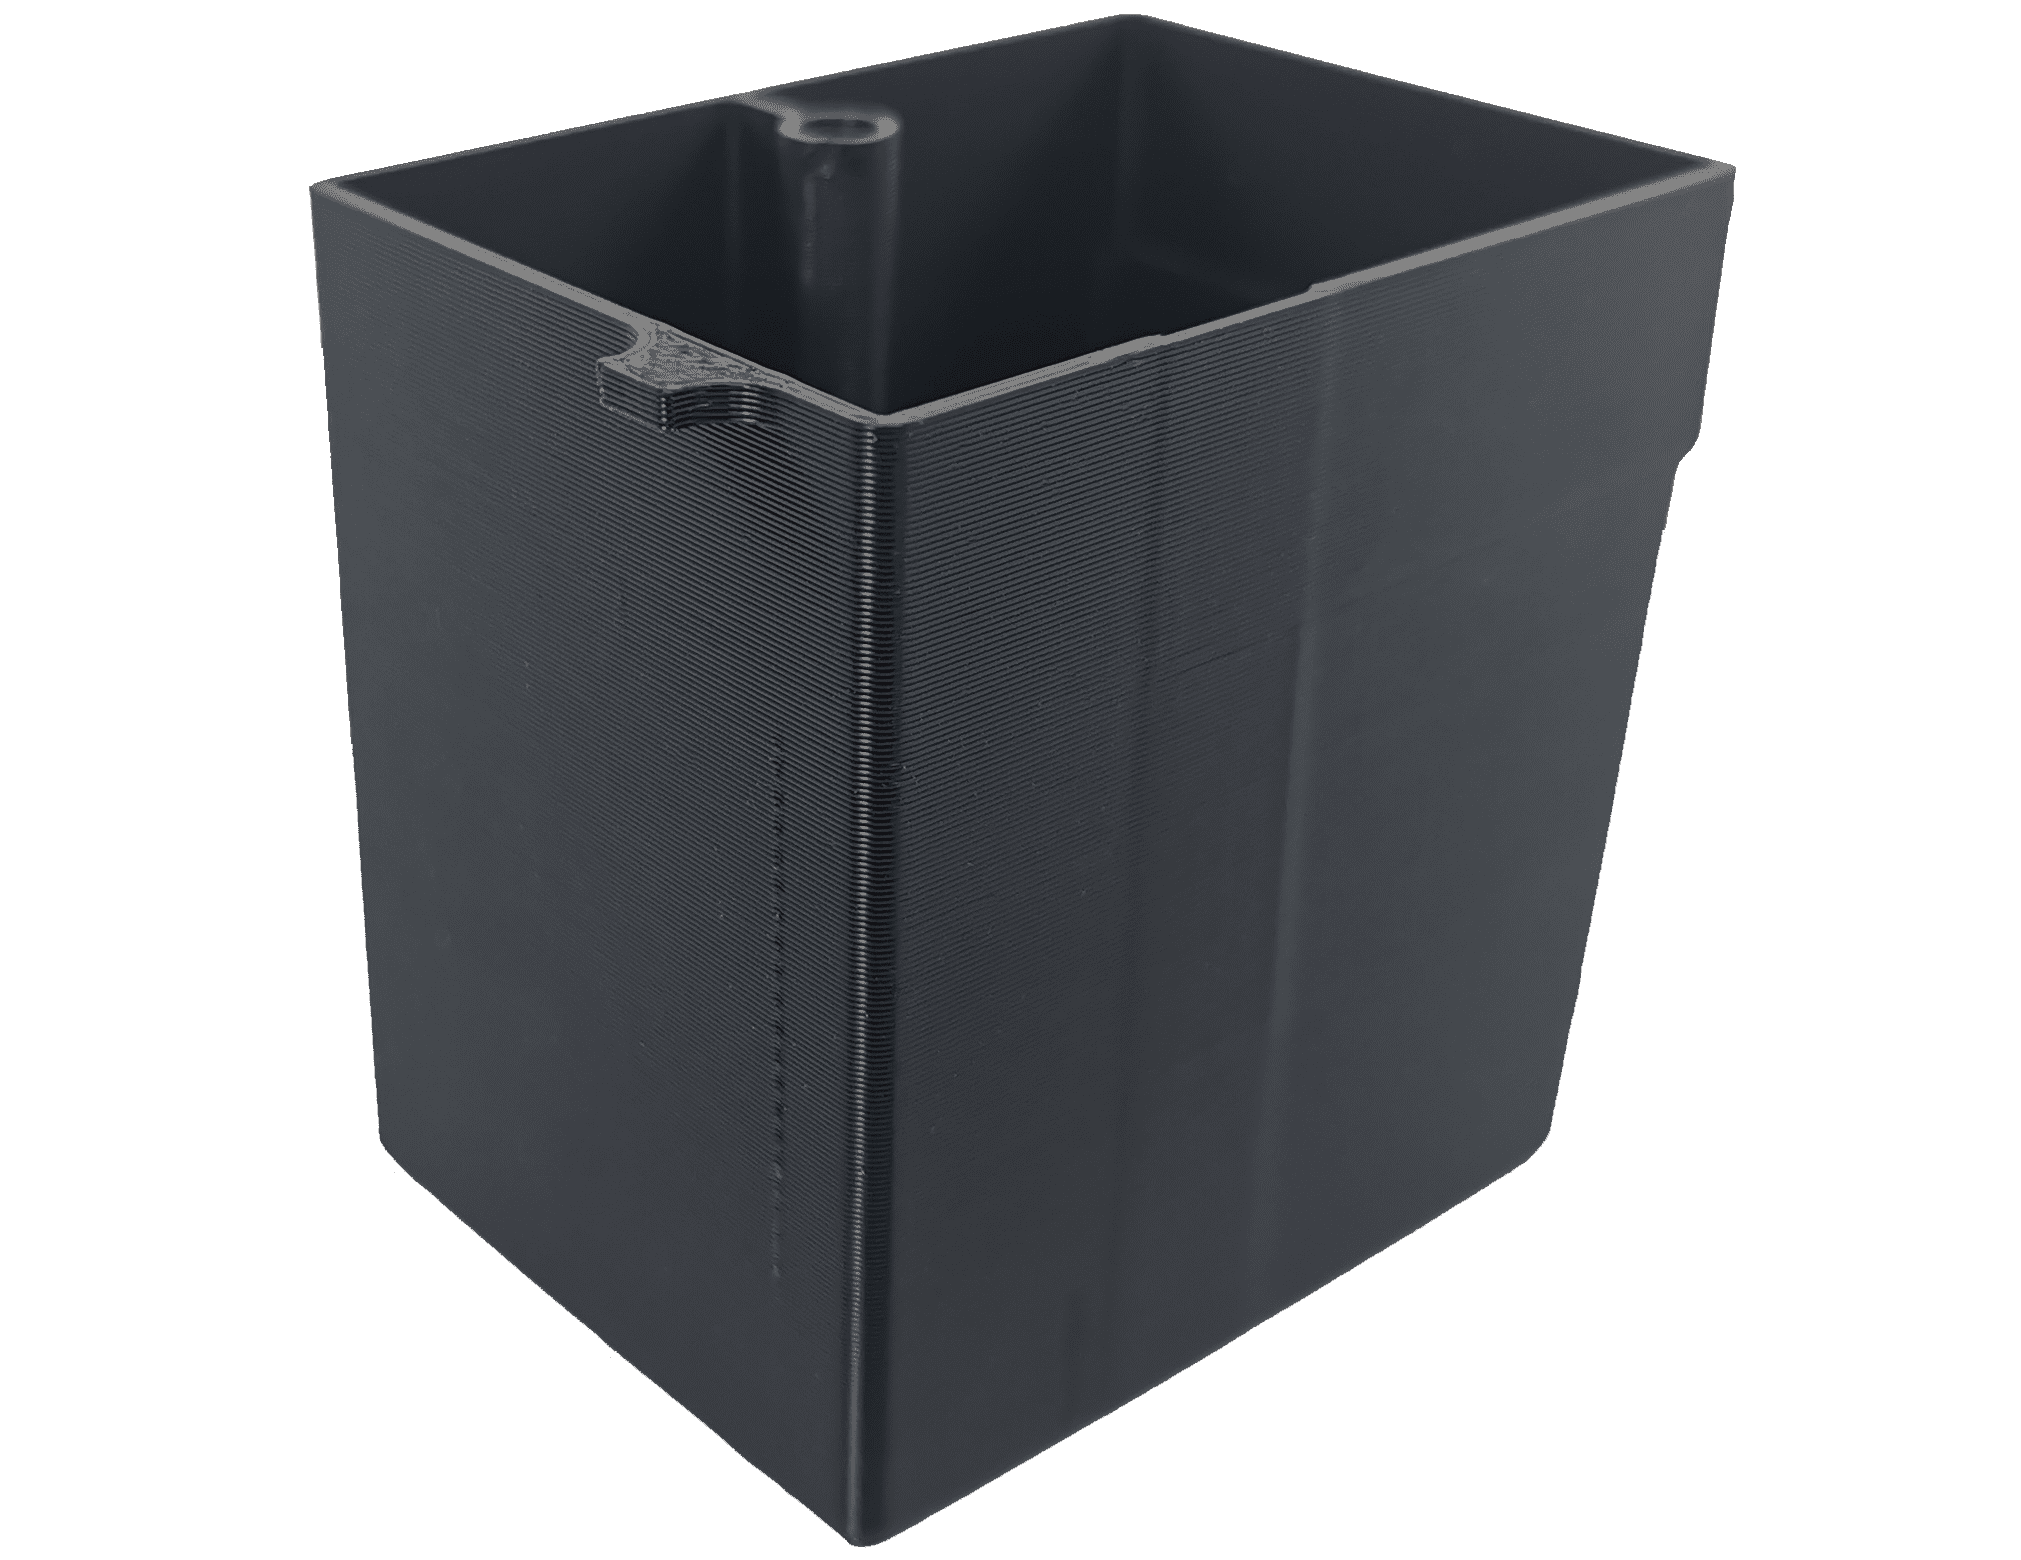
Betriebsmittel
Behälter, Halterungen und Vorrichtungen – auch größere Teile, etwa elektrisch ableitfähig, metalldetektierbar oder aus Gleitwerkstoffen. (Foto: Harscher)
Zur SerienfertigungBestellen
Wie bestelle ich im FDM-Verfahren gefertigte Bauteile?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Material und Verfahren und sehen Sie die verfügbaren Angebote.
- Datei hochladen Laden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Material wählen Wählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel PPA-CF im FDM-Verfahren.
- Angebot prüfen In der Regel sehen Sie sofort Preis und Produktionszeit der verfügbaren Anbieter.
- Bestellen Sie bestellen zum ausgewählten Preis direkt online.
Ist ein Material nicht direkt auswählbar, fragen Sie gern bei uns an.
↑ Zur Übersicht
FAQ
Häufig gestellte Fragen zu FDM
Was ist FDM?
Fused Deposition Modeling (FDM) ist ein 3D-Druck-Verfahren aus der Gruppe der Materialextrusion. Ein Kunststofffilament wird in einer beheizten Düse aufgeschmolzen und Bahn für Bahn abgelegt. Schicht für Schicht entsteht so das Bauteil.
Was ist der Unterschied zwischen FDM und FFF?
Beide Begriffe beschreiben dasselbe Funktionsprinzip. „FDM“ und „Fused Deposition Modeling“ sind Marken von Stratasys; „Fused Filament Fabrication“ (FFF) ist die markenneutrale Bezeichnung für das Verfahren.
Wann sollte ich FDM statt Lasersintern wählen?
Vor allem, wenn Sie einen bestimmten Sonderwerkstoff brauchen – etwa PPA-CF, PPS-CF10, ABS-ESD, ASA leitfähig oder einen Gleitwerkstoff – oder wenn Ihr Bauteil größer ausfällt. Für industrielle Funktionsteile und Bauteile, bei denen die Optik zählt, ist das Lasersintern häufig die naheliegende Wahl.
Welche Materialien gibt es für FDM?
Auf dem PROTIQ Marketplace gibt es unter anderem flammgeschützte Typen wie ABS-FR und PETG V0, faserverstärkte wie ABS-GF und PPA-CF, ableitfähige bzw. leitfähige wie ABS-ESD und ASA leitfähig, elastisches TPU und iglidur-Filamente für Gleitanwendungen – außerdem Thermoplaste wie ABS, PETG, PC, PMMA, PP, HDPE und POM. Die aktuelle Auswahl sehen Sie im Konfigurator.
Wie genau ist FDM?
Für die hier aufgeführten FDM-Materialien ist als Maßtoleranz die Allgemeintoleranz DIN ISO 2768‑m angegeben; die Mindestwandstärke beträgt 0,6 mm. Feine Details und kleine Radien bildet FDM nur eingeschränkt ab. Maßgeblich sind die Angaben des Anbieters.
Wie belastbar sind FDM-Bauteile?
Das hängt vom Werkstoff und von der Belastungsrichtung ab. Bei den hier aufgeführten Materialien reichen die Festigkeitswerte in der Druckebene von etwa 12 MPa (PP, TPU 85A) bis 168 MPa (PPA-CF); in Aufbaurichtung sind sie meist geringer. Die Eignung für sicherheitsrelevante Anwendungen ist im Einzelfall durch Tests zu prüfen; bei Fragen sprechen Sie uns gern an.
Gibt es flammgeschützte FDM-Materialien?
Ja. ABS-FR, ABS/PC-FR, PETG V0, PPS-CF10 und PVDF sind nach UL 94 V-0 klassifiziert – ab einer Wandstärke von 0,7 bis 1,5 mm, je nach Material. Die Klassifizierung bezieht sich auf den Werkstoff; ob ein Bauteil die Anforderungen Ihrer Anwendung erfüllt, ist im Einzelfall zu prüfen.
Kann man FDM-Bauteile nachbearbeiten?
Ja, je nach Material. ABS lässt sich zum Beispiel schleifen, bohren, lackieren und mit Gewinden versehen. Welche Finishing-Optionen verfügbar sind, sehen Sie im Konfigurator.
Was kostet ein im FDM-Verfahren gefertigtes Bauteil?
Der Preis hängt unter anderem von Bauteilvolumen, Größe, Material und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator in der Regel sofort die Preise der Anbieter.



