


 Deutsch
 English
 Italiano






































3D-Druck im Werkzeugbau: Werkzeugeinsätze mit konturnaher Kühlung
Im Werkzeugbau wird der 3D-Druck vor allem für Spritzgieß-Werkzeugeinsätze mit konturnaher Kühlung eingesetzt: Die Kühlkanäle folgen der Kontur des Bauteils, statt gerade gebohrt zu werden. Das sorgt für eine gleichmäßigere Wärmeabfuhr, kürzere Zykluszeiten und weniger Verzug. Hinzu kommen Leichtbau-Komponenten, Rapid-Tooling-Einsätze für Prototypen und Kleinserien sowie Vorrichtungen und Lehren.
Gefertigt werden Werkzeugeinsätze im selektiven Laserschmelzen (SLM), zum Beispiel aus Werkzeugstahl 1.2709. Auf dem PROTIQ Marketplace finden Sie dafür über 160 Materialien und über 12 Verfahren von über 40 Anbietern – und mit der CNC-Bearbeitung auch die passende Nachbearbeitung.
Konturnahe Kühlung
Was bringt konturnahe Kühlung im Spritzgießwerkzeug?
Beim Spritzgießen bestimmt oft die Kühlung die Zykluszeit. Konventionell werden Kühlkanäle gebohrt und verlaufen deshalb gerade – bei komplexen Geometrien lassen sie sich kaum gleichmäßig und oberflächennah führen. Im 3D-Druck entstehen die Kanäle direkt im Bauteil und folgen dessen Kontur.
Die Folge: Die Wärme wird gleichmäßiger abgeführt, die Formteile kühlen schneller und gleichmäßiger ab. Das verkürzt die Zykluszeit, reduziert Verzug und Ausschuss und verbessert die Qualität der Spritzgießteile. Über die Laufzeit eines Werkzeugs senkt das den Stückpreis des Serienprodukts.
↑ Zur Übersicht
Gebohrte Kühlung oder konturnahe Kühlung?
| Konventionell gebohrt | 3D-gedruckt, konturnah | |
|---|---|---|
| Kühlkanäle | Gerade gebohrt, nur begrenzt kombinierbar | Folgen frei der Kontur des Bauteils |
| Abstand zur Oberfläche | Ungleichmäßig, oft zu weit entfernt | Gleichmäßig und oberflächennah |
| Wärmeabfuhr | Ungleichmäßig, Hotspots möglich | Gleichmäßiger, homogene Oberflächentemperatur |
| Zykluszeit | Länger, Kühlung bestimmt den Takt | Deutlich kürzer möglich |
| Bauteilqualität | Verzug durch ungleichmäßige Abkühlung | Weniger Verzug, gleichmäßigere Qualität |
Anwendungen
Was lässt sich im Werkzeugbau 3D-drucken?
Neben Werkzeugeinsätzen mit konturnaher Kühlung profitieren vor allem Bauteile mit komplexer Geometrie, kurzfristigem Bedarf oder geringer Stückzahl vom 3D-Druck.
Werkzeugeinsätze
Formeinsätze und Kerne für Spritzgieß- und Umformwerkzeuge mit konturnahen Kühlkanälen, gefertigt aus Werkzeugstahl.
Leichtbau-Komponenten
Platten und Strukturbauteile mit innenliegenden Rippen oder Gitterstrukturen – leichter bei hoher Steifigkeit.
Rapid Tooling
Werkzeugeinsätze für den Spritzguss oder Vakuumguss von Prototypen und Kleinserien – schnell und direkt aus 3D-Daten. Mehr zum Rapid Tooling
Vorrichtungen und Lehren
Spann- und Haltevorrichtungen, Lehren, Greifer und Adapter – oft aus belastbarem Kunststoff im Lasersintern.

Funktion vor Fertigbarkeit
Weil komplexe Formen im Inneren eines Werkstücks mit abtragenden oder umformenden Verfahren kaum umsetzbar sind, bleibt im klassischen Werkzeugbau oft Potenzial ungenutzt. Im 3D-Druck entsteht das Bauteil schichtweise direkt aus den CAD-Daten – die Geometrie kann sich voll an Funktion und Design orientieren.
Das ermöglicht nicht nur konturnahe Kühlkanäle, sondern auch leichtere Werkzeugkomponenten, integrierte Funktionen und neue Konstruktionsansätze.
↑ Zur ÜbersichtWerkstoffe
Welche Werkstoffe eignen sich für 3D-gedruckte Werkzeuge?
Für Werkzeugeinsätze werden vor allem Werkzeugstähle im selektiven Laserschmelzen (SLM) verarbeitet. Der martensitaushärtende Werkzeugstahl 1.2709 erreicht nach der Wärmebehandlung laut PROTIQ-Datenblatt 53 ± 2 HRC und eine Zugfestigkeit von 2.030 ± 70 MPa.
| Werkstoff | Typ | Zugfestigkeit | Härte |
|---|---|---|---|
| Werkzeugstahl 1.2709 (MS1) | Martensitaushärtender Werkzeugstahl | 1.100 ± 100 MPa (wie gebaut) 2.030 ± 70 MPa (wärmebeh.) |
33–37 HRC (wie gebaut) 53 ± 2 HRC (wärmebeh.) |
| Edelstahl CX | Rostfreier Werkzeugstahl | 1.080 MPa (wie gebaut) 1.730 ± 10 MPa (wärmebeh.) |
50 HRC (wärmebeh.) |
Werte laut PROTIQ-Materialdatenblättern; Klick auf den Werkstoff öffnet das Datenblatt.
Weitere Werkstoffe – auch Kunststoffe für Vorrichtungen und Lehren – finden Sie im Konfigurator. Eine Übersicht bietet die Seite Stahl im 3D-Druck.
↑ Zur ÜbersichtKonstruktion
Worauf ist bei der Konstruktion zu achten?
Grundlage ist ein druckfähiges CAD-Modell des Werkstücks. Damit die für Spritzgießwerkzeuge nötige Oberflächenqualität erreicht wird, sollten alle Außenflächen mit einem Aufmaß von 0,7 bis 1 mm versehen werden. Nach dem Druck werden die Bauteile konventionell nachgearbeitet und auf Maß gebracht.
- Aufmaß einplanen: 0,7 bis 1 mm auf allen Außenflächen für die spanende Nachbearbeitung.
- Kühlkanäle konturnah führen: gleichmäßiger Abstand zur Formoberfläche für eine homogene Temperierung.
- Nachbearbeitung mitdenken: Passungen, Trennebenen und Funktionsflächen werden per CNC-Bearbeitung auf Maß gebracht.
- Wärmebehandlung berücksichtigen: Härte und Festigkeit werden durch die Wärmebehandlung nach dem Druck eingestellt.
Weitere Hinweise zur Datenerstellung finden Sie unter Wie erstelle ich eine 3D-Druck-Datei?
↑ Zur Übersicht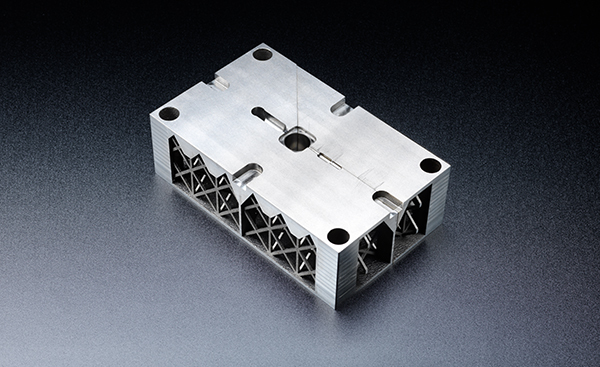
Bestellen
Werkzeugbauteile auf dem PROTIQ Marketplace bestellen
Laden Sie Ihr CAD-Modell im Konfigurator hoch, wählen Sie Werkstoff und Stückzahl und vergleichen Sie die Angebote mit Preis und Lieferzeit. Die Fertigung startet direkt nach dem Eingang der Bestellung – Ihr Bauteil erhalten Sie meist wenige Tage nach der Beauftragung.
- CAD-Modell hochladenLaden Sie Ihr Modell im Konfigurator hoch – mit Aufmaß auf den Außenflächen.
- Werkstoff wählenZum Beispiel Werkzeugstahl 1.2709 im selektiven Laserschmelzen.
- Angebote vergleichenSie sehen Preis und Lieferzeit und entscheiden selbst, bei wem Sie bestellen.
- NachbearbeitenFunktionsflächen werden spanend auf Maß gebracht – auch die CNC-Bearbeitung finden Sie auf dem Marketplace.
Für komplexe Werkzeugprojekte starten Sie eine Projektanfrage oder schreiben unserem Experten.
↑ Zur Übersicht
Erfahrung
Unsere Wurzeln: der Werkzeugbau des Jahres
PROTIQ ist eine Tochter von Phoenix Contact und ging aus dem internen Werkzeugbau hervor.
Dieser Werkzeugbau blickt auf mehr als 50 Jahre Erfahrung zurück und wurde beim Wettbewerb „Excellence in Production“ bereits zweimal Gesamtsieger und „Werkzeugbau des Jahres“. Das Verständnis für die Anforderungen des Werkzeugbaus prägt PROTIQ bis heute.
↑ Zur ÜbersichtFAQ
Häufige Fragen zum 3D-Druck im Werkzeugbau
Warum eignet sich der 3D-Druck für den Werkzeugbau?
Weil sich Werkzeugeinsätze mit konturnahen Kühlkanälen, Leichtbaustrukturen und integrierten Funktionen direkt aus CAD-Daten fertigen lassen – Geometrien, die gebohrt oder gefräst kaum möglich sind. Hinzu kommen kurze Lieferzeiten und Wirtschaftlichkeit bei Einzelstücken.
Was ist konturnahe Kühlung?
Bei konturnaher Kühlung folgen die Kühlkanäle eines Werkzeugeinsatzes der Kontur des Formteils, statt gerade gebohrt zu werden. Das sorgt für eine gleichmäßigere Wärmeabfuhr, kürzere Zykluszeiten und weniger Verzug.
Welche Bauteile lassen sich im Werkzeugbau 3D-drucken?
Werkzeugeinsätze und Kerne, Leichtbau-Komponenten, Rapid-Tooling-Einsätze für Prototypen und Kleinserien, Spann- und Haltevorrichtungen, Lehren, Greifer, Adapter sowie Ersatzteile.
Welches Aufmaß braucht ein 3D-gedruckter Werkzeugeinsatz?
Für die nötige Oberflächenqualität sollten alle Außenflächen mit einem Aufmaß von 0,7 bis 1 mm konstruiert werden. Nach dem Druck werden sie konventionell nachgearbeitet und auf Maß gebracht.
Was ist Rapid Tooling?
Rapid Tooling bezeichnet die schnelle Herstellung von Werkzeugen oder Werkzeugeinsätzen direkt aus 3D-CAD-Daten – zum Beispiel für den Spritzguss oder Vakuumguss von Prototypen und Kleinserien.
Wie schnell erhalte ich ein Werkzeugbauteil aus dem 3D-Druck?
Die Fertigung startet direkt nach dem Eingang der Bestellung. Ihr Bauteil erhalten Sie meist wenige Tage nach der Beauftragung; die genaue Lieferzeit sehen Sie im Angebotsvergleich.
Wann lohnt sich 3D-Druck im Werkzeugbau?
Besonders bei Werkzeugen, deren Zykluszeit von besserer Kühlung profitiert, bei komplexen Geometrien, bei Einzelstücken und Kleinserien sowie bei kurzfristigem Bedarf.
↑ Zur Übersicht


