


 Deutsch
 English
 Italiano






































Verfahrensauswahl: Welches Fertigungsverfahren passt zu Ihrem Bauteil?
Das passende Fertigungsverfahren hängt vom Bauteil ab: vom Werkstoff, den geforderten Eigenschaften, der Geometrie, der Stückzahl und den Ansprüchen an Oberfläche und Genauigkeit. Erst das Zusammenspiel dieser Faktoren entscheidet, ob 3D-Druck, CNC-Bearbeitung oder ein Gießverfahren technisch und wirtschaftlich sinnvoll ist.
Auf dem PROTIQ Marketplace finden Sie über 12 Verfahren – vom Lasersintern über das Laserschmelzen von Metall bis zum Spritzgießen. Diese Seite hilft Ihnen bei der Vorauswahl. Nach dem Hochladen wählen Sie Verfahren und Werkstoff und sehen in der Regel direkt Preis und Produktionszeit; dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt. Sind Sie unsicher, sprechen Sie uns an.
Verfahrensauswahl auf einen Blick
- Werkstoffgruppen
- Kunststoff, Metall, Keramik und Glas
- Angebot
- über 160 Materialien und über 12 Verfahren, additiv und konventionell
- Wichtigste Kriterien
- Werkstoff, Anforderungen, Geometrie, Stückzahl, Oberfläche und Genauigkeit
- Preis
- in der Regel direkt im Konfigurator, sonst per Preisanfrage
- Beratung
- persönlich durch das PROTIQ-Team
Verfahrens-Finder
Welches Verfahren passt zu Ihrem Bauteil?
Beantworten Sie bis zu vier Fragen. Die passenden Verfahren rücken nach oben, darüber steht unsere Einschätzung zu Ihrer Auswahl.
1 Welcher Werkstoff?
2 Was ist die wichtigste Anforderung?
Diese Anforderung passt nicht zum gewählten Werkstoff.
3 Wie ist die Geometrie?
4 Welche Stückzahl?
Unsere Einschätzung
Wählen Sie oben Ihre Angaben. Hier erscheint dann, worauf es bei Ihrer Auswahl ankommt.
Unsere Einschätzung
Einzelteil oder Prototyp
Ohne Werkzeug fertigen 3D-Druck und CNC-Bearbeitung direkt aus Ihren 3D-Daten. Soll der Prototyp wie das spätere Serienteil aussehen, eignen sich harzbasierte Verfahren mit glatter Oberfläche.
Unsere Einschätzung
Kleinserie
Der 3D-Druck bleibt ohne Werkzeug wirtschaftlich, und viele Teile entstehen gemeinsam in einem Bauprozess. Mit dem Vakuumgießen lässt sich ein Urmodell in der Silikonform vervielfältigen.
Unsere Einschätzung
Große Stückzahl
Bei einfachen Bauteilen ist ein Werkzeugverfahren wie das Spritzgießen meist am wirtschaftlichsten. Der 3D-Druck lohnt sich auch in Serie, wenn das Bauteil komplex ist, etwa mit innenliegenden Kanälen oder Gitterstrukturen, oder wenn sich jedes Teil unterscheidet. Geben Sie in Schritt 3 die Geometrie an, um die Auswahl einzugrenzen.
Unsere Einschätzung
Einfache Bauteile in großer Stückzahl
Hier ist meist ein Werkzeugverfahren am wirtschaftlichsten: Spritzgießen für Kunststoff, Fräsen oder Drehen für einfache Metallteile. Der 3D-Druck kann die Zeit überbrücken, bis das Werkzeug fertig ist, oder Stückzahlen abdecken, für die sich ein Werkzeug noch nicht lohnt.
Unsere Einschätzung
Komplexe Bauteile in großer Stückzahl
Lässt sich die Geometrie mit einem Werkzeug nicht oder nur mit großem Aufwand abbilden, ist der 3D-Druck oft auch bei großen Stückzahlen die beste Wahl. Im Pulverbett entstehen viele Bauteile gemeinsam in einem Bauraum. Oft lohnt es sich, das Bauteil dafür neu zu konstruieren und mehrere Funktionen in einem Teil zusammenzufassen.
Unsere Einschätzung
Jedes Teil anders
Bei individuellen Bauteilen, etwa orthopädischen Hilfsmitteln, Zahnschienen oder personalisierten Produkten, braucht der 3D-Druck kein neues Werkzeug pro Variante. Deshalb ist er hier auch bei großen Stückzahlen die erste Wahl.
Unsere Einschätzung
Große Bauteile
Wie groß ein Bauteil sein darf, hängt von der Anlage des Anbieters ab. Beim Hochladen prüft der Konfigurator automatisch, ob es in den Bauraum passt. Im Lasersintern lassen sich zu große Bauteile auch teilen und nach dem Druck fügen.
Unsere Einschätzung
Sehr kleine, filigrane Bauteile
Feine Details gelingen mit harzbasierten Verfahren, bei Metall und Keramik mit LMM und LCM. Die Mindestwandstärken finden Sie auf den Verfahrensseiten.
Unsere Einschätzung
Enge Toleranzen
Am genauesten ist meist die CNC-Bearbeitung. Gedruckte Bauteile lassen sich an Funktionsflächen spanend nacharbeiten. So verbinden Sie eine komplexe Geometrie mit engen Passungen.
Unsere Einschätzung
Hitzebeständigkeit
Die Wärmeformbeständigkeit eines Kunststoffs ist keine Dauergebrauchstemperatur. Für dauerhaft hohe Temperaturen kommen Metall, Keramik oder Glas infrage.
Unsere Einschätzung
Transparent
Glas aus dem 3D-Druck ist transparent, temperaturbeständig und vergilbt nicht. Bauteile aus transparenten Harzen werden für eine klare Optik in der Regel geschliffen, poliert oder klar lackiert.
Unsere Einschätzung
Leitfähig oder ableitfähig
Für Elektronik gibt es ableitfähige Kunststoffe wie PA11 ESD im Lasersintern oder ABS-ESD im FDM. Für hohe elektrische Leitfähigkeit eignet sich Kupfer aus dem Laserschmelzen.
Unsere Einschätzung
Flammschutz
Die UL-94-Einstufung gilt für die im Datenblatt angegebene Wandstärke. Ob das fertige Bauteil die Anforderungen erfüllt, muss im Einzelfall geprüft werden.
Unsere Einschätzung
Lebensmittelkontakt oder Medizin
Einige Werkstoffe haben Konformitätsangaben, etwa PA11 oder PA12 in Food-Grade-Ausführung im Lasersintern oder FDM-Werkstoffe mit Angaben nach EU 10/2011 oder ISO 10993. Ob das fertige Bauteil geeignet ist, hängt von Konstruktion, Verarbeitung und Einsatz ab und muss im Einzelfall geprüft werden.
von 15 Verfahren passen zu Ihrer Auswahl Passende Verfahren stehen oben, die übrigen sind ausgegraut.
Der Finder ist eine Orientierung und ersetzt keine Prüfung im Einzelfall. Welche Werkstoffe aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator. Nichts Passendes dabei? Sprechen Sie uns an.
Verfahren im Vergleich
Wie unterscheiden sich die 3D-Druck-Verfahren?
Die 3D-Druck-Verfahren auf dem PROTIQ Marketplace unterscheiden sich vor allem in Werkstoff, Oberfläche und Einsatzzweck. Die Tabelle fasst die wichtigsten Unterschiede zusammen; Details finden Sie auf den Verfahrensseiten.
| Verfahren | Werkstoffe | Stärken | Zu beachten |
|---|---|---|---|
| Lasersintern (SLS) | PA12, PA11, PA6, TPU, PP u. a. | belastbar, ohne Stützstrukturen, komplexe Geometrien | Oberfläche leicht rau, matt |
| Multi Jet Fusion (MJF) | PA12, PA11, PP, TPU | Funktionsbauteile ohne Stützstrukturen | Grundfarbe standardmäßig gräulich |
| Stereolithographie (SLA) | Kunstharze (Photopolymere) | glatte Oberflächen, feine Details | Stützstrukturen nötig |
| Hot Lithography (HL) | hochviskose Photopolymere | Hochleistungsharze, Wände ab 0,3 mm | Stützstrukturen in der Regel nötig |
| CLIP / DLS | Epoxid-, PU- und Methacrylatharze, Elastomere | robuste und elastische Bauteile, glatte Oberfläche | Stützstrukturen nötig |
| Material Jetting (PolyJet / MultiJet) | derzeit silikonähnliche Materialien, Shore A 35 und A 65 | weiche Bauteile, 30 µm Schichtdicke | Stützmaterial nötig |
| Binder Jetting (BJT) | PMMA-basierte Kunststoffe | ohne Stützstrukturen, gut zerspanbar | Oberfläche leicht rau |
| Fused Deposition Modeling (FDM) | Thermoplaste, auch flammgeschützt, faserverstärkt, leitfähig | Sonderwerkstoffe, größere Bauteile | Schichtlinien sichtbar, Eigenschaften richtungsabhängig |
| Laserschmelzen (SLM) | u. a. Stahl, Aluminium, Titan, Kupfer, Messing, Zinklegierung | metallische Funktionsbauteile, innenliegende Kanäle | Stützstrukturen nötig |
| Lithography-based Metal Manufacturing (LMM) | Edelstähle, z. B. 316L und 17-4PH | kleine, filigrane Bauteile, glatte Oberfläche | nur kleine Bauteile |
| Keramik (LCM) | technische Keramik, z. B. ATZ | hart, temperaturbeständig, elektrisch isolierend | kleine Bauteile, spröde |
| Glas (LGM) | Quarzglas | transparent, bis 1.000 °C einsetzbar | Wandstärke 0,8–5 mm, Toleranzen ± 250 µm (unbeschichtet) |
Überblick auf Basis der Verfahrensseiten und Datenblätter auf dem PROTIQ Marketplace; keine zugesicherten Eigenschaften. Maßgeblich sind die Angaben des Anbieters im Bestellprozess bzw. im Angebot.
Übersichtsgrafiken zum Vergrößern
Beide Grafiken fassen die Auswahl auf einen Blick zusammen und dienen der groben Orientierung. Klicken Sie auf eine Grafik, um sie in voller Größe zu öffnen.
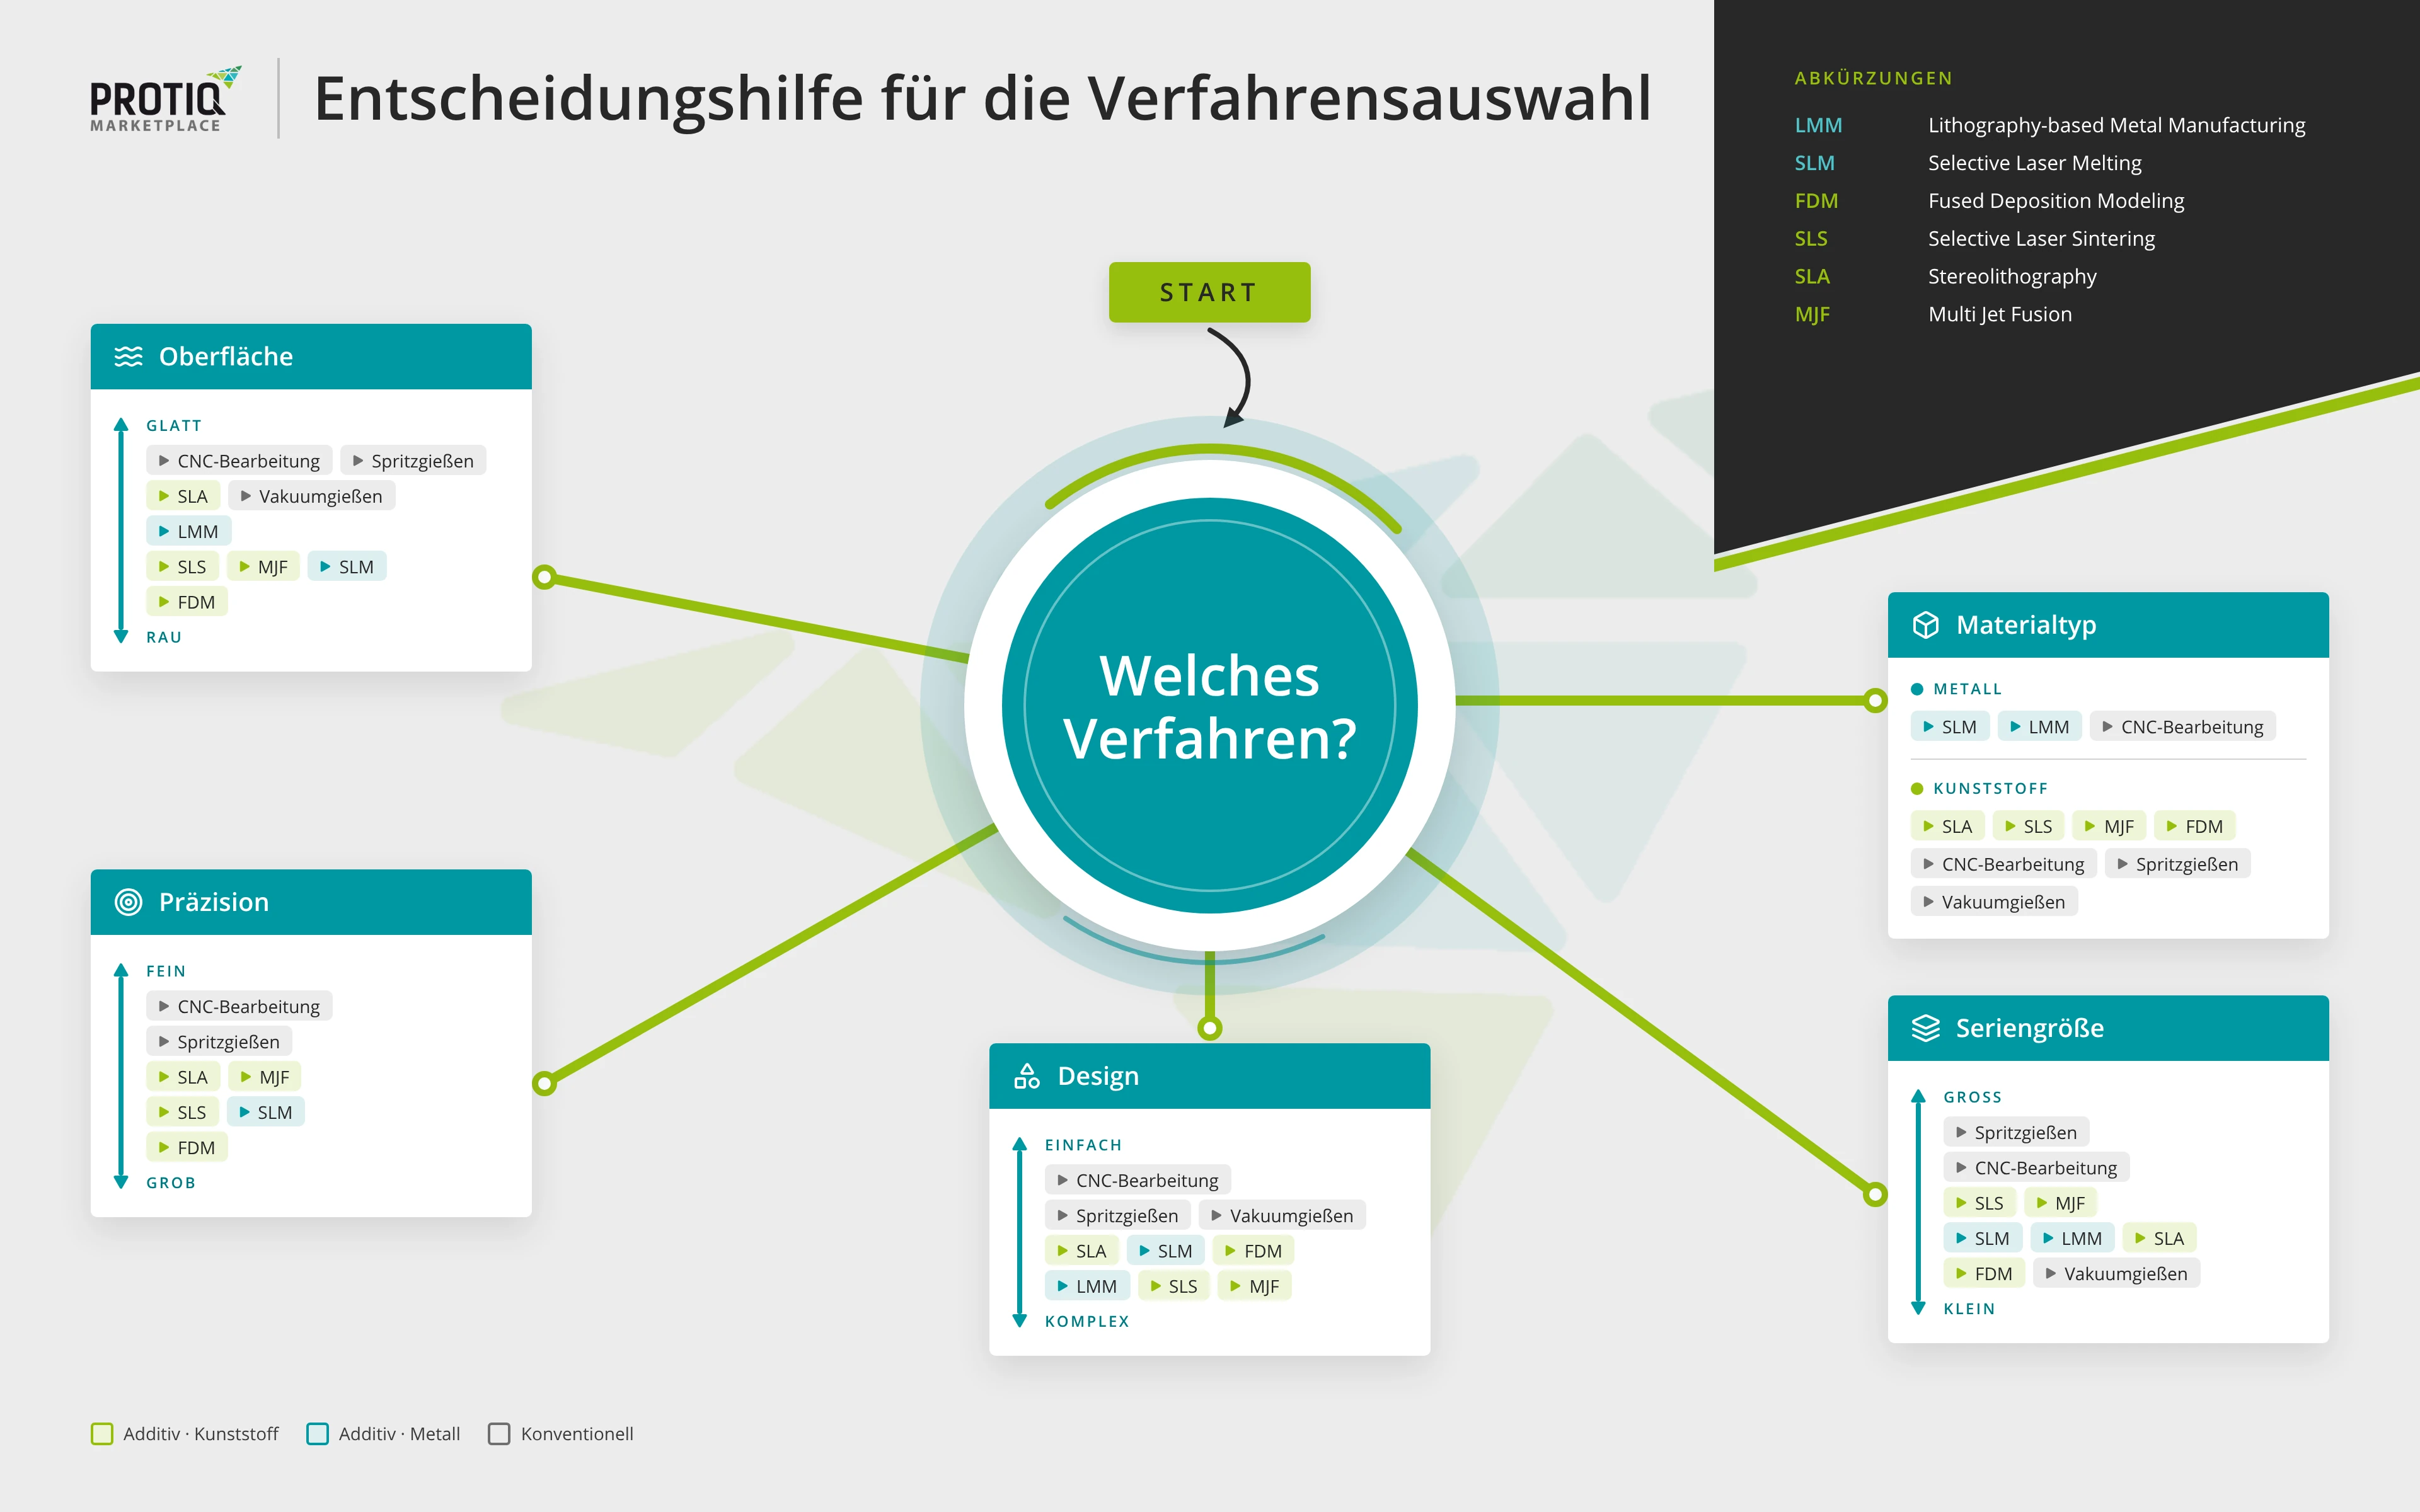 Vergrößern
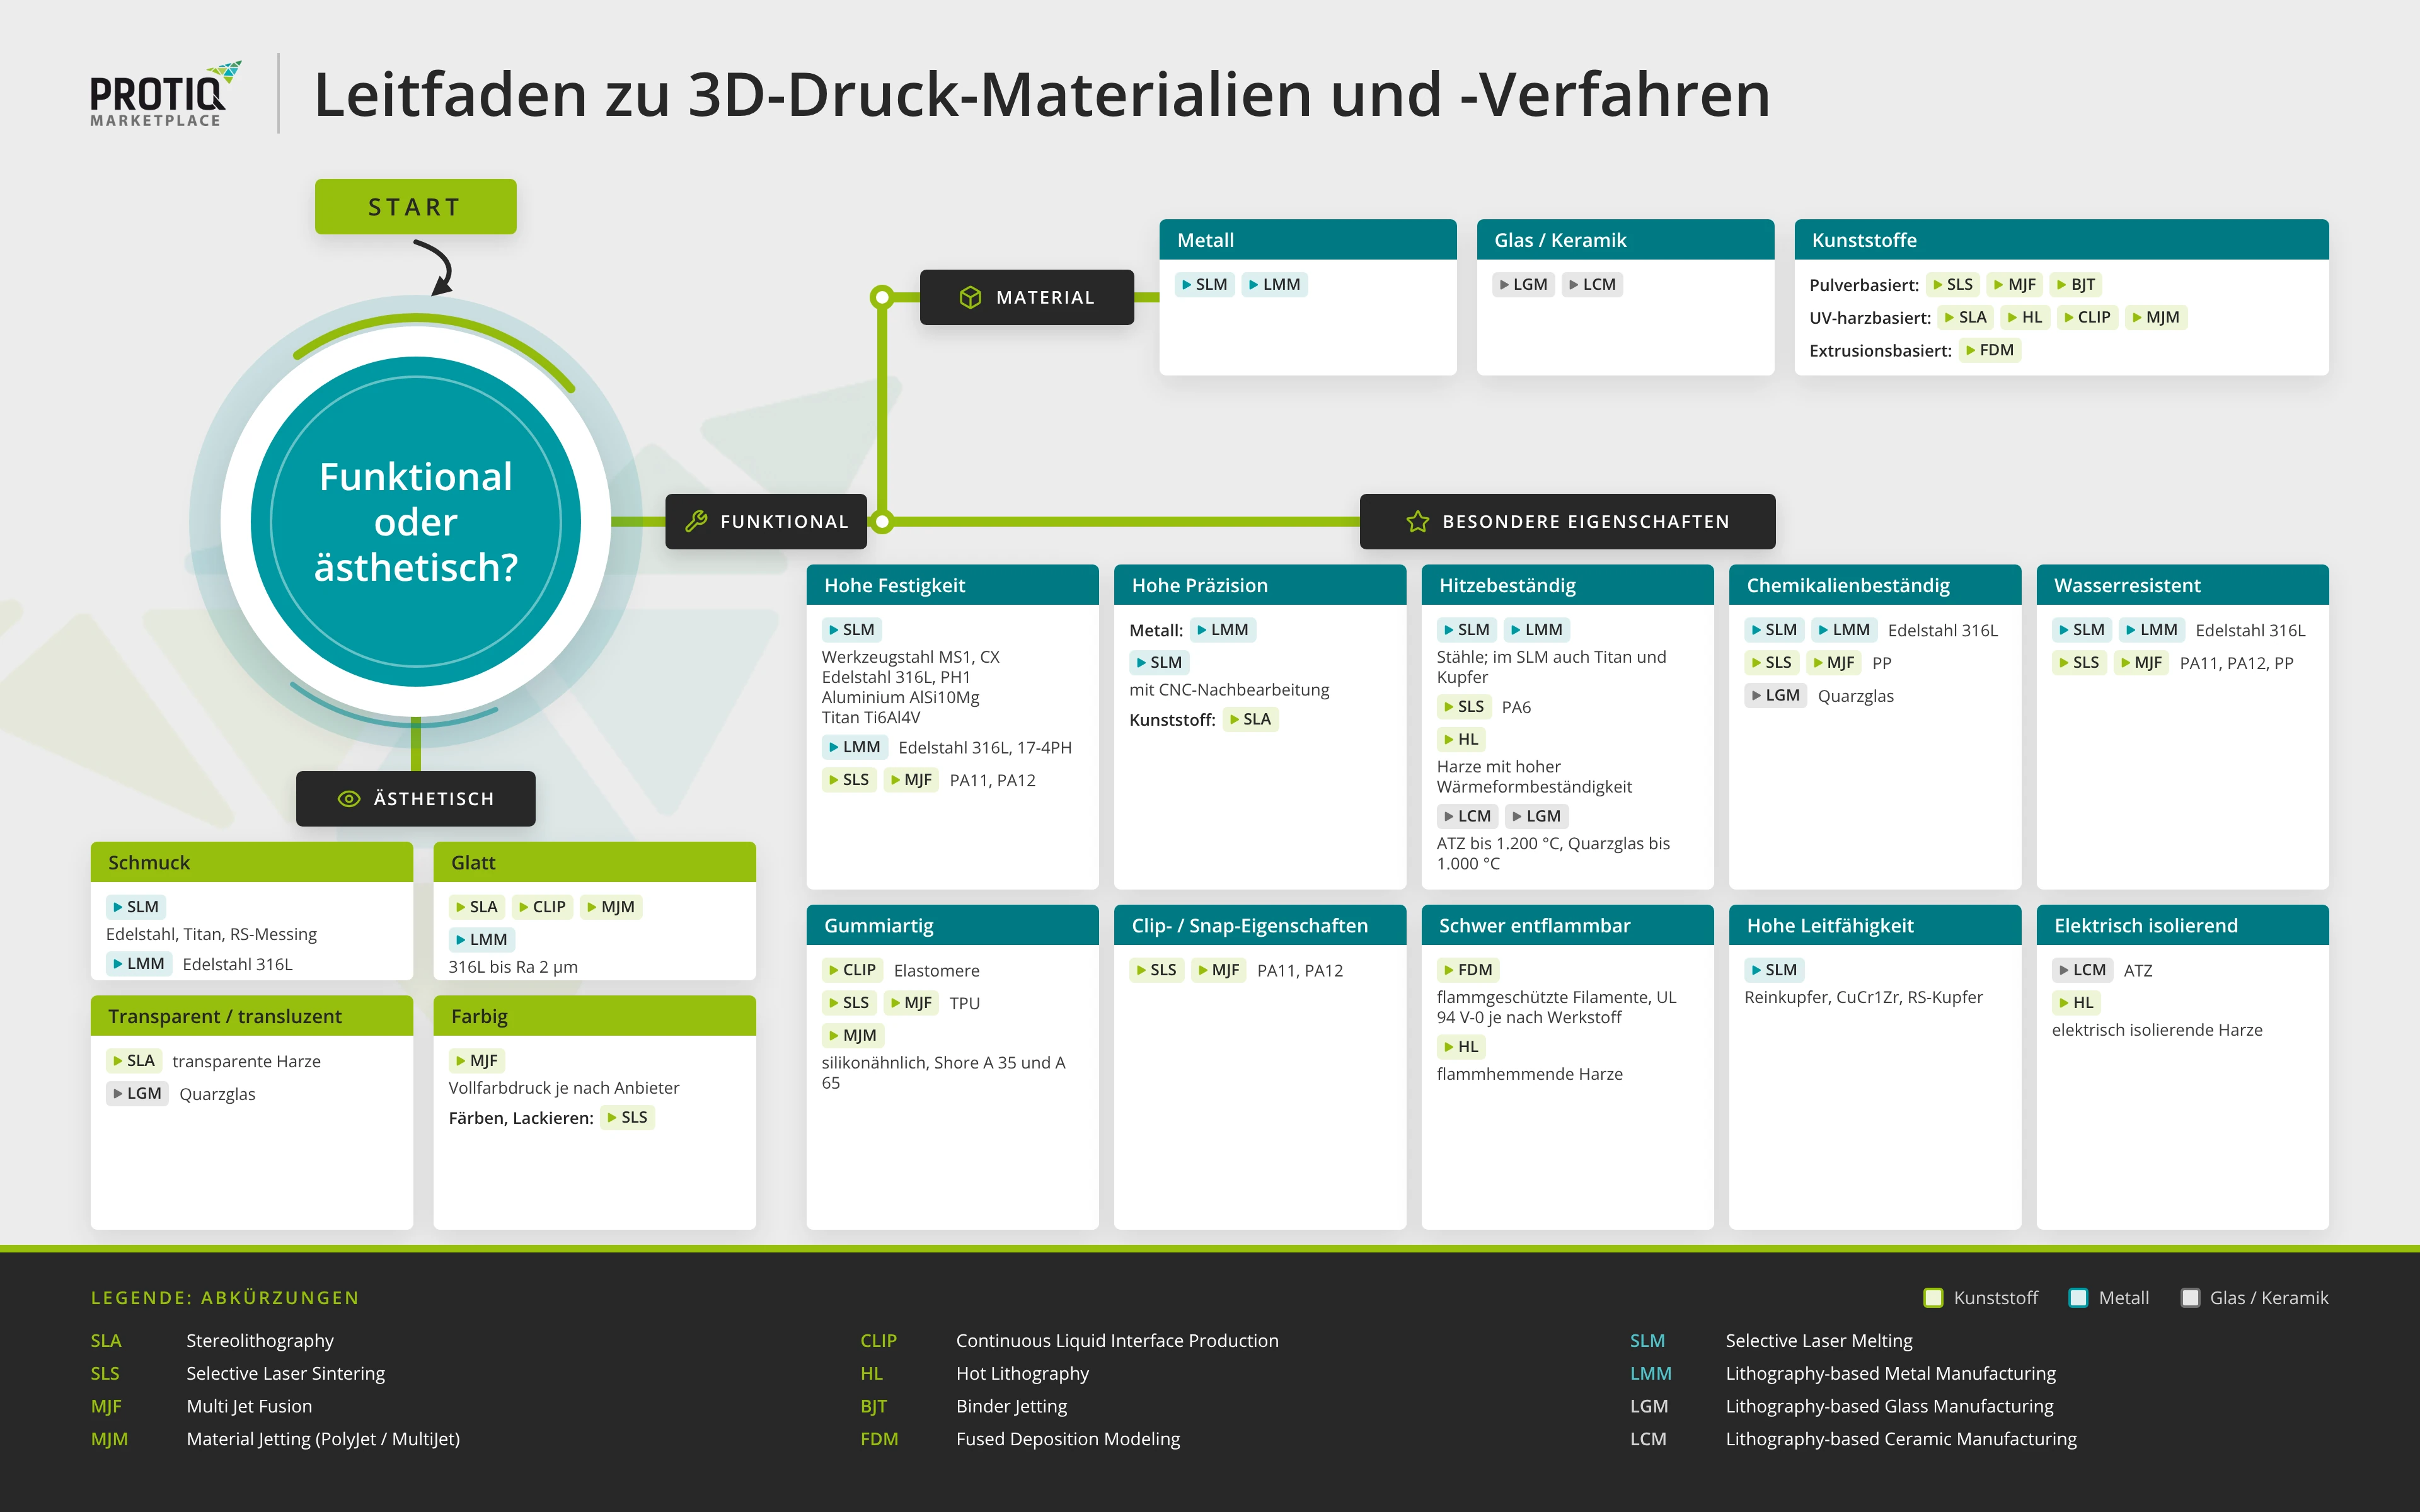 Vergrößern
3D-Druck oder konventionell?
Wann ist ein konventionelles Verfahren die bessere Wahl?
3D-Druck spielt seine Stärken bei komplexen Geometrien, Prototypen und kleinen bis mittleren Stückzahlen aus, weil kein Werkzeug nötig ist. Einfache Geometrien mit engen Toleranzen lassen sich oft wirtschaftlicher fräsen oder drehen, große Stückzahlen eher spritzgießen.
| 3D-Druck | CNC-Bearbeitung | Spritzgießen | Vakuumgießen | |
|---|---|---|---|---|
| Werkzeug | nicht nötig | nicht nötig | Form bzw. Werkzeug nötig | Silikonform nach Urmodell |
| Typische Stückzahl | Einzelteil bis Kleinserie, je nach Verfahren auch Serie | Einzelteil bis mittlere Serie | große Stückzahlen | Prototypen und Kleinserien |
| Geometrie | komplex, auch innenliegende Kanäle | eher einfach, prismatisch oder rotationssymmetrisch | durch Werkzeug und Entformbarkeit begrenzt | durch Form und Entformbarkeit begrenzt |
| Toleranzen | verfahrensabhängig | eng möglich | eng, werkzeugabhängig | abhängig von Urmodell und Gießharz |
- Zamak 5 im 3D-Druck Für Zinkbauteile in großen Stückzahlen ist der Druckguss mit Werkzeug wirtschaftlich. Prototypen und Kleinserien aus dem Druckgusswerkstoff Zamak 5 entstehen im Laserschmelzen – ohne Druckgusswerkzeug.
Verfahrensgruppen
Welche Gruppen von 3D-Druck-Verfahren gibt es?
3D-Druck-Verfahren lassen sich danach unterscheiden, wie das Material verfestigt wird. Daraus ergeben sich typische Stärken und Grenzen jeder Gruppe.
Pulverbett
Eine dünne Pulverschicht wird ausgebreitet und gezielt verfestigt – durch einen Laser (SLS, SLM), durch ein aufgedrucktes Schmelzmittel zusammen mit Infrarotlicht (MJF) oder durch einen Binder (Binder Jetting). Das umgebende Pulver stützt Kunststoffbauteile, beim Laserschmelzen von Metall sind dagegen Stützstrukturen nötig.
Photopolymerisation
Ein flüssiges, lichtaushärtendes Harz wird mit Licht ausgehärtet – schichtweise (SLA, Hot Lithography) oder kontinuierlich (CLIP). SLA und CLIP liefern vergleichsweise glatte Oberflächen und feine Details; Hot Lithography verarbeitet erwärmte, hochviskose Hochleistungsharze.
Lithografie mit anschließendem Sintern
Ein Gemisch aus Metall-, Keramik- oder Glaspartikeln und lichtaushärtendem Bindemittel wird belichtet. Der Grünling wird anschließend entbindert und gesintert – so entstehen Bauteile aus Metall, Keramik oder Glas.
Material Jetting und Extrusion
Beim Material Jetting werden feine Tröpfchen aufgetragen und ausgehärtet. Bei der Extrusion (FDM) wird ein aufgeschmolzenes Filament Bahn für Bahn abgelegt.
Multi Jet Fusion, PolyJet, MultiJet, CLIP, Digital Light Synthesis und Hot Lithography sowie weitere genannte Bezeichnungen sind Marken bzw. Bezeichnungen ihrer jeweiligen Inhaber. Die Nennung dient nur der Beschreibung der Verfahren.
↑ Zur ÜbersichtFAQ
Häufig gestellte Fragen zur Verfahrensauswahl
Wie finde ich das passende Fertigungsverfahren für mein Bauteil?
Klären Sie zuerst Werkstoff und Anforderungen, dann Geometrie, Stückzahl sowie Oberfläche und Genauigkeit. Der Verfahrens-Finder auf dieser Seite zeigt passende Verfahren für Ihre Angaben. Nach dem Hochladen Ihrer Datei wählen Sie im Konfigurator Verfahren und Werkstoff und sehen in der Regel direkt Preis und Produktionszeit.
Gibt es auf dem PROTIQ Marketplace nur 3D-Druck?
Nein. Neben zahlreichen 3D-Druck-Verfahren finden Sie auch die CNC-Bearbeitung, das Spritzgießen und das Vakuumgießen sowie verschiedene Nachbearbeitungen.
Wann ist 3D-Druck günstiger als konventionelle Fertigung?
Häufig bei Prototypen, Ersatzteilen, individualisierten Bauteilen und kleinen Stückzahlen, weil keine Werkzeuge oder Formen nötig sind. Bei großen Stückzahlen sind Spritzgießen oder Druckguss trotz Werkzeugkosten meist wirtschaftlicher.
Wann wähle ich 3D-Druck statt CNC-Fräsen?
3D-Druck ist sinnvoll bei komplexen Geometrien, innenliegenden Kanälen, Funktionsintegration oder individuellen Anpassungen. Die CNC-Bearbeitung spielt ihre Stärken bei einfachen Geometrien und engen Toleranzen aus.
Was ist der Unterschied zwischen SLS und MJF?
Beide Verfahren fertigen Kunststoffbauteile im Pulverbett ohne Stützstrukturen. Beim Lasersintern schmilzt ein Laser das Pulver auf, bei Multi Jet Fusion ein aufgedrucktes Schmelzmittel zusammen mit Infrarotlicht. MJF-Bauteile sind standardmäßig gräulich.
Welche 3D-Druck-Verfahren gibt es für Metall?
Auf dem PROTIQ Marketplace ist für metallische Funktionsbauteile das selektive Laserschmelzen (SLM) die naheliegende Wahl. Für kleine, filigrane Bauteile aus Edelstahl eignet sich das Lithography-based Metal Manufacturing (LMM).
Warum unterscheiden sich die Preise zwischen den Verfahren?
Der Preis hängt unter anderem von Verfahren, Werkstoff, Bauteilvolumen, Geometrie, Stückzahl und Nachbearbeitung ab. Deshalb kann dasselbe Bauteil je nach Verfahren unterschiedlich viel kosten. Im Konfigurator können Sie die verfügbaren Angebote direkt vergleichen.



