


 Deutsch
 English
 Italiano






































Material Jetting (PolyJet / MultiJet Modeling): 3D-Druck Tröpfchen für Tröpfchen
Material Jetting (MJT nach DIN EN ISO/ASTM 52900) ist ein 3D-Druck-Verfahren, bei dem ein Druckkopf feine Tröpfchen des Werkstoffs gezielt Schicht für Schicht aufträgt. Bekannte herstellerspezifische Varianten sind PolyJet (Stratasys) und MultiJet Printing bzw. MultiJet Modeling (3D Systems). Bei den gängigen Anlagen sind das flüssige Photopolymere, die mit UV-Licht ausgehärtet werden. Überhänge trägt ein separat aufgetragenes Stützmaterial, das nach dem Druck entfernt wird.
Je nach Anlage und Material lassen sich im Material Jetting feste, transparente, mehrfarbige oder elastische Bauteile drucken. Auf dem PROTIQ Marketplace wird das Verfahren derzeit für elastische Bauteile aus silikonähnlichem Druckmaterial angeboten – etwa für Prototypen von Dichtungen, Tüllen oder Griffen. Gefertigt wird auf einer Material-Jetting-Anlage, die nicht unter den Bezeichnungen PolyJet oder MultiJet vertrieben wird. Sie laden Ihre 3D-Daten hoch, wählen das Material und sehen Preis und Produktionszeit.
Material Jetting auf einen Blick
- Verfahrensprinzip
- Material Jetting
- Werkstoffe auf dem Marketplace
- derzeit elastische, silikonähnliche Druckmaterialien, Shore A 35 und A 65
- Schichtdicke
- 30 µm
- Oberfläche
- verfahrensbedingt vergleichsweise glatt
- Stückzahl
- Einzelteil bis Kleinserie
Angaben zu Werkstoffen, Stützmaterial und Schichtdicke aus dem Datenblatt des Anbieters auf dem PROTIQ Marketplace; keine zugesicherten Eigenschaften. Verbindlich sind die Angaben des jeweiligen Anbieters im Bestellprozess.
So funktioniert’s
Wie funktioniert Material Jetting?
Bei den gängigen Photopolymer-Anlagen fährt – ähnlich wie bei einem Tintenstrahldrucker – eine Druckeinheit über die Bauplattform und setzt feine Tröpfchen aus Bauteil- und Stützmaterial dort ab, wo der Querschnitt es vorgibt. UV-Lampen, meist an der Druckeinheit, härten die Tröpfchen direkt nach dem Auftragen aus. Anschließend wird der Abstand zwischen Druckkopf und Bauteil um eine Schichtdicke vergrößert, in der Regel durch Absenken der Plattform.
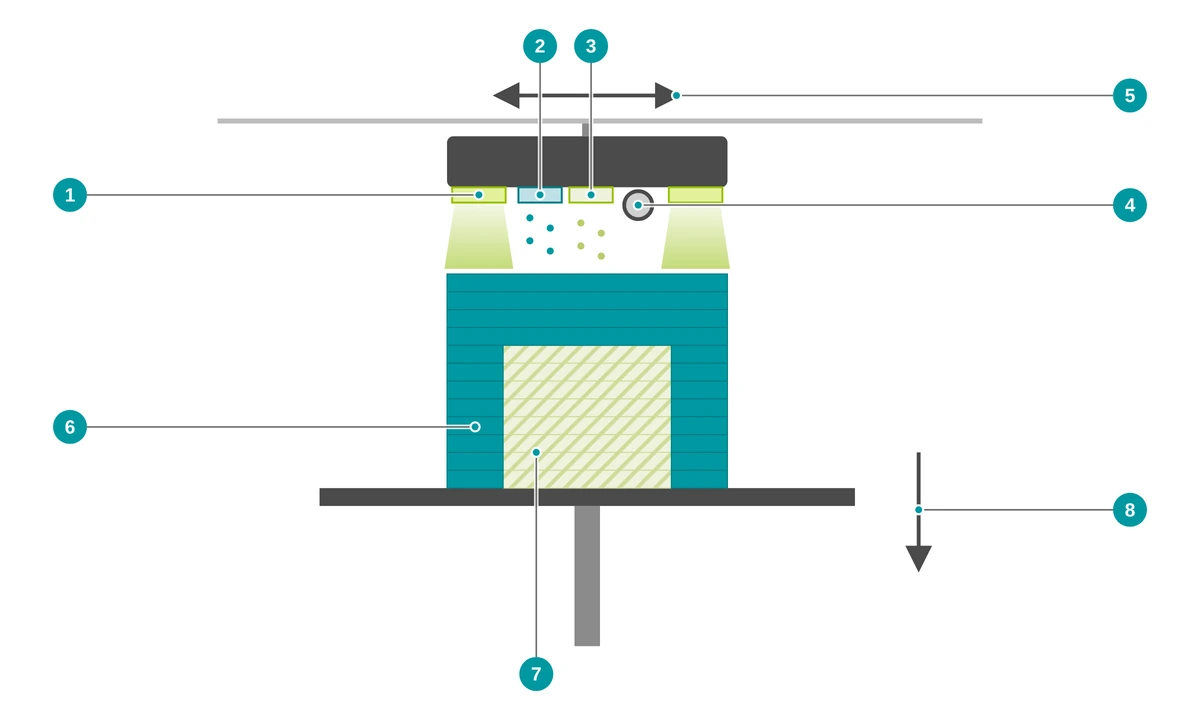
- 1 UV-Lampen härten die aufgetragenen Tröpfchen sofort aus
- 2 Druckkopf für das Bauteilmaterial – viele feine Düsen
- 3 Druckkopf für das Stützmaterial
- 4 Walze ebnet die frisch aufgetragene Schicht
- 5 Die Druckeinheit fährt über den Bauraum
- 6 Bauteil, Schicht für Schicht aufgebaut
- 7 Stützmaterial – wird nach dem Druck entfernt
- 8 Bauplattform senkt sich nach jeder Schicht ab
- Daten vorbereiten Das 3D-Modell wird ausgerichtet und in dünne Schichten zerlegt. Die Software legt fest, wo Stützmaterial nötig ist.
- Tröpfchen auftragen Die Druckköpfe setzen Bauteil- und Stützmaterial in feinen Tröpfchen ab – entlang des Querschnitts der aktuellen Schicht.
- Mit UV-Licht aushärten UV-Lampen härten das Material direkt nach dem Auftragen aus.
- Glätten und absenken Bei vielen Anlagen ebnet eine Walze die Schicht. Dann senkt sich die Bauplattform um eine Schichtdicke ab, und der Ablauf wiederholt sich.
- Stützmaterial entfernen Nach dem Druck wird das Stützmaterial entfernt – je nach System zum Beispiel in Wasser oder einer Lösung gelöst, mit Wasserstrahl entfernt oder ausgeschmolzen.
- Reinigen und prüfen Das Bauteil wird gereinigt, getrocknet und kontrolliert.
Material Jetting im Video
Im Video sehen Sie das Funktionsprinzip des Material Jettings.
Weil ein separates Stützmaterial mitgedruckt wird, lassen sich auch Hinterschnitte und innenliegende Strukturen drucken – solange das Stützmaterial danach entfernt werden kann.
↑ Zur ÜbersichtSilikonähnlich oder TPU?
Welches Verfahren eignet sich für elastische Bauteile?
Für elastische Bauteile gibt es mehrere Wege: Material Jetting mit silikonähnlichem Druckmaterial, TPU im Pulverbett oder Vakuumgießen mit PU-Gießharzen, die je nach Gießharz auch elastisch sind. Das Material Jetting punktet mit feinen Details, TPU aus dem Pulverbett kommt ohne Stützstrukturen aus, und das Vakuumgießen bietet sich für mehrere gleiche Teile an.
| Material Jetting (silikonähnlich) | TPU im Pulverbett (MJF, SLS) | Vakuumgießen | |
|---|---|---|---|
| Werkstoff | silikonähnliches Druckmaterial | TPU (thermoplastisches Polyurethan) | PU-Gießharze |
| Härte | Shore A 35 oder A 65 (laut Datenblatt) | je nach Material, laut Datenblatt | je nach Gießharz |
| Oberfläche | vergleichsweise glatt, feine Details | leicht rau und matt | abhängig vom Urmodell |
| Stützen / Werkzeug | Stützmaterial, wird entfernt | keine Stützstrukturen, kein Werkzeug | Silikonform aus einem Urmodell |
| Typischer Einsatz | weiche Prototypen mit feinen Details, Einzelteile | elastische Funktionsteile wie Dämpfer, Polster oder Griffe | Kleinserien gleicher Teile |
Welches Verfahren für Ihr Bauteil passt, hängt von Härte, Belastung, Geometrie und Stückzahl ab. Für die 3D-Druck-Verfahren sehen Sie die Angebote nach dem Hochladen direkt im Konfigurator. Mehr zum Thema lesen Sie unter Dichtungen aus dem 3D-Druck.
↑ Zur ÜbersichtVorteile
Was sind die Vorteile des Material Jettings?
Das Material Jetting bildet feine Details ab und kommt ohne Werkzeug aus. Mit dem derzeit angebotenen silikonähnlichen Druckmaterial ist es eine gute Wahl für weiche Bauteile – vom ersten Designmuster bis zum Funktionstest.
Elastisch, direkt gedruckt
Weiche Bauteile entstehen ohne Gießform direkt aus den 3D-Daten – laut Datenblatt mit Shore A 35 oder A 65.
Feine Details, dünne Wände
Mit 30 µm Schichtdicke lassen sich feine Strukturen abbilden; die Mindestwandstärke liegt laut Datenblatt bei 0,3 bzw. 0,5 mm.
Glatte Oberfläche
Die Oberfläche ist verfahrensbedingt meist vergleichsweise glatt; Flächen mit Kontakt zum Stützmaterial können matter ausfallen.
Wasserlösliches Stützmaterial
Das Stützmaterial ist laut Datenblatt wasserlöslich. Das schont dünnwandige, elastische Bauteile beim Entfernen.
Hitzebeständig laut Datenblatt
Laut Anbieter-Datenblatt hitzebeständig bis zu 150 °C (Shore A 65) bzw. 200 °C (Shore A 35) – ohne Angaben zu Dauer und Belastung.
Ohne Werkzeugkosten ab einem Stück
Kein Werkzeug, keine Formkosten – gut geeignet, um weiche Bauteile früh zu testen, bevor ein Serienwerkzeug entsteht.
Materialien
Welche Materialien gibt es für das Material Jetting?
Bei den hier beschriebenen Anlagen werden flüssige Photopolymere verarbeitet. Auf dem PROTIQ Marketplace gibt es dafür derzeit zwei elastische, silikonähnliche Druckmaterialien in unterschiedlicher Härte: AR-G1L (Shore A 35) und AR-G1H (Shore A 65).
Welche Materialien aktuell verfügbar sind, sehen Sie nach dem Hochladen im Konfigurator – dort finden Sie auch die gültigen Datenblätter der Anbieter. Was die Shore-Härte aussagt, erklärt unser Beitrag Shore-Härten richtig einordnen.
Weich: AR-G1L
Silikonähnliches Druckmaterial mit Shore A 35 – für sehr weiche, flexible Bauteile wie Dichtungsmuster, Puffer oder Soft-Touch-Elemente.
Fester: AR-G1H
Silikonähnliches Druckmaterial mit Shore A 65 – formstabiler und mit höherer Zugfestigkeit, etwa für Tüllen, Kabelführungen oder Griffe.
Kennwerte im Vergleich
| Material | Shore-Härte A | Zugfestigkeit (MPa) | Bruchdehnung (%) | Dichte (g/cm³) | Wasseraufnahme (%) | Hitzebeständig bis zu (°C)¹ |
|---|---|---|---|---|---|---|
| AR-G1L | 35 | 0,5–0,8 | 160 | 1,03 | < 0,4 | 200 |
| AR-G1H | 65 | 2,0–2,5 | 160 | 1,03 | < 0,4 | 150 |
Werte aus dem Datenblatt des Anbieters auf dem PROTIQ Marketplace; Prüfungen nach ASTM D412 (Zugfestigkeit, Bruchdehnung), D2240 (Shore-Härte) und D792 (Dichte). Keine zugesicherten Eigenschaften; die Werte können unter anderem von Bauteilgeometrie und Baurichtung abhängen. Verbindlich ist das Datenblatt des jeweiligen Anbieters im Bestellprozess.
¹ Angabe des Anbieters ohne Angaben zu Dauer und Belastung; keine zugesicherte Dauergebrauchstemperatur. Ob ein Bauteil den Einsatzbedingungen standhält, ist im Einzelfall zu prüfen.
Technische Daten
Technische Daten und Konstruktionshinweise
Laut Anbieter-Datenblatt werden die silikonähnlichen Druckmaterialien mit 30 µm Schichtdicke gedruckt; die Mindestwandstärke liegt bei 0,5 mm (AR-G1L) bzw. 0,3 mm (AR-G1H). Toleranzen enthält das Datenblatt nicht. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt.
| Merkmal | Wert |
|---|---|
| Maximale Bauteilgröße | je nach Anlage des Anbieters – wird beim Hochladen automatisch geprüft |
| Schichtdicke | 30 µm (laut Anbieter-Datenblatt) |
| Mindestwandstärke | 0,5 mm (AR-G1L) bzw. 0,3 mm (AR-G1H), laut Anbieter-Datenblatt |
| Toleranzen | nicht im Datenblatt angegeben; bei Bedarf vorab anfragen |
| Stützmaterial | laut Anbieter-Datenblatt wasserlöslich |
| Härte | Shore A 35 (AR-G1L) oder Shore A 65 (AR-G1H) |
| Oberfläche | verfahrensbedingt vergleichsweise glatt (nicht im Datenblatt spezifiziert) |
Richtwerte, keine zugesicherten Eigenschaften. Verbindlich sind die Angaben des jeweiligen Anbieters im Bestellprozess bzw. im Angebot.
Darauf sollten Sie bei der Konstruktion achten
- Mindestwandstärke einhalten Planen Sie Wände nicht dünner als im Datenblatt angegeben – bei sehr weichem Material lieber mit etwas Reserve.
- Stützmaterial muss heraus Hohlräume und Kanäle brauchen Öffnungen, damit das Stützmaterial nach dem Druck vollständig entfernt werden kann. Vollständig geschlossene Hohlräume werden mit Stützmaterial gefüllt, das sich danach nicht mehr entfernen lässt.
- Härte nach Funktion wählen Shore A 35 ist sehr weich und gibt leicht nach, Shore A 65 ist formstabiler und belastbarer. Für Dichtungen hängt die Wahl von Anpresskraft und Spaltmaß ab.
- Feine weiche Strukturen stützen Dünne, lange Lippen oder Stege aus weichem Material können sich verformen. Verstärken Sie sie, wo es die Funktion erlaubt.
- Verpressung einplanen Bei Dichtungen und Passungen sollten Sie die Verpressung im Design berücksichtigen. Toleranzen fragen Sie bei Bedarf vorab an.
- Unter realen Bedingungen testen Gedrucktes Material verhält sich nicht in jedem Punkt wie ein Serienwerkstoff. Prüfen Sie Prototypen deshalb unter realistischen Bedingungen.
Grenzen & Alternativen
Wann ist ein anderes Verfahren die bessere Wahl?
- Mechanische Belastung Die Zugfestigkeit liegt laut Datenblatt bei 0,5–2,5 MPa. Ob das für Ihre Anwendung reicht, sollten Sie prüfen; für mechanisch belastete Funktionsteile kommen auch TPU aus dem Pulverbett oder gegossene Elastomere infrage.
- Stückzahl Das Verfahren ist für Einzelteile und kleine Stückzahlen gedacht. Für Kleinserien kann Vakuumgießen, für große Stückzahlen Spritzgießen wirtschaftlicher sein.
- Stützmaterial Das Stützmaterial muss vollständig entfernt werden können. Das schränkt Hohlräume und sehr enge Kanäle ein.
- Zulassungen Das Datenblatt enthält keine Angaben zu Lebensmittelkontakt oder Biokompatibilität. Für solche Anwendungen ist die Eignung vorab mit dem Anbieter zu klären.
| Verfahren | Stärken | Kann die bessere Wahl sein, wenn … |
|---|---|---|
| Multi Jet Fusion (MJF) mit TPU | Elastische Funktionsteile aus TPU ohne Stützstrukturen | … Sie ein elastisches Funktionsteil ohne Stützmaterial brauchen |
| Lasersintern (SLS) | Belastbare Bauteile ohne Stützstrukturen, je nach Anbieter auch aus TPU | … Ihr Bauteil robust sein soll |
| Stereolithographie (SLA) | Glatte, feste Bauteile, je nach Material auch transparent | … Ihr Bauteil steif statt elastisch sein soll |
| Vakuumgießen | Kleinserien aus PU-Gießharzen, auch elastisch – oft mit einem 3D-gedruckten Urmodell | … Sie mehrere gleiche Teile in kleiner Stückzahl brauchen |
| Spritzgießen | Wirtschaftlich bei großen Stückzahlen | … die Stückzahl so groß ist, dass sich ein Werkzeug lohnt |
PolyJet, MultiJet und Multi Jet Fusion sind Marken bzw. Bezeichnungen ihrer jeweiligen Inhaber. Die Nennung dient nur der Beschreibung der Verfahren.
↑ Zur ÜbersichtAnwendungen
Wofür wird Material Jetting eingesetzt?
Je nach Material entstehen im Material Jetting Design- und Anschauungsmodelle, Prototypen und Einzelteile. Mit dem derzeit angebotenen silikonähnlichen Druckmaterial entstehen weiche Prototypen und Einzelteile: Dichtungsmuster, Puffer, Tüllen, Kabelführungen, Griffe und Soft-Touch-Elemente oder weiche Anschauungsmodelle.
Dichtungen
Dichtungsmuster und individuelle Dichtungen in kleiner Stückzahl – ohne Werkzeug und schnell angepasst.
Zu Dichtungen
Prototypenbau
Weiche Komponenten wie Griffe, Tasten oder Tüllen früh testen – auch zusammen mit festen Prototypen.
Zum Prototypenbau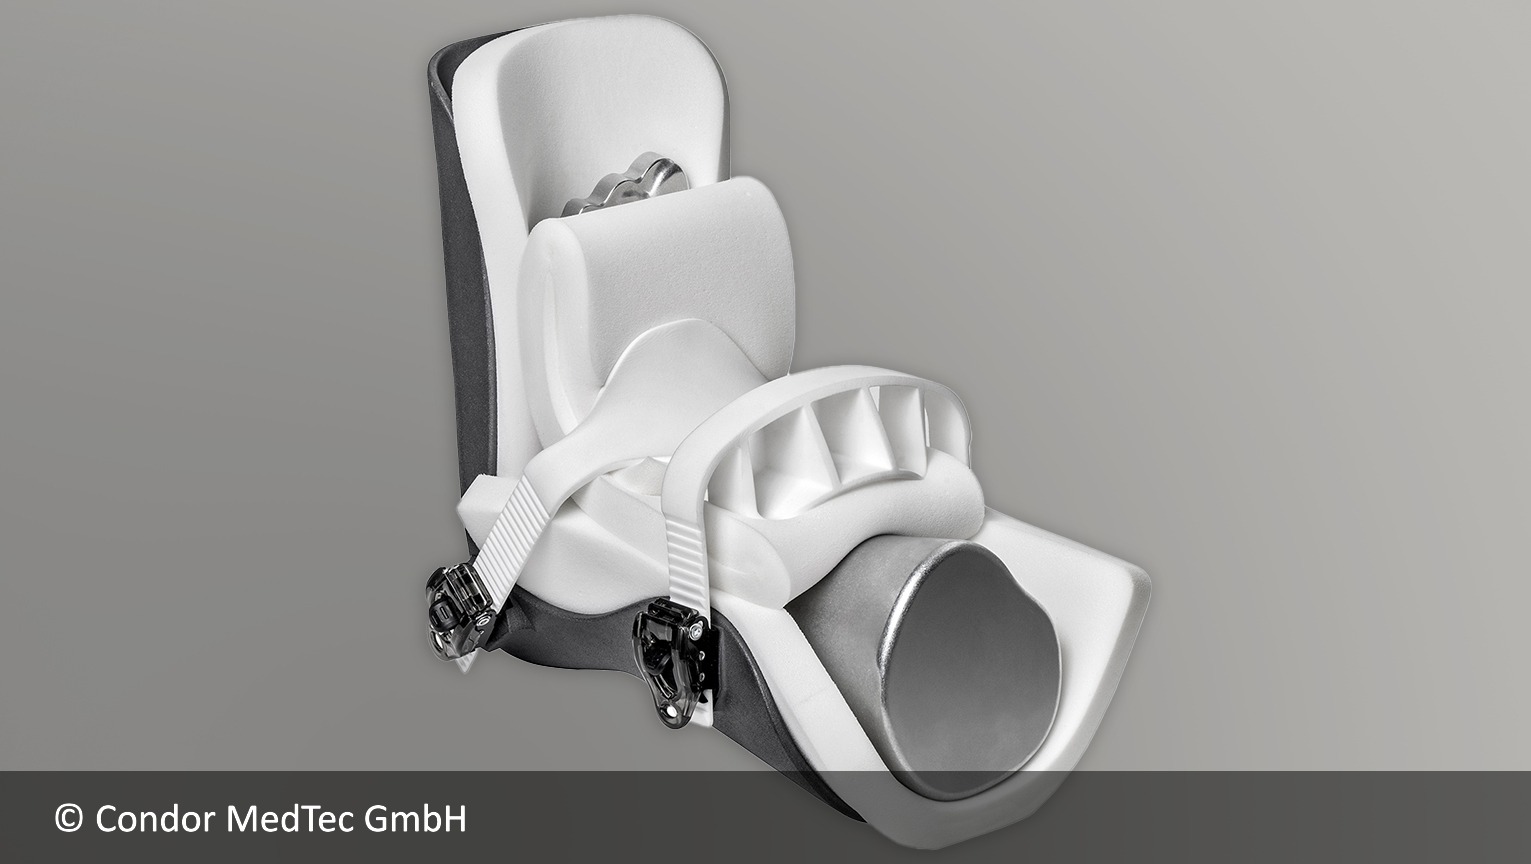
Medizintechnik
Weiche Anschauungsmodelle und Prototypen. Angaben zur Biokompatibilität enthält das Datenblatt nicht; die Eignung für medizinische Anwendungen ist im Einzelfall zu klären.
Zur MedizintechnikBestellen
Wie bestelle ich Bauteile im Material Jetting?
Laden Sie Ihre 3D-Datei hoch, wählen Sie Material und Verfahren und sehen Sie die verfügbaren Angebote.
- Datei hochladen Laden Sie Ihre 3D-Daten im Konfigurator hoch. Dabei wird automatisch geprüft, ob das Bauteil in den Bauraum passt.
- Material wählen Wählen Sie aus über 160 Materialien und über 12 Verfahren – zum Beispiel AR-G1L mit Shore A 35.
- Angebot prüfen In der Regel sehen Sie sofort Preis und Produktionszeit der Anbieter, die Ihr Bauteil fertigen können.
- Bestellen Sie bestellen zum ausgewählten Preis direkt online.
FAQ
Häufig gestellte Fragen zu Material Jetting, PolyJet und MultiJet
Was ist PolyJet bzw. MultiJet Modeling?
PolyJet und MultiJet sind herstellerspezifische Varianten des Material Jettings. Dabei trägt ein Druckkopf feine Tröpfchen des Werkstoffs Schicht für Schicht auf – bei den gängigen Anlagen ein flüssiges Photopolymer, das mit UV-Licht ausgehärtet wird. Überhänge trägt ein Stützmaterial, das nach dem Druck entfernt wird.
Was ist der Unterschied zwischen PolyJet und MultiJet?
PolyJet ist eine Bezeichnung von Stratasys, MultiJet Printing (früher MultiJet Modeling) eine von 3D Systems. Beide gehören zum Material Jetting. Unterschiede gibt es unter anderem bei Anlagen, Materialien und der Art des Stützmaterials.
Kann man Silikon im 3D-Druck verarbeiten?
Es gibt UV-härtende Druckmaterialien, die der Hersteller als Silikon-Druckmaterial bezeichnet – wir sprechen von silikonähnlichem Druckmaterial. Auf dem PROTIQ Marketplace sind das derzeit AR-G1L und AR-G1H mit einer Shore-Härte von A 35 bzw. A 65 laut Datenblatt. Ihre Eigenschaften entsprechen nicht in jedem Punkt denen von gegossenem oder spritzgegossenem Silikon.
Wie weich sind Bauteile aus silikonähnlichem Druckmaterial?
AR-G1L hat laut Datenblatt eine Shore-Härte von A 35 und ist sehr weich. AR-G1H hat Shore A 65 und ist formstabiler. Beide erreichen laut Datenblatt eine Bruchdehnung von 160 %.
Wie temperaturbeständig ist das silikonähnliche Druckmaterial?
Laut Anbieter-Datenblatt ist AR-G1H bis zu 150 °C und AR-G1L bis zu 200 °C hitzebeständig. Angaben zu Dauer und Belastung macht das Datenblatt nicht; ob ein Bauteil den Einsatzbedingungen standhält, ist im Einzelfall zu prüfen.
Silikonähnliches Material oder TPU – was passt besser?
Silikonähnliches Druckmaterial aus dem Material Jetting bietet feine Details, etwa für weiche Prototypen. TPU aus dem Pulverbett (MJF oder SLS) kommt ohne Stützstrukturen aus und wird für elastische Funktionsteile wie Dämpfer, Polster oder Griffe eingesetzt. Welche Lösung passt, hängt von Härte, Belastung und Geometrie ab.
Wie genau ist das Verfahren?
Laut Anbieter-Datenblatt beträgt die Schichtdicke 30 µm. Sie beschreibt die Auflösung in Aufbaurichtung, nicht die Maßgenauigkeit. Toleranzen enthält das Datenblatt nicht; bitte fragen Sie diese bei Bedarf vorab an.
Wie groß dürfen die Bauteile sein?
Das hängt von der Anlage des Anbieters ab. Beim Hochladen wird automatisch geprüft, ob Ihr Bauteil in den Bauraum passt. Ist es zu groß, sprechen Sie uns an.
Was kostet ein Bauteil aus silikonähnlichem Druckmaterial?
Der Preis hängt vor allem von Bauteilvolumen, Größe, Material und Stückzahl ab. Nach dem Hochladen Ihrer Datei sehen Sie im Konfigurator in der Regel sofort die Preise der Anbieter.



