


 Deutsch
 English
 Italiano






































Sinterizzazione laser selettiva (SLS): stampa 3D per componenti in plastica resistenti
La sinterizzazione laser selettiva (SLS) è un processo di stampa 3D in cui un laser fonde strato dopo strato una polvere plastica fine fino a formare un componente. Poiché la polvere circostante sostiene il pezzo, la SLS non richiede strutture di supporto: questo rende possibili geometrie complesse, assiemi mobili in un unico pezzo e componenti meccanicamente resistenti.
La SLS è uno dei processi industriali di stampa 3D per la plastica più affermati. Le applicazioni tipiche sono prototipi funzionali, preserie e piccole serie, attrezzature e ricambi. Sul PROTIQ Marketplace carichi i tuoi dati 3D, scegli il materiale e confronti prezzi e tempi di consegna di diversi fornitori.
La SLS in sintesi
- Materiali
- PA12, PA11, PA6, TPU, PP e altri
- Strutture di supporto
- nessuna
- Spessore minimo delle pareti
- 1,0 mm
- Superficie
- leggermente ruvida, opaca
- Quantità
- Dal pezzo singolo alla piccola serie
Tolleranza e spessore delle pareti secondo le schede tecniche PROTIQ (ad es. PA12); con altri fornitori i valori possono differire.
Come funziona
Come funziona la sinterizzazione laser selettiva?
Un ricopritore stende un sottile strato di polvere plastica, un laser fonde la polvere nei punti in cui deve nascere il pezzo e la piattaforma di costruzione si abbassa di uno spessore di strato. Il ciclo si ripete finché il pezzo è completo.
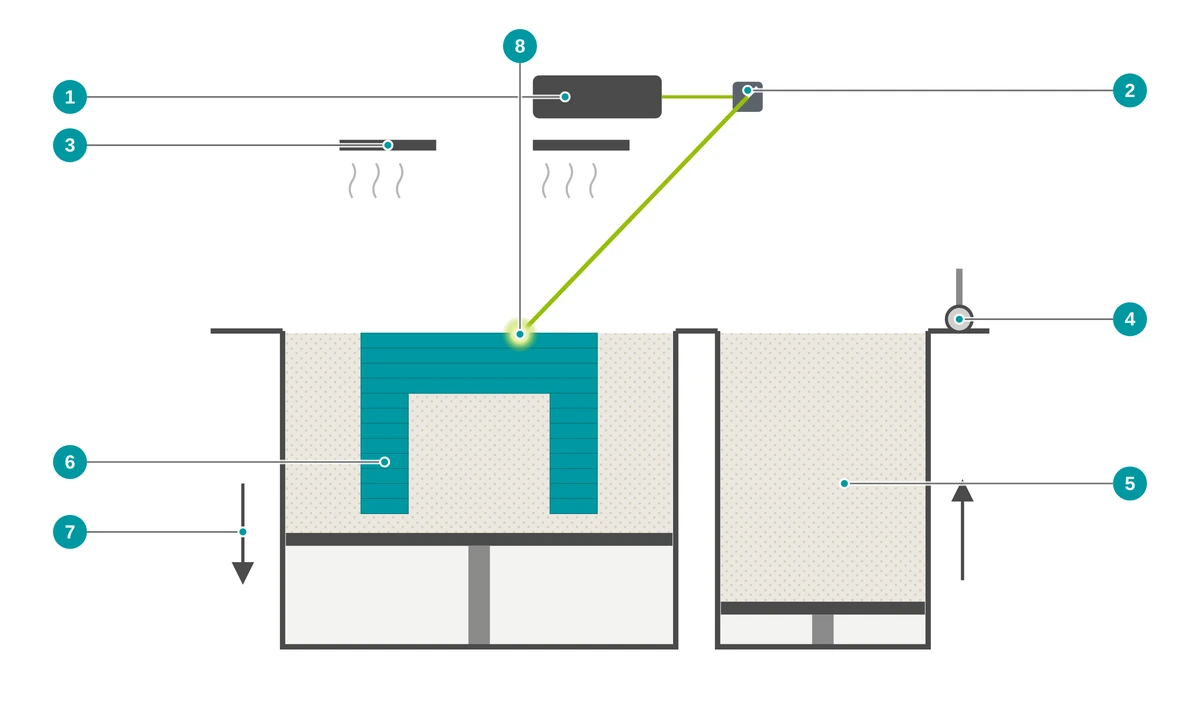
- 1 Laser
- 2 Gli specchi dello scanner dirigono il raggio laser
- 3 I riscaldatori mantengono la polvere appena sotto la temperatura di fusione
- 4 Il ricopritore (rullo o lama) stende un nuovo strato di polvere
- 5 Riserva di polvere
- 6 Pezzo – sostenuto dalla polvere libera, senza strutture di supporto
- 7 La piattaforma di costruzione si abbassa dopo ogni strato
- 8 Il laser fonde lo strato attuale
- Preparazione dei dati Il modello 3D viene suddiviso in strati sottili. Molti pezzi possono essere disposti insieme nella camera di costruzione – anche uno sopra l’altro.
- Riscaldamento La camera di costruzione viene riscaldata appena sotto l’intervallo di fusione della plastica, così il laser ha bisogno solo di poca energia aggiuntiva.
- Ricopertura Un rullo o una lama distribuisce un sottile strato di polvere sulla piattaforma di costruzione.
- Esposizione laser Il laser traccia la sezione del pezzo e fonde la polvere con lo strato sottostante. Poi la piattaforma si abbassa e inizia il passaggio successivo.
- Raffreddamento Dopo l’ultimo passaggio, l’intero blocco di polvere si raffredda lentamente. È importante per ottenere pezzi dimensionalmente precisi.
- Rimozione della polvere e finitura I pezzi vengono estratti dalla polvere e sabbiati. Su richiesta seguono tintura, verniciatura o altre lavorazioni successive.
La SLS in video
Il video mostra come funziona la sinterizzazione laser selettiva.
La polvere non fusa viene rigenerata e riutilizzata nel lavoro di stampa successivo, di solito miscelata con polvere nuova.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi della SLS?
La SLS unisce grande libertà di progettazione e componenti resistenti. Poiché non servono né strutture di supporto né stampi, il processo è particolarmente conveniente per prototipi e piccole serie.
Nessuna struttura di supporto
La polvere libera sostiene il pezzo. Sottosquadri, canali interni e assiemi mobili nascono in un unico pezzo.
Componenti funzionali resistenti
I pezzi SLS sono meccanicamente resistenti e adatti sia ai prototipi funzionali sia – a seconda dei requisiti – ai componenti finali.
Conveniente già dal primo pezzo
Niente stampi, nessun costo per lo stampo: molti pezzi vengono prodotti insieme nella camera di costruzione – dal pezzo singolo alla piccola serie.
Ampia scelta di materiali
Da PA12 e PA11 alle varianti caricate e ignifughe, fino al TPU flessibile e – su richiesta – alle plastiche ad alte prestazioni.
Facile post-lavorazione
I pezzi SLS si possono sabbiare, tingere e verniciare – per un aspetto uniforme o un colore a tua scelta.
Modifiche senza nuovi stampi
Una modifica progettuale riguarda solo i dati 3D. I ricambi possono essere riprodotti quando servono, anche dopo anni – purché dati e materiale siano disponibili.
Materiali
Quali plastiche sono disponibili per la SLS?
La maggior parte dei pezzi SLS è in poliammide, soprattutto PA12 e PA11. Esistono inoltre varianti caricate e ignifughe, plastiche flessibili come il TPU, il PP e, su richiesta, plastiche ad alte prestazioni.
Le poliammidi sono meccanicamente resistenti e resistenti a molti agenti chimici. Quali materiali e colori sono attualmente disponibili lo vedi nel configuratore dopo aver caricato il file – lì trovi anche le schede tecniche valide dei fornitori.
PA12 – il tuttofare
Il materiale standard nella SLS: resistente, versatile e facile da post-lavorare. Spesso usato per componenti funzionali.
Scopri il materialePA12 caricato e ignifugo
A seconda della disponibilità: caricato con microsfere di vetro per maggiore rigidità e resistenza termica, caricato con alluminio per un aspetto metallico, ignifugo – anche senza alogeni – per componenti con requisiti antincendio.
PA11 – tenace e di origine biologica
Da materie prime rinnovabili (olio di ricino). Elevato allungamento a rottura – ideale per pezzi che devono flettersi, come gli agganci a scatto. A seconda della disponibilità anche in altre varianti.
PA11 ESD (elettricamente dissipativo)
Per componenti che devono dissipare la carica elettrostatica, ad esempio supporti e portapezzi per componenti elettronici.
Scopri il materialePA6 – rigido e resistente al calore
Per componenti funzionali sottoposti a temperature e carichi meccanici più elevati, anche caricato con fibra di vetro o di carbonio.
TPU e TPA – flessibili
Plastiche simili alla gomma, ad esempio per smorzatori, impugnature, cappucci di protezione e collegamenti flessibili.
PP – resistente agli agenti chimici
Il polipropilene è tenace e resistente agli agenti chimici – ad esempio per pezzi a contatto con sostanze chimiche.
Plastiche ad alte prestazioni (su richiesta)
PEKK e PEEK sono molto resistenti a temperatura, usura e agenti chimici e in alcune applicazioni possono sostituire il metallo. Disponibilità su richiesta.
Quale materiale SLS è adatto ai miei requisiti?
| Requisito | Materiale adatto |
|---|---|
| Prototipi e componenti funzionali senza requisiti particolari | PA12 |
| Pezzi resistenti agli urti, agganci a scatto | PA11 |
| Rigidità e calore | PA6 (anche caricato), a seconda della disponibilità PA12 caricato con microsfere di vetro |
| Aspetto metallico | PA12 caricato con alluminio (a seconda della disponibilità) |
| Flessibile, simile alla gomma | TPU, TPA |
| Resistenza agli agenti chimici | PP |
| Requisiti antincendio | PA12 ignifugo – certificati di prova nella scheda tecnica |
| Componenti elettricamente dissipativi, ad es. in ambito elettronico | PA11 ESD (elettricamente dissipativo) |
| Contatto con alimenti | PA11 o PA12 in versione food grade |
| Temperature molto elevate, sostituzione del metallo | PEKK, PEEK (su richiesta) |
Solo a titolo orientativo. I certificati di prova, ad esempio sul comportamento al fuoco, valgono per lo spessore di parete indicato nella scheda tecnica; l’idoneità e l’omologazione del pezzo finito sono responsabilità del cliente. Le proprietà dei materiali possono variare a seconda del fornitore – sono vincolanti le schede tecniche nel processo d’ordine. Per le applicazioni a contatto con alimenti valgono inoltre le dichiarazioni di conformità del materiale.
↑ Torna alla panoramicaDati tecnici
Dati tecnici e linee guida di progettazione per la SLS
Presso PROTIQ la tolleranza standard per i pezzi SLS è di ± 0,7 %, almeno ± 0,1 mm, e lo spessore minimo delle pareti è di 1,0 mm. Le dimensioni massime di un pezzo dipendono dalla macchina del fornitore. I pezzi più grandi possono essere suddivisi da PROTIQ e assemblati successivamente.
| Caratteristica | Valore |
|---|---|
| Dimensioni massime del pezzo | in base alla macchina del fornitore – verificate automaticamente al caricamento |
| Spessore minimo delle pareti | 1,0 mm |
| Tolleranza | ± 0,7 %, almeno ± 0,1 mm |
| Superficie | leggermente ruvida e opaca, a causa della granulometria della polvere |
| Strutture di supporto | non necessarie |
| Colore | Colore di base a seconda del materiale e del fornitore; tingibile e verniciabile |
Tolleranza e spessore minimo delle pareti secondo le schede tecniche PROTIQ (ad es. PA12 e PA11 ESD), salvo diverso accordo. Con altri fornitori i valori possono differire – sono vincolanti le indicazioni nel processo d’ordine.

A cosa prestare attenzione nella progettazione
- Spessore delle pareti Prevedi pareti di almeno 1,0 mm. Previo accordo, PROTIQ può ispessire le zone troppo sottili e renderle così stampabili con la sinterizzazione laser – contattaci prima dell’ordine.
- Rimozione della polvere dalle cavità Nelle cavità chiuse rimane intrappolata la polvere. Prevedi almeno due aperture per poterla rimuovere.
- Parti mobili Snodi e assiemi possono essere stampati già montati. Tra le parti serve uno spazio – i nostri modelli da scaricare senza assemblaggio usano 0,5 mm.
- Superfici grandi e piane Possono deformarsi durante il raffreddamento. Nervature, scanalature o una forma leggermente curva aiutano.
- Filettature e accoppiamenti È meglio ripassare le filettature piccole o usare inserti filettati. Gli accoppiamenti stretti vanno rifiniti.
- Unire più pezzi Ciò che altrimenti verrebbe avvitato spesso può diventare un unico pezzo. Si risparmiano montaggio e componenti.
Limiti e alternative
Quando un altro processo è migliore della SLS?
La SLS esprime i suoi punti di forza con pezzi in plastica resistenti e complessi. Se servono una superficie molto liscia, dettagli finissimi, metallo o grandi quantità, spesso un altro processo è più adatto.
- Superficie Senza trattamento la superficie è leggermente ruvida. Sabbiatura, vibrofinitura o verniciatura la rendono più uniforme.
- Riproduzione dei dettagli La SLS riproduce i dettagli molto fini solo in modo discreto. Per questo sono più adatte la SLA o il PolyJet.
- Tenuta I pezzi SLS non trattati non sono affidabilmente a tenuta di liquidi e gas. Se il tuo pezzo deve essere a tenuta, contattaci prima dell’ordine.
- Ingiallimento I pezzi chiari possono ingiallire leggermente nel tempo se la superficie non viene trattata. Una tintura scura lo rende meno visibile, una vernice resistente ai raggi UV protegge la superficie.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Multi Jet Fusion (MJF) | Processo a letto di polvere come la SLS, anch’esso senza strutture di supporto; pezzi per lo più grigi o neri | … preferisci pezzi scuri – oppure confronta prezzi e tempi di consegna di entrambi i processi |
| Stereolitografia (SLA) | Superfici molto lisce, dettagli fini, anche materiali trasparenti | … estetica e dettaglio contano più della resistenza |
| PolyJet / MultiJet | Pezzi multicolore e combinazioni di materiali rigidi e morbidi | … ti servono modelli di design e dimostrativi |
| FDM | Economico per geometrie semplici | … basta un prototipo semplice, rapido ed economico |
| Fusione laser selettiva (SLM) | Pezzi in metallo | … il tuo pezzo deve essere in metallo |
| Colata sotto vuoto | Piccole serie con superficie liscia, simile alla produzione in serie, colate in stampi di silicone | … ti servono pezzi con aspetto da serie in piccole quantità |
| Stampaggio a iniezione | Conveniente per grandi quantità | … la quantità è così elevata che uno stampo a iniezione conviene |
Multi Jet Fusion, PolyJet, MultiJet, FDM e CLIP sono marchi dei rispettivi titolari.
↑ Torna alla panoramicaApplicazioni
Per cosa si usa la sinterizzazione laser selettiva?
In origine la SLS era un processo per la prototipazione rapida. Oggi viene usata anche per piccole serie, attrezzature e ricambi – in molti settori, dalla meccanica alla gastronomia.

Prototipazione
Prototipi funzionali senza stampi – le modifiche confluiscono direttamente nella versione successiva.
Alla prototipazione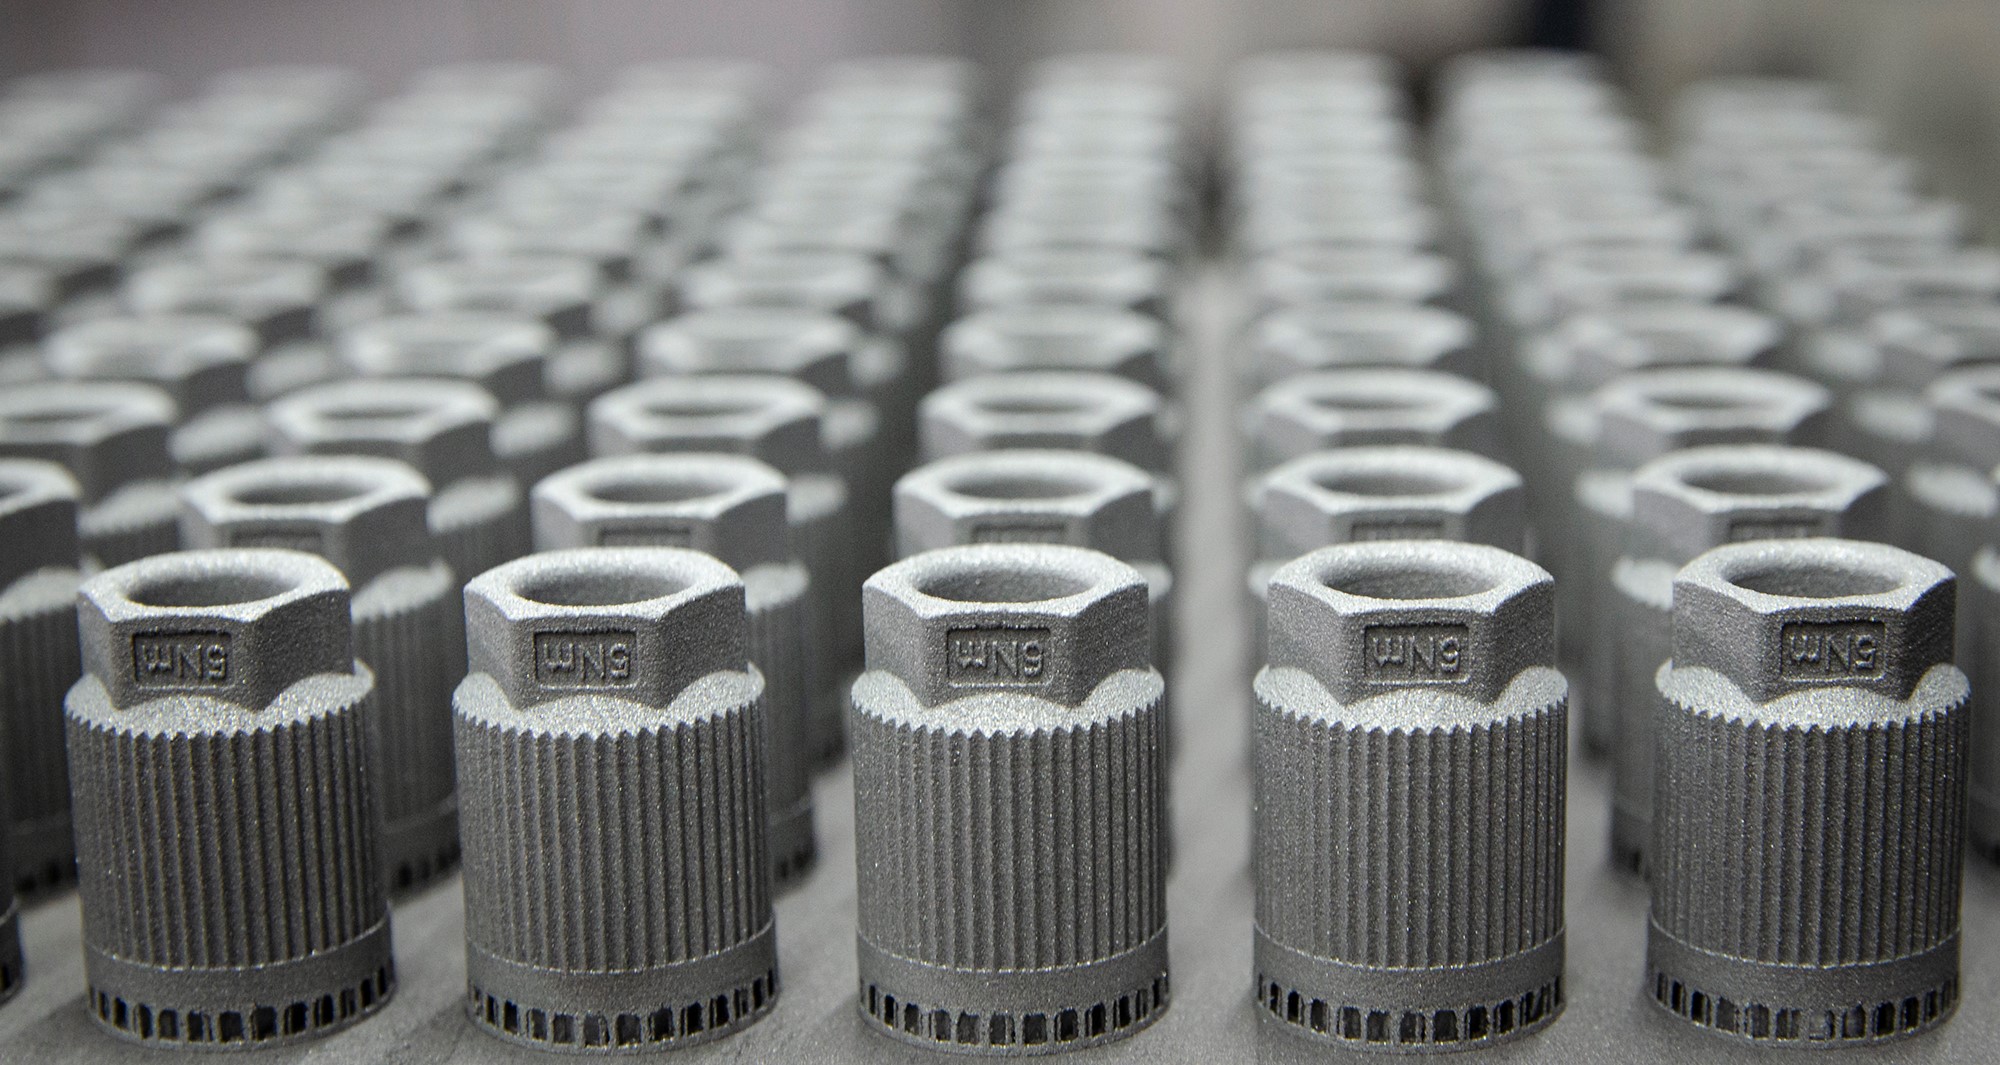
Produzione in serie
Preserie e piccole serie senza costi per stampi, anche in varianti personalizzate.
Alla produzione in serie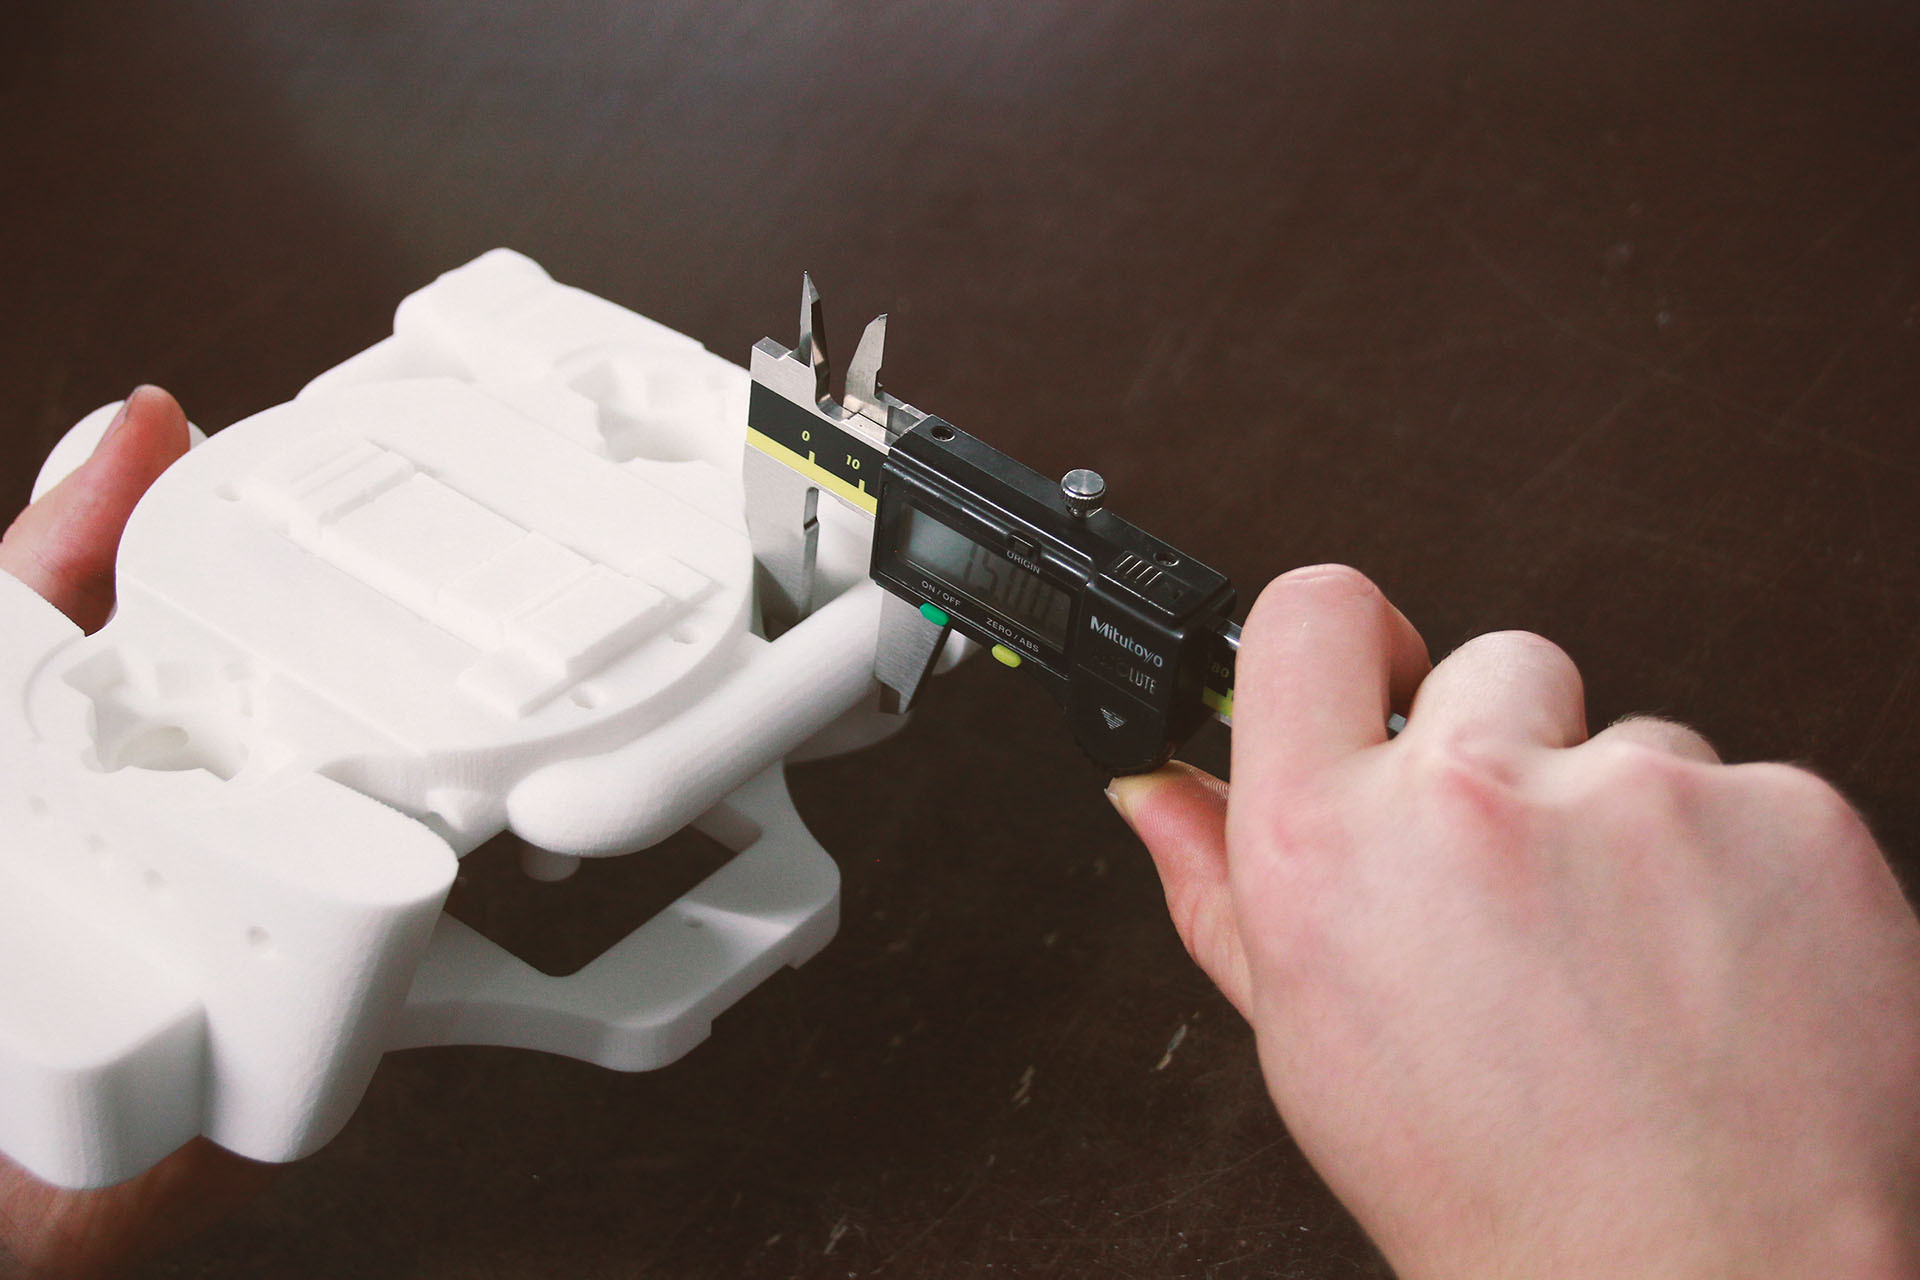
Ricambi
Riprodurre pezzi non più disponibili, ad esempio per auto d’epoca – se necessario tramite reverse engineering con TC.
Al reverse engineering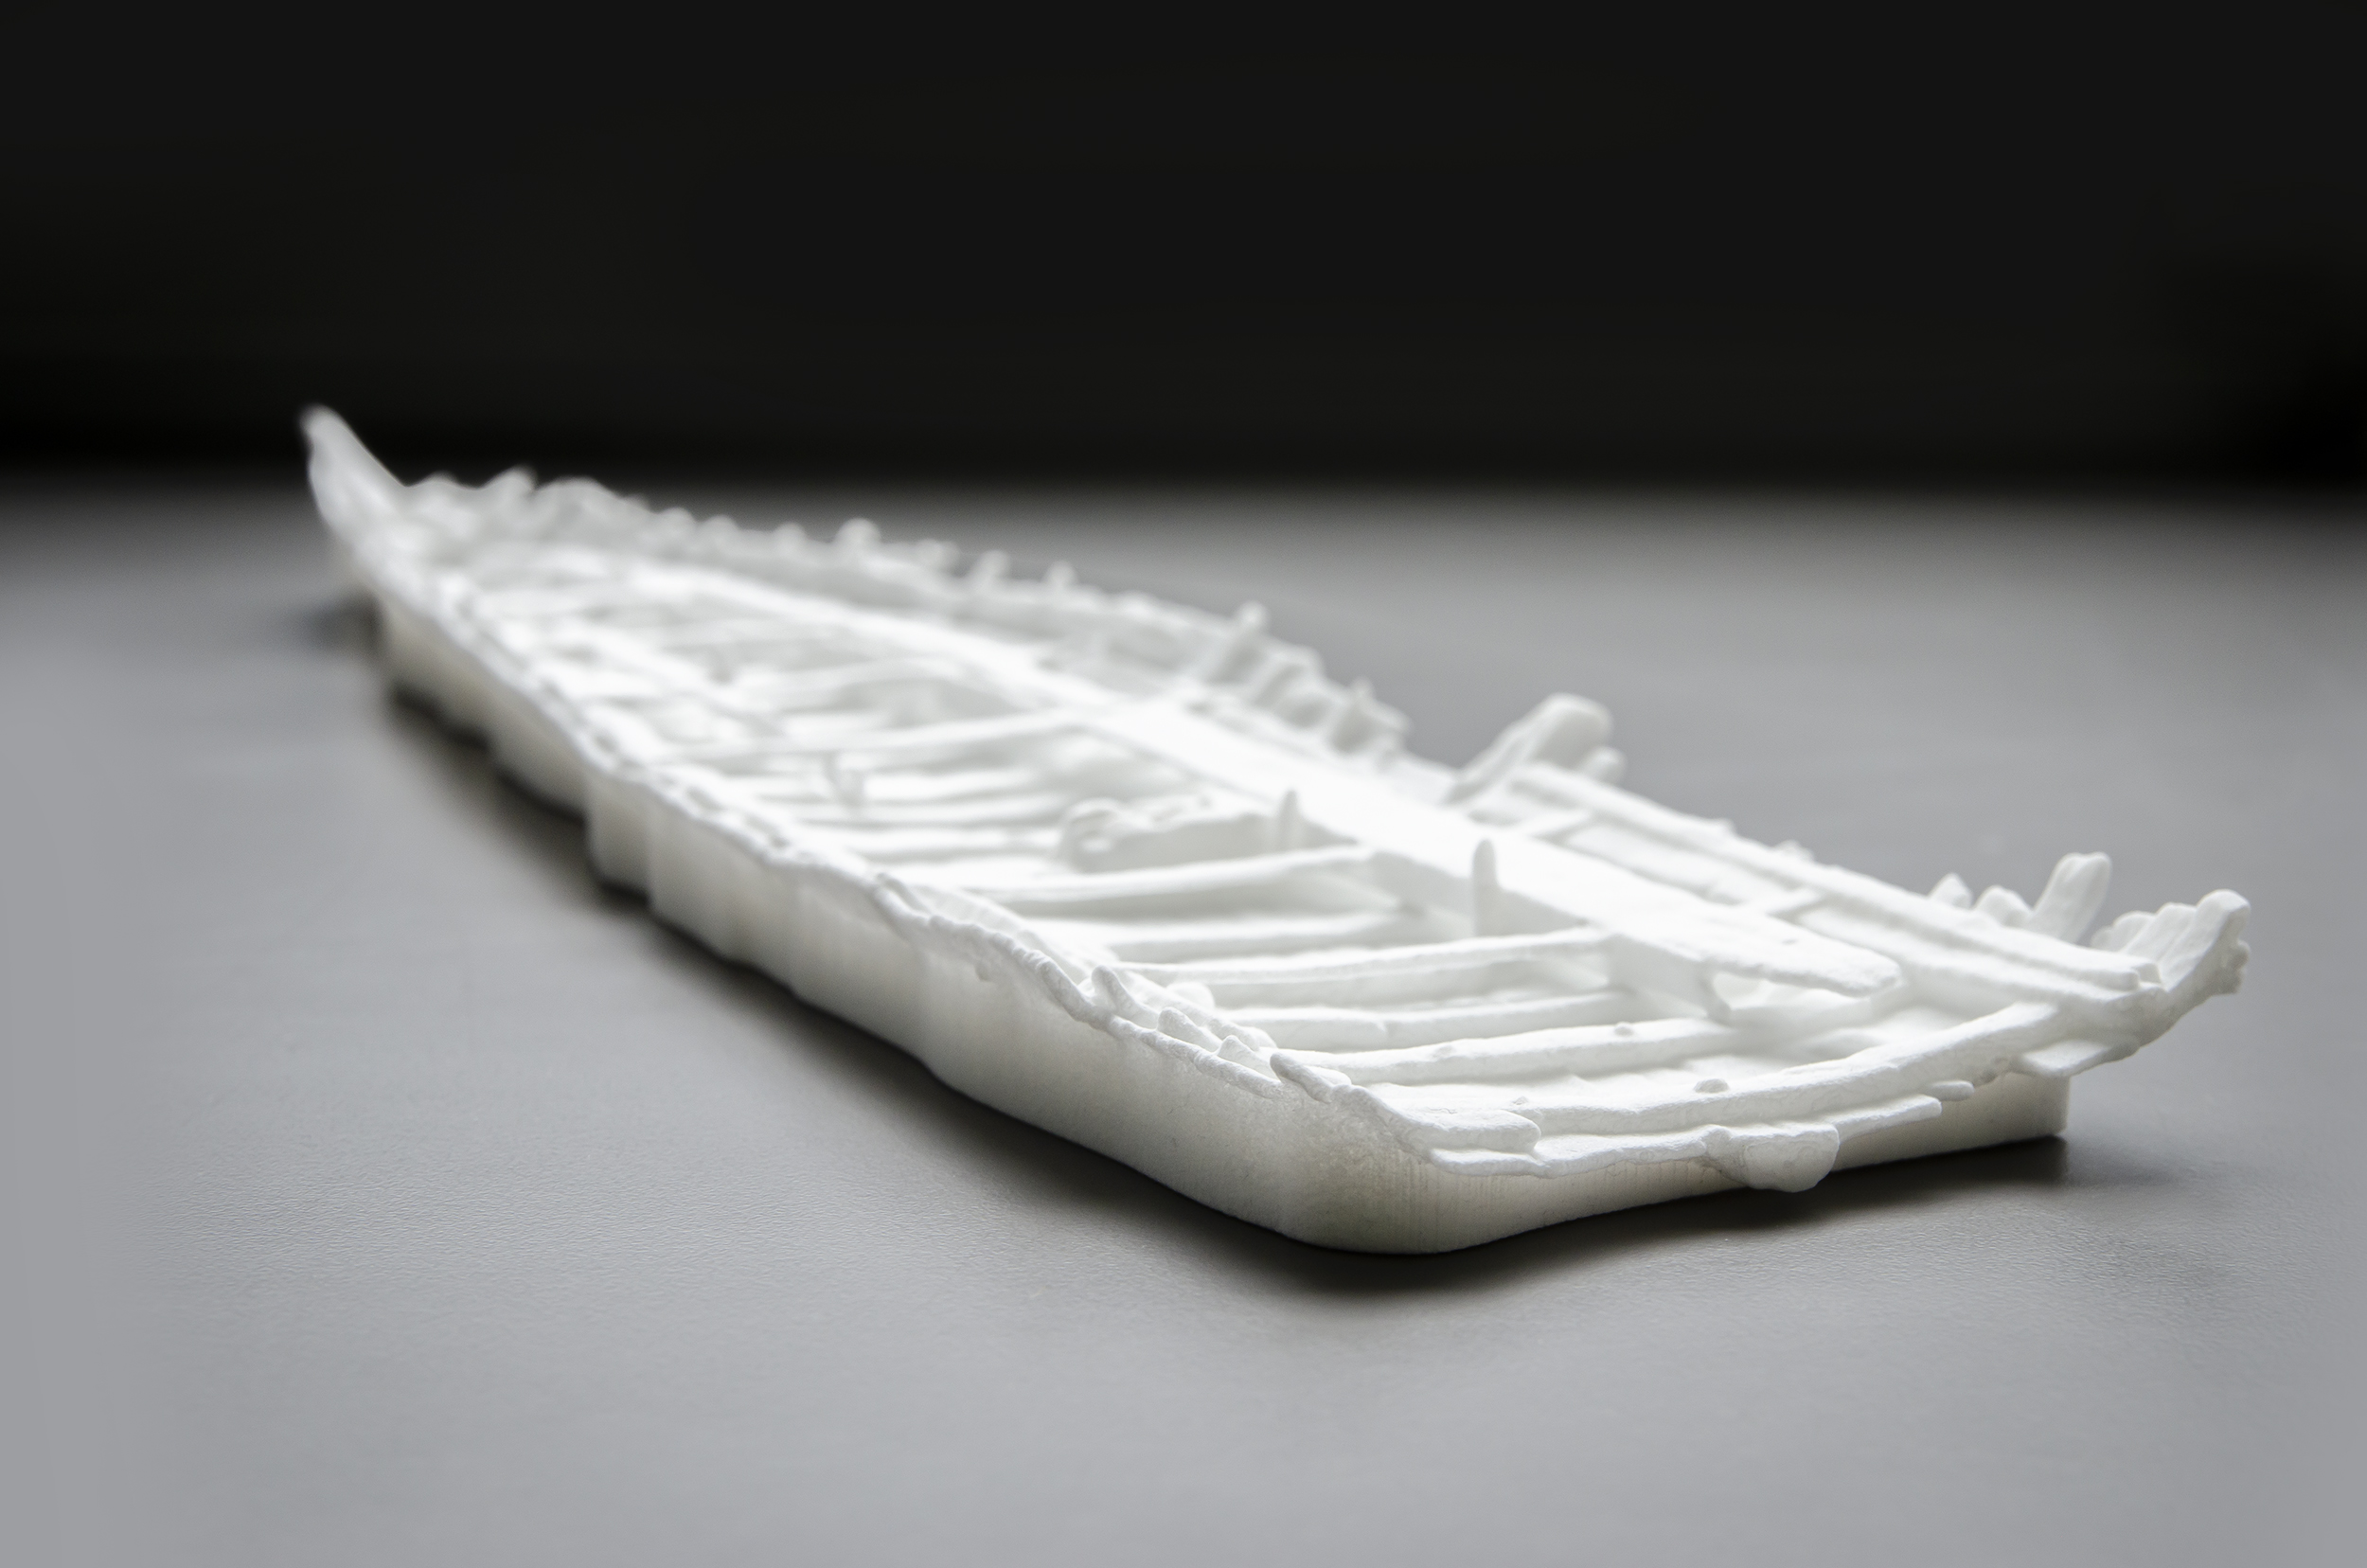
Modellismo
Modelli robusti in un unico pezzo – anche con sottosquadri e parti mobili.
Al modellismo
Gastronomia
Formine, timbri e utensili in materiali food grade. L’idoneità del pezzo finito dipende dall’applicazione e dalla post-lavorazione.
Alla gastronomia
Tecnologia medica
Modelli dimostrativi, attrezzature e prototipi – requisiti come la biocompatibilità li chiariamo caso per caso.
Alla tecnologia medicaOrdinare
Come ordino pezzi SLS?
Carica il tuo file 3D, scegli materiale e processo e confronta le offerte dei fornitori. Sei tu a decidere chi produce.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il pezzo entra nella camera di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio PA12 nella sinterizzazione laser.
- Confronta le offerte Vedi subito prezzi e tempi di produzione dei fornitori che possono realizzare il tuo pezzo.
- Ordina Ordini direttamente online al prezzo selezionato.
FAQ
Domande frequenti sulla sinterizzazione laser
Che cos’è la sinterizzazione laser selettiva (SLS)?
La sinterizzazione laser selettiva è un processo di stampa 3D per la plastica. Un laser fonde strato dopo strato una polvere fine fino a formare un componente. La polvere circostante sostiene il pezzo, quindi non servono strutture di supporto.
Qual è la differenza tra sinterizzazione laser e fusione laser?
Nella stampa 3D la sinterizzazione laser (SLS) indica di solito la lavorazione di polvere plastica, la fusione laser selettiva (SLM) quella di polvere metallica. I pezzi SLM richiedono di norma strutture di supporto, i pezzi SLS no.
Quali materiali sono disponibili per la SLS?
I più comuni sono le poliammidi come PA12 e PA11. Ci sono inoltre varianti caricate, ignifughe ed elettricamente dissipative come il PA11 ESD, plastiche flessibili come il TPU, il PP e, su richiesta, plastiche ad alte prestazioni come il PEKK.
Quanto è precisa la SLS?
Presso PROTIQ la tolleranza standard è di ± 0,7 %, almeno ± 0,1 mm, salvo diverso accordo. Con altri fornitori del Marketplace e a seconda della geometria del pezzo i valori possono differire.
Quanto possono essere grandi i pezzi SLS?
Dipende dalla macchina del fornitore. Al caricamento viene verificato automaticamente se il tuo pezzo entra nella camera di costruzione. Se è troppo grande, PROTIQ può suddividerlo e assemblarlo dopo la stampa – ad esempio per grandi modelli architettonici. Contattaci.
Qual è la differenza tra SLS e Multi Jet Fusion?
Entrambi i processi lavorano in un letto di polvere e non richiedono strutture di supporto. Nella SLS un laser fonde la polvere; nella Multi Jet Fusion viene stampato un agente fondente e lo strato viene fuso con il calore. I pezzi MJF sono per lo più grigi o neri.
I pezzi SLS sono impermeabili?
I pezzi SLS non trattati non sono affidabilmente a tenuta di liquidi e gas. Se il tuo pezzo deve essere a tenuta, contattaci prima dell’ordine.
I pezzi SLS si possono tingere o verniciare?
Sì. I pezzi SLS si tingono e si verniciano facilmente. Questo ne migliora l’aspetto. Una tintura scura rende meno visibile l’ingiallimento dei pezzi chiari, una vernice resistente ai raggi UV protegge la superficie.
Quando conviene la SLS rispetto allo stampaggio a iniezione?
La SLS conviene soprattutto per prototipi, piccole serie e pezzi complessi, perché non serve costruire uno stampo. Per grandi quantità lo stampaggio a iniezione è di solito più economico.
Quanto costa un pezzo SLS?
Il prezzo dipende soprattutto da volume del pezzo, dimensioni, materiale e quantità. Dopo aver caricato il file vedi subito nel configuratore i prezzi dei fornitori.



