


 Deutsch
 English
 Italiano






































Lithography-based Ceramic Manufacturing (LCM): stampa 3D con ceramica tecnica
Il Lithography-based Ceramic Manufacturing (LCM) è un processo di stampa 3D per componenti in ceramica tecnica. Una sospensione fotoindurente di polvere ceramica fine e legante organico viene esposta strato dopo strato con un proiettore. Il componente così ottenuto, il pezzo verde, viene poi sottoposto a deceraggio e sinterizzazione – solo in questa fase nasce il componente ceramico.
Poiché ogni sezione viene esposta con una risoluzione dei pixel molto fine, si possono realizzare strutture fini, reticoli e forme complesse senza utensili. L’LCM è quindi adatto soprattutto a componenti piccoli, prototipi e piccole serie in cui sono richieste proprietà del materiale come durezza, resistenza alla temperatura o isolamento elettrico e una formatura convenzionale sarebbe troppo onerosa.
LCM in sintesi
- Principio del processo
- Esposizione di una sospensione ceramica fotoindurente, seguita da deceraggio e sinterizzazione
- Materiali
- ceramica tecnica, ad es. ATZ (ceramica composita di zirconia e allumina)
- Dimensioni del componente
- piccole, fino a ca. 80 × 50 mm di base e ca. 240 mm di altezza
- Spessore dello strato
- tipicamente 25 µm
- Spessori delle pareti (ATZ)
- da ca. 0,15 mm, a seconda della geometria anche oltre 10 mm
- Colore
- bianco
- Quantità
- Dal pezzo singolo alla piccola serie
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
Come funziona
Come funziona la stampa 3D della ceramica con LCM?
Una racla distribuisce la sospensione ceramica in uno strato sottile in una vasca con fondo trasparente. La piattaforma di costruzione si immerge nella sospensione e un proiettore espone dal basso la sezione del componente, dove il legante indurisce. Poi la piattaforma si solleva, viene distribuita nuova sospensione e si espone lo strato successivo – così il pezzo verde si forma capovolto sulla piattaforma. In seguito il legante viene rimosso termicamente (deceraggio) e il componente viene sinterizzato ad alte temperature.
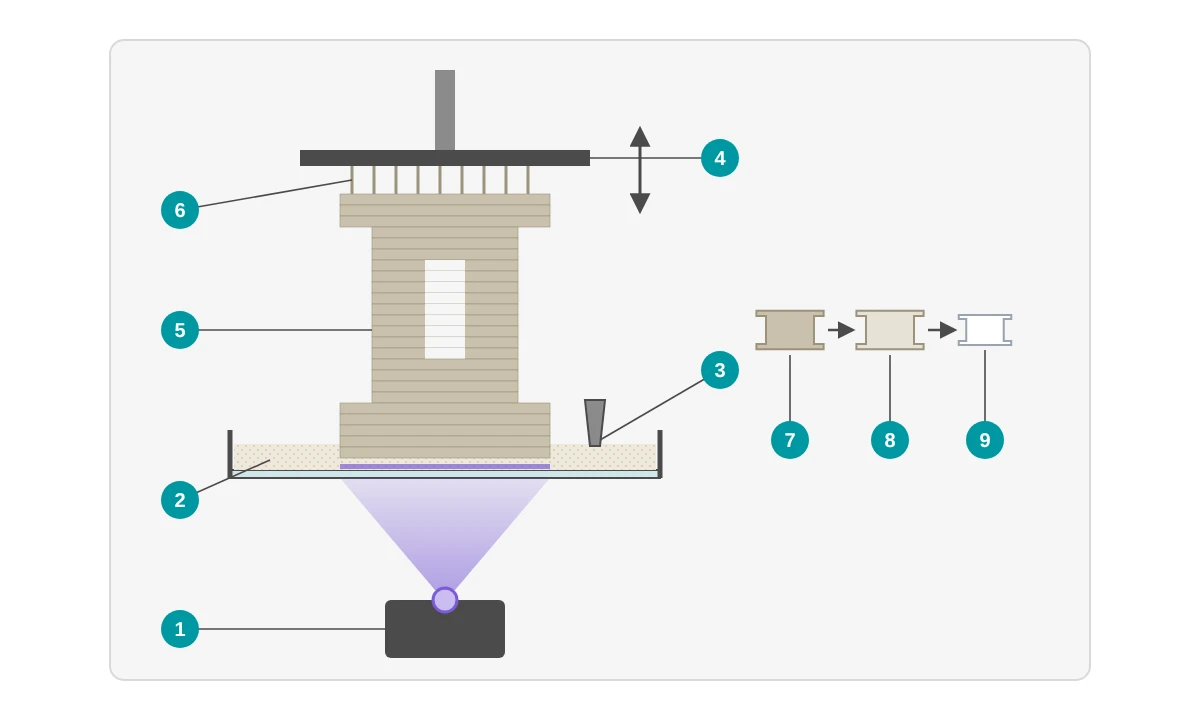
- 1 Il proiettore espone la sezione dal basso attraverso il fondo trasparente della vasca
- 2 Vasca con sospensione ceramica fotoindurente
- 3 La racla distribuisce la sospensione in uno strato sottile
- 4 La piattaforma di costruzione si immerge nella sospensione e si solleva di nuovo dopo l’esposizione
- 5 Pezzo verde: particelle ceramiche nel legante indurito, costruito capovolto sulla piattaforma
- 6 Le strutture di supporto collegano il componente e la piattaforma di costruzione
- 7 Pezzo verde dopo la stampa e la pulizia
- 8 Deceraggio: il legante viene rimosso termicamente
- 9 Sinterizzazione: le particelle ceramiche si addensano, il componente si ritira a seconda del materiale
- Preparare i dati Il modello 3D viene orientato nel volume di costruzione, dotato di strutture di supporto, ingrandito per compensare il ritiro di sinterizzazione e suddiviso in strati.
- Stendere ed esporre La sospensione viene distribuita in uno strato sottile e il proiettore espone la sezione. Il processo si ripete strato dopo strato.
- Pulire il pezzo verde Il pezzo verde viene staccato dalla piattaforma di costruzione e liberato dalla sospensione in eccesso.
- Deceraggio In un processo termico controllato il legante organico viene rimosso dal pezzo verde.
- Sinterizzazione Ad alte temperature le particelle ceramiche si addensano formando il componente ceramico. Durante questa fase il componente si ritira; il ritiro dipende dal materiale.
- Finitura A seconda dei requisiti, le superfici funzionali possono essere rifinite, ad esempio mediante rettifica o lucidatura. Le opzioni disponibili dipendono dal fornitore.


LCM o convenzionale?
Quando conviene la stampa 3D della ceramica rispetto alla produzione convenzionale?
In modo convenzionale i componenti ceramici vengono per lo più pressati, colati o stampati a iniezione e poi sinterizzati, oppure lavorati per asportazione di truciolo da semilavorati – servono quindi stampi, utensili o lavorazioni complesse. L’LCM costruisce il componente direttamente dai dati 3D. Conviene soprattutto per geometrie complesse, prototipi e piccole quantità.
| LCM (stampa 3D) | Formatura convenzionale | |
|---|---|---|
| Utensili | nessuno stampo e nessun utensile necessario | stampo, utensile o lavorazione per asportazione di truciolo necessari |
| Geometria | possibili forme complesse, reticoli e strutture fini | limitata da utensili e sformabilità |
| Quantità | Prototipo, pezzo singolo, piccola serie | conveniente soprattutto per quantità maggiori |
| Dimensioni del componente | componenti piccoli | anche componenti più grandi |
Quale strada sia più adatta al tuo componente dipende da geometria, dimensioni, materiale e quantità. Carica il tuo file e guarda le offerte disponibili nel configuratore – oppure contattaci se vuoi discutere il tuo progetto.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi della stampa 3D della ceramica con LCM?
L’LCM unisce la libertà di progettazione della stampa 3D alle proprietà della ceramica tecnica a base di ossidi: dura, resistente alla temperatura ed elettricamente isolante.
Dettagli fini
Con spessori dello strato tipicamente di 25 µm e spessori delle pareti da ca. 0,15 mm si possono realizzare strutture filigranate e canali sottili.
Forme complesse senza utensili
Reticoli, nidi d’ape, sottosquadri o canali interni con aperture nascono direttamente dai dati 3D – senza stampo né utensile.
Resistente alla temperatura
Tipico per l’ATZ: una temperatura massima di impiego di 1.200 °C.
Elettricamente isolante
Tipico per l’ATZ: una resistività elettrica di circa 109 Ω·cm a 20 °C.
Duro e resistente
Tipico per l’ATZ: una durezza di 1.400 HV10 e una resistenza a flessione caratteristica di 750 MPa.
Microstruttura densa
Tipico per l’ATZ sinterizzato: una densità relativa superiore al 99 % con una porosità inferiore all’1 %.
Materiali
Quali ceramiche esistono per la stampa 3D con LCM?
Sul PROTIQ Marketplace l’LCM viene attualmente offerto ad esempio con l’ATZ, una ceramica composita di zirconia e allumina.
Quali materiali sono attualmente disponibili lo vedi nel configuratore dopo il caricamento – lì trovi anche le schede tecniche dei fornitori.
ATZ (Alumina Toughened Zirconia)
Ceramica composita di zirconia stabilizzata con ittria (oltre il 79 % in massa) e allumina (meno del 21 % in massa). Elevata resistenza e durezza, resistente alla temperatura ed elettricamente isolante.
Altre ceramiche a base di ossidi
In linea di principio con l’LCM si possono lavorare anche altre ceramiche a base di ossidi, come zirconia o allumina. Se un materiale di questo tipo è disponibile per il tuo progetto, te lo chiariamo volentieri su richiesta.
Valori caratteristici dell’ATZ
| Proprietà | Valore tipico |
|---|---|
| Densità relativa | > 99 % |
| Porosità | < 1 % |
| Densità teorica | 5,5 g/cm³ |
| Resistenza a flessione caratteristica (flessione a 3 punti, stato sinterizzato) | 750 MPa |
| Resistenza a compressione | 2.100 MPa |
| Modulo di elasticità | 220 GPa |
| Coefficiente di Poisson | 0,27 |
| Durezza | 1.400 HV10 |
| Tenacità alla frattura | 6 MPa·m1/2 |
| Conducibilità termica | 6 W/(m·K) |
| Temperatura massima di impiego | 1.200 °C |
| Coefficiente di dilatazione termica | 10,5 · 10−6/K |
| Resistività elettrica (20 °C) | ≈ 109 Ω·cm |
| Capacità termica specifica (20 °C) | 500 J/(kg·K) |
Valori tipici tratti dalla scheda tecnica sul PROTIQ Marketplace (aggiornata al 2023). Si tratta di valori indicativi, che non costituiscono una garanzia delle proprietà. I valori dipendono dalla conduzione del processo e dalla geometria del componente. Fanno fede le indicazioni del fornitore.
↑ Torna alla panoramicaDati tecnici
Quali dati tecnici e regole di progettazione valgono per l’LCM?
L’LCM è pensato per componenti piccoli: fino a ca. 80 × 50 mm di base e ca. 240 mm di altezza. Si stampa con spessori dello strato tipicamente di 25 µm; con l’ATZ sono possibili pareti da ca. 0,15 mm. La superficie è molto liscia, è possibile una qualità superficiale inferiore a 1 µm.
| Caratteristica | Valore |
|---|---|
| Dimensioni del componente | fino a ca. 80 × 50 mm di base e ca. 240 mm di altezza (dopo la sinterizzazione); al caricamento viene verificato automaticamente se il componente rientra nel volume di costruzione |
| Spessore dello strato | tipicamente 25 µm |
| Spessore delle pareti ATZ | da ca. 0,15 mm; a seconda della geometria anche oltre 10 mm |
| Pareti sottili autoportanti | da ca. 0,15 mm fino a circa 2 mm di altezza; pareti che si sostengono a vicenda, ad es. come profilo a croce, anche più alte |
| Superficie | molto liscia, possibile qualità superficiale inferiore a 1 µm |
| Densità dopo la sinterizzazione | oltre il 99 % della densità teorica (ATZ) |
| Ritiro durante la sinterizzazione | dipende dal materiale; viene considerato nella preparazione dei dati |
| Colore | bianco |
Valori indicativi basati sulle indicazioni dei fornitori sul PROTIQ Marketplace, non proprietà garantite. A seconda del materiale e del componente i valori possono variare. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
A cosa fare attenzione nella progettazione
- Evitare zone massicce Durante il deceraggio il legante deve uscire dal componente. Sezioni molto spesse aumentano il rischio di cricche. L’ATZ è relativamente poco critico da questo punto di vista; spessori delle pareti uniformi e transizioni morbide aiutano comunque.
- Sostenere le pareti sottili Le pareti autoportanti da ca. 0,15 mm sono possibili fino a circa 2 mm di altezza. Pareti sottili più alte dovrebbero sostenersi a vicenda, ad esempio come profilo a croce.
- Raggi invece di spigoli vivi La ceramica è dura, ma fragile. Spigoli vivi e intagli fungono da punti deboli – prevedi raggi sugli spigoli e negli angoli interni.
- Progettare per la compressione La ceramica sopporta la compressione molto meglio della flessione o della trazione. Per l’ATZ la resistenza a compressione è tipicamente di 2.100 MPa, la resistenza a flessione caratteristica tipicamente di 750 MPa.
- Tenere conto di supporti e cavità Le sporgenze richiedono strutture di supporto che si possano rimuovere – nei punti di attacco possono rimanere dei segni. Cavità e canali richiedono aperture per poter rimuovere la sospensione in eccesso.
- Chiarire le superfici funzionali Per accoppiamenti con tolleranze strette contattaci prima dell’ordine – a seconda dei requisiti può essere necessaria una post-lavorazione.
Limiti e alternative
Quando un altro processo è la scelta migliore?
- Dimensioni del componente L’LCM è pensato per componenti piccoli. Per componenti ceramici più grandi sono più indicati i processi convenzionali.
- Componenti massicci Sezioni molto spesse aumentano il rischio di cricche durante il deceraggio. Con l’ATZ, a seconda della geometria, sono possibili anche spessori delle pareti oltre 10 mm; con zirconia o allumina il limite è nettamente più basso.
- Fragilità La ceramica è dura, ma fragile. In caso di carichi d’urto o impulsivi, un materiale metallico è spesso la scelta migliore.
- Strutture di supporto Le strutture di supporto devono poter essere rimosse. Questo limita la geometria e può lasciare segni nei punti di attacco.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Lithography-based Metal Manufacturing (LMM) | Componenti metallici piccoli e filigranati | … il tuo componente deve essere in metallo, ad esempio perché è soggetto a urti o impatti |
| Stereolitografia (SLA) | Dettagli fini e superfici lisce in plastica | … basta un prototipo o un modello dimostrativo in plastica |
Lithography-based Ceramic Manufacturing (LCM) e le altre denominazioni di processi e materiali citate sono marchi o denominazioni dei rispettivi titolari. La loro menzione serve solo a descrivere il processo o i materiali.
↑ Torna alla panoramicaApplicazioni
Per cosa si usa la stampa 3D della ceramica?
L’LCM è adatto a componenti piccoli e complessi in ceramica tecnica – ad esempio per applicazioni ad alte temperature, componenti elettricamente isolanti, parti soggette a usura e meccanica di precisione, nonché per prototipi e piccole serie in ricerca e sviluppo. La ceramica tecnica è impiegata anche in settori come la tecnologia medicale o l’aerospaziale.
↑ Torna alla panoramicaOrdinare
Come ordino componenti ceramici stampati in 3D?
Carica il tuo file 3D, scegli materiale e processo e guarda le offerte disponibili.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente rientra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio l’ATZ con il processo LCM.
- Controlla l’offerta Di norma vedi subito prezzo e tempo di produzione dei fornitori disponibili.
- Ordina Ordini direttamente online al prezzo selezionato.
Se un materiale non è selezionabile direttamente, chiedici pure.
↑ Torna alla panoramicaFAQ
Domande frequenti sulla stampa 3D della ceramica
Che cos’è il Lithography-based Ceramic Manufacturing (LCM)?
L’LCM è un processo di stampa 3D per la ceramica tecnica. Una sospensione fotoindurente di polvere ceramica e legante viene esposta strato dopo strato con un proiettore. Il pezzo verde così ottenuto viene poi sottoposto a deceraggio e sinterizzazione.
Quali ceramiche sono disponibili per la stampa 3D sul PROTIQ Marketplace?
Sul PROTIQ Marketplace per l’LCM trovi attualmente ad esempio l’ATZ, una ceramica composita di zirconia e allumina. La selezione attuale la vedi nel configuratore; altre ceramiche a base di ossidi puoi richiedercele.
Quanto possono essere grandi i componenti ceramici realizzati con l’LCM?
L’LCM è pensato per componenti piccoli, con una base fino a ca. 80 × 50 mm e un’altezza fino a ca. 240 mm. Al caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione.
Perché i componenti ceramici si ritirano durante la sinterizzazione?
Durante il deceraggio viene rimosso il legante, durante la sinterizzazione le particelle ceramiche si addensano e i pori tra di esse si chiudono. Così il componente si ritira a seconda del materiale. Di norma il ritiro viene considerato nella preparazione dei dati.
Quanto possono essere sottili e spesse le pareti nella ceramica stampata in 3D?
Con l’ATZ sono possibili spessori delle pareti da ca. 0,15 mm; pareti sottili autoportanti fino a circa 2 mm di altezza. A seconda della geometria, con l’ATZ sono realizzabili anche spessori oltre 10 mm. Sezioni molto massicce aumentano però il rischio di cricche durante il deceraggio.
L’LCM richiede strutture di supporto?
A seconda della geometria, sì. Il componente viene costruito capovolto sulla piattaforma di costruzione e le sporgenze richiedono strutture di supporto, che dopo la stampa devono poter essere rimosse.
Quanto è resistente alla temperatura la ceramica stampata in 3D?
Dipende dal materiale. Per l’ATZ la temperatura massima di impiego è tipicamente di 1.200 °C. Fanno fede le indicazioni del fornitore.
Quanto costa un componente ceramico stampato in 3D?
Il prezzo dipende tra l’altro da volume, dimensioni, materiale, post-lavorazione e quantità. Dopo aver caricato il file, nel configuratore di norma vedi subito i prezzi dei fornitori.



