


 Deutsch
 English
 Italiano






































Multi Jet Fusion (MJF): stampa 3D per componenti funzionali in plastica
La Multi Jet Fusion (MJF) è un processo di stampa 3D a base di polvere sviluppato da HP. Strato dopo strato, le testine di stampa applicano agenti liquidi su una polvere di plastica e la luce infrarossa fonde le aree così marcate trasformandole in un componente. Come nella sinterizzazione laser, la polvere circostante sostiene il componente – non servono strutture di supporto.
La MJF è adatta per prototipi funzionali, piccole serie e componenti con superfici strutturate. Di serie i componenti MJF sono grigiastri; a seconda del fornitore sono disponibili anche in bianco o a colori. Sul PROTIQ Marketplace diversi fornitori offrono la MJF: carichi i tuoi dati 3D, scegli il materiale e confronti prezzi e tempi di consegna.
La MJF in sintesi
- Materiali
- PA12, PA11, PP, TPU
- Strutture di supporto
- nessuna
- Colore di base
- grigiastro di serie; a seconda del fornitore anche bianco o a colori
- Spessore minimo della parete
- di solito 1 mm
- Quantità
- dal pezzo singolo alla piccola serie
Valori indicativi tratti dalle schede tecniche dei fornitori sul Marketplace, non proprietà garantite. Fanno fede le indicazioni del rispettivo fornitore nel processo d’ordine.
Come funziona
Come funziona la Multi Jet Fusion?
Invece che con un laser, la MJF lavora con testine di stampa e luce infrarossa: le testine applicano un agente fondente sulle superfici che diventeranno il componente e un secondo agente soprattutto lungo i contorni. Poi la luce infrarossa riscalda lo strato – fondono solo le aree bagnate con l’agente fondente.
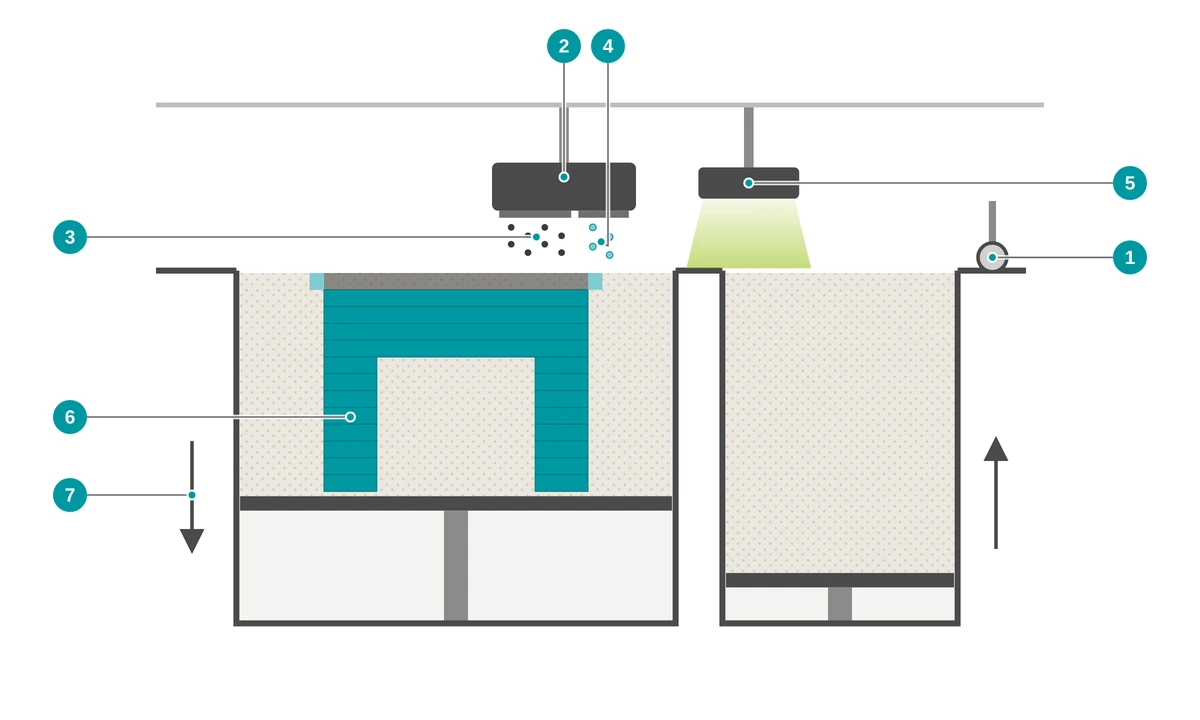
- 1 Lo stendipolvere applica un nuovo strato di polvere
- 2 Le testine di stampa passano sul letto di polvere
- 3 Fusing agent (agente fondente) – dove nasce il componente
- 4 Detailing agent – soprattutto lungo il contorno, per bordi definiti
- 5 Le lampade a infrarossi riscaldano lo strato; le aree bagnate con l’agente fondente si fondono
- 6 Componente – sostenuto dalla polvere sciolta, senza strutture di supporto
- 7 La piattaforma di costruzione si abbassa dopo ogni strato
- Preparazione dei dati Il modello 3D viene suddiviso in strati sottili. Molti componenti possono essere disposti insieme nel volume di costruzione – anche uno sopra l’altro.
- Stesura della polvere Uno strato sottile di polvere di plastica viene steso sulla piattaforma di costruzione. Il volume di costruzione è preriscaldato.
- Stampa Le testine di stampa applicano il fusing agent sulla sezione trasversale del componente e il detailing agent soprattutto lungo il contorno.
- Fusione La luce infrarossa riscalda lo strato. Le aree bagnate con il fusing agent assorbono più energia e si fondono con lo strato sottostante. Poi la piattaforma si abbassa.
- Raffreddamento Dopo l’ultimo passaggio, l’intero blocco di polvere si raffredda in modo controllato. Questo è importante per ottenere componenti dimensionalmente precisi.
- Rimozione della polvere e finitura I componenti vengono estratti dalla polvere e sabbiati. Su richiesta seguono la tintura o altre lavorazioni successive.
Gran parte della polvere non fusa viene ricondizionata e riutilizzata – miscelata con polvere nuova.
↑ Torna alla panoramicaMJF o SLS?
Qual è la differenza tra Multi Jet Fusion e sinterizzazione laser?
Entrambi i processi fondono polvere di plastica nel letto di polvere e non richiedono strutture di supporto. La differenza sta nella fonte di energia: nella sinterizzazione laser un laser percorre il contorno, nella MJF un agente fondente stampato stabilisce quali aree si fondono sotto la luce infrarossa.
| Multi Jet Fusion (MJF) | Sinterizzazione laser (SLS) | |
|---|---|---|
| Fonte di energia | Testine di stampa e lampade a infrarossi passano sull’intero strato; un agente fondente stabilisce cosa si fonde | Un laser percorre la sezione trasversale del componente |
| Strutture di supporto | non necessarie | non necessarie |
| Colore di base | grigiastro di serie; a seconda del fornitore anche bianco o a colori | a seconda del materiale, spesso bianco |
| Tintura | grigio: colori piuttosto smorzati, il nero riesce bene; bianco: anche colori chiari | con materiali chiari anche colori chiari |
| Scelta di materiali | PA12 (grigio, bianco, caricato con microsfere di vetro, a colori), PA11, PP, TPU | più ampia, in più ad es. PA6 e tipi ignifughi ed elettricamente dissipativi |
| Impiego tipico | Prototipi funzionali, piccole serie, superfici strutturate | Prototipi funzionali, piccole serie, componenti in materiali speciali |
Quale processo sia più economico o più rapido per il tuo componente dipende da geometria, quantità e materiale. Carica il tuo file e confronta le offerte di entrambi i processi direttamente nel configuratore.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi della Multi Jet Fusion?
La MJF unisce la libertà di progettazione del letto di polvere a tempi di costruzione brevi. Poiché non servono né strutture di supporto né stampi, il processo è particolarmente conveniente per prototipi e piccole serie.
Nessuna struttura di supporto
La polvere sciolta sostiene il componente. Sottosquadri, canali interni e gruppi mobili possono essere realizzati in un unico pezzo – a condizione che la polvere si possa rimuovere.
Tempi di costruzione brevi
Testine di stampa e lampade a infrarossi passano sull’intero strato in un unico passaggio, invece di percorrere le sezioni trasversali con un laser. I tempi di consegna attuali dei fornitori li trovi nel configuratore.
Componenti funzionali resistenti
I componenti MJF in PA12 sono meccanicamente resistenti e adatti sia per prototipi funzionali sia – a seconda dei requisiti – per componenti finali.
Senza costi di stampo dal primo pezzo
Nessuno stampo, nessun costo di attrezzaggio: molti pezzi vengono realizzati insieme nel volume di costruzione – dal pezzo singolo alla piccola serie.
Superfici strutturate
La MJF è molto adatta per componenti con strutture superficiali, come goffrature, motivi o zone di presa.
Grigio, bianco o a colori
I componenti grigi si tingono bene di nero, quelli bianchi anche in colori chiari. A seconda del fornitore sono disponibili componenti direttamente a colori.
Materiale
Quali materiali sono disponibili per la Multi Jet Fusion?
Il materiale più importante per la MJF è il PA12 – sul PROTIQ Marketplace in grigio, bianco, caricato con microsfere di vetro e a colori. Inoltre i fornitori offrono PA11, PP e il flessibile TPU01.
Quali materiali e colori sono attualmente disponibili lo vedi nel configuratore dopo il caricamento – lì trovi anche le schede tecniche valide dei fornitori. Ti servono materiali speciali, ad esempio plastiche ignifughe o elettricamente dissipative? Sul Marketplace trovi questi materiali soprattutto nella sinterizzazione laser.
PA12 grigio – lo standard
Il materiale standard nella MJF: versatile e meccanicamente resistente – ad esempio per alloggiamenti, supporti, clip e componenti funzionali.
PA12 bianco
Tonalità di base chiara per componenti che devono restare chiari o essere tinti in colori chiari e brillanti.
PA12 caricato con microsfere di vetro
Caricato con microsfere di vetro per una maggiore rigidità – ad esempio per alloggiamenti o attrezzature che devono essere dimensionalmente stabili.
PA11 – tenace e di origine biologica
Ottenuto da materie prime rinnovabili. Allungamento a rottura superiore al PA12 – ideale per parti che devono cedere, come gli agganci a scatto.
PP – resistente agli agenti chimici
Il polipropilene è resistente agli agenti chimici e assorbe poca umidità – ad esempio per componenti che entrano in contatto con liquidi o sostanze chimiche.
TPU – flessibile
Ultrasint® TPU01 è una plastica flessibile, simile alla gomma, con un buon assorbimento degli urti – ad esempio per ammortizzatori, imbottiture, impugnature o componenti di calzature.
PA12 a colori
Componenti stampati direttamente a più colori – ad esempio per modelli dimostrativi, prototipi con codifica a colori o oggetti di design.
Quanto è resistente il PA12 nella MJF?
Le schede tecniche dei fornitori sul Marketplace indicano valori simili per il PA12 grigio nella MJF. La tabella mostra l’intervallo. I valori dipendono, tra l’altro, dalla geometria del componente e dalla direzione di costruzione.
PA12 grigio nella MJF – valori indicativi
- Densità
- ca. 1,0 g/cm³
- Modulo di elasticità a trazione
- ca. 1.500–1.800 MPa
- Resistenza a trazione
- ca. 45–48 MPa
- Allungamento a rottura
- ca. 12–20 %
- Temperatura di inflessione (HDT, 0,45 MPa)
- ca. 175 °C
- Temperatura di inflessione (HDT, 1,82 MPa)
- ca. 95 °C
Intervallo tratto dalle schede tecniche dei fornitori sul PROTIQ Marketplace (aggiornato al 2026). Non si tratta di proprietà garantite – fa fede la scheda tecnica del rispettivo fornitore nel processo d’ordine.
Colore
Di che colore sono i componenti MJF – e si possono tingere?
Di serie i componenti MJF sono grigiastri. A seconda del fornitore sono disponibili anche in bianco o direttamente a colori. I componenti grigi e bianchi si possono tingere successivamente – quelli bianchi anche in colori chiari.
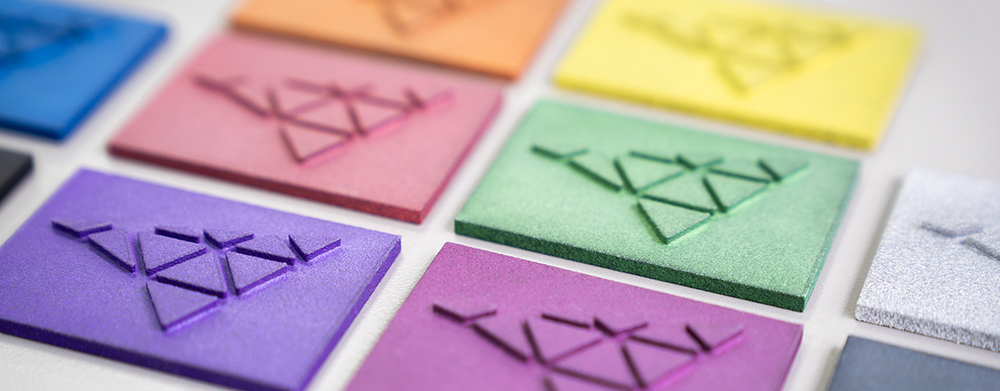

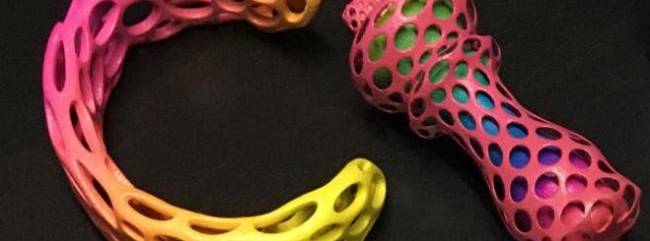
A seconda del fornitore sono possibili ulteriori finiture, come la levigatura chimica, la sigillatura o la verniciatura. Le opzioni disponibili le trovi nel configuratore oppure puoi chiederle a noi.
↑ Torna alla panoramicaDati tecnici
Dati tecnici e indicazioni di progettazione per la MJF
Precisione dimensionale e dimensioni del componente dipendono dal fornitore e dal suo impianto.
| Caratteristica | Valore |
|---|---|
| Dimensioni massime del componente | a seconda dell’impianto del fornitore – verificate automaticamente durante il caricamento |
| Spessore minimo della parete | secondo le schede tecniche dei fornitori di solito 1 mm |
| Precisione dimensionale | a seconda del fornitore, ad es. ± 0,3 %, almeno ± 0,3 mm secondo la scheda tecnica del fornitore |
| Tolleranza standard nelle offerte PROTIQ | ± 0,7 %, almeno ± 0,1 mm, salvo diversa indicazione |
| Superficie | leggermente ruvida e opaca, a causa della granulometria della polvere |
| Strutture di supporto | non necessarie |
| Colore di base | grigiastro di serie; a seconda del fornitore anche bianco o a colori; tingibile |
Valori indicativi tratti dalle schede tecniche dei fornitori sul Marketplace, non proprietà garantite. Fanno fede le indicazioni del rispettivo fornitore nel processo d’ordine o nell’offerta.

A cosa prestare attenzione nella progettazione
- Spessori delle pareti Prevedi pareti di almeno 1 mm. Pareti molto sottili e lunghe possono deformarsi.
- Rimuovere la polvere dalle cavità Nelle cavità chiuse resta della polvere. Prevedi almeno due aperture, così che la polvere possa essere rimossa.
- Parti mobili Snodi e gruppi possono essere stampati già assemblati. Prevedi uno spazio sufficiente tra le parti.
- Superfici grandi e piane Possono deformarsi durante il raffreddamento. Nervature, scavi o una forma leggermente bombata aiutano.
- Zone massicce Sezioni molto spesse e massicce aumentano il rischio di deformazione e il consumo di materiale. Svuotale dove la funzione lo consente – con aperture per rimuovere la polvere.
- Filettature e accoppiamenti Le filettature piccole è meglio ripassarle o utilizzare inserti filettati. Gli accoppiamenti stretti andrebbero rilavorati.
Limiti e alternative
Quando un altro processo è migliore della MJF?
- Superficie Senza trattamento la superficie è leggermente ruvida. A seconda del fornitore, sabbiatura, levigatura chimica o verniciatura la rendono più uniforme.
- Riproduzione dei dettagli La MJF riproduce i dettagli molto fini solo in modo discreto. Per questo sono più adatte la SLA o la PolyJet.
- Colore I componenti grigi si possono tingere solo in colori smorzati. Per i colori chiari servono componenti bianchi.
- Tenuta I componenti MJF non trattati non sono di serie a tenuta di liquidi e gas. Se il tuo componente deve essere a tenuta, contattaci prima dell’ordine.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Sinterizzazione laser (SLS) | Scelta di materiali più ampia, colore di base chiaro per molti materiali | … ti servono materiali speciali – sul Marketplace si trovano soprattutto nella sinterizzazione laser |
| Stereolitografia (SLA) | Superfici molto lisce, dettagli fini, anche materiali trasparenti | … l’estetica e la fedeltà dei dettagli contano più della resistenza |
| PolyJet / MultiJet | Componenti multicolore e combinazioni di materiali rigidi e morbidi | … ti servono modelli di design e dimostrativi |
| Fusione laser selettiva (SLM) | Componenti in metallo | … il tuo componente deve essere in metallo |
| Stampaggio a iniezione | Conveniente per grandi quantità | … la quantità è così grande che uno stampo a iniezione diventa conveniente |
HP, Multi Jet Fusion, Ultrasint, PolyJet, MultiJet e SLM sono marchi dei rispettivi titolari.
↑ Torna alla panoramicaApplicazioni
Per cosa si utilizza la Multi Jet Fusion?
La MJF si utilizza soprattutto per prototipi funzionali e piccole serie – ad esempio alloggiamenti, supporti, clip o componenti con superfici strutturate.

Prototipazione
Prototipi funzionali senza stampi – le modifiche confluiscono direttamente nella versione successiva.
Vai alla prototipazione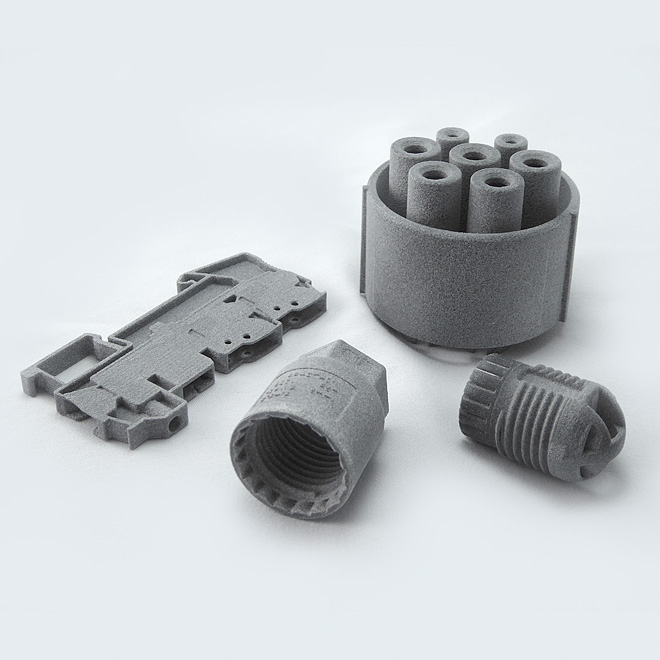
Produzione in serie
Preserie e piccole serie senza costi di stampo, anche in varianti personalizzate.
Vai alla produzione in serie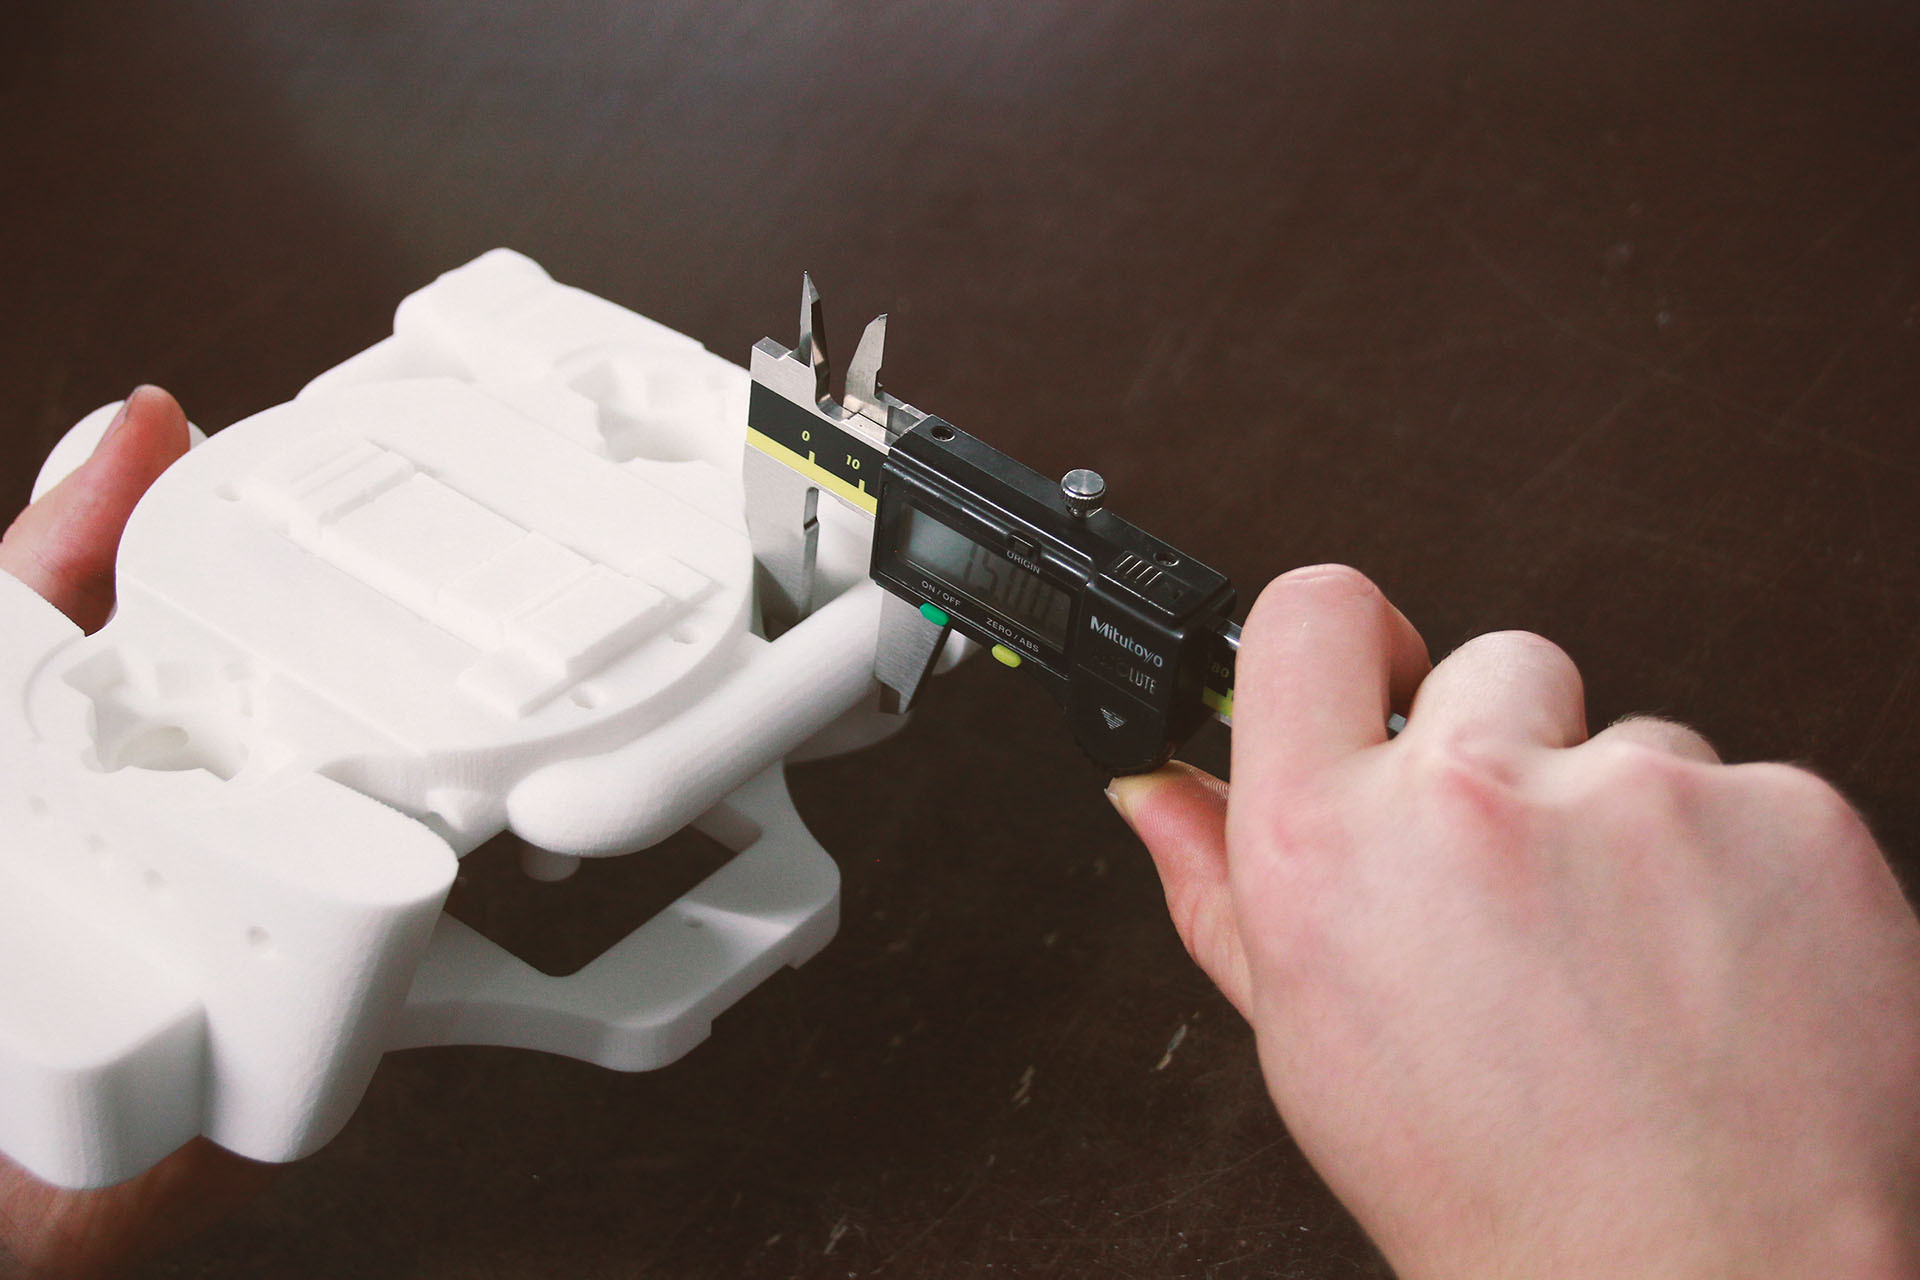
Ricambi
Riprodurre parti non più disponibili, ad esempio per auto d’epoca – se necessario tramite reverse engineering con TC, purché non vi si oppongano diritti di proprietà di terzi.
Vai al reverse engineering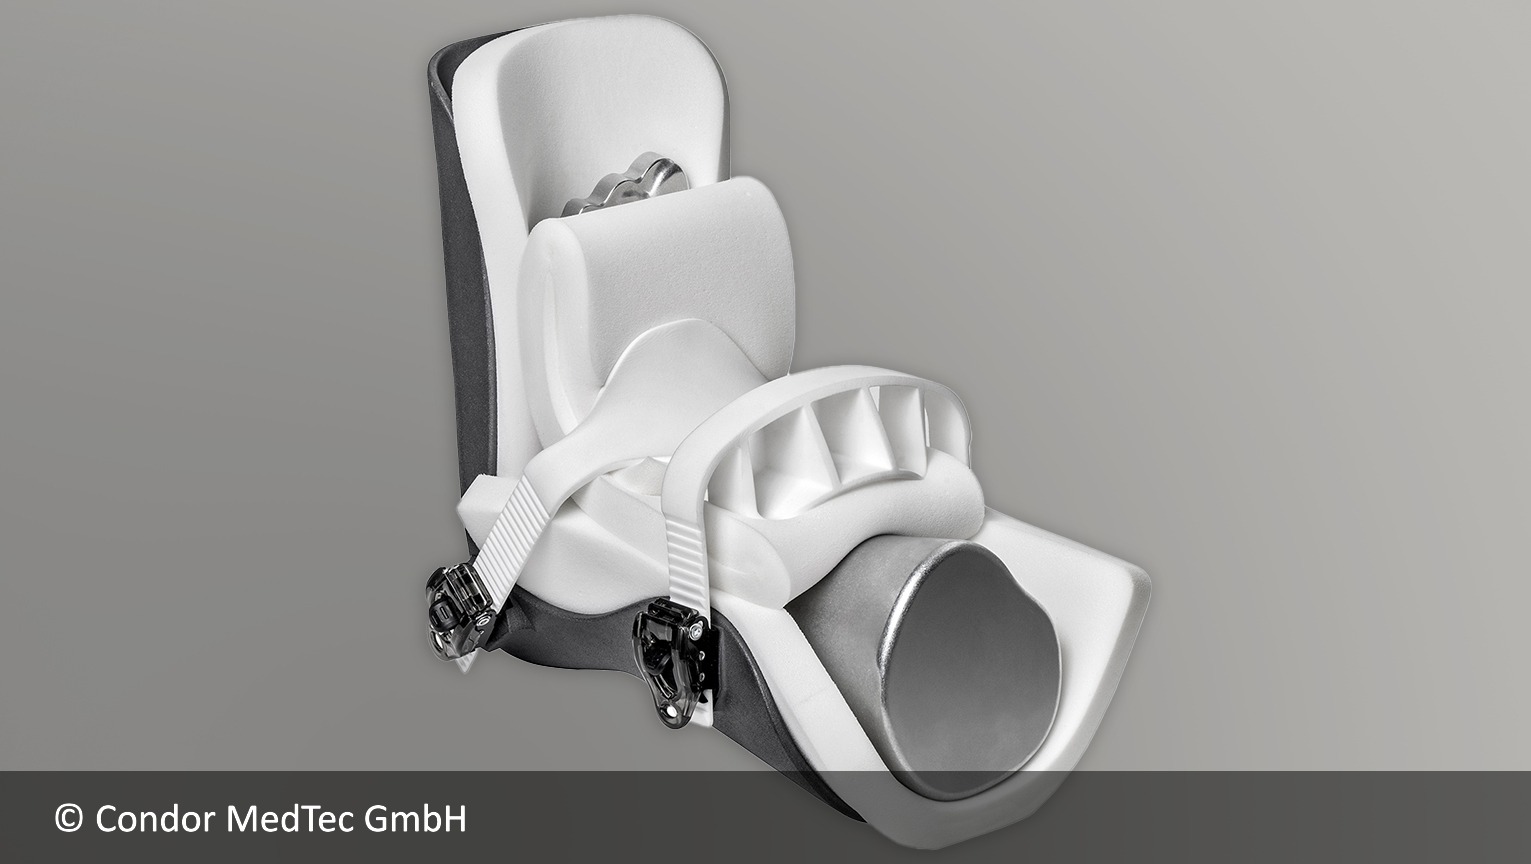
Ingegneria medica
Modelli dimostrativi, attrezzature e prototipi – se un materiale è adatto alla tua applicazione lo verifichiamo caso per caso.
Vai all’ingegneria medicaOrdinare
Come ordino i componenti MJF?
Carica il tuo file 3D, scegli materiale e processo e confronta le offerte dei fornitori. Decidi tu chi realizza il componente.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente rientra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio PA12 nella Multi Jet Fusion.
- Confronta le offerte Di norma vedi subito prezzi e tempi di produzione dei fornitori che possono realizzare il tuo componente.
- Ordina Ordini direttamente online al prezzo selezionato.
FAQ
Domande frequenti sulla Multi Jet Fusion
Che cos’è la Multi Jet Fusion (MJF)?
La Multi Jet Fusion è un processo di stampa 3D a base di polvere sviluppato da HP. Strato dopo strato, le testine di stampa applicano un agente fondente sulla polvere di plastica e la luce infrarossa fonde le aree bagnate. La polvere circostante sostiene il componente, per questo non servono strutture di supporto.
Qual è la differenza tra MJF e SLS?
Entrambi i processi lavorano nel letto di polvere e non richiedono strutture di supporto. Nella sinterizzazione laser (SLS) è un laser a fondere la polvere, nella MJF un agente fondente stampato insieme alla luce infrarossa. Di serie i componenti MJF sono grigiastri; la SLS offre più materiali speciali, ad esempio plastiche ignifughe o elettricamente dissipative.
Quali materiali sono disponibili per la MJF?
Il materiale più importante è il PA12 – sul PROTIQ Marketplace in grigio, bianco, caricato con microsfere di vetro e a colori. Inoltre sono disponibili PA11, PP e il flessibile TPU01. Quali materiali sono attualmente disponibili lo vedi nel configuratore dopo il caricamento.
Di che colore sono i componenti MJF?
Di serie i componenti MJF sono grigiastri. A seconda del fornitore sono disponibili anche in bianco o direttamente a colori. I componenti grigi si possono tingere in colori smorzati e molto bene in nero, quelli bianchi anche in colori chiari.
Quanto è precisa la MJF?
Dipende dal fornitore. Le schede tecniche dei fornitori sul Marketplace indicano per la MJF ad esempio ± 0,3 %, almeno ± 0,3 mm. Nelle offerte di PROTIQ vale, salvo diversa indicazione, una tolleranza standard di ± 0,7 %, almeno ± 0,1 mm.
Quanto possono essere grandi i componenti MJF?
Dipende dall’impianto del fornitore. Durante il caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione. Se è troppo grande, contattaci.
I componenti MJF sono impermeabili?
I componenti MJF non trattati non sono affidabilmente a tenuta di liquidi e gas. Se il tuo componente deve essere a tenuta, contattaci prima dell’ordine.
Quando conviene la MJF?
La MJF conviene soprattutto per prototipi funzionali e piccole serie in PA12 per cui non si vuole realizzare uno stampo. Per grandi quantità lo stampaggio a iniezione è di solito più conveniente.
Quanto costa un componente MJF?
Il prezzo dipende soprattutto da volume del componente, dimensioni, materiale e quantità. Dopo aver caricato il tuo file vedi subito nel configuratore i prezzi dei fornitori.



