


 Deutsch
 English
 Italiano






































Fusione laser selettiva (SLM): stampa 3D in metallo
Nella fusione laser selettiva (SLM, Selective Laser Melting, detta anche Laser Powder Bed Fusion) una polvere metallica fine viene depositata in strati sottili su una piastra di costruzione e fusa da un laser esattamente dove nasce il componente. Il metallo solidifica e si unisce allo strato sottostante. Strato dopo strato si ottengono così componenti metallici ad alta densità direttamente dai dati 3D.
Poiché non servono utensili e il componente viene costruito strato dopo strato, si possono realizzare geometrie difficili o impossibili da ottenere per asportazione di truciolo – ad esempio canali di raffreddamento interni, strutture reticolari o più funzioni in un unico componente. PROTIQ produce direttamente con la fusione laser, tra l’altro inserti per stampi con raffreddamento conformato e componenti in rame come induttori. Sul PROTIQ Marketplace carichi i tuoi dati 3D, scegli il materiale e di norma vedi subito prezzo e tempo di produzione.
La fusione laser in sintesi
- Principio
- Letto di polvere: un laser fonde la polvere metallica strato dopo strato
- Materiali
- tra gli altri acciaio per utensili e inossidabile, alluminio, rame, ottone, lega di zinco, titanio
- Strutture di supporto
- necessarie – collegano il componente alla piastra di costruzione
- Precisione
- a seconda del materiale, ad es. ±0,7 %, almeno ±0,1 mm
- Spessore minimo delle pareti
- 0,4–0,6 mm a seconda del materiale
- Superficie dopo sabbiatura
- Ra 2,5–10 µm
- Post-lavorazione
- trattamento termico, lavorazione meccanica, sabbiatura, lucidatura
- Quantità
- dal pezzo singolo alla piccola serie
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
Come funziona
Come funziona la fusione laser selettiva?
Una racla stende uno strato sottile di polvere metallica sulla piastra di costruzione. Un’ottica di scansione guida il raggio laser sullo strato di polvere e fonde completamente il metallo dove si trova la sezione del componente. Poi la piattaforma di costruzione si abbassa di uno spessore di strato e il processo si ripete. La camera di costruzione è riempita di gas inerte, affinché il metallo non si ossidi.
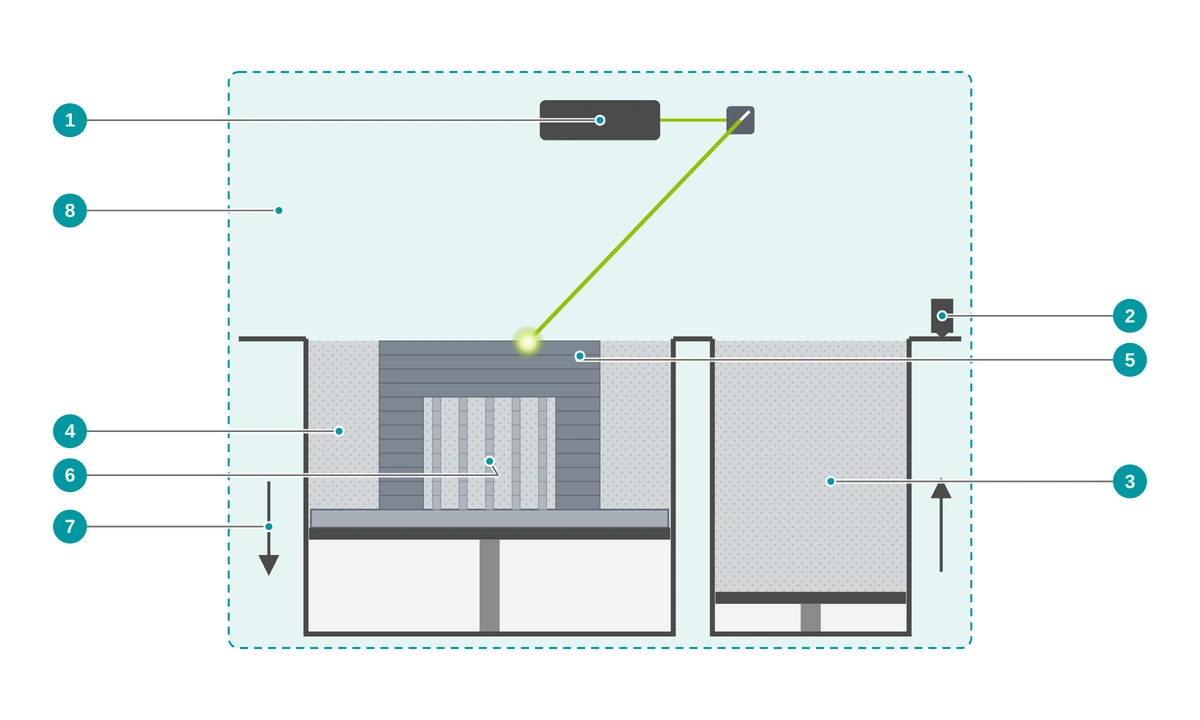
- 1 Laser con ottica di scansione che guida il raggio sullo strato di polvere
- 2 Racla che stende un nuovo strato di polvere
- 3 Serbatoio di polvere
- 4 Letto di polvere metallica
- 5 Componente, fuso strato dopo strato
- 6 Strutture di supporto che collegano componente e piastra
- 7 Piattaforma di costruzione che si abbassa dopo ogni strato
- 8 Camera con gas inerte, affinché il metallo non si ossidi
- Preparazione dei dati Il modello 3D viene orientato sulla piastra di costruzione, dotato di strutture di supporto e suddiviso in strati sottili.
- Stesura della polvere La racla stende uno strato sottile e uniforme di polvere metallica.
- Fusione Il laser fonde la polvere lungo la sezione. Poi la piattaforma si abbassa e segue lo strato successivo.
- Rimozione della polvere Dopo la stampa la polvere libera viene rimossa – anche dai canali interni.
- Distacco e rimozione dei supporti Il componente viene staccato dalla piastra di costruzione e le strutture di supporto vengono rimosse.
- Post-lavorazione A seconda del materiale e dei requisiti seguono ad esempio trattamento termico, sabbiatura, lavorazione meccanica delle superfici funzionali o lucidatura.
La fusione laser in video
Nel video vedi come nascono i componenti metallici con la fusione laser selettiva.
Dopo la setacciatura, la polvere non fusa può essere in gran parte riutilizzata.
↑ Torna alla panoramicaSLM o CNC?
Qual è la differenza tra fusione laser e fresatura CNC?
Nella fresatura CNC il materiale viene asportato da un blocco, nella fusione laser il componente viene costruito strato dopo strato. La fusione laser esprime i suoi punti di forza con geometrie complesse – ad esempio canali interni o strutture reticolari. La fresatura è adatta a componenti prismatici e tolleranze strette. Spesso i due processi si completano: le superfici funzionali dei componenti stampati vengono rifinite con lavorazione meccanica.
| Fusione laser (SLM) | Fresatura CNC | |
|---|---|---|
| Principio | Costruzione strato dopo strato da polvere metallica | Asportazione dal pieno |
| Geometria | possibili anche canali interni, cavità e strutture reticolari | limitata dall’accessibilità dell’utensile |
| Utensili e attrezzature | nessun utensile specifico per il componente; in compenso strutture di supporto da rimuovere dopo la stampa | utensili di fresatura e attrezzature di serraggio |
| Superficie | leggermente ruvida dopo la sabbiatura; le superfici funzionali vengono rifinite | liscia, a seconda della lavorazione |
| Impiego tipico | componenti complessi, integrazione di funzioni, costruzione leggera, inserti per stampi | componenti prismatici, tolleranze strette, quantità maggiori |
Quale processo sia più adatto al tuo componente dipende da geometria, materiale, tolleranze e quantità. Carica il tuo file e guarda le offerte disponibili nel configuratore – oppure contattaci se vuoi confrontare i processi.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi della fusione laser?
La fusione laser produce componenti metallici ad alta densità direttamente dai dati 3D. Permette geometrie difficilmente realizzabili con i metodi convenzionali e lavora un’ampia gamma di materiali – dall’acciaio per utensili all’alluminio e al titanio fino al rame.
Grande libertà di progettazione
Sottosquadri, cavità e canali interni vengono stampati direttamente – senza utensili né attrezzature. Le cavità necessitano di aperture per la rimozione della polvere.
Raffreddamento conformato
I canali di raffreddamento negli inserti per stampi seguono il contorno del componente, invece di essere forati in linea retta.
Integrazione di funzioni
Più parti singole si possono riunire in un unico componente – il che può ridurre il lavoro di montaggio e giunzione.
Costruzione leggera
Strutture reticolari e a nido d’ape riducono il peso dove il materiale non serve.
Rame conduttivo
Il rame puro raggiunge una conducibilità elettrica di 58 MS/m – ad esempio per induttori e sbarre collettrici.
Senza utensili, dal primo pezzo
Nessuno stampo, nessun costo di stampo – dal prototipo ai ricambi fino alla piccola serie.
Materiali
Quali materiali sono disponibili per la fusione laser?
Nella fusione laser si lavorano polveri metalliche – tra cui acciai per utensili e inossidabili, alluminio, rame e leghe di rame, ottone, leghe di zinco, titanio e magnesio.
La scelta del materiale influisce su resistenza, durezza, conducibilità, peso, resistenza alla corrosione e prezzo. Acciai come MS1, CX o PH1 possono aumentare notevolmente resistenza e durezza con un trattamento termico. Quali materiali sono attualmente disponibili lo vedi nel configuratore dopo il caricamento – dove trovi anche le schede tecniche dei fornitori.
Acciaio per utensili e inossidabile
Per inserti per stampi, componenti funzionali e parti resistenti alla corrosione.
- Acciaio per utensili MS1 (1.2709)
- Acciaio inossidabile CX
- Acciaio inossidabile PH1 (1.4540) e 1.4542
- Acciaio inossidabile 316L (1.4404)
Rame
Per componenti che conducono corrente o calore.
- Rame puro
- CuCr1Zr
- Rame RS
- CuNi2SiCr
Ottone e lega di zinco
Per componenti decorativi e prototipi funzionali nel materiale di serie.
- Ottone RS
- Zamak 5
Titanio e magnesio
Per componenti ad alta resistenza o particolarmente leggeri.
- Titanio Ti6Al4V
- Lega di magnesio WE43
Altri materiali
A seconda del fornitore sono disponibili altri materiali o realizzabili su richiesta – la selezione attuale la vedi nel configuratore.
Valori caratteristici: acciaio per utensili e inossidabile
| Materiale | Densità (g/cm³) | Resistenza a trazione (MPa) | Limite di snervamento Rp0,2 (MPa) | Allungamento a rottura (%) | Durezza |
|---|---|---|---|---|---|
| Acciaio per utensili MS1 (1.2709) | 8–8,1 | 1.100 / 2.030 | 1.000 / 1.950 | 9 / 4 | 33–37 / 53 HRC |
| Acciaio inossidabile CX | 7,7 | 1.080 / 1.730 | 840 / 1.660 | 14 / 6 | – / 50 HRC |
| Acciaio inossidabile PH1 (1.4540) | 7,7 | 1.200 / min. 1.340 | 950 / min. 1.200 | 17 / min. 10 | 30–35 / min. 40 HRC |
| Acciaio inossidabile 1.4542 | 7,7–7,8 | 1.100 / 1.150 | 750 / 1.050 | 13 / 18 | 35 / ca. 40 HRC |
| Acciaio inossidabile 316L (1.4404) | 7,9 | 670 / – | 570 / – | min. 30 / – | 85 HRB / – |
Valori caratteristici: alluminio, titanio e magnesio
| Materiale | Densità (g/cm³) | Resistenza a trazione (MPa) | Limite di snervamento Rp0,2 (MPa) | Allungamento a rottura (%) | Note |
|---|---|---|---|---|---|
| AlSi10Mg | 2,67 | 410 / 340 | 250 / 220 | 6 / 7 | Modulo di elasticità 65 GPa; conducibilità termica 103 W/(m·K) |
| Titanio Ti6Al4V (3.7164) | 4,41 | 1.090 | 1.000 | 13 | 41 HRC; temperatura massima d’esercizio ca. 350 °C |
| Lega di magnesio WE43 | 1,84 | 311 (Z: 265) | 270 (Z: 114) | 19 (Z: 10) | Modulo di elasticità 48 GPa (Z: 52 GPa); conducibilità termica 51,3 W/(m·K) |
Valori caratteristici: rame, ottone e lega di zinco
| Materiale | Densità (g/cm³) | Resistenza a trazione (MPa) | Allungamento a rottura (%) | Conducibilità elettrica (MS/m) | Conducibilità termica (W/(m·K)) |
|---|---|---|---|---|---|
| Rame puro | 8,9 | 220 | 50 | 58 | 415 ± 10 |
| CuCr1Zr | 8,8–8,9 | – / 220 | – / 25 | 49 / 32 (bordo / nucleo) | 260 |
| Rame RS | 8,7–8,9 | – | – | 51 / 32 (bordo / nucleo) | 265 |
| CuNi2SiCr | – | 251 / 595 | 34 / 15 | – | – |
| Ottone RS | 8,2–8,6 | 310 | 8 | 8 | – |
| Zamak 5 | 6,2–6,4 | 218 | 1,5 | – | 85 |
Valori tratti dalle schede tecniche sul PROTIQ Marketplace (aggiornate da 01/2021 a 04/2026), senza le dispersioni talvolta indicate; non costituiscono proprietà garantite. Dove sono indicati due valori, salvo diversa indicazione il primo si riferisce allo stato “come costruito” e il secondo allo stato dopo trattamento termico. Per WE43 il primo valore si riferisce alla direzione orizzontale (X-Y), il valore tra parentesi alla direzione di costruzione (Z). I valori provengono da fornitori diversi, sono stati in parte rilevati su geometrie standard e possono variare a seconda di componente, orientamento, macchina e parametri; sono quindi confrontabili solo in misura limitata. Fanno fede le indicazioni del fornitore.
SLM, DMLS, MS1, CX, PH1 e le altre denominazioni di processi e materiali citate sono marchi o denominazioni dei rispettivi titolari. Sono citate al solo scopo di descrivere il processo o i materiali.
↑ Torna alla panoramicaDati tecnici
Dati tecnici e indicazioni di progettazione
Per la maggior parte dei materiali qui elencati la precisione è di ±0,7 %, almeno ±0,1 mm. Lo spessore minimo delle pareti è di 0,4–0,6 mm a seconda del materiale, la rugosità dopo la sabbiatura di Ra 2,5–10 µm. La dimensione massima del componente dipende dalla macchina.
| Caratteristica | Valore |
|---|---|
| Dimensione massima del componente | dipende dalla macchina del fornitore; al caricamento viene verificato automaticamente se il componente entra nella camera di costruzione |
| Precisione | ±0,7 %, almeno ±0,1 mm per la maggior parte dei materiali qui elencati; può variare a seconda di fornitore e materiale |
| Spessore minimo delle pareti | 0,4–0,6 mm a seconda del materiale |
| Componenti a tenuta di fluidi (rame puro, CuCr1Zr, rame RS) | spessore delle pareti da 1 mm; prova di tenuta con aria compressa a 6 bar |
| Spessore dello strato | a seconda di materiale e macchina, ad es. 30 o 60 µm |
| Rugosità dopo sabbiatura | Ra 2,5–10 µm, Rz 15–60 µm a seconda del materiale |
| Strutture di supporto | necessarie, vengono rimosse dopo la stampa |
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
A cosa prestare attenzione nella progettazione
- Sbalzi e supporti Più uno sbalzo è piatto, più è probabile che necessiti di supporti. I supporti vanno rimossi dopo la stampa – in quei punti la superficie è più ruvida. Progetta gli sbalzi il più ripidi o autoportanti possibile.
- La polvere deve uscire Canali interni e cavità necessitano di aperture per rimuovere la polvere libera. Le cavità completamente chiuse restano piene di polvere.
- Rispetta lo spessore delle pareti Prevedi almeno 0,4–0,6 mm a seconda del materiale. Per componenti a tenuta di fluidi in rame puro, CuCr1Zr o rame RS sono indicati spessori a partire da 1 mm.
- Sovrametallo per le superfici funzionali Accoppiamenti, superfici di tenuta e filettature vengono di solito rifiniti con lavorazione meccanica. Prevedi un sovrametallo a questo scopo.
- Prevedi il trattamento termico Alcuni acciai raggiungono la massima resistenza solo dopo un trattamento termico – MS1 ad esempio 2.030 invece di 1.100 MPa di resistenza a trazione. Indica lo stato desiderato al momento dell’ordine.
- Evita sezioni massicce Grandi zone massicce aumentano consumo di materiale, tempo di costruzione e tensioni residue. Dove possibile, aiutano scavi o strutture reticolari.
Limiti e alternative
Quando un altro processo è la scelta migliore?
- Superficie Dopo la sabbiatura la superficie è leggermente ruvida (Ra 2,5–10 µm). Per superfici funzionali o di tenuta lisce serve una lavorazione meccanica o una lucidatura.
- Strutture di supporto Gli sbalzi necessitano di supporti, che vengono stampati insieme al componente, sono saldamente uniti ad esso e vanno rimossi dopo la stampa. Questo aumenta il lavoro di post-lavorazione.
- Dimensione del componente La dimensione è limitata dalla camera di costruzione della macchina. Se il tuo componente entra, viene verificato automaticamente al caricamento.
- Geometrie semplici in grandi quantità Per componenti semplici o grandi quantità, i processi convenzionali come fresatura o pressofusione sono spesso più economici.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Lavorazione CNC | Tolleranze strette e superfici lisce dal pieno | … il tuo componente è prismatico o ti serve in quantità maggiori |
| Lithography-based Metal Manufacturing (LMM) | Componenti metallici piccoli e molto dettagliati | … il tuo componente è piccolo e richiede dettagli fini |
| Pressofusione di zinco | Economica per grandi quantità | … ti servono molti pezzi identici in zinco |
| Sinterizzazione laser (SLS) | Componenti in plastica senza strutture di supporto | … il tuo componente non deve essere in metallo |
Applicazioni
Per cosa si usa la fusione laser?
Applicazioni tipiche sono inserti per stampi con raffreddamento conformato, induttori e sbarre collettrici in rame, scambiatori di calore, componenti leggeri, ricambi e prototipi funzionali nei materiali di serie.

Costruzione di utensili
Inserti per stampi con raffreddamento conformato, i cui canali seguono il contorno del componente.
Alla costruzione di utensili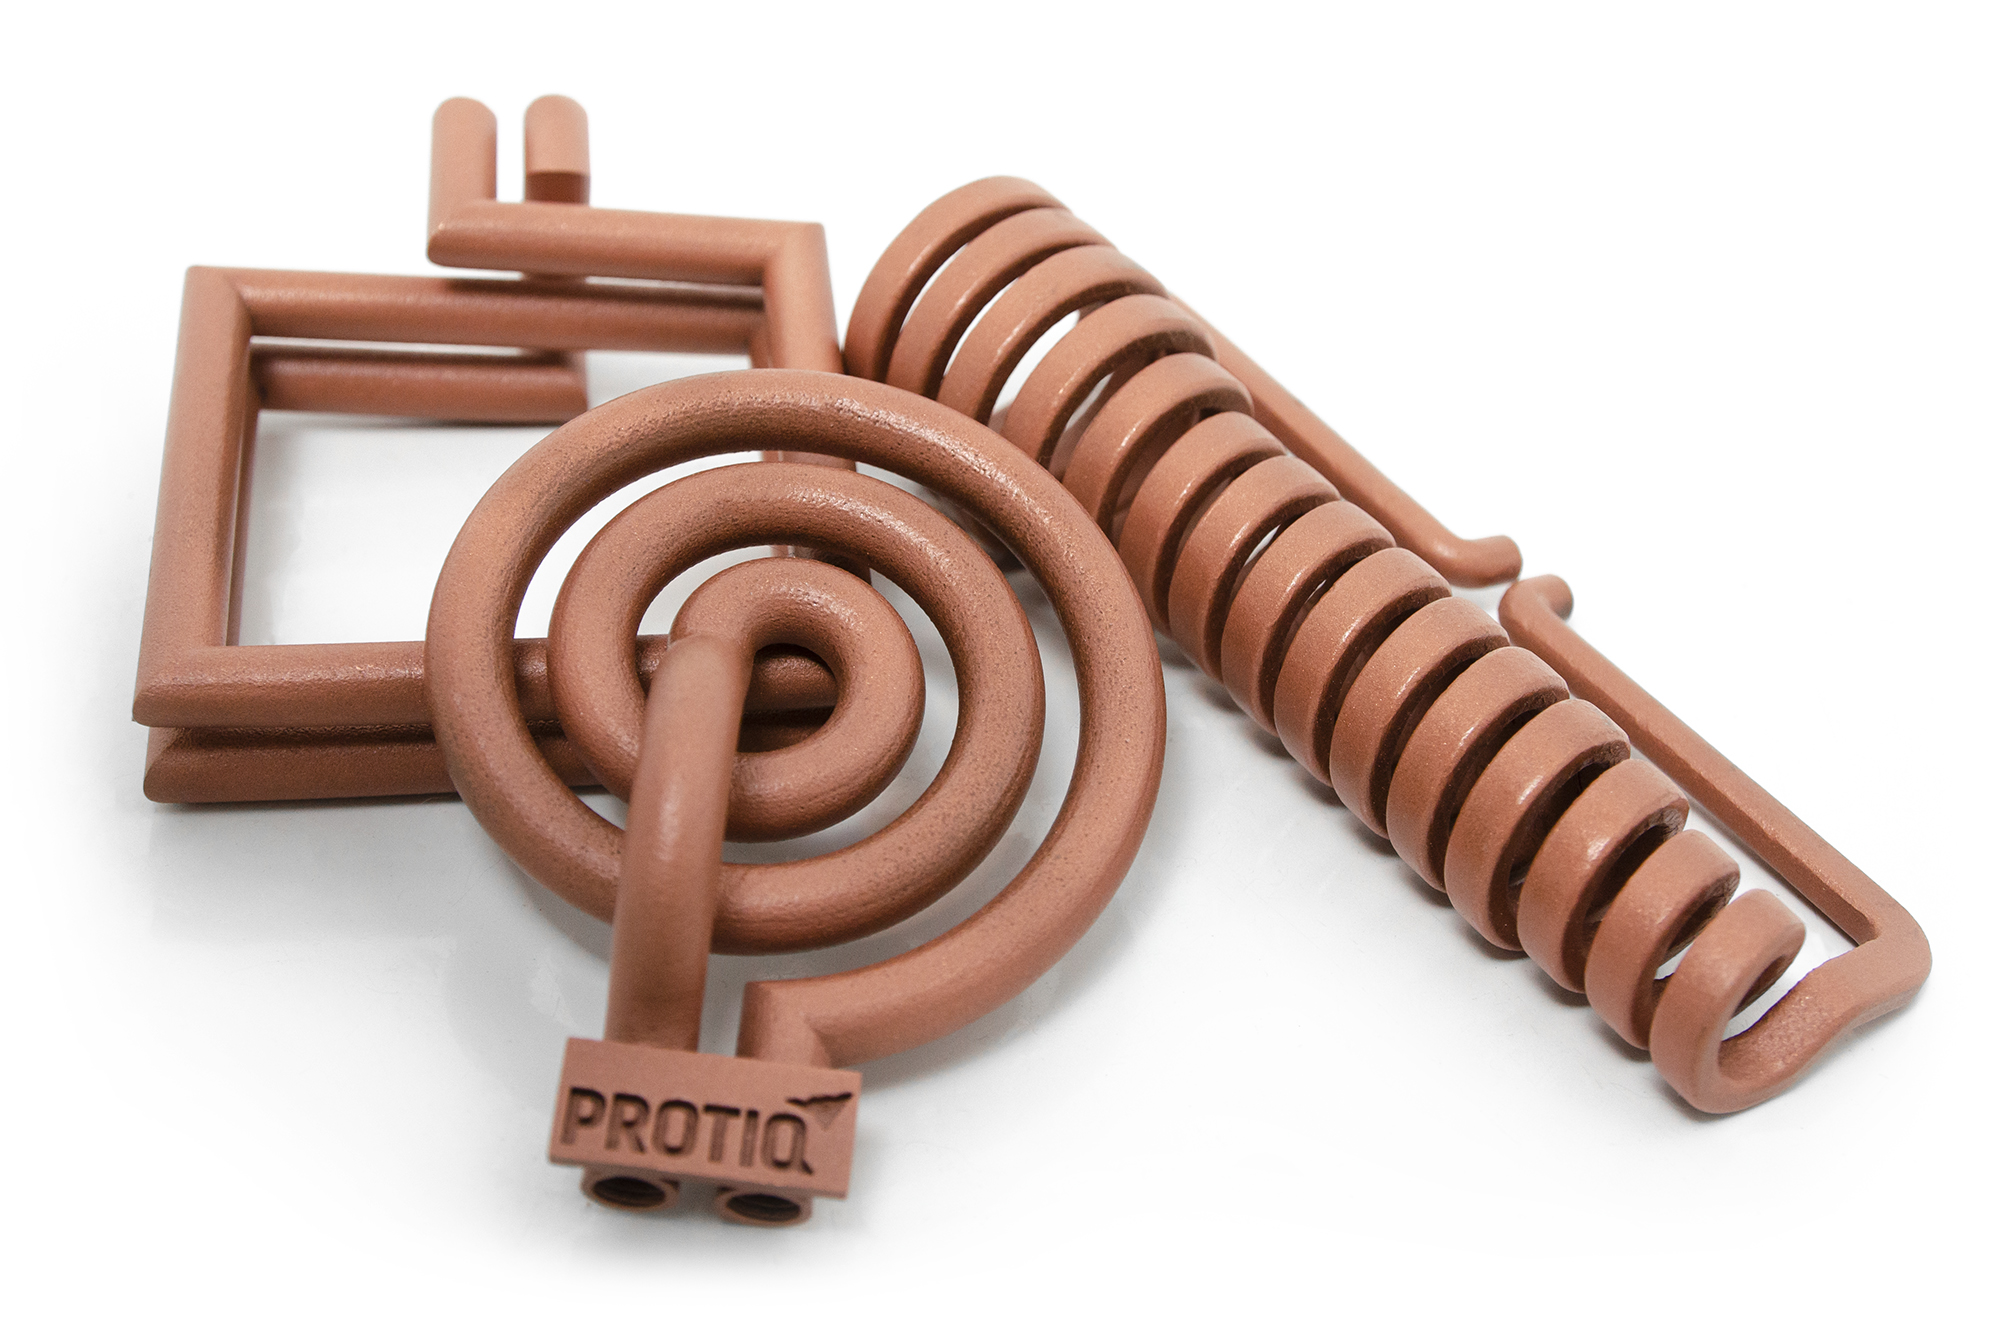
Induttori
Induttori in rame con canali di raffreddamento integrati e geometria adattata al pezzo.
Agli induttori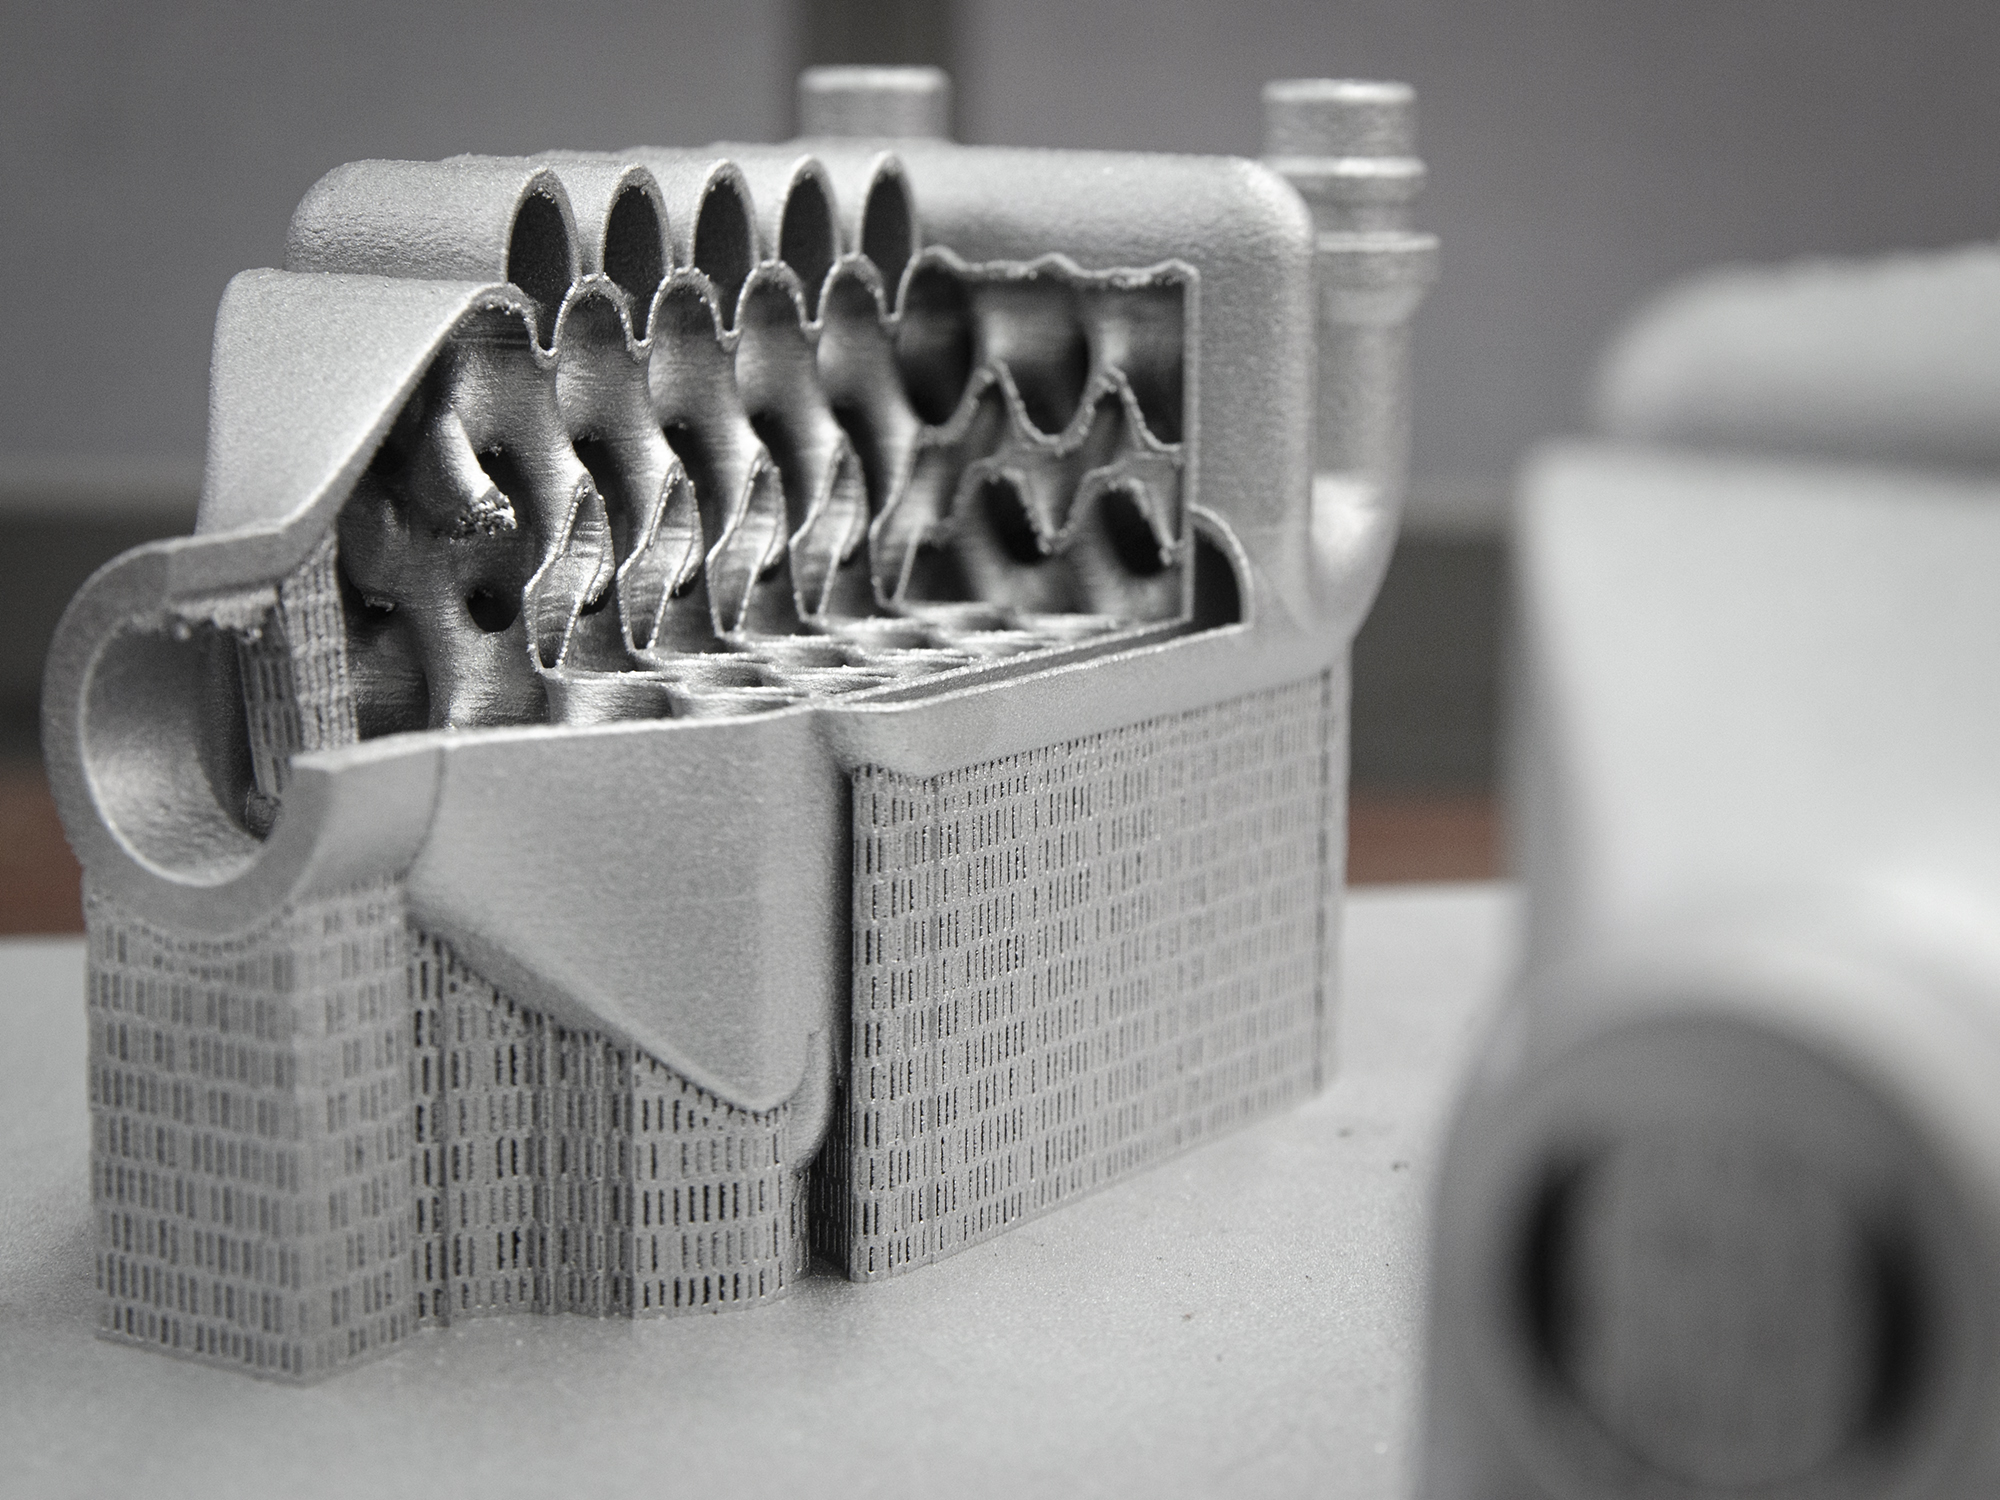
Scambiatori di calore
Scambiatori di calore e dissipatori compatti con grandi superfici in poco spazio.
Agli scambiatori di caloreOrdinare
Come ordino componenti realizzati con la fusione laser?
Carica il tuo file 3D, scegli materiale e processo e guarda le offerte disponibili.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente entra nella camera di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio AlSi10Mg nella fusione laser.
- Controlla l’offerta Di norma vedi subito prezzo e tempo di produzione dei fornitori disponibili.
- Ordina Ordini direttamente online al prezzo selezionato.
Se un materiale non è selezionabile direttamente o ti serve un determinato trattamento termico, inviaci pure una richiesta.
↑ Torna alla panoramica
FAQ
Domande frequenti sulla fusione laser
Che cos’è la fusione laser selettiva?
La fusione laser selettiva (SLM) è un processo di stampa 3D a letto di polvere per il metallo. Un laser fonde una polvere metallica fine strato dopo strato dove nasce il componente. Si ottengono così componenti metallici ad alta densità direttamente dai dati 3D.
Qual è la differenza tra SLM, DMLS e LPBF?
I termini descrivono lo stesso principio di base: la fusione di polvere metallica con un laser in un letto di polvere. La norma ISO/ASTM 52900 definisce il processo fusione a letto di polvere di metalli tramite laser (PBF-LB/M); LPBF è un’abbreviazione diffusa. SLM e DMLS sono in origine denominazioni di singoli produttori di macchine e sono spesso usate come sinonimi.
Quali materiali sono disponibili per la fusione laser?
Sul PROTIQ Marketplace trovi attualmente, tra gli altri, l’acciaio per utensili MS1, gli acciai inossidabili CX, PH1, 1.4542 e 316L, AlSi10Mg, rame puro, CuCr1Zr, rame RS, CuNi2SiCr, ottone RS, Zamak 5, titanio Ti6Al4V e la lega di magnesio WE43. La selezione attuale la vedi nel configuratore.
Quanto è precisa la fusione laser?
Per la maggior parte dei materiali qui elencati la precisione è di ±0,7 %, almeno ±0,1 mm. Può variare a seconda di fornitore e materiale. Le superfici funzionali con tolleranze strette vengono di solito rifinite con lavorazione meccanica. Fanno fede le indicazioni del fornitore.
Quanto sono resistenti i componenti realizzati con la fusione laser?
A seconda del materiale raggiungono elevate resistenze – l’acciaio per utensili MS1 ad esempio 1.100 MPa allo stato come costruito e 2.030 MPa dopo trattamento termico. Le proprietà possono variare a seconda di orientamento, componente e parametri. L’idoneità di un componente per la tua applicazione va verificata caso per caso con dei test.
I componenti realizzati con la fusione laser si possono rifinire?
Sì. Tipici sono trattamento termico, sabbiatura, lavorazione meccanica delle superfici funzionali e lucidatura. Quali opzioni sono disponibili lo vedi nel configuratore o lo scopri su richiesta.
I componenti possono essere realizzati a tenuta di fluidi?
Per rame puro, CuCr1Zr e rame RS la tenuta di fluidi è indicata a partire da 1 mm di spessore delle pareti (prova di tenuta con aria compressa a 6 bar). Per altri materiali contattaci.
Quanto costa un componente realizzato con la fusione laser?
Il prezzo dipende tra l’altro da volume, dimensioni, materiale, strutture di supporto, post-lavorazione e quantità. Dopo aver caricato il file, nel configuratore di norma vedi subito i prezzi dei fornitori.



