


 Deutsch
 English
 Italiano






































Hot Lithography: stampa 3D con resine ad alte prestazioni riscaldate
La Hot Lithography è un processo di stampa 3D basato su laser sviluppato dall’azienda austriaca Cubicure. Una tecnologia di riscaldamento e rivestimento, brevettata secondo il produttore, riscalda fotopolimeri ad alta viscosità fino a 120 °C, li applica in uno strato sottile e un laser li indurisce strato dopo strato. In questo modo si possono lavorare resine che a temperatura ambiente sono troppo viscose per la stereolitografia classica.
Queste resine ad alte prestazioni consentono componenti con proprietà particolari – a seconda del materiale, ad esempio ignifughi (UL 94 V-0 allo spessore del provino indicato), elettricamente isolanti o con elevata temperatura di inflessione sotto carico. Campi d’impiego tipici sono componenti elettronici come supporti per bobine e connettori, parti di precisione nonché prototipi e componenti di serie. Tramite il PROTIQ Marketplace puoi ordinare o richiedere direttamente componenti in Hot Lithography – a seconda dell’offerta attuale.
La Hot Lithography in sintesi
- Principio del processo
- Fotopolimerizzazione basata su laser con resina riscaldata
- Materiali
- fotopolimeri ad alta viscosità, molto viscosi a temperatura ambiente
- Spessore dello strato
- 50–100 µm
- Spessore minimo delle pareti
- da 0,3 mm
- Quantità
- Dal pezzo singolo alla serie
Valori indicativi, non proprietà garantite; fanno fede le indicazioni del fornitore nell’offerta.
Come funziona
Come funziona la Hot Lithography?
La resina viene riscaldata finché non è sufficientemente fluida e viene applicata in uno strato sottile da un’unità di rivestimento riscaldata. Un laser percorre la sezione del componente e lì indurisce la resina. Poi la piattaforma di costruzione avanza di uno spessore di strato, viene applicato un nuovo strato e il processo si ripete. Decisivo è il controllo preciso della temperatura: la resina deve essere abbastanza calda per essere lavorata, evitando però picchi di temperatura e surriscaldamenti locali.
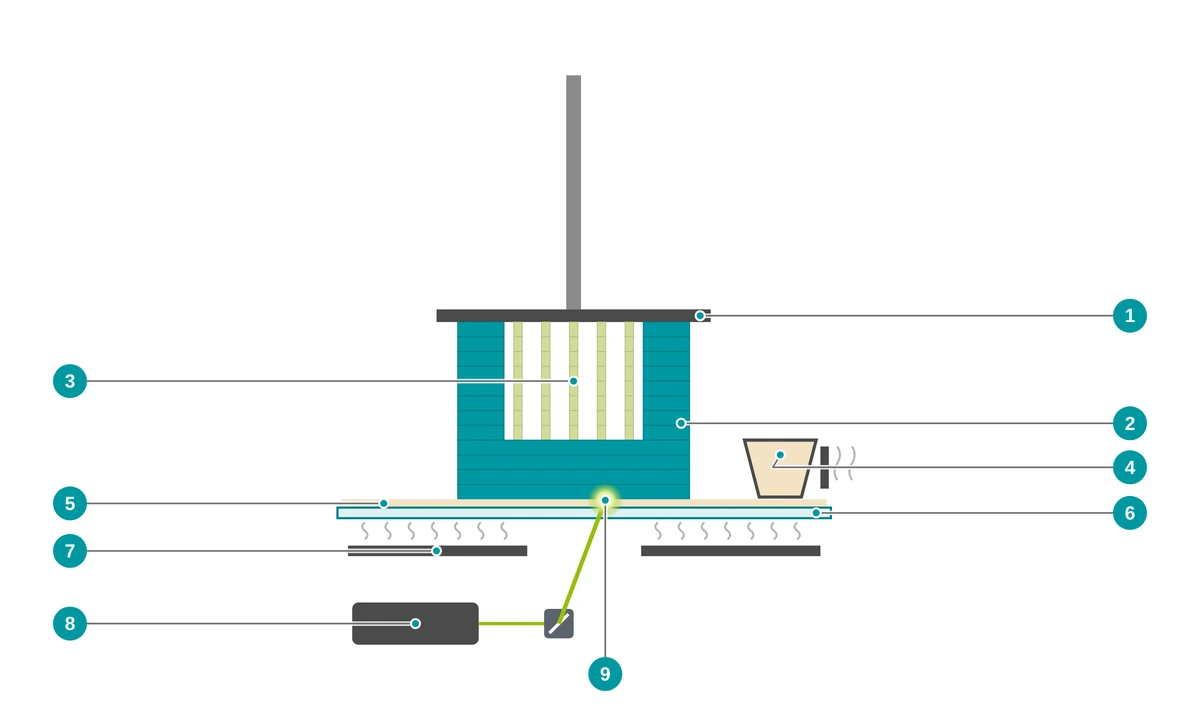
- 1 Piattaforma di costruzione – avanza dopo ogni strato
- 2 Componente, costruito strato dopo strato
- 3 Strutture di supporto – rimosse dopo la stampa
- 4 L’unità di rivestimento riscaldata applica uno strato sottile di resina
- 5 Resina ad alta viscosità
- 6 Supporto del materiale trasparente
- 7 Il riscaldamento mantiene la resina alla temperatura di lavorazione
- 8 Laser con scanner
- 9 Il laser indurisce lo strato attuale
- Preparare i dati Il modello 3D viene orientato, dotato di strutture di supporto e suddiviso in strati.
- Riscaldare la resina La resina ad alta viscosità viene portata alla sua temperatura di lavorazione – a seconda del materiale fino a 120 °C.
- Applicare lo strato L’unità di rivestimento riscaldata distribuisce la resina in uno strato uniforme e sottile.
- Esporre Un laser indurisce la resina lungo la sezione. Poi segue lo strato successivo.
- Pulire e rimuovere i supporti Il componente finito viene pulito dalla resina residua e le strutture di supporto vengono rimosse.
- Post-polimerizzazione Se il materiale lo richiede, il componente viene post-polimerizzato e raggiunge così le sue proprietà finali.
Hot Lithography o SLA?
Qual è la differenza tra Hot Lithography e stereolitografia?
Entrambi i processi induriscono fotopolimeri con un laser. La differenza sta nel materiale: la stereolitografia lavora resine liquide, la Hot Lithography riscalda resine ad alta viscosità che a temperatura ambiente sarebbero troppo viscose. Questo rende possibili formulazioni di materiali che con gli impianti SLA classici non si possono lavorare.
| Hot Lithography | Stereolitografia (SLA) | |
|---|---|---|
| Materiale di partenza | fotopolimeri ad alta viscosità, molto viscosi a temperatura ambiente | fotopolimeri liquidi |
| Lavorazione | riscaldata, fino a 120 °C | di norma a temperatura ambiente |
| Esposizione | Laser | per lo più laser |
| Materiali | Resine ad alte prestazioni, a seconda del materiale ignifughe, elettricamente isolanti o con elevata temperatura di inflessione sotto carico | resine robuste, trasparenti e resistenti alla temperatura |
| Strutture di supporto | di norma necessarie | necessarie |
| Impiego tipico | Componenti elettronici, parti di precisione e funzionali, componenti di serie | Prototipi estetici e funzionali, componenti trasparenti, modelli master |
Vantaggi
Quali sono i vantaggi della Hot Lithography?
La Hot Lithography unisce un processo a resina basato su laser a materiali per requisiti tecnici – come resistenza alla fiamma, isolamento elettrico o alte temperature.
Resine ad alte prestazioni
Grazie al riscaldamento si possono lavorare resine ad alta viscosità che con gli impianti SLA classici non sono stampabili.
Ignifugo
THERMOBlast e ConnectionFR raggiungono UL 94 V-0 – con uno spessore del provino rispettivamente di 0,45 mm e 1,5 mm.
Elevata temperatura di inflessione sotto carico
THERMOBlast raggiunge una temperatura di inflessione sotto carico (HDT-B) superiore a 300 °C.
Elettricamente isolante
THERMOBlast e ConnectionFR hanno un indice di resistenza alla traccia (CTI) di 600 V e una rigidità dielettrica rispettivamente di 30 e 31 kV/mm.
Strutture fini
Sono possibili spessori delle pareti da 0,3 mm e spessori dello strato di 50–100 µm.
Senza utensili fino alla serie
Nessun utensile, nessun costo per stampi – dal prototipo alla produzione in serie, che il fornitore offre anch’essa.
Materiali
Quali materiali sono disponibili per la Hot Lithography?
La Hot Lithography lavora fotopolimeri ad alte prestazioni molto viscosi a temperatura ambiente. Tra questi ci sono EvolutionHI, THERMOBlast, ConnectionFR e Precision.
Quali materiali siano adatti al tuo componente lo chiariamo volentieri con te e con il fornitore.
EvolutionHI
Materiale versatile con elevata resilienza – ad esempio per elettronica, attrezzature e mobilità.
THERMOBlast
Materiale per alte temperature per applicazioni speciali – ad esempio per elettronica, aerospaziale e tecnologia medicale.
ConnectionFR
Materiale ignifugo per l’industria elettronica – ad esempio per connettori.
Precision
Materiale per applicazioni di precisione – ad esempio per fluidotecnica, tecnologia medicale e prodotti finali.
Valori caratteristici a confronto
| Materiale | Resistenza a trazione (MPa) | Modulo di elasticità (MPa) | Allungamento a rottura (%) | Temperatura di inflessione sotto carico HDT-B (°C) | UL 94 (spessore del provino) |
|---|---|---|---|---|---|
| EvolutionHI | 53 | 2.150 | 35 | 80 | HB (1 mm) |
| THERMOBlast | 90 | 5.000 | 2,4 | > 300 | V-0 (0,45 mm) |
| ConnectionFR | 47 | 2.700 | 5 | 118 | V-0 (1,5 mm) |
| Precision | 68 | 2.700 | 7 | 90 | – |
Valori secondo le indicazioni del fornitore. Non sono proprietà garantite; i valori possono dipendere tra l’altro da post-trattamento, geometria del componente e direzione di costruzione. La temperatura di inflessione sotto carico (HDT-B, 0,45 MPa) non è una temperatura d’impiego continuo. La classificazione UL 94 vale per provini normalizzati dello spessore indicato, non per il componente finito. Per Precision il fornitore indica alla voce biocompatibilità le norme ISO 10993-5:2009 e ISO 10993-23:2021; i risultati delle prove non sono riportati. Non si tratta di un’approvazione per una specifica applicazione medicale. Se esiste una certificazione UL va chiesto al fornitore.
Hot Lithography e le denominazioni dei materiali citate possono essere marchi dei rispettivi titolari. La loro menzione serve solo a descrivere il processo e i materiali.
↑ Torna alla panoramicaDati tecnici
Dati tecnici e indicazioni di progettazione
La Hot Lithography lavora con spessori dello strato di 50–100 µm; sono possibili spessori delle pareti da 0,3 mm. Le dimensioni massime del componente dipendono dall’impianto.
| Caratteristica | Valore |
|---|---|
| Dimensioni massime del componente | a seconda dell’impianto del fornitore |
| Spessore dello strato | 50–100 µm |
| Spessore minimo delle pareti | da 0,3 mm |
| Temperatura di lavorazione | fino a 120 °C |
| Strutture di supporto | di norma necessarie |
| Post-lavorazione | Pulizia, rimozione dei supporti, a seconda del materiale post-polimerizzazione |
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nell’offerta.
A cosa fare attenzione nella progettazione
- Scegliere il materiale in base ai requisiti Stabilisci presto cosa conta – resistenza alla fiamma, temperatura, isolamento elettrico o resilienza. Da questo dipende il materiale.
- Resistenza alla fiamma e spessore delle pareti La classificazione UL 94 vale per lo spessore del provino indicato. Se il tuo componente soddisfa i requisiti va verificato caso per caso.
- Rispettare lo spessore minimo delle pareti Pareti inferiori a 0,3 mm non sono previste. Per le strutture portanti prevedi un margine.
- Cavità con aperture Nelle cavità chiuse può rimanere della resina. Prevedi aperture per poter pulire il componente.
- Indicare le superfici a vista Nei punti di supporto possono rimanere piccoli segni. Indica le superfici a vista nella richiesta, in modo che possano essere considerate per quanto possibile.
- Testare in condizioni reali Verifica i componenti in condizioni realistiche prima di impiegarli in serie.
Limiti e alternative
Quando un altro processo è la scelta migliore?
- Dimensioni del componente Le dimensioni massime del componente dipendono dall’impianto. Per componenti molto grandi un altro processo può essere più indicato.
- Post-lavorazione Pulizia e rimozione delle strutture di supporto fanno parte del processo.
- Resistenza ai raggi UV Non disponiamo di indicazioni sulla resistenza ai raggi UV e agli agenti atmosferici per questi materiali. Se un componente può essere impiegato in modo permanente all’aperto va chiarito caso per caso con il fornitore.
- Applicazioni medicali I riferimenti a prove secondo ISO 10993 non costituiscono un’approvazione per una specifica applicazione; l’idoneità va chiarita caso per caso.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Stereolitografia (SLA) | Componenti lisci con dettagli fini, a seconda della resina anche trasparenti | … ti servono modelli estetici e dimostrativi o parti trasparenti |
| Processo CLIP | Processo a resina con resine rigide, tenaci, ignifughe ed elastiche | … ti servono componenti elastici o strutture reticolari |
| Sinterizzazione laser (SLS) | Componenti resistenti senza strutture di supporto, a seconda del fornitore anche ignifughi | … il tuo componente è più grande o deve essere realizzato senza strutture di supporto |
| Stampaggio a iniezione | Conveniente per grandi quantità | … la quantità è così grande che uno stampo conviene |
Applicazioni
Per cosa si usa la Hot Lithography?
La Hot Lithography si usa tra l’altro per supporti per bobine, connettori e altri componenti elettronici, parti di precisione per la fluidotecnica e la tecnologia medicale e parti funzionali per la mobilità e l’ingegneria meccanica.
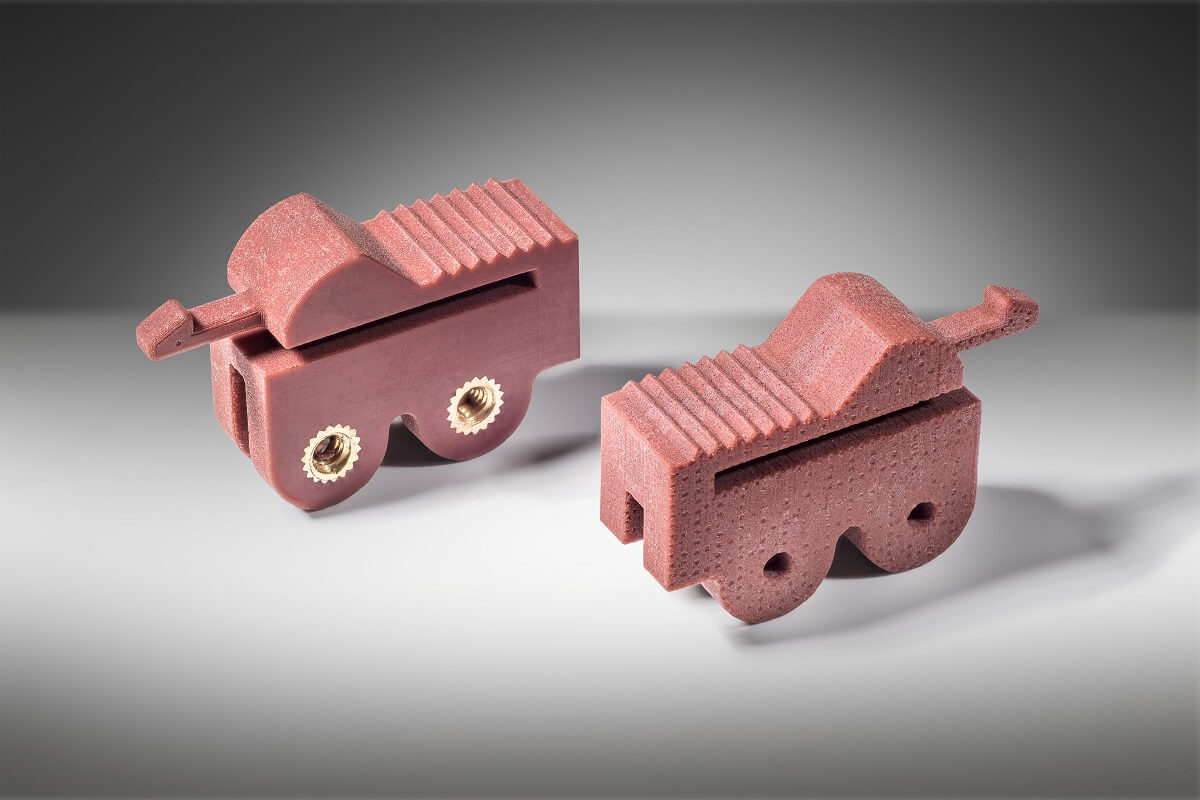
Produzione in serie
Componenti elettronici e parti funzionali in serie – senza utensili, in resine ad alte prestazioni.
Alla produzione in serie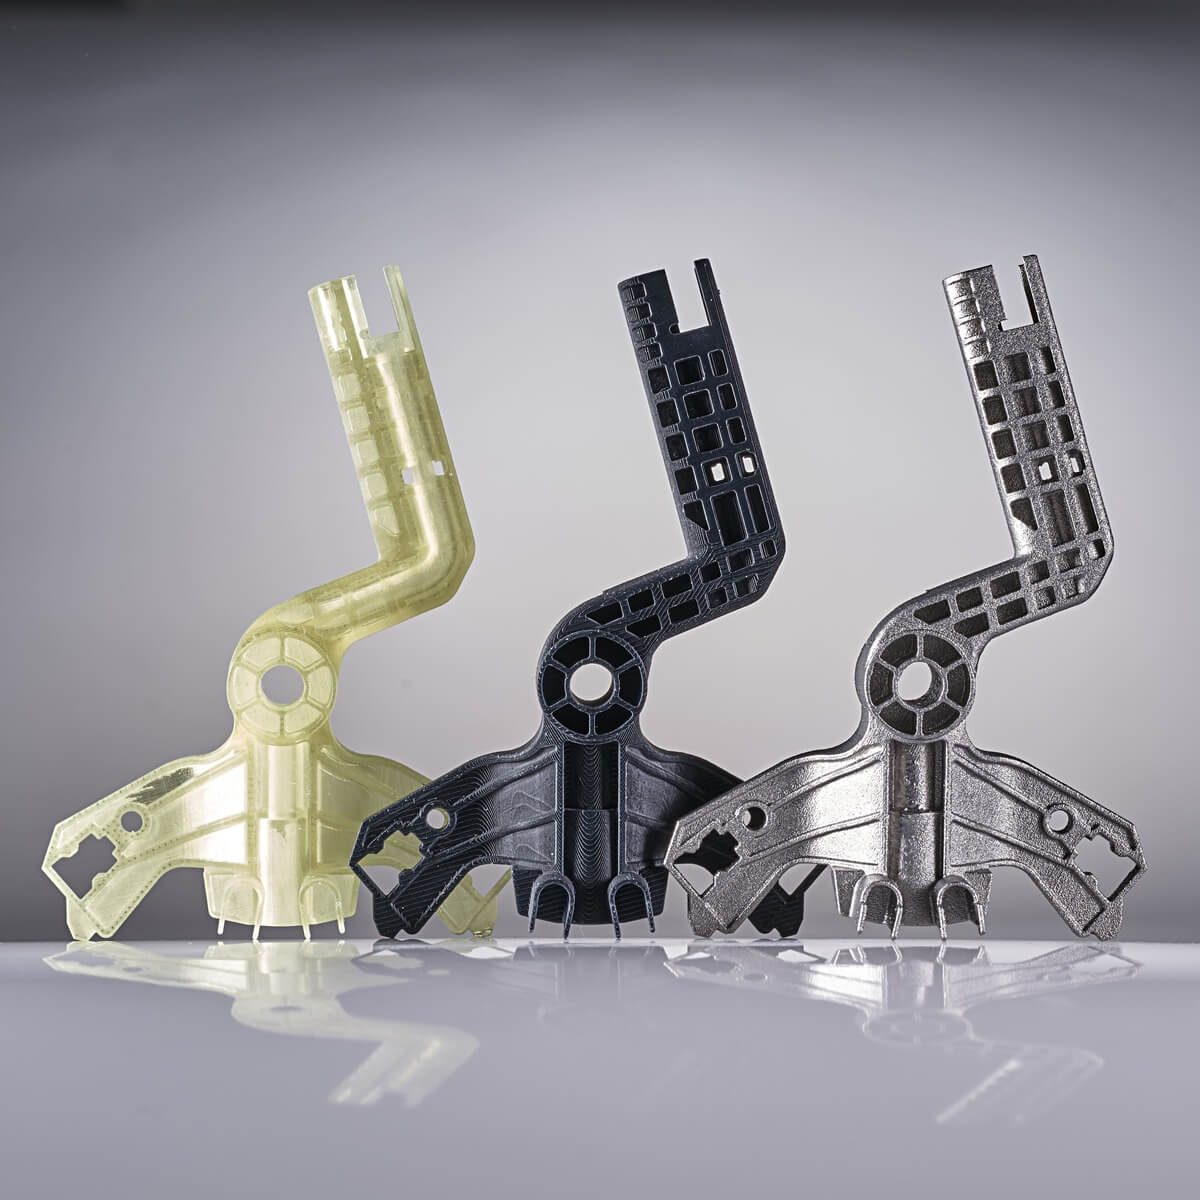
Prototipazione
Prototipi funzionali in resine ad alte prestazioni – per testare presto forma, accoppiamento e funzione.
Alla prototipazione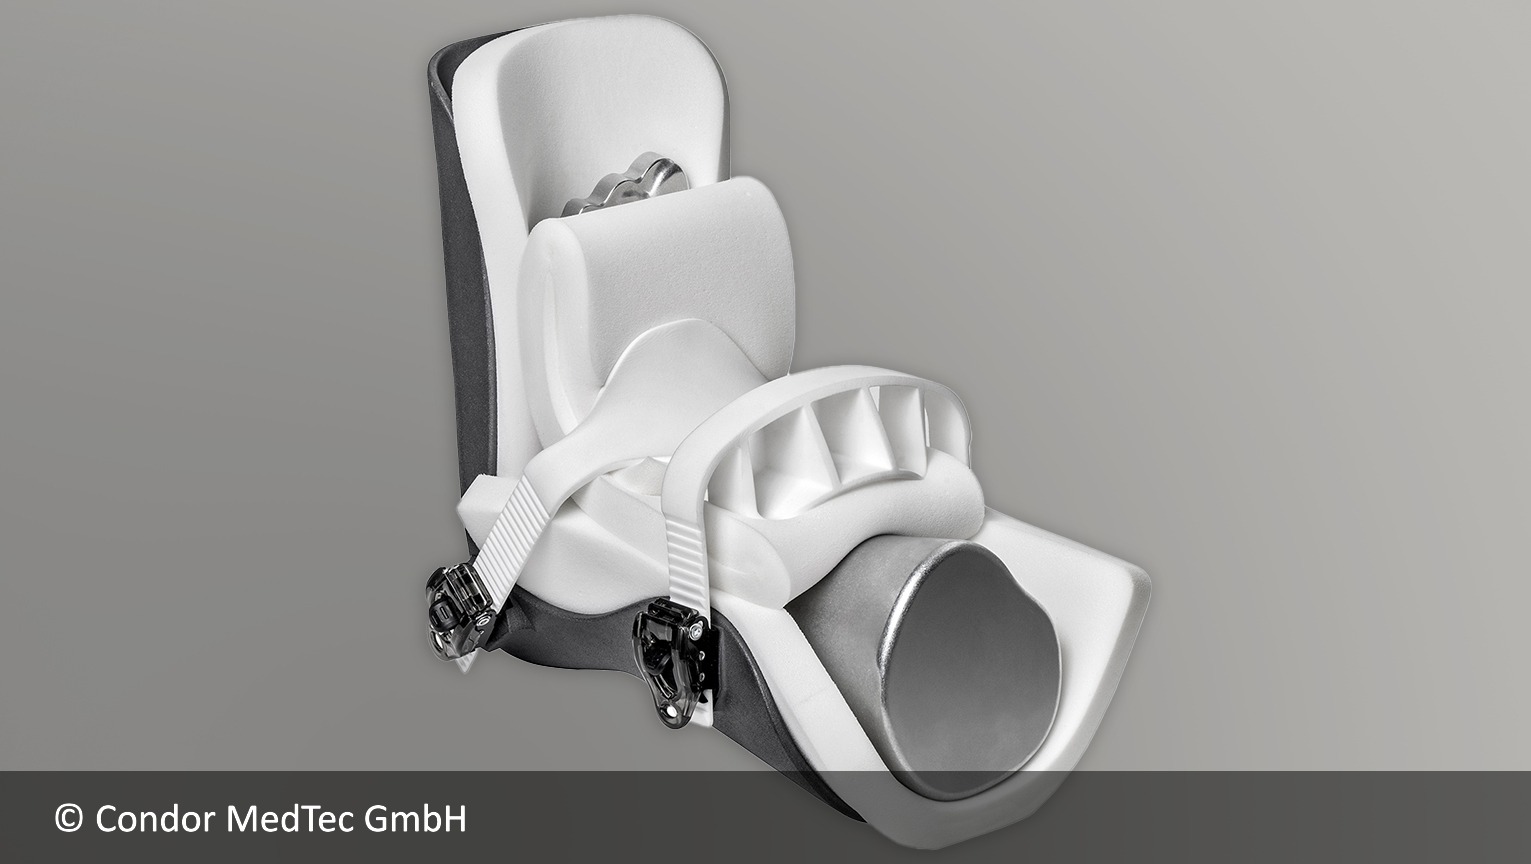
Tecnologia medicale
Parti di precisione e prototipi. Se un materiale è adatto a un’applicazione medicale va chiarito caso per caso.
Alla tecnologia medicaleOrdinare
Come ordino componenti in Hot Lithography?
A seconda dell’offerta attuale, la Hot Lithography è selezionabile direttamente nel configuratore o disponibile su richiesta. Carica il tuo file 3D – oppure scrivici e ti mettiamo in contatto con il fornitore.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente rientra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi.
- Controlla l’offerta Di norma vedi subito prezzo e tempo di produzione dei fornitori disponibili.
- Ordina o richiedi Ordini direttamente online al prezzo selezionato – oppure richiedi la Hot Lithography tramite noi.
FAQ
Domande frequenti sulla Hot Lithography
Che cos’è la Hot Lithography?
La Hot Lithography è un processo di stampa 3D basato su laser sviluppato dall’azienda austriaca Cubicure. I fotopolimeri ad alta viscosità vengono riscaldati fino a 120 °C, applicati in uno strato sottile e induriti strato dopo strato con un laser.
Qual è la differenza rispetto alla stereolitografia?
Entrambi induriscono fotopolimeri con un laser. La Hot Lithography però riscalda resine ad alta viscosità che a temperatura ambiente sarebbero troppo viscose per la stereolitografia classica. Così si possono lavorare anche materiali come le resine ignifughe o particolarmente resistenti al calore citate qui.
Quali materiali sono disponibili per la Hot Lithography?
Per la Hot Lithography sono disponibili tra l’altro EvolutionHI (resiliente), THERMOBlast (elevata temperatura di inflessione sotto carico, ignifugo), ConnectionFR (ignifugo, per l’elettronica) e Precision (per applicazioni di precisione).
Esistono materiali ignifughi?
Sì. THERMOBlast e ConnectionFR raggiungono UL 94 V-0 con uno spessore del provino rispettivamente di 0,45 mm e 1,5 mm. La classificazione vale per provini normalizzati; se il tuo componente soddisfa i requisiti va verificato caso per caso.
Quanto sono resistenti al calore i componenti?
Dipende dal materiale. La temperatura di inflessione sotto carico (HDT-B) va da 80 °C per EvolutionHI a oltre 300 °C per THERMOBlast. La temperatura di inflessione sotto carico non è una temperatura d’impiego continuo.
Quanto possono essere fini le strutture?
Sono possibili spessori delle pareti da 0,3 mm e spessori dello strato di 50–100 µm.
Quanto possono essere grandi i componenti?
Dipende dall’impianto del fornitore. Se la Hot Lithography è selezionabile nel configuratore, al caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione. Altrimenti chiariamo volentieri le dimensioni del componente con il fornitore.
Quanto costa un componente in Hot Lithography?
Il prezzo dipende tra l’altro da volume, dimensioni, materiale e quantità. Carica il tuo file o scrivici per un’offerta.



