


 Deutsch
 English
 Italiano






































Material Jetting (PolyJet / MultiJet Modeling): stampa 3D goccia dopo goccia
Il material jetting (MJT secondo DIN EN ISO/ASTM 52900) è un processo di stampa 3D in cui una testina deposita in modo mirato, strato dopo strato, goccioline fini di materiale. Varianti note, specifiche dei produttori, sono PolyJet (Stratasys) e MultiJet Printing o MultiJet Modeling (3D Systems). Nelle macchine più diffuse si tratta di fotopolimeri liquidi, induriti con luce UV. Le parti a sbalzo sono sostenute da un materiale di supporto depositato separatamente, che viene rimosso dopo la stampa.
A seconda di macchina e materiale, con il material jetting si possono stampare pezzi rigidi, trasparenti, multicolore o elastici. Sul PROTIQ Marketplace il processo è attualmente offerto per pezzi elastici in materiale di stampa simile al silicone – ad esempio per prototipi di guarnizioni, passacavi o impugnature. La produzione avviene su una macchina di material jetting che non è commercializzata con i nomi PolyJet o MultiJet. Carichi i tuoi dati 3D, scegli il materiale e vedi prezzo e tempo di produzione.
Il material jetting in sintesi
- Principio del processo
- Material jetting
- Materiali sul Marketplace
- attualmente materiali di stampa elastici simili al silicone, Shore A 35 e A 65
- Spessore dello strato
- 30 µm
- Superficie
- relativamente liscia per via del processo
- Quantità
- dal pezzo singolo alla piccola serie
Indicazioni su materiali, materiale di supporto e spessore dello strato tratte dalla scheda tecnica del fornitore sul PROTIQ Marketplace; non sono proprietà garantite. Sono vincolanti le indicazioni del rispettivo fornitore nel processo d’ordine.
Come funziona
Come funziona il material jetting?
Nelle macchine a fotopolimeri più diffuse, un’unità di stampa si muove sopra la piattaforma – in modo simile a una stampante a getto d’inchiostro – e deposita goccioline fini di materiale del pezzo e di supporto dove lo richiede la sezione. Le lampade UV, di solito montate sull’unità di stampa, induriscono le goccioline subito dopo la deposizione. Poi la distanza tra testina e pezzo aumenta di uno spessore di strato, di norma abbassando la piattaforma.
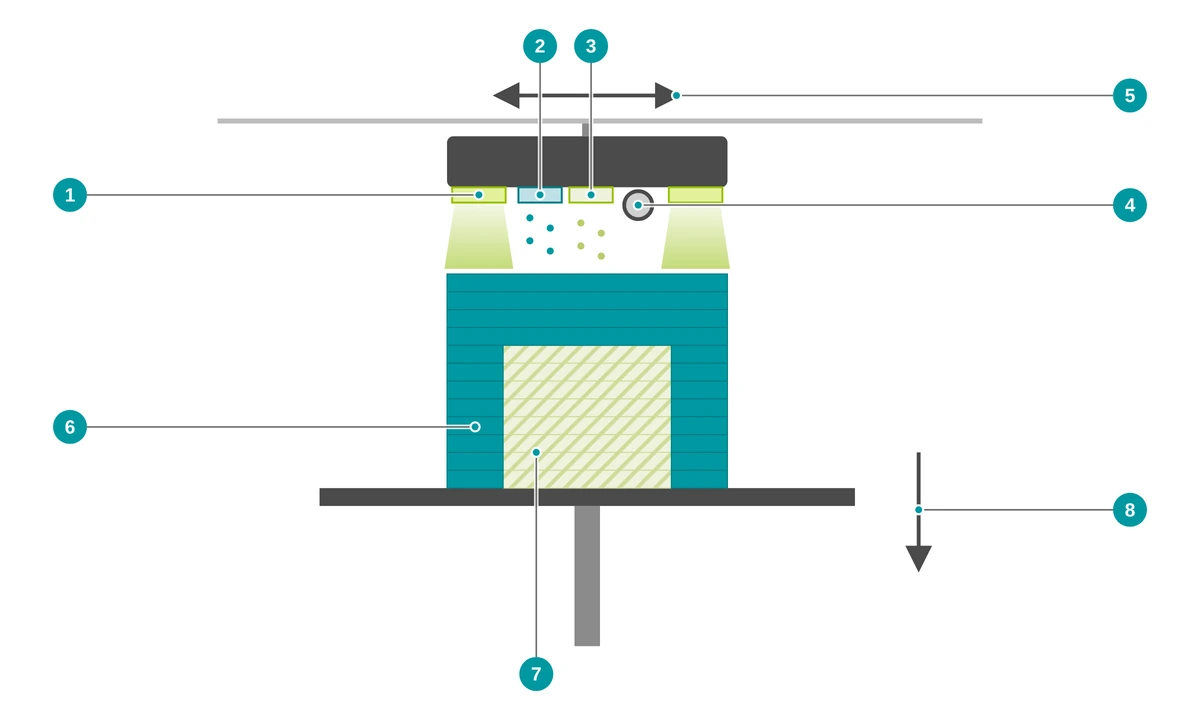
- 1 Le lampade UV induriscono subito le goccioline depositate
- 2 Testina per il materiale del pezzo – molti ugelli fini
- 3 Testina per il materiale di supporto
- 4 Il rullo livella lo strato appena depositato
- 5 L’unità di stampa si muove sopra l’area di costruzione
- 6 Pezzo, costruito strato dopo strato
- 7 Materiale di supporto – rimosso dopo la stampa
- 8 La piattaforma di costruzione si abbassa dopo ogni strato
- Preparazione dei dati Il modello 3D viene orientato e suddiviso in strati sottili. Il software stabilisce dove serve il materiale di supporto.
- Deposizione delle goccioline Le testine depositano materiale del pezzo e di supporto in goccioline fini – lungo la sezione dello strato attuale.
- Indurimento con luce UV Le lampade UV induriscono il materiale subito dopo la deposizione.
- Livellamento e abbassamento In molte macchine un rullo livella lo strato. Poi la piattaforma si abbassa di uno spessore di strato e il ciclo si ripete.
- Rimozione del materiale di supporto Dopo la stampa il materiale di supporto viene rimosso – a seconda del sistema, ad esempio sciolto in acqua o in una soluzione, rimosso con un getto d’acqua o fuso.
- Pulizia e controllo Il pezzo viene pulito, asciugato e controllato.
Il material jetting in video
Il video mostra il principio di funzionamento del material jetting.
Poiché viene stampato anche un materiale di supporto separato, sono possibili sottosquadri e strutture interne – purché il supporto si possa rimuovere in seguito.
↑ Torna alla panoramicaSimile al silicone o TPU?
Quale processo è adatto per pezzi elastici?
Per i pezzi elastici ci sono diverse strade: material jetting con materiale di stampa simile al silicone, TPU a letto di polvere oppure colata sotto vuoto con resine poliuretaniche, che a seconda della resina possono essere anche elastiche. Il material jetting si distingue per i dettagli fini, il TPU a letto di polvere non richiede strutture di supporto e la colata sotto vuoto è indicata per più pezzi uguali.
| Material jetting (simile al silicone) | TPU a letto di polvere (MJF, SLS) | Colata sotto vuoto | |
|---|---|---|---|
| Materiale | materiale di stampa simile al silicone | TPU (poliuretano termoplastico) | resine poliuretaniche da colata |
| Durezza | Shore A 35 o A 65 (secondo la scheda tecnica) | a seconda del materiale, secondo la scheda tecnica | a seconda della resina |
| Superficie | relativamente liscia, dettagli fini | leggermente ruvida e opaca | dipende dal modello master |
| Supporti / stampo | materiale di supporto, rimosso dopo la stampa | nessuna struttura di supporto, nessuno stampo | stampo in silicone da un modello master |
| Impiego tipico | prototipi morbidi con dettagli fini, pezzi singoli | componenti funzionali elastici come ammortizzatori, imbottiture o impugnature | piccole serie di pezzi uguali |
Quale processo sia adatto al tuo pezzo dipende da durezza, sollecitazioni, geometria e quantità. Per i processi di stampa 3D vedi le offerte direttamente nel configuratore dopo aver caricato il file. Approfondisci il tema in Guarnizioni stampate in 3D.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi del material jetting?
Il material jetting riproduce dettagli fini e non richiede stampi. Con il materiale simile al silicone attualmente offerto è una buona scelta per pezzi morbidi – dal primo campione di design al test funzionale.
Elastico, stampato direttamente
I pezzi morbidi nascono direttamente dai dati 3D, senza stampo – con Shore A 35 o A 65 secondo la scheda tecnica.
Dettagli fini, pareti sottili
Con uno spessore dello strato di 30 µm si riproducono strutture fini; secondo la scheda tecnica lo spessore minimo delle pareti è di 0,3 o 0,5 mm.
Superficie liscia
Per via del processo la superficie è di solito relativamente liscia; le superfici a contatto con il materiale di supporto possono risultare più opache.
Materiale di supporto idrosolubile
Secondo la scheda tecnica il materiale di supporto è idrosolubile. Questo preserva i pezzi elastici a parete sottile durante la rimozione.
Resistente al calore secondo la scheda tecnica
Secondo la scheda tecnica del fornitore, resistente al calore fino a 150 °C (Shore A 65) o 200 °C (Shore A 35) – senza indicazioni su durata e carico.
Senza costi di stampo, già dal primo pezzo
Nessuno stampo, nessun costo per lo stampo – adatto per testare presto pezzi morbidi, prima che venga realizzato lo stampo di serie.
Materiali
Quali materiali sono disponibili per il material jetting?
Le macchine qui descritte lavorano fotopolimeri liquidi. Sul PROTIQ Marketplace ci sono attualmente due materiali di stampa elastici simili al silicone, con durezza diversa: AR-G1L (Shore A 35) e AR-G1H (Shore A 65).
Quali materiali sono attualmente disponibili lo vedi nel configuratore dopo aver caricato il file – lì trovi anche le schede tecniche valide dei fornitori. Cosa indica la durezza Shore lo spiega il nostro articolo Interpretare correttamente i valori di durezza Shore.
Morbido: AR-G1L
Materiale di stampa simile al silicone con Shore A 35 – per pezzi molto morbidi e flessibili come campioni di guarnizioni, tamponi o elementi soft-touch.
Più rigido: AR-G1H
Materiale di stampa simile al silicone con Shore A 65 – più stabile nella forma e con maggiore resistenza a trazione, ad esempio per passacavi, guide per cavi o impugnature.
Caratteristiche a confronto
| Materiale | Durezza Shore A | Resistenza a trazione (MPa) | Allungamento a rottura (%) | Densità (g/cm³) | Assorbimento d’acqua (%) | Resistente al calore fino a (°C)¹ |
|---|---|---|---|---|---|---|
| AR-G1L | 35 | 0,5–0,8 | 160 | 1,03 | < 0,4 | 200 |
| AR-G1H | 65 | 2,0–2,5 | 160 | 1,03 | < 0,4 | 150 |
Valori dalla scheda tecnica del fornitore sul PROTIQ Marketplace; prove secondo ASTM D412 (resistenza a trazione, allungamento a rottura), D2240 (durezza Shore) e D792 (densità). Non sono proprietà garantite; i valori possono dipendere, tra l’altro, dalla geometria del pezzo e dalla direzione di costruzione. È vincolante la scheda tecnica del rispettivo fornitore nel processo d’ordine.
¹ Indicazione del fornitore senza dati su durata e carico; non è una temperatura d’impiego continuo garantita. Se un pezzo resiste alle condizioni d’impiego va verificato caso per caso.
Dati tecnici
Dati tecnici e linee guida di progettazione
Secondo la scheda tecnica del fornitore, i materiali simili al silicone vengono stampati con uno spessore dello strato di 30 µm; lo spessore minimo delle pareti è di 0,5 mm (AR-G1L) o 0,3 mm (AR-G1H). La scheda tecnica non indica tolleranze. Al caricamento viene verificato automaticamente se il tuo pezzo entra nel volume di costruzione.
| Caratteristica | Valore |
|---|---|
| Dimensioni massime del pezzo | in base alla macchina del fornitore – verificate automaticamente al caricamento |
| Spessore dello strato | 30 µm (secondo la scheda tecnica del fornitore) |
| Spessore minimo delle pareti | 0,5 mm (AR-G1L) o 0,3 mm (AR-G1H), secondo la scheda tecnica del fornitore |
| Tolleranze | non indicate nella scheda tecnica; se necessario, chiedile in anticipo |
| Materiale di supporto | idrosolubile secondo la scheda tecnica del fornitore |
| Durezza | Shore A 35 (AR-G1L) o Shore A 65 (AR-G1H) |
| Superficie | relativamente liscia per via del processo (non specificata nella scheda tecnica) |
Valori indicativi, non proprietà garantite. Sono vincolanti le indicazioni del rispettivo fornitore nel processo d’ordine o nell’offerta.
A cosa prestare attenzione nella progettazione
- Rispetta lo spessore minimo delle pareti Non progettare pareti più sottili di quanto indicato nella scheda tecnica – con materiale molto morbido meglio prevedere un po’ di margine.
- Il materiale di supporto deve poter uscire Cavità e canali hanno bisogno di aperture, così che il materiale di supporto possa essere rimosso completamente dopo la stampa. Le cavità completamente chiuse si riempiono di materiale di supporto che poi non si può più rimuovere.
- Scegli la durezza in base alla funzione Shore A 35 è molto morbido e cede facilmente, Shore A 65 è più stabile e resistente. Per le guarnizioni la scelta dipende da forza di compressione e luce.
- Sostieni le strutture fini e morbide Labbri o nervature sottili e lunghe in materiale morbido possono deformarsi. Rinforzale dove la funzione lo consente.
- Prevedi la compressione Per guarnizioni e accoppiamenti considera la compressione già nel progetto. Se necessario, chiedi le tolleranze in anticipo.
- Testa in condizioni reali Il materiale stampato non si comporta in tutto come un materiale di serie. Per questo, testa i prototipi in condizioni realistiche.
Limiti e alternative
Quando un altro processo è la scelta migliore?
- Sollecitazioni meccaniche Secondo la scheda tecnica la resistenza a trazione è di 0,5–2,5 MPa. Verifica se è sufficiente per la tua applicazione; per componenti funzionali sollecitati meccanicamente sono possibili anche il TPU a letto di polvere o elastomeri colati.
- Quantità Il processo è pensato per pezzi singoli e piccole quantità. Per le piccole serie può essere più conveniente la colata sotto vuoto, per grandi quantità lo stampaggio a iniezione.
- Materiale di supporto Il materiale di supporto deve poter essere rimosso completamente. Questo limita cavità e canali molto stretti.
- Omologazioni La scheda tecnica non contiene indicazioni su contatto con alimenti o biocompatibilità. Per questi impieghi l’idoneità va chiarita in anticipo con il fornitore.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Multi Jet Fusion (MJF) con TPU | Componenti funzionali elastici in TPU senza strutture di supporto | … ti serve un componente funzionale elastico senza materiale di supporto |
| Sinterizzazione laser (SLS) | Pezzi resistenti senza strutture di supporto, a seconda del fornitore anche in TPU | … il tuo pezzo deve essere robusto |
| Stereolitografia (SLA) | Pezzi lisci e rigidi, a seconda del materiale anche trasparenti | … il tuo pezzo deve essere rigido anziché elastico |
| Colata sotto vuoto | Piccole serie in resine poliuretaniche, anche elastiche – spesso con un modello master stampato in 3D | … ti servono più pezzi uguali in piccola quantità |
| Stampaggio a iniezione | Conveniente per grandi quantità | … la quantità è così elevata che uno stampo conviene |
PolyJet, MultiJet e Multi Jet Fusion sono marchi o denominazioni dei rispettivi titolari. Sono citati al solo scopo di descrivere i processi.
↑ Torna alla panoramicaApplicazioni
Per cosa si usa il material jetting?
A seconda del materiale, con il material jetting si realizzano modelli di design e dimostrativi, prototipi e pezzi singoli. Con il materiale simile al silicone attualmente offerto nascono prototipi morbidi e pezzi singoli: campioni di guarnizioni, tamponi, passacavi, guide per cavi, impugnature ed elementi soft-touch o modelli dimostrativi morbidi.
Guarnizioni
Campioni di guarnizioni e guarnizioni personalizzate in piccole quantità – senza stampo e adattabili rapidamente.
Alle guarnizioni
Prototipazione
Testa presto componenti morbidi come impugnature, tasti o passacavi – anche insieme a prototipi rigidi.
Alla prototipazione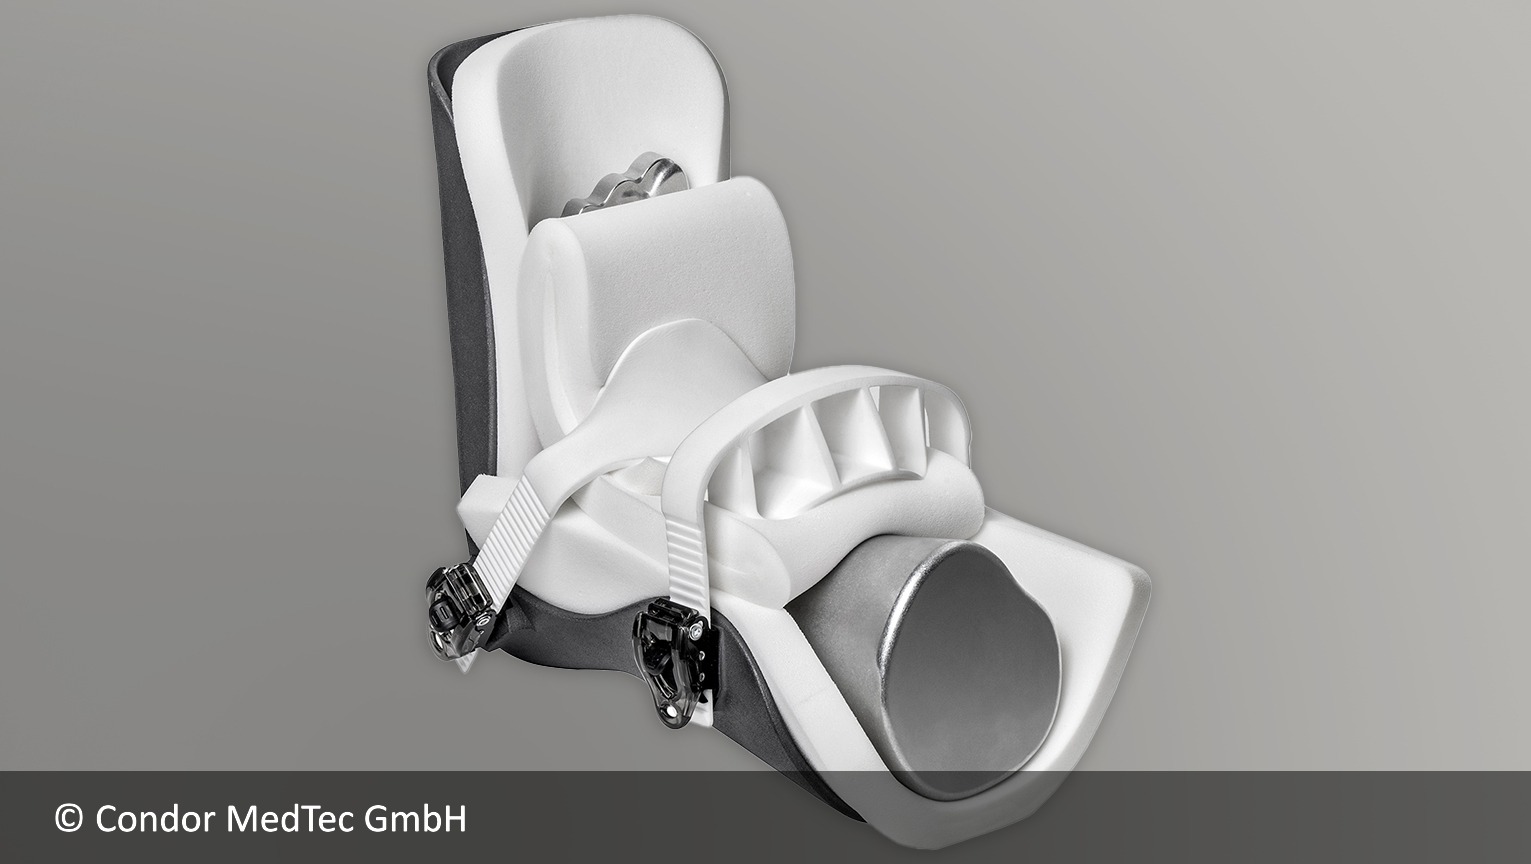
Tecnologia medica
Modelli dimostrativi morbidi e prototipi. La scheda tecnica non contiene indicazioni sulla biocompatibilità; l’idoneità per applicazioni mediche va chiarita caso per caso.
Alla tecnologia medicaOrdinare
Come ordino pezzi in material jetting?
Carica il tuo file 3D, scegli materiale e processo e visualizza le offerte disponibili.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il pezzo entra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio AR-G1L con Shore A 35.
- Controlla l’offerta Di norma vedi subito prezzo e tempo di produzione dei fornitori che possono realizzare il tuo pezzo.
- Ordina Ordini direttamente online al prezzo selezionato.
FAQ
Domande frequenti su material jetting, PolyJet e MultiJet
Che cos’è il PolyJet o MultiJet Modeling?
PolyJet e MultiJet sono varianti del material jetting specifiche dei produttori. Una testina deposita goccioline fini di materiale strato dopo strato – nelle macchine più diffuse un fotopolimero liquido indurito con luce UV. Le parti a sbalzo sono sostenute da un materiale di supporto che viene rimosso dopo la stampa.
Qual è la differenza tra PolyJet e MultiJet?
PolyJet è una denominazione di Stratasys, MultiJet Printing (in passato MultiJet Modeling) una di 3D Systems. Entrambi appartengono al material jetting. Si differenziano, tra l’altro, per macchine, materiali e tipo di materiale di supporto.
Si può stampare il silicone in 3D?
Esistono materiali di stampa a indurimento UV che il produttore chiama materiale di stampa in silicone – noi parliamo di materiale di stampa simile al silicone. Sul PROTIQ Marketplace sono attualmente AR-G1L e AR-G1H, con durezza Shore A 35 e A 65 secondo la scheda tecnica. Le loro proprietà non corrispondono in tutto a quelle del silicone colato o stampato a iniezione.
Quanto sono morbidi i pezzi in materiale simile al silicone?
Secondo la scheda tecnica AR-G1L ha una durezza Shore A 35 ed è molto morbido. AR-G1H ha Shore A 65 ed è più stabile nella forma. Secondo la scheda tecnica entrambi raggiungono un allungamento a rottura del 160 %.
Quanto è resistente al calore il materiale simile al silicone?
Secondo la scheda tecnica del fornitore, AR-G1H resiste al calore fino a 150 °C e AR-G1L fino a 200 °C. La scheda tecnica non fornisce indicazioni su durata e carico; se un pezzo resiste alle condizioni d’impiego va verificato caso per caso.
Materiale simile al silicone o TPU – cosa è più adatto?
Il materiale simile al silicone del material jetting offre dettagli fini, ad esempio per prototipi morbidi. Il TPU a letto di polvere (MJF o SLS) non richiede strutture di supporto e si usa per componenti funzionali elastici come ammortizzatori, imbottiture o impugnature. La soluzione giusta dipende da durezza, sollecitazioni e geometria.
Quanto è preciso il processo?
Secondo la scheda tecnica del fornitore lo spessore dello strato è di 30 µm. Descrive la risoluzione nella direzione di costruzione, non la precisione dimensionale. La scheda tecnica non indica tolleranze; se necessario, chiedile in anticipo.
Quanto possono essere grandi i pezzi?
Dipende dalla macchina del fornitore. Al caricamento viene verificato automaticamente se il tuo pezzo entra nel volume di costruzione. Se è troppo grande, contattaci.
Quanto costa un pezzo in materiale simile al silicone?
Il prezzo dipende soprattutto da volume del pezzo, dimensioni, materiale e quantità. Dopo aver caricato il file, di norma vedi subito nel configuratore i prezzi dei fornitori.



