


 Deutsch
 English
 Italiano






































Fused Deposition Modeling (FDM): stampa 3D con filamento termoplastico
Il Fused Deposition Modeling (FDM) – chiamato anche Fused Filament Fabrication (FFF) – è un processo di stampa 3D del gruppo dell’estrusione di materiale: un filo di plastica, il filamento, viene fuso in un ugello riscaldato e depositato traccia dopo traccia su una piattaforma di costruzione. Il cordone si solidifica e si unisce allo strato sottostante. Strato dopo strato si forma così il componente.
L’FDM esprime i suoi punti di forza soprattutto in due casi: quando serve un materiale specifico – ad esempio ignifugo, rinforzato con fibre, elettricamente dissipativo, elastico o per applicazioni di scorrimento – e quando i componenti sono più grandi. Per parti funzionali industriali o componenti in cui conta l’estetica, vale la pena dare un’occhiata alla sinterizzazione laser (SLS): non richiede strutture di supporto e non presenta linee di strato marcate.
L’FDM in sintesi
- Principio del processo
- Estrusione di materiale: il filamento fuso viene depositato traccia dopo traccia
- Materiali
- Termoplastici, anche ignifughi, rinforzati con fibre, conduttivi, elastici e materiali autolubrificanti
- Strutture di supporto
- necessarie per le sporgenze
- Superficie
- Linee di strato visibili
- Proprietà del componente
- dipendenti dalla direzione
- Quantità
- Dal pezzo singolo alla piccola serie
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
Come funziona
Come funziona l’FDM?
Le ruote di trascinamento spingono il filamento in un ugello riscaldato, dove la plastica fonde. La testina di stampa percorre il contorno e il riempimento dello strato corrente e deposita il cordone sulla piattaforma di costruzione o sullo strato precedente. Quando uno strato è finito, la distanza tra ugello e componente aumenta di uno spessore di strato – e segue lo strato successivo. Durante la stampa le sporgenze sono sorrette da strutture di supporto.
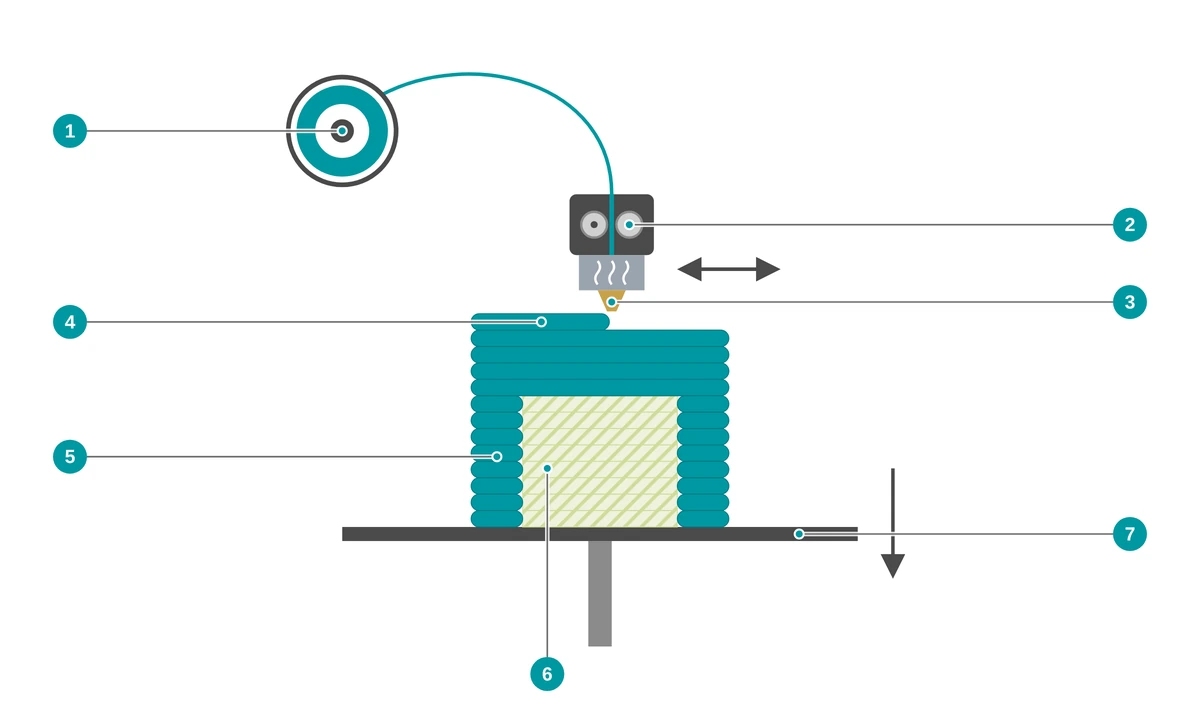
- 1 Bobina di filamento in materiale termoplastico
- 2 Le ruote di trascinamento portano il filamento all’ugello
- 3 L’ugello riscaldato fonde la plastica
- 4 Il cordone fuso viene depositato traccia dopo traccia
- 5 Componente, costruito strato dopo strato
- 6 Struttura di supporto sotto le sporgenze, rimossa dopo la stampa
- 7 Piattaforma di costruzione – dopo ogni strato la distanza dall’ugello aumenta di uno spessore di strato
- Preparare i dati Il modello 3D viene orientato e suddiviso in strati. Vengono calcolati i percorsi dell’ugello e – dove necessario – le strutture di supporto.
- Fondere il filamento Il filamento viene portato all’ugello riscaldato e lì fuso.
- Depositare traccia dopo traccia L’ugello deposita il cordone lungo il contorno e il riempimento. Il cordone si solidifica e si unisce allo strato sottostante.
- Strato dopo strato Dopo ogni strato la distanza dall’ugello aumenta di uno spessore di strato, finché il componente è completo.
- Rimuovere i supporti Dopo la stampa le strutture di supporto vengono rimosse – meccanicamente o, con alcuni sistemi, per dissoluzione.
- Finitura La possibilità di ulteriori fasi di finitura dipende dal fornitore – le opzioni disponibili le trovi nel configuratore.
FDM o SLS?
Qual è la differenza tra FDM e sinterizzazione laser?
Nell’FDM un filamento viene fuso e depositato come cordone, nella sinterizzazione laser un laser fonde polvere di plastica. La sinterizzazione laser non richiede strutture di supporto, è adatta a geometrie complesse e non presenta linee di strato marcate – per questo, per molti componenti industriali in plastica, è la scelta più ovvia. L’FDM esprime i suoi punti di forza con materiali speciali e componenti più grandi.
| FDM | Sinterizzazione laser (SLS) | |
|---|---|---|
| Materiale di partenza | Filamento (filo di plastica) | Polvere di plastica |
| Costruzione a strati | L’ugello deposita il cordone fuso | Il laser fonde le particelle di polvere |
| Strutture di supporto | necessarie per le sporgenze | nessuna – il letto di polvere sostiene il componente |
| Superficie | linee di strato visibili | leggermente ruvida e opaca |
| Materiali sul Marketplace | ampia scelta di termoplastici, tra cui ignifughi, rinforzati con fibre, conduttivi, elastici | tra cui poliammidi, anche elettricamente dissipativi |
| Particolarmente indicato | per materiali speciali e componenti più grandi | per parti funzionali ed estetiche industriali, geometrie complesse e serie |
Quale processo sia più adatto al tuo componente dipende da materiale, geometria, sollecitazione, estetica, dimensioni e quantità. Carica il tuo file e confronta le offerte direttamente nel configuratore – oppure contattaci.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi dell’FDM?
I punti di forza dell’FDM risiedono nella scelta dei materiali – anche termoplastici ignifughi, rinforzati con fibre, conduttivi ed elastici e materiali autolubrificanti – e, a seconda della macchina, nelle dimensioni maggiori dei componenti. I componenti nascono direttamente dai dati CAD, senza stampo.
Materiali speciali
Plastiche ad alte prestazioni come PPS-CF10, PPA-CF e PVDF e materiali con funzioni particolari.
Materiali con UL 94 V-0
I materiali ABS-FR, ABS/PC-FR, PETG V0, PPS-CF10 e PVDF sono classificati secondo UL 94 V-0 – a partire dallo spessore di parete indicato per ciascuno. La classificazione si riferisce al materiale, non al componente finito.
Dissipativi e conduttivi
L’ABS-ESD dissipa le cariche elettrostatiche; l’ASA conduttivo ha una resistenza superficiale di circa 40 Ω.
Rigidi e resistenti alla temperatura
Il PPA-CF rinforzato con fibra di carbonio raggiunge nel piano di stampa un modulo di elasticità di 11.800 MPa (in direzione di costruzione 4.300 MPa) e una temperatura di inflessione sotto carico di 227 °C (HDT, 0,45 MPa).
Elastici e ammortizzanti
TPU 85A e TPU 95A sono flessibili come la gomma – per ammortizzatori, coperture protettive ed elementi funzionali morbidi.
Anche componenti più grandi
A seconda della macchina si possono realizzare anche componenti più grandi. Al caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione.
Materiali
Quali materiali sono disponibili per l’FDM?
Con il processo FDM si lavorano materiali termoplastici. L’FDM è interessante soprattutto per i materiali speciali: tipi rinforzati con fibre e resistenti alle alte temperature, materiali con classificazione UL 94 V-0, filamenti elettricamente dissipativi e conduttivi, TPU elastico e materiali autolubrificanti.
La scelta del materiale influisce su resistenza, resistenza alla temperatura, superficie, precisione dimensionale e prezzo. Quali materiali e colori sono attualmente disponibili lo vedi nel configuratore dopo il caricamento – lì trovi anche le schede tecniche dei fornitori.
Rinforzati con fibre e resistenti alle alte temperature
Per componenti rigidi e sollecitati termicamente.
- ABS-GF (fibra di vetro)
- PPA-CF (fibra di carbonio)
- PPS-CF10 (fibra di carbonio)
- PVDF
Ignifughi
Per alloggiamenti e componenti con requisiti antincendio.
- ABS-FR
- ABS/PC-FR
- PETG V0
Elettricamente dissipativi o conduttivi
Per alloggiamenti e supporti in ambito elettronico.
- ABS-ESD
- ASA conduttivo
Elastici
Per ammortizzatori, coperture protettive ed elementi funzionali flessibili.
- TPU 85A
- TPU 95A
Materiali autolubrificanti e materiali con indicazioni di conformità
Per parti in movimento e materiali con indicazioni sul contatto con alimenti o sulla biocompatibilità.
- iglidur i150-PF, i151-PF, i180-BL-PF
- PA Blue Metal
- ABS Medical
Altri termoplastici
Disponibili anche questi – ad esempio per prototipi e componenti più grandi.
- ABS
- PETG
- PC
- PMMA
- PP
- HDPE
- POM
- Green-TEC PRO
Valori caratteristici: plastiche rinforzate con fibre e ignifughe
| Materiale | Densità (g/cm³) | Resistenza a trazione (MPa) | Modulo di elasticità (MPa) | Allungamento a rottura (%) | Valore di temperatura (°C) | Note |
|---|---|---|---|---|---|---|
| ABS-GF | 1,08 | 36 (Z: 29) | 3.160 (Z: 2.250) | 6,3 (Z: 2,3) | HDT 99 | rinforzato con fibra di vetro |
| PPA-CF | 1,25 | 168 (Z: 57) | 11.800 (Z: 4.300) | 3,2 (Z: 0,9) | HDT 227 | rinforzato con fibra di carbonio |
| PPS-CF10 | 1,29 | 59 (Z: 32) | 5.450 (Z: 2.790) | 1,4 (Z: 1,6) | HDT 252 | rinforzato con fibra di carbonio; UL 94 V-0⁴ |
| PVDF | 1,71 | 51 | 2.450 | 25 | HDT 158 | UL 94 V-0⁴; resistente ai raggi UV; resistente alle radiazioni ionizzanti |
| ABS-FR | 1,17 | 60¹ | 2.850 | – | Vicat 104 | UL 94 V-0⁴ |
| ABS/PC-FR | 1,19 | 50 (Z: 17) | 2.545 (Z: 2.188) | 10,7 (Z: 0,8) | HDT 89 | UL 94 V-0⁴; certificato secondo EN 45545-2 (materiale); stabilizzato ai raggi UV |
| PETG V0 | 1,27 | 39 (Z: 42) | 1.700 (Z: 1.800) | 3,5³ (Z: 3,7) | HDT 74 | UL 94 V-0⁴ |
Valori caratteristici: plastiche conduttive, elastiche e speciali
| Materiale | Densità (g/cm³) | Resistenza a trazione (MPa) | Modulo di elasticità (MPa) | Allungamento a rottura (%) | Valore di temperatura (°C) | Note |
|---|---|---|---|---|---|---|
| ABS-ESD | 1,10 | 32 | 1.900² | 10 | HDT 88 | elettrostaticamente dissipativo |
| ASA conduttivo | 1,35 | 49¹ | 3.570 | 3 | HDT 101 | Resistenza superficiale circa 40 Ω (a secco, ASTM D257) |
| TPU 85A | 1,18 | 12 (Z: 10,5) | 6,8 (Z: 5,2) | > 700 (Z: > 350) | Punto di fusione 177 | Durezza Shore 85A |
| TPU 95A | 1,22 | 27 (Z: 22) | 9,8 (Z: 7,4) | > 650 (Z: > 480) | Punto di fusione 183 | Durezza Shore 95A |
| iglidur i150-PF | 1,3 | 39 | 1.390 | – | fino a 65⁵ | EU 10/2011 |
| iglidur i151-PF | 1,42 | 28 | 1.400² | – | fino a 65⁵ | EU 10/2011, FDA; blu, rilevabile otticamente |
| iglidur i180-BL-PF | 1,21 | – | 1.000² | – | fino a 100⁵ | autolubrificante; resistenza a flessione 46 MPa |
| PA Blue Metal | 1,25 | 65 | 3.120 | 4,5 | HDT 90 | rilevabile al metal detector, blu; EU 1935/2004, EU 10/2011 |
| ABS Medical | 1,06 | 48¹ | 2.475 | 16 | Vicat 96 | ISO 10993 (parti -1, -3, -4, -5, -6, -11, -12), USP Class V; EU 10/2011, FDA 21 CFR |
Valori caratteristici: altri termoplastici
| Materiale | Densità (g/cm³) | Resistenza a trazione (MPa) | Modulo di elasticità (MPa) | Allungamento a rottura (%) | Valore di temperatura (°C) | Note |
|---|---|---|---|---|---|---|
| ABS | 1,05 | 33 (Z: 28) | 2.200 (Z: 1.960) | 10,5 (Z: 4,7) | HDT 87 | resistente agli urti, facile da rifinire |
| PETG | 1,29 | 25¹ | 2.980 | 4,3³ | Vicat 78 | Transizione vetrosa 80 °C |
| PC | 1,20 | 55 (Z: 34) | 2.110 (Z: 1.450) | 3,8 (Z: 2,1) | HDT 117 | – |
| PMMA | 1,17 | 35 | 1.800² | 49 | HDT 77 | Transizione vetrosa 105 °C |
| PP | 0,89 | 12¹ | 402² | 600 | Vicat 103 | bassa densità |
| POM | 1,42 | 50 | 1.870 | 11 | Punto di fusione 165 | dimensione max. del componente 100 mm |
| Green-TEC PRO | 1,35 | 58 | 4.300 | 2,8 | HDT 115 | da materie prime rinnovabili; biodegradabilità testata secondo DIN EN ISO 14855 (condizioni di compostaggio controllate) |
Valori tratti dalle schede tecniche sul PROTIQ Marketplace (aggiornamento 04/2026), senza le dispersioni indicate in alcuni casi; non costituiscono proprietà garantite. Primo valore nel piano di stampa (X-Y), tra parentesi – ove riportato qui – in direzione di costruzione (Z). I valori sono stati determinati in parte secondo norme ISO, in parte secondo norme ASTM e sono quindi confrontabili solo in misura limitata. HDT = temperatura di inflessione sotto carico (Heat Deflection Temperature), ove indicato con carico di prova di 0,45 MPa; Vicat = temperatura di rammollimento Vicat; nessuna delle due è una temperatura d’uso continuo. Fanno fede le indicazioni del fornitore.
¹ Resistenza a trazione o sollecitazione allo snervamento
² Modulo di flessione
³ Allungamento allo snervamento
⁴ La classificazione secondo UL 94 V-0 vale a partire da uno spessore di parete di 0,7 mm (ABS-FR), 0,75 mm (PETG V0) o 1,5 mm (PPS-CF10, ABS/PC-FR, PVDF); si riferisce al materiale, non a un componente specifico.
⁵ Temperatura d’impiego massima
Le indicazioni di conformità e classificazione come EU 1935/2004, EU 10/2011, FDA, ISO 10993, USP Class V, UL 94 o EN 45545-2 si riferiscono al materiale. Se un componente stampato sia adatto al contatto con alimenti, ad applicazioni mediche o a requisiti antincendio dipende da progettazione, lavorazione e impiego e deve essere verificato caso per caso.
↑ Torna alla panoramicaDati tecnici
Dati tecnici e indicazioni di progettazione
Per i materiali FDM qui elencati è indicata come tolleranza dimensionale la tolleranza generale DIN ISO 2768‑m. Lo spessore minimo di parete è di 0,6 mm, per i materiali con classificazione UL 94 V-0 da 0,7 a 1,5 mm. La dimensione massima del componente dipende dalla macchina; per il POM è indicata una dimensione massima del componente di 100 mm.
| Caratteristica | Valore |
|---|---|
| Dimensione massima del componente | a seconda della macchina del fornitore; al caricamento viene verificato automaticamente se il componente rientra nel volume di costruzione |
| Tolleranza dimensionale | Tolleranza generale DIN ISO 2768‑m |
| Spessore minimo di parete | 0,6 mm; per la classificazione V-0 da 0,7 a 1,5 mm a seconda del materiale |
| Strutture di supporto | necessarie per le sporgenze, rimosse dopo la stampa |
| Superficie | Linee di strato visibili |
| Proprietà del componente | dipendenti dalla direzione, di solito inferiori in direzione di costruzione |
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
A cosa prestare attenzione nella progettazione
- Considera la direzione del carico Tra gli strati la resistenza è di solito inferiore rispetto al piano di stampa – per l’ABS circa 28 invece di 33 MPa, per il PPA-CF 57 invece di 168 MPa. Orienta i componenti possibilmente in modo che il carico principale si trovi nel piano di stampa.
- Riduci le sporgenze Più una sporgenza è piatta, più è probabile che richieda supporti. Meno supporti significano meno rilavorazioni e superfici più pulite.
- Rispetta lo spessore di parete Prevedi almeno 0,6 mm. Per i materiali con classificazione UL 94 V-0 questa vale solo a partire da 0,7 a 1,5 mm.
- Dettagli fini con margine Raggi molto piccoli, scritte sottili e nervature sottili vengono riprodotti dall’FDM solo in misura limitata. Meglio progettare questi dettagli un po’ più grandi.
- Rifinisci gli accoppiamenti Accoppiamenti stretti e fori possono essere lavorati successivamente – l’ABS ad esempio tramite foratura, levigatura o filettatura. Prevedi a tale scopo un po’ di sovrametallo.
- Scegli il materiale in base alla funzione Calore, sostanze chimiche, protezione antincendio, elasticità o attrito radente? Le tabelle dei valori caratteristici aiutano nella preselezione. Testa il componente in condizioni reali prima di impiegarlo.
Limiti & alternative
Quando un altro processo è la scelta migliore?
Se non serve un materiale speciale specifico e il componente non è particolarmente grande, un altro processo può essere più adatto – per parti funzionali ed estetiche industriali in plastica, ad esempio la sinterizzazione laser.
- Superficie e dettagli Le linee di strato sono tipiche dell’FDM; strutture fini e raggi piccoli sono possibili solo in misura limitata. Per superfici lisce e dettagli fini è adatta la stereolitografia.
- Proprietà dipendenti dalla direzione Il legame tra gli strati è di solito più debole che all’interno di uno strato. L’idoneità per applicazioni fortemente sollecitate o rilevanti per la sicurezza va verificata caso per caso tramite test; per qualsiasi domanda contattaci.
- Strutture di supporto Sporgenze e sottosquadri richiedono supporti, che vengono rimossi dopo la stampa. In questi punti la superficie può essere più ruvida. I processi a letto di polvere come l’SLS non richiedono supporti.
- Limiti legati al materiale Non tutti i termoplastici si lavorano altrettanto bene. Deformazione, adesione tra gli strati e precisione dimensionale dipendono fortemente dal materiale. Per il POM, ad esempio, è indicata una dimensione massima del componente di 100 mm.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Sinterizzazione laser (SLS) | Parti funzionali resistenti senza strutture di supporto, anche geometrie complesse e serie | … resistenza ed estetica sono in primo piano e non serve un materiale speciale specifico |
| Multi Jet Fusion (MJF) | Processo a letto di polvere per parti funzionali, anche a colori | … ti servono parti funzionali in quantità maggiori o a colori |
| Stereolitografia (SLA) | Superfici lisce e dettagli fini, a seconda della resina anche trasparenti | … superficie e fedeltà dei dettagli sono in primo piano |
| Stampaggio a iniezione | Economico per grandi quantità | … ti servono molti pezzi identici |
FDM e Fused Deposition Modeling sono marchi di Stratasys. Multi Jet Fusion, iglidur, Green-TEC PRO e le altre denominazioni di materiali e processi citate sono marchi o denominazioni dei rispettivi titolari. Sono citati solo per descrivere il processo o i materiali.
↑ Torna alla panoramicaApplicazioni
Per cosa si usa l’FDM?
L’FDM si usa soprattutto quando serve un materiale specifico o i componenti sono più grandi: per alloggiamenti con requisiti antincendio, supporti conformi ESD, parti di scorrimento, componenti sollecitati termicamente, elementi elastici o attrezzature di grande volume. L’estetica e i dettagli fini non sono in primo piano.
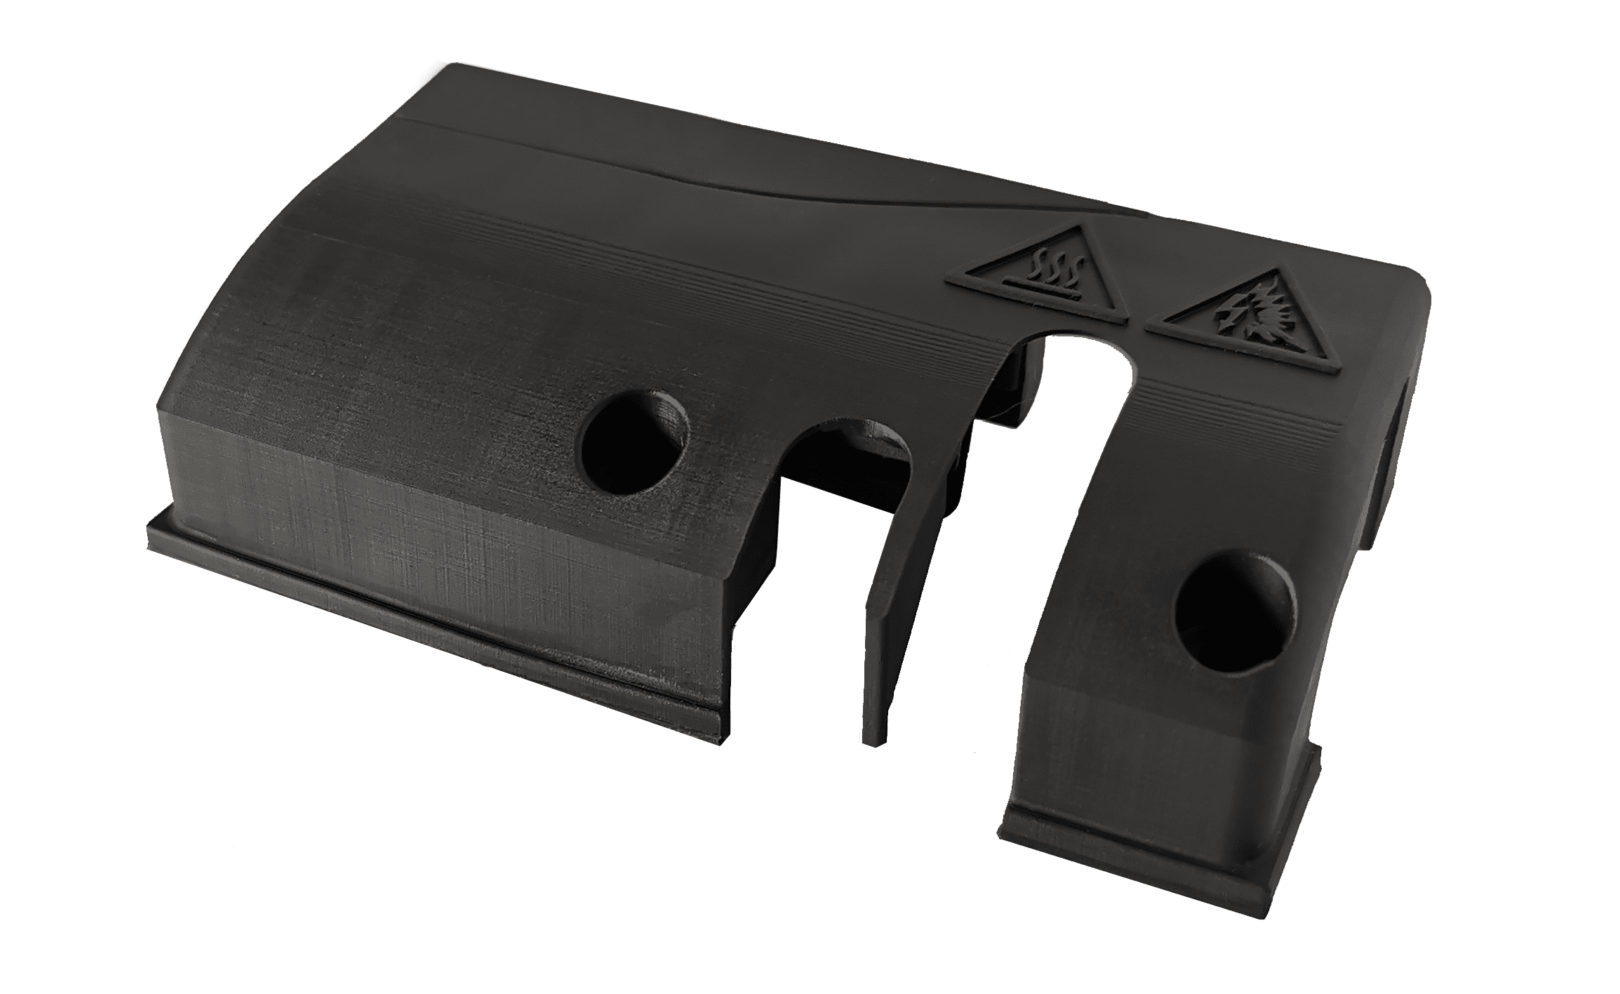
Prototipazione
Alloggiamenti e campioni funzionali che già in fase di prototipo devono essere realizzati in un materiale specifico – ad esempio ignifugo o rinforzato con fibre. (Foto: Harscher)
Alla prototipazione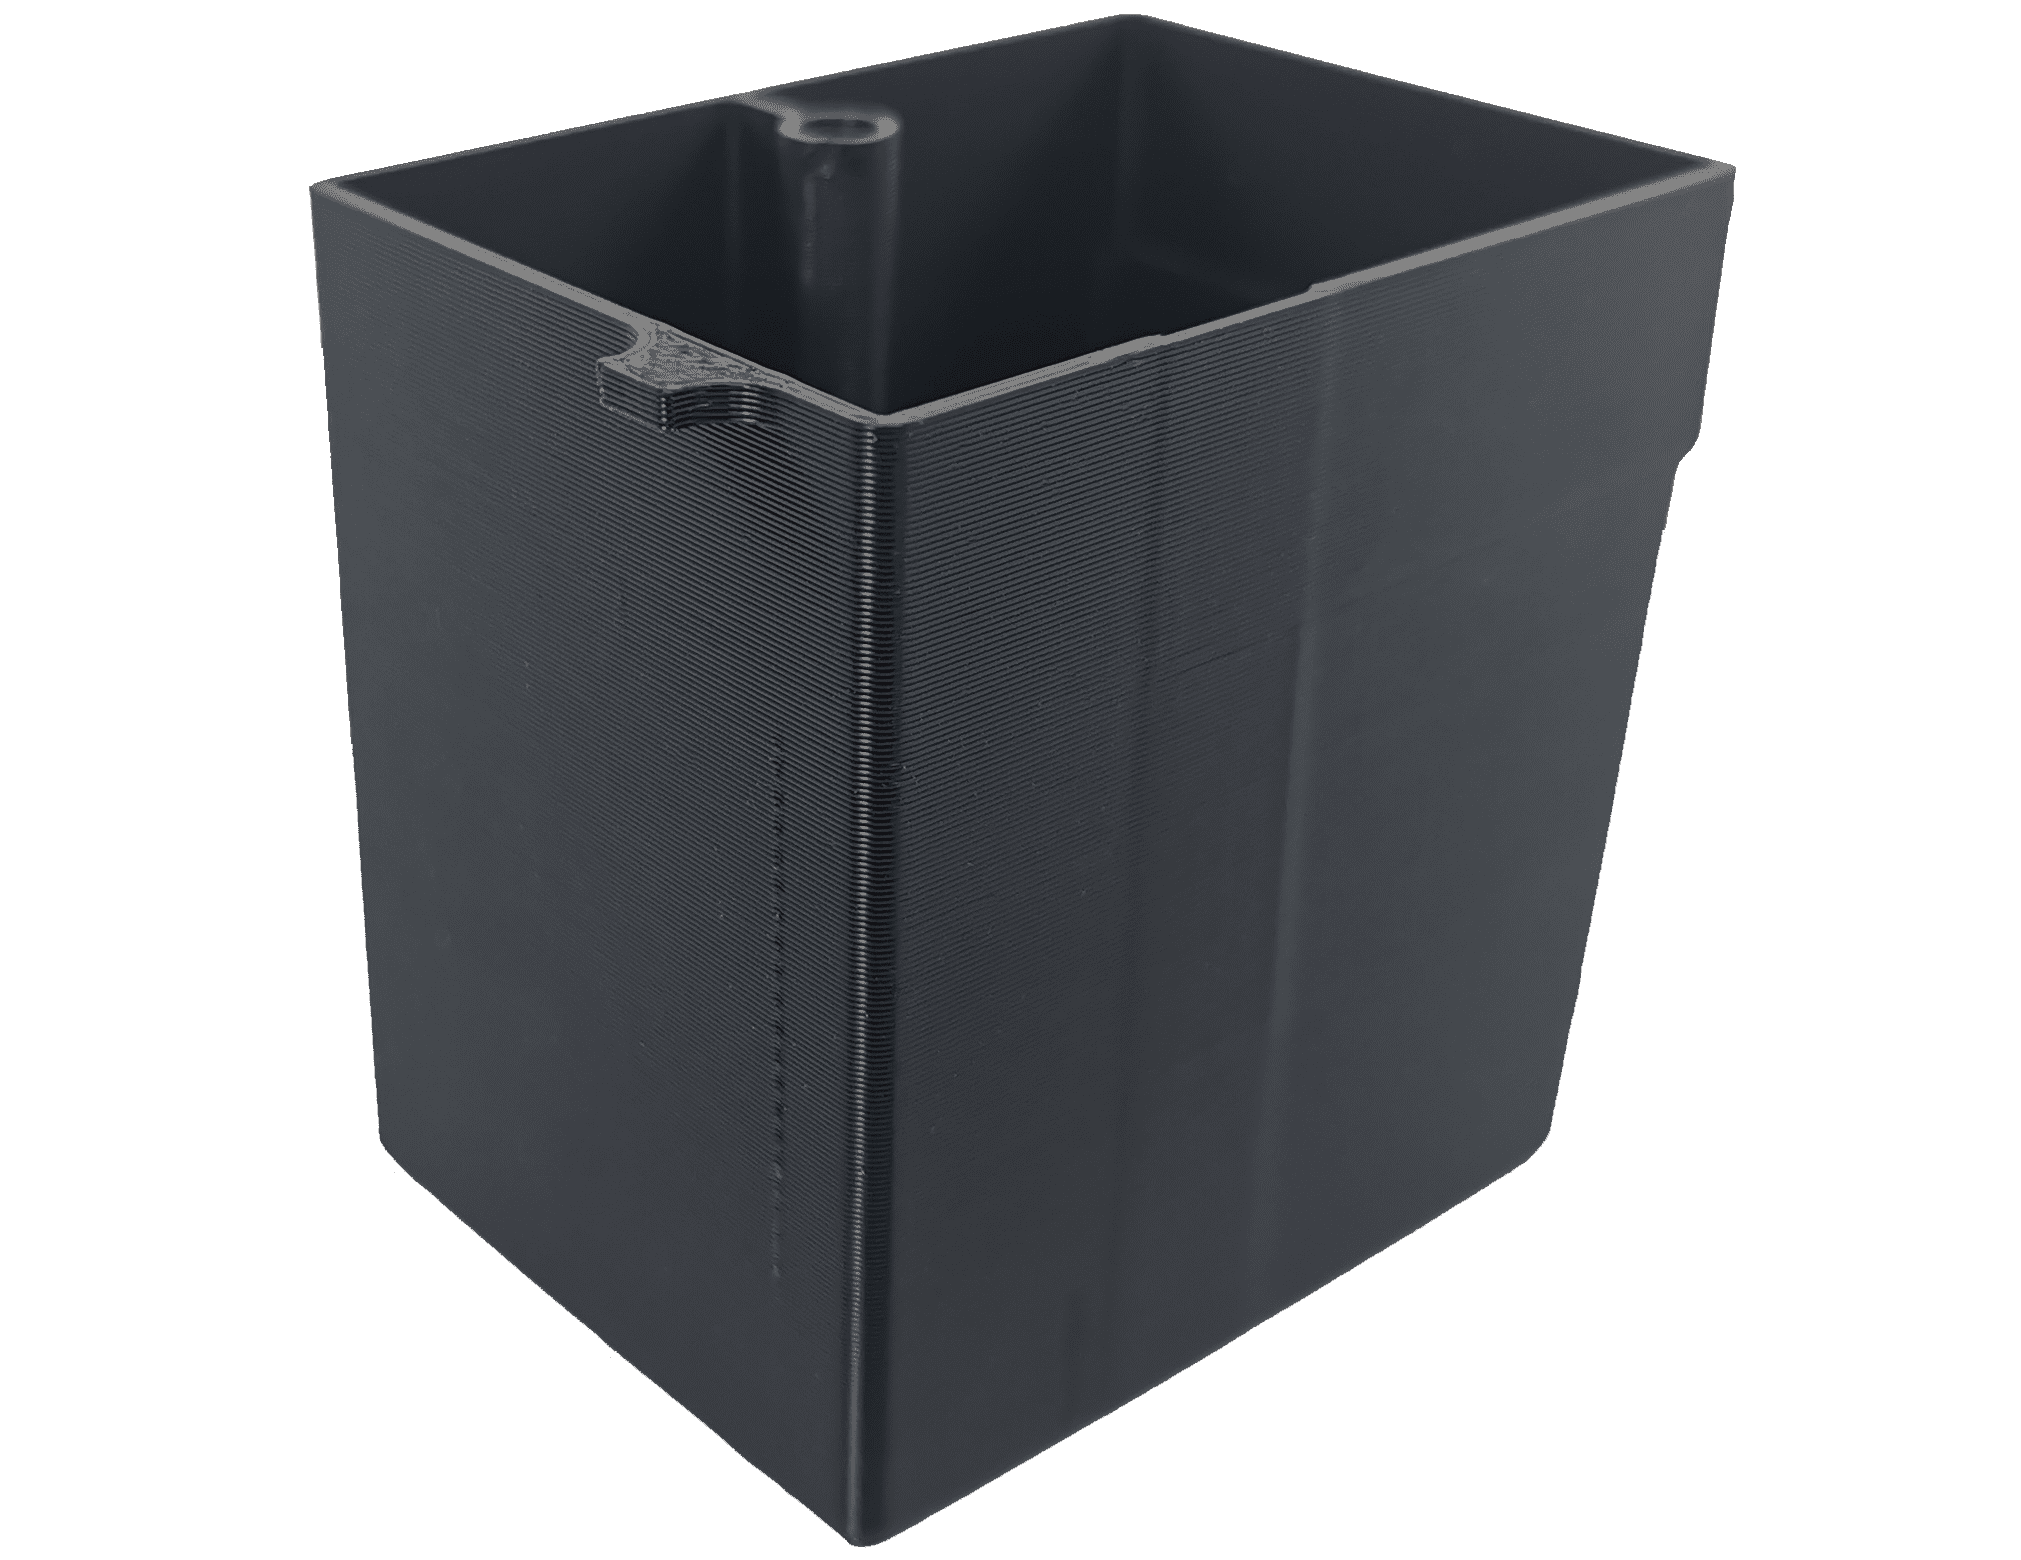
Attrezzature di produzione
Contenitori, supporti e attrezzature – anche parti più grandi, ad esempio elettricamente dissipative, rilevabili al metal detector o in materiali autolubrificanti. (Foto: Harscher)
Alla produzione in serieOrdinare
Come ordino componenti realizzati con il processo FDM?
Carica il tuo file 3D, scegli materiale e processo e visualizza le offerte disponibili.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente rientra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio PPA-CF con il processo FDM.
- Verifica l’offerta Di norma vedi subito prezzo e tempo di produzione dei fornitori disponibili.
- Ordina Ordini direttamente online al prezzo selezionato.
Se un materiale non è selezionabile direttamente, chiedi pure a noi.
↑ Torna alla panoramica
FAQ
Domande frequenti sull’FDM
Che cos’è l’FDM?
Il Fused Deposition Modeling (FDM) è un processo di stampa 3D del gruppo dell’estrusione di materiale. Un filamento di plastica viene fuso in un ugello riscaldato e depositato traccia dopo traccia. Strato dopo strato si forma così il componente.
Qual è la differenza tra FDM e FFF?
Entrambi i termini descrivono lo stesso principio di funzionamento. “FDM” e “Fused Deposition Modeling” sono marchi di Stratasys; “Fused Filament Fabrication” (FFF) è la denominazione neutra del processo.
Quando dovrei scegliere l’FDM invece della sinterizzazione laser?
Soprattutto quando ti serve un materiale speciale specifico – ad esempio PPA-CF, PPS-CF10, ABS-ESD, ASA conduttivo o un materiale autolubrificante – oppure quando il tuo componente è più grande. Per parti funzionali industriali e componenti in cui conta l’estetica, la sinterizzazione laser è spesso la scelta più ovvia.
Quali materiali sono disponibili per l’FDM?
Sul PROTIQ Marketplace sono disponibili, tra gli altri, tipi ignifughi come ABS-FR e PETG V0, rinforzati con fibre come ABS-GF e PPA-CF, dissipativi o conduttivi come ABS-ESD e ASA conduttivo, TPU elastico e filamenti iglidur per applicazioni di scorrimento – oltre a termoplastici come ABS, PETG, PC, PMMA, PP, HDPE e POM. La selezione attuale la trovi nel configuratore.
Quanto è preciso l’FDM?
Per i materiali FDM qui elencati è indicata come tolleranza dimensionale la tolleranza generale DIN ISO 2768‑m; lo spessore minimo di parete è di 0,6 mm. L’FDM riproduce dettagli fini e raggi piccoli solo in misura limitata. Fanno fede le indicazioni del fornitore.
Quanto sono resistenti i componenti FDM?
Dipende dal materiale e dalla direzione del carico. Per i materiali qui elencati, i valori di resistenza nel piano di stampa vanno da circa 12 MPa (PP, TPU 85A) a 168 MPa (PPA-CF); in direzione di costruzione sono di solito inferiori. L’idoneità per applicazioni rilevanti per la sicurezza va verificata caso per caso tramite test; per qualsiasi domanda contattaci.
Esistono materiali FDM ignifughi?
Sì. ABS-FR, ABS/PC-FR, PETG V0, PPS-CF10 e PVDF sono classificati secondo UL 94 V-0 – a partire da uno spessore di parete da 0,7 a 1,5 mm, a seconda del materiale. La classificazione si riferisce al materiale; se un componente soddisfi i requisiti della tua applicazione va verificato caso per caso.
I componenti FDM possono essere rifiniti?
Sì, a seconda del materiale. L’ABS, ad esempio, si può levigare, forare, verniciare e filettare. Quali opzioni di finitura sono disponibili lo vedi nel configuratore.
Quanto costa un componente realizzato con il processo FDM?
Il prezzo dipende, tra l’altro, da volume del componente, dimensioni, materiale e quantità. Dopo aver caricato il tuo file, nel configuratore vedi di norma subito i prezzi dei fornitori.



