


 Deutsch
 English
 Italiano






































Lithography-based Metal Manufacturing (LMM): componenti metallici piccoli e filigranati
Il Lithography-based Metal Manufacturing (LMM) è un processo di stampa 3D per componenti metallici piccoli e filigranati. Una miscela di polvere metallica fine e fotopolimero viene applicata strato dopo strato ed esposta con un proiettore. Il componente così ottenuto, il pezzo verde, viene poi sottoposto a deceraggio e sinterizzazione – ne nasce il componente metallico.
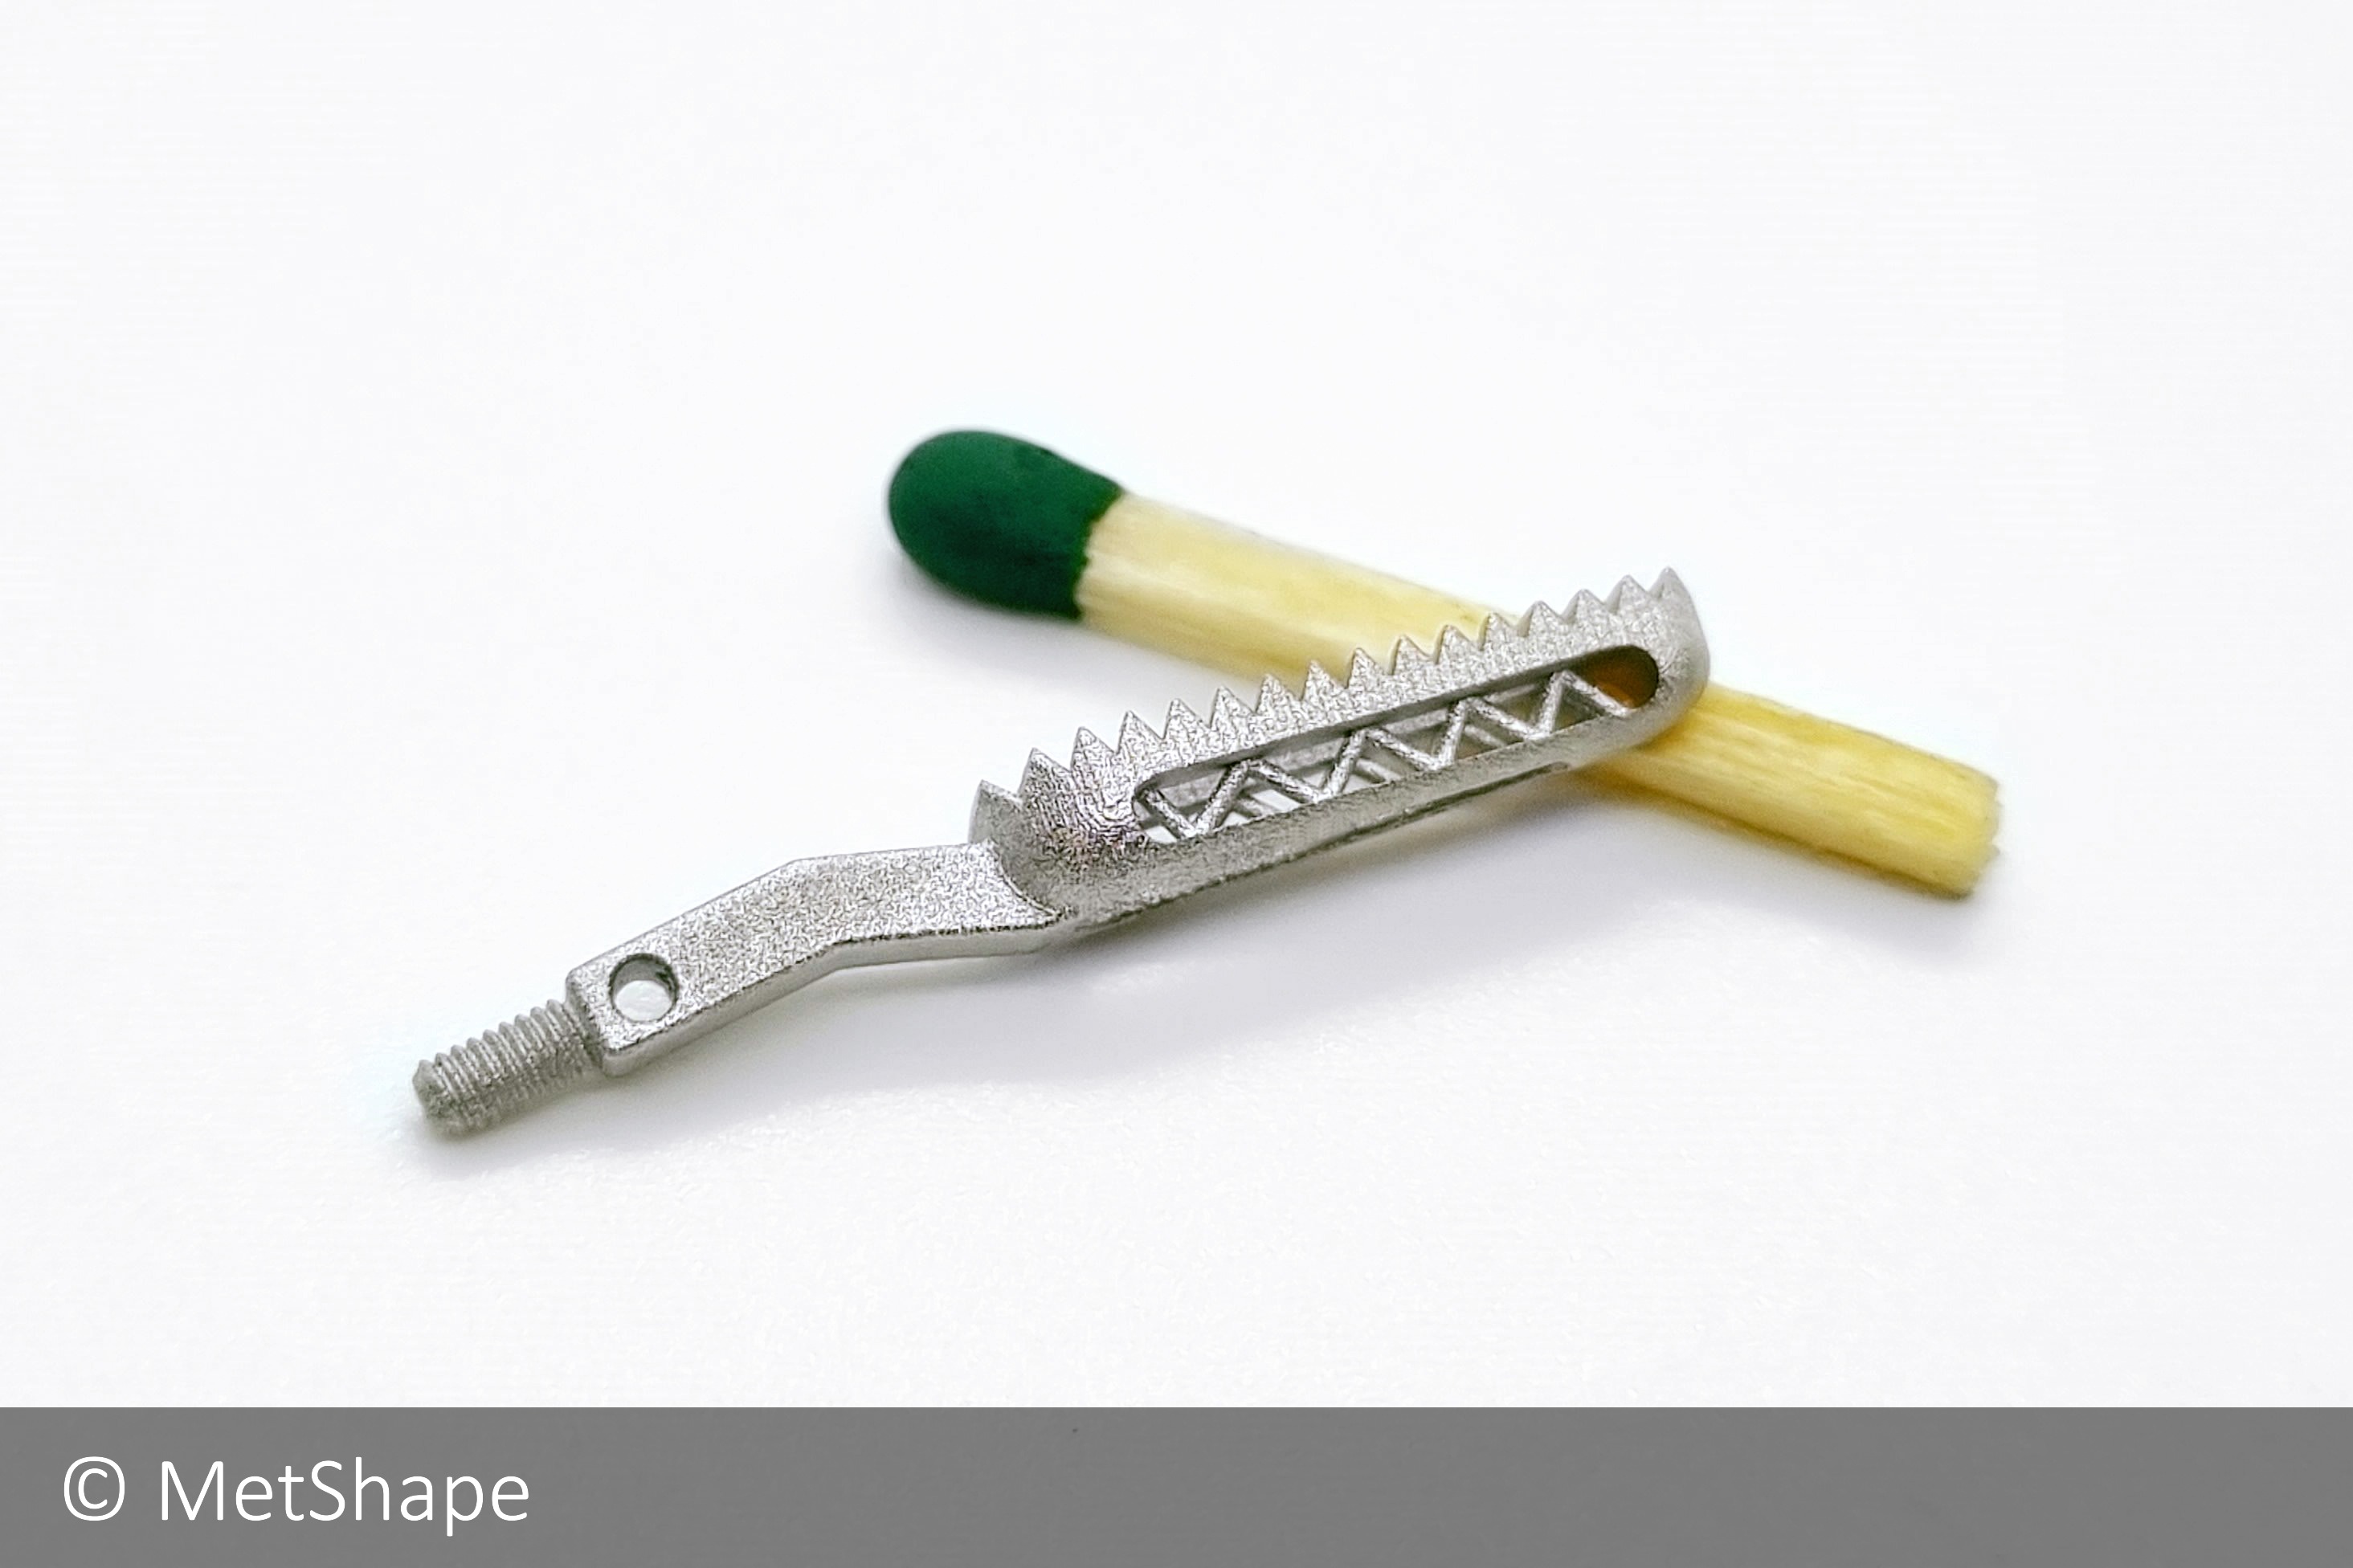
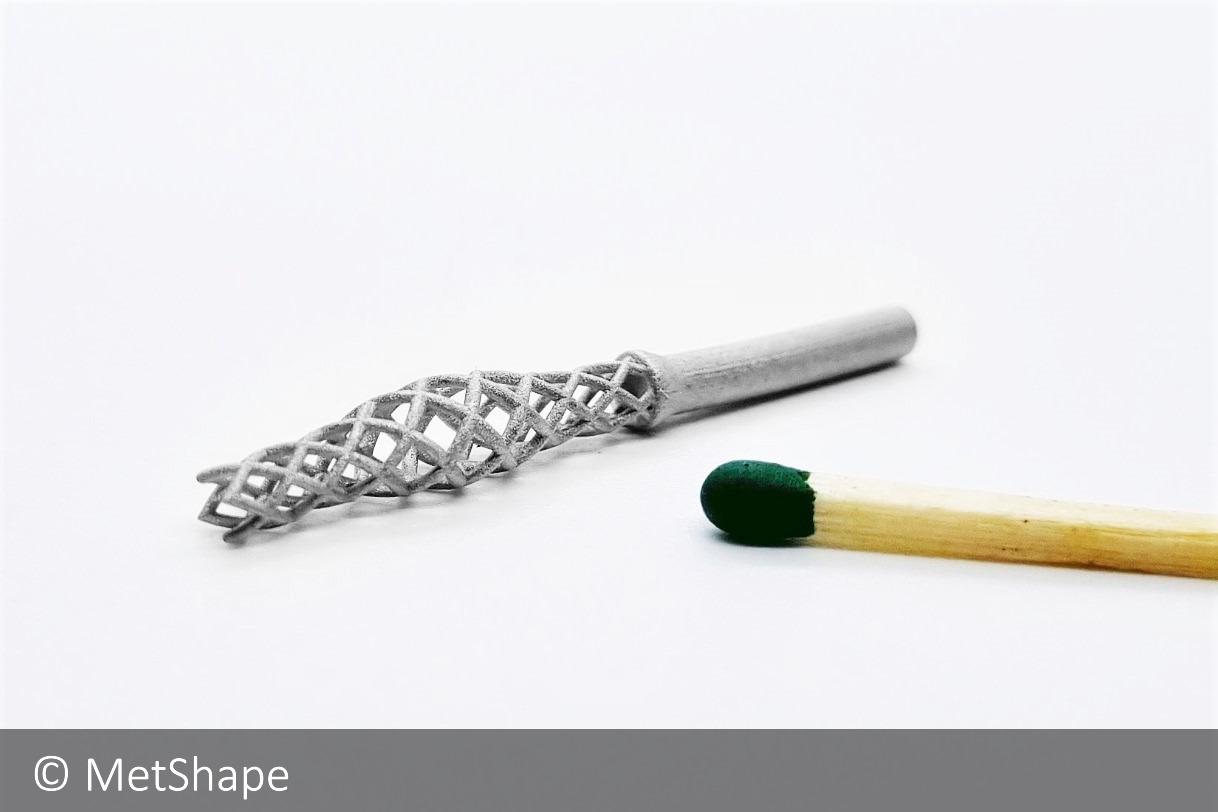
Grazie all’esposizione con un proiettore si possono riprodurre strutture molto fini. Poiché il materiale non esposto sostiene il componente durante la stampa, di norma non servono strutture di supporto. L’LMM è quindi particolarmente adatto a componenti piccoli e filigranati con dettagli fini – ad esempio per la meccanica di precisione, utensili o minuteria con geometria complessa. Per componenti metallici più grandi la scelta più ovvia è la fusione laser selettiva (SLM).
LMM in sintesi
- Principio del processo
- Esposizione di una miscela di polvere metallica e fotopolimero, seguita da deceraggio e sinterizzazione
- Strutture di supporto
- di norma nessuna – il materiale non esposto sostiene il componente
- Dimensioni del componente
- piccole, a seconda dell’impianto ad es. fino a 70 × 45 × 100 mm
- Ritiro durante la sinterizzazione
- componenti più piccoli di ca. il 20 %, a seconda del materiale
- Quantità
- Dal pezzo singolo alla piccola serie
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
Come funziona
Come funziona il processo LMM?
Una miscela di polvere metallica e fotopolimero, pastosa a temperatura ambiente e liquida quando viene riscaldata, viene riscaldata e applicata in uno strato sottile sulla piattaforma di costruzione. Un proiettore espone la sezione del componente, dove il fotopolimero indurisce. Così, strato dopo strato, si forma il pezzo verde. In seguito il fotopolimero viene rimosso termicamente (deceraggio) e il componente viene sinterizzato.
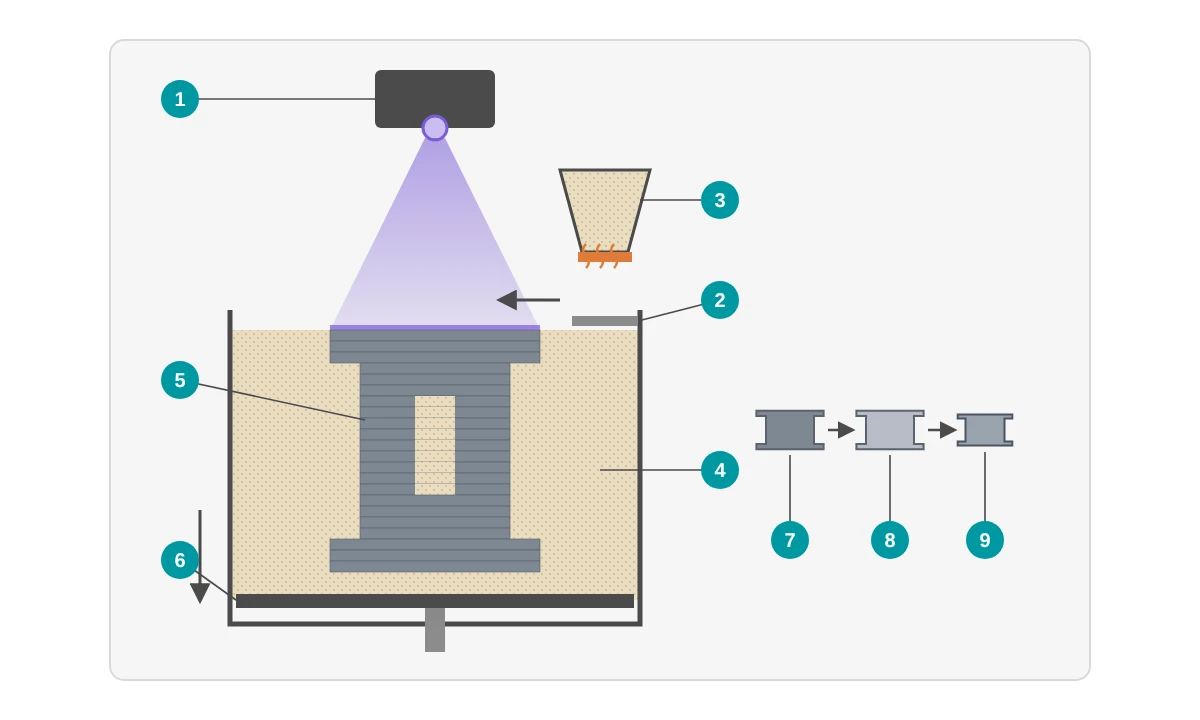
- 1 Il proiettore espone la sezione dello strato corrente
- 2 Il dispositivo di stesura applica un nuovo strato della miscela riscaldata
- 3 Serbatoio riscaldato di polvere metallica e fotopolimero
- 4 Materiale non esposto – diventa pastoso raffreddandosi e sostiene il componente
- 5 Pezzo verde: zone esposte, indurite strato dopo strato
- 6 La piattaforma di costruzione si abbassa dopo ogni strato
- 7 Pezzo verde dopo la stampa
- 8 Deceraggio: il fotopolimero viene rimosso termicamente
- 9 Sinterizzazione: il componente si addensa e si ritira fino alle dimensioni previste
- Preparare i dati Il modello 3D viene disposto nel volume di costruzione – tenendo conto del ritiro di sinterizzazione – e suddiviso in strati.
- Stendere ed esporre La miscela riscaldata viene applicata in uno strato sottile e il proiettore espone la sezione. Il processo si ripete strato dopo strato.
- Estrarre il pezzo verde Il blocco di materiale viene riscaldato, il materiale non esposto diventa liquido e defluisce. Può essere riutilizzato per altri processi di stampa.
- Deceraggio Il fotopolimero viene rimosso termicamente dal pezzo verde.
- Sinterizzazione Nel forno la polvere metallica si addensa formando il componente metallico. I componenti sinterizzati sono più piccoli di ca. il 20 % rispetto al pezzo verde (a seconda del materiale).
- Finitura A seconda dei requisiti seguono ad esempio una microsabbiatura o un trattamento termico. Le opzioni disponibili dipendono dal fornitore.
LMM o SLM?
Qual è la differenza tra LMM e fusione laser selettiva?
Nella fusione laser selettiva un laser fonde direttamente la polvere metallica. Nell’LMM viene esposta una miscela di polvere metallica e fotopolimero, e il componente metallico nasce solo con la sinterizzazione. L’LMM è particolarmente adatto a componenti piccoli e filigranati, la fusione laser anche a componenti funzionali più grandi.
| LMM | Fusione laser (SLM) | |
|---|---|---|
| Principio del processo | Esposizione di una miscela di polvere e fotopolimero, poi deceraggio e sinterizzazione | Il laser fonde direttamente la polvere metallica |
| Strutture di supporto | di norma nessuna | di norma necessarie, vengono rimosse dopo la stampa |
| Dimensioni del componente | componenti piccoli | anche componenti più grandi |
| Impiego tipico | minuteria filigranata, dettagli fini | componenti funzionali, inserti per stampi, costruzione leggera |
Quale processo sia più adatto al tuo componente dipende da dimensioni, geometria, materiale e quantità. Carica il tuo file e guarda le offerte disponibili nel configuratore – oppure contattaci se vuoi confrontare i processi.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi dell’LMM?
L’LMM realizza piccoli componenti metallici con dettagli fini e superfici lisce – di norma senza strutture di supporto da rimuovere.
Dettagli fini
Con una risoluzione laterale ad es. di 35 µm e spessori dello strato a partire da 10 µm si possono riprodurre strutture fini.
Superfici lisce
Con il 316L allo stato sinterizzato si può raggiungere una qualità superficiale fino a Ra 2 µm.
Di norma senza strutture di supporto
Il materiale non esposto sostiene il componente. Per questo di norma non è necessario rimuovere strutture di supporto.
Componenti liberi nel volume di costruzione
Poiché non servono supporti, i componenti si possono disporre in modo tridimensionale nel volume di costruzione.
Microstruttura priva di tensioni (316L)
Con il 316L la produzione basata sulla sinterizzazione dà origine a una microstruttura ricotta e priva di tensioni.
Materiale riutilizzabile
Il materiale non esposto defluisce dopo la stampa e può essere riutilizzato per altri processi di stampa.
Materiali
Quali materiali sono disponibili per l’LMM?
Sul PROTIQ Marketplace l’LMM viene attualmente offerto con acciai inossidabili, ad esempio con il 316L resistente alla corrosione e con il 17-4PH indurente per precipitazione.
Quali materiali sono attualmente disponibili lo vedi nel configuratore dopo il caricamento – lì trovi anche le schede tecniche dei fornitori.
Acciaio inossidabile 316L (1.4404)
Acciaio austenitico al cromo-nichel-molibdeno a basso tenore di carbonio – resistente alla corrosione e saldabile.
Acciaio inossidabile 17-4PH (1.4542)
Acciaio inossidabile martensitico al cromo-nichel-rame, indurente per precipitazione, con elevata resistenza e tenacità. Con un trattamento termico se ne possono adattare le proprietà.
Valori caratteristici a confronto
| Materiale | Densità (g/cm³) | Resistenza a trazione Rm (MPa) | Limite di snervamento Rp0,2 (MPa) | Modulo di elasticità (GPa) | Allungamento a rottura (%) | Rugosità (µm) |
|---|---|---|---|---|---|---|
| Acciaio inossidabile 316L (1.4404) | – | 664 ± 47 | 257 ± 26 | 176 ± 48 | 75 ± 4 | fino a Ra 2 (sinterizzato) |
| Acciaio inossidabile 17-4PH (1.4542) | 7,7 (densità rel. 96–99,5 % con parametri standard) | – | – | – | – | Ra 5 ± 1 (sinterizzato), Ra 3 ± 2 (microsabbiato) |
Valori tratti dalle schede tecniche sul PROTIQ Marketplace (aggiornate al 2023), che non costituiscono una garanzia delle proprietà. Per il 17-4PH la scheda tecnica non contiene valori meccanici; le proprietà si possono adattare con un trattamento termico. I valori dipendono dalla conduzione del processo e dalla geometria del componente. Fanno fede le indicazioni del fornitore.
↑ Torna alla panoramicaDati tecnici
Dati tecnici e indicazioni di progettazione
L’LMM è pensato per componenti piccoli, a seconda dell’impianto ad es. fino a 70 × 45 × 100 mm. A seconda dell’impianto la risoluzione laterale è ad es. di 35 µm, lo spessore dello strato da 10 a 60 µm. I componenti sinterizzati sono più piccoli di ca. il 20 % rispetto al pezzo verde – di norma il ritiro viene considerato nella preparazione dei dati.
| Caratteristica | Valore |
|---|---|
| Dimensioni massime del componente | a seconda dell’impianto, ad es. 70 × 45 × 100 mm; al caricamento viene verificato automaticamente se il componente rientra nel volume di costruzione |
| Risoluzione laterale | a seconda dell’impianto ad es. 35 µm |
| Spessore dello strato | a seconda dell’impianto ad es. 10–60 µm |
| Ritiro durante la sinterizzazione | componenti più piccoli di ca. il 20 %, a seconda del materiale; di norma il ritiro viene considerato nella preparazione dei dati |
| Superficie | 316L fino a Ra 2 µm sinterizzato; 17-4PH Ra 5 ± 1 µm sinterizzato, Ra 3 ± 2 µm dopo microsabbiatura |
| Strutture di supporto | di norma nessuna |
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
A cosa fare attenzione nella progettazione
- Pensare in piccolo L’LMM esprime i suoi punti di forza nei componenti piccoli con dettagli fini. Per componenti più grandi è più indicata la fusione laser.
- Spessori delle pareti uniformi Durante la sinterizzazione il componente si ritira. Spessori delle pareti uniformi e transizioni morbide possono aiutare a ridurre gli scostamenti dimensionali.
- Il materiale deve poter uscire Cavità e canali richiedono aperture, in modo che il materiale non esposto possa defluire dopo la stampa.
- Evitare zone massicce Sezioni molto massicce possono rendere più difficile il deceraggio. Per componenti massicci contattaci prima.
- Chiarire le superfici funzionali Per accoppiamenti con tolleranze strette contattaci prima dell’ordine – a seconda dei requisiti può essere necessaria una post-lavorazione.
- Scegliere il materiale in base allo scopo 316L per parti resistenti alla corrosione e saldabili, 17-4PH per componenti che devono diventare più resistenti o più duri con un trattamento termico.
Limiti e alternative
Quando un altro processo è la scelta migliore?
- Dimensioni del componente L’LMM non è adatto a componenti di medie e grandi dimensioni. I componenti metallici più grandi si possono realizzare ad esempio con la fusione laser.
- Scelta dei materiali Attualmente vengono offerti acciai inossidabili. Per altri metalli sono indicati processi come la fusione laser; i materiali disponibili li vedi nel configuratore.
- Ritiro I componenti sinterizzati sono più piccoli di ca. il 20 % rispetto al pezzo verde; di norma il ritiro viene considerato nella preparazione dei dati.
- Densità Per il 17-4PH la densità relativa raggiungibile con parametri standard è compresa tra il 96 e il 99,5 %. Se i componenti devono essere a tenuta di pressione, chiarisci prima con noi l’idoneità.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Fusione laser selettiva (SLM) | Componenti metallici anche di dimensioni maggiori, ampia scelta di materiali | … il tuo componente è più grande o ti serve un altro materiale |
| Lavorazione CNC | Tolleranze strette e superfici lisce dal pieno | … il tuo componente ha una forma semplice o serve in quantità maggiori |
| Stereolitografia (SLA) | Dettagli fini e superfici lisce in plastica | … il tuo componente non deve essere in metallo |
Lithography-based Metal Manufacturing (LMM) e le altre denominazioni di processi e materiali citate sono marchi o denominazioni dei rispettivi titolari. La loro menzione serve solo a descrivere il processo o i materiali.
↑ Torna alla panoramicaApplicazioni
Per cosa si usa l’LMM?
L’LMM è adatto a componenti metallici piccoli e complessi – ad esempio per la meccanica di precisione, prototipi e pezzi unici, piccoli utensili e inserti per stampi o piccole serie con molte varianti. I processi basati sulla sinterizzazione sono impiegati anche in settori come la tecnologia medicale, l’aerospaziale o la gioielleria.
↑ Torna alla panoramicaOrdinare
Come ordino componenti realizzati con l’LMM?
Carica il tuo file 3D, scegli materiale e processo e guarda le offerte disponibili.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente rientra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio il 316L con il processo LMM.
- Controlla l’offerta Di norma vedi subito prezzo e tempo di produzione dei fornitori disponibili.
- Ordina Ordini direttamente online al prezzo selezionato.
Se un materiale non è selezionabile direttamente, chiedici pure.
↑ Torna alla panoramicaFAQ
Domande frequenti sull’LMM
Che cos’è il Lithography-based Metal Manufacturing (LMM)?
L’LMM è un processo di stampa 3D per il metallo. Una miscela di polvere metallica e fotopolimero viene applicata strato dopo strato ed esposta con un proiettore. Il pezzo verde così ottenuto viene poi sottoposto a deceraggio e sinterizzazione.
Qual è la differenza tra LMM e SLM?
Nella fusione laser selettiva un laser fonde direttamente la polvere metallica, e di norma servono strutture di supporto. Nell’LMM viene esposta una miscela di polvere e fotopolimero e il componente viene poi sinterizzato – di norma senza strutture di supporto. L’LMM è adatto a componenti piccoli e filigranati, l’SLM anche a quelli più grandi.
Quali materiali sono disponibili per l’LMM?
Sul PROTIQ Marketplace trovi attualmente acciai inossidabili come il 316L (1.4404) e il 17-4PH (1.4542). La selezione attuale la vedi nel configuratore.
Quanto possono essere grandi i componenti LMM?
L’LMM è pensato per componenti piccoli, a seconda dell’impianto ad es. fino a 70 × 45 × 100 mm. Al caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione.
Quanto sono lisci i componenti LMM?
Con il 316L allo stato sinterizzato è possibile una qualità superficiale fino a Ra 2 µm. Con il 17-4PH è di Ra 5 ± 1 µm sinterizzato e di Ra 3 ± 2 µm dopo la microsabbiatura. Fanno fede le indicazioni del fornitore.
Perché i componenti LMM si ritirano?
Durante il deceraggio viene rimosso il fotopolimero, durante la sinterizzazione la polvere metallica si addensa. I componenti sinterizzati sono più piccoli di ca. il 20 % rispetto al pezzo verde (a seconda del materiale). Di norma il ritiro viene considerato nella preparazione dei dati.
Quanto costa un componente realizzato con l’LMM?
Il prezzo dipende tra l’altro da volume, dimensioni, materiale, post-lavorazione e quantità. Dopo aver caricato il file, nel configuratore di norma vedi subito i prezzi dei fornitori.



