

 Deutsch
 English
 Italiano




Scelta del processo: quale processo di produzione è adatto al tuo componente?
Il processo di produzione adatto dipende dal componente: dal materiale, dalle proprietà richieste, dalla geometria, dalla quantità e dai requisiti di superficie e precisione. È solo l’interazione di questi fattori a decidere se la stampa 3D, la lavorazione CNC o un processo di colata siano sensati dal punto di vista tecnico ed economico.
Sul PROTIQ Marketplace trovi oltre 12 processi – dalla sinterizzazione laser alla fusione laser dei metalli fino allo stampaggio a iniezione. Questa pagina ti aiuta nella preselezione. Dopo il caricamento scegli processo e materiale e di norma vedi subito prezzo e tempo di produzione; viene verificato automaticamente se il componente rientra nel volume di costruzione. Se hai dubbi, contattaci.
La scelta del processo in sintesi
- Gruppi di materiali
- Plastica, metallo, ceramica e vetro
- Offerta
- oltre 160 materiali e oltre 12 processi, additivi e convenzionali
- Criteri principali
- Materiale, requisiti, geometria, quantità, superficie e precisione
- Prezzo
- di norma direttamente nel configuratore, altrimenti tramite richiesta di prezzo
- Consulenza
- personale da parte del team PROTIQ
Trova il processo
Quale processo è adatto al tuo componente?
Rispondi a un massimo di quattro domande. I processi adatti salgono in alto e sopra trovi la nostra valutazione della tua selezione.
1 Quale materiale?
2 Qual è il requisito più importante?
Questo requisito non corrisponde al materiale selezionato.
3 Com’è la geometria?
4 Quale quantità?
La nostra valutazione
Fai la tua selezione qui sopra. Qui vedrai poi cosa conta per la tua scelta.
La nostra valutazione
Pezzo singolo o prototipo
Senza attrezzatura, la stampa 3D e la lavorazione CNC producono direttamente dai tuoi dati 3D. Se il prototipo deve somigliare al futuro pezzo di serie, sono indicati i processi a base di resina con superficie liscia.
La nostra valutazione
Piccola serie
Senza attrezzatura la stampa 3D resta conveniente, e molti pezzi nascono insieme in un unico processo di costruzione. Con la colata sotto vuoto si può riprodurre un modello master in uno stampo in silicone.
La nostra valutazione
Grandi quantità
Per i pezzi semplici, un processo con attrezzatura come lo stampaggio a iniezione è di solito il più conveniente. La stampa 3D conviene anche in serie se il pezzo è complesso, ad esempio con canali interni o strutture reticolari, o se ogni pezzo è diverso. Indica la geometria al passo 3 per restringere la selezione.
La nostra valutazione
Pezzi semplici in grandi quantità
Qui di solito è più conveniente un processo con attrezzatura: lo stampaggio a iniezione per la plastica, la fresatura o la tornitura per i pezzi metallici semplici. La stampa 3D può coprire il tempo fino a quando l’attrezzatura è pronta o le quantità per cui un’attrezzatura non conviene ancora.
La nostra valutazione
Pezzi complessi in grandi quantità
Se un’attrezzatura non riesce a riprodurre la geometria, o solo con grande sforzo, la stampa 3D è spesso la scelta migliore anche per grandi quantità. Nel letto di polvere molti pezzi nascono insieme in un unico volume di costruzione. Spesso conviene riprogettare il pezzo e riunire più funzioni in un unico componente.
La nostra valutazione
Ogni pezzo diverso
Per i pezzi individuali, ad esempio ausili ortopedici, allineatori dentali o prodotti personalizzati, la stampa 3D non ha bisogno di una nuova attrezzatura per ogni variante. Per questo qui è la prima scelta anche per grandi quantità.
La nostra valutazione
Pezzi grandi
Le dimensioni massime di un pezzo dipendono dall’impianto del fornitore. Al caricamento il configuratore verifica automaticamente se il pezzo rientra nel volume di costruzione. Nella sinterizzazione laser i pezzi troppo grandi si possono anche dividere e unire dopo la stampa.
La nostra valutazione
Pezzi molto piccoli e filigranati
I dettagli fini si ottengono con i processi a base di resina e, per metallo e ceramica, con LMM e LCM. Gli spessori minimi delle pareti sono indicati nelle pagine dei processi.
La nostra valutazione
Tolleranze strette
Di solito la lavorazione CNC è la più precisa. I pezzi stampati si possono rifinire con lavorazione meccanica sulle superfici funzionali. Così unisci una geometria complessa ad accoppiamenti precisi.
La nostra valutazione
Resistenza al calore
La temperatura di inflessione sotto carico di una plastica non è una temperatura d’esercizio continua. Per temperature elevate e costanti si possono considerare metallo, ceramica o vetro.
La nostra valutazione
Trasparente
Il vetro stampato in 3D è trasparente, resistente alla temperatura e non ingiallisce. I pezzi in resine trasparenti di solito vengono levigati, lucidati o verniciati con vernice trasparente per un aspetto limpido.
La nostra valutazione
Conduttivo o dissipativo
Per l’elettronica esistono plastiche dissipative come il PA11 ESD nella sinterizzazione laser o l’ABS-ESD nell’FDM. Per un’elevata conducibilità elettrica è adatto il rame della fusione laser.
La nostra valutazione
Protezione antincendio
La classificazione UL 94 vale per lo spessore di parete indicato nella scheda tecnica. Se il pezzo finito soddisfa i requisiti va verificato caso per caso.
La nostra valutazione
Contatto con alimenti o uso medicale
Alcuni materiali dispongono di dichiarazioni di conformità, ad esempio PA11 o PA12 in versione food grade nella sinterizzazione laser o materiali FDM con indicazioni secondo EU 10/2011 o ISO 10993. Se il pezzo finito è adatto dipende da progettazione, lavorazione e impiego e va verificato caso per caso.
processi su 15 corrispondono alla tua selezione I processi adatti sono in alto, gli altri sono in grigio.
Questa guida è un orientamento e non sostituisce una verifica caso per caso. Quali materiali sono attualmente disponibili lo vedi dopo il caricamento nel configuratore. Non trovi nulla di adatto? Scrivici.
Processi a confronto
In che cosa si differenziano i processi di stampa 3D?
I processi di stampa 3D sul PROTIQ Marketplace si differenziano soprattutto per materiale, superficie e impiego. La tabella riassume le differenze principali; i dettagli li trovi nelle pagine dei processi.
| Processo | Materiali | Punti di forza | Da considerare |
|---|---|---|---|
| Sinterizzazione laser (SLS) | PA12, PA11, PA6, TPU, PP e altri | resistente, senza strutture di supporto, geometrie complesse | superficie leggermente ruvida, opaca |
| Multi Jet Fusion (MJF) | PA12, PA11, PP, TPU | componenti funzionali senza strutture di supporto | colore di base grigiastro di serie |
| Stereolitografia (SLA) | resine sintetiche (fotopolimeri) | superfici lisce, dettagli fini | strutture di supporto necessarie |
| Hot Lithography (HL) | fotopolimeri ad alta viscosità | resine ad alte prestazioni, pareti da 0,3 mm | strutture di supporto di norma necessarie |
| CLIP / DLS | resine epossidiche, PU e metacrilate, elastomeri | componenti robusti ed elastici, superficie liscia | strutture di supporto necessarie |
| Material Jetting (PolyJet / MultiJet) | attualmente materiali simili al silicone, Shore A 35 e A 65 | componenti morbidi, spessore dello strato 30 µm | materiale di supporto necessario |
| Binder Jetting (BJT) | plastiche a base di PMMA | senza strutture di supporto, facilmente lavorabile a macchina | superficie leggermente ruvida |
| Fused Deposition Modeling (FDM) | termoplastici, anche ignifughi, rinforzati con fibre, conduttivi | materiali speciali, componenti più grandi | linee di strato visibili, proprietà dipendenti dalla direzione |
| Fusione laser (SLM) | tra l’altro acciaio, alluminio, titanio, rame, ottone, lega di zinco | componenti funzionali in metallo, canali interni | strutture di supporto necessarie |
| Lithography-based Metal Manufacturing (LMM) | acciai inox, ad es. 316L e 17-4PH | componenti piccoli e filigranati, superficie liscia | solo componenti piccoli |
| Ceramica (LCM) | ceramica tecnica, ad es. ATZ | duro, resistente alla temperatura, elettricamente isolante | componenti piccoli, fragile |
| Vetro (LGM) | vetro di quarzo | trasparente, utilizzabile fino a 1.000 °C | spessore di parete 0,8–5 mm, tolleranze ± 250 µm (senza rivestimento) |
Panoramica basata sulle pagine dei processi e sulle schede tecniche del PROTIQ Marketplace; nessuna proprietà garantita. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
Grafiche riassuntive da ingrandire
Entrambe le grafiche riassumono la scelta in sintesi e servono come orientamento di massima. Fai clic su una grafica per aprirla a grandezza intera.
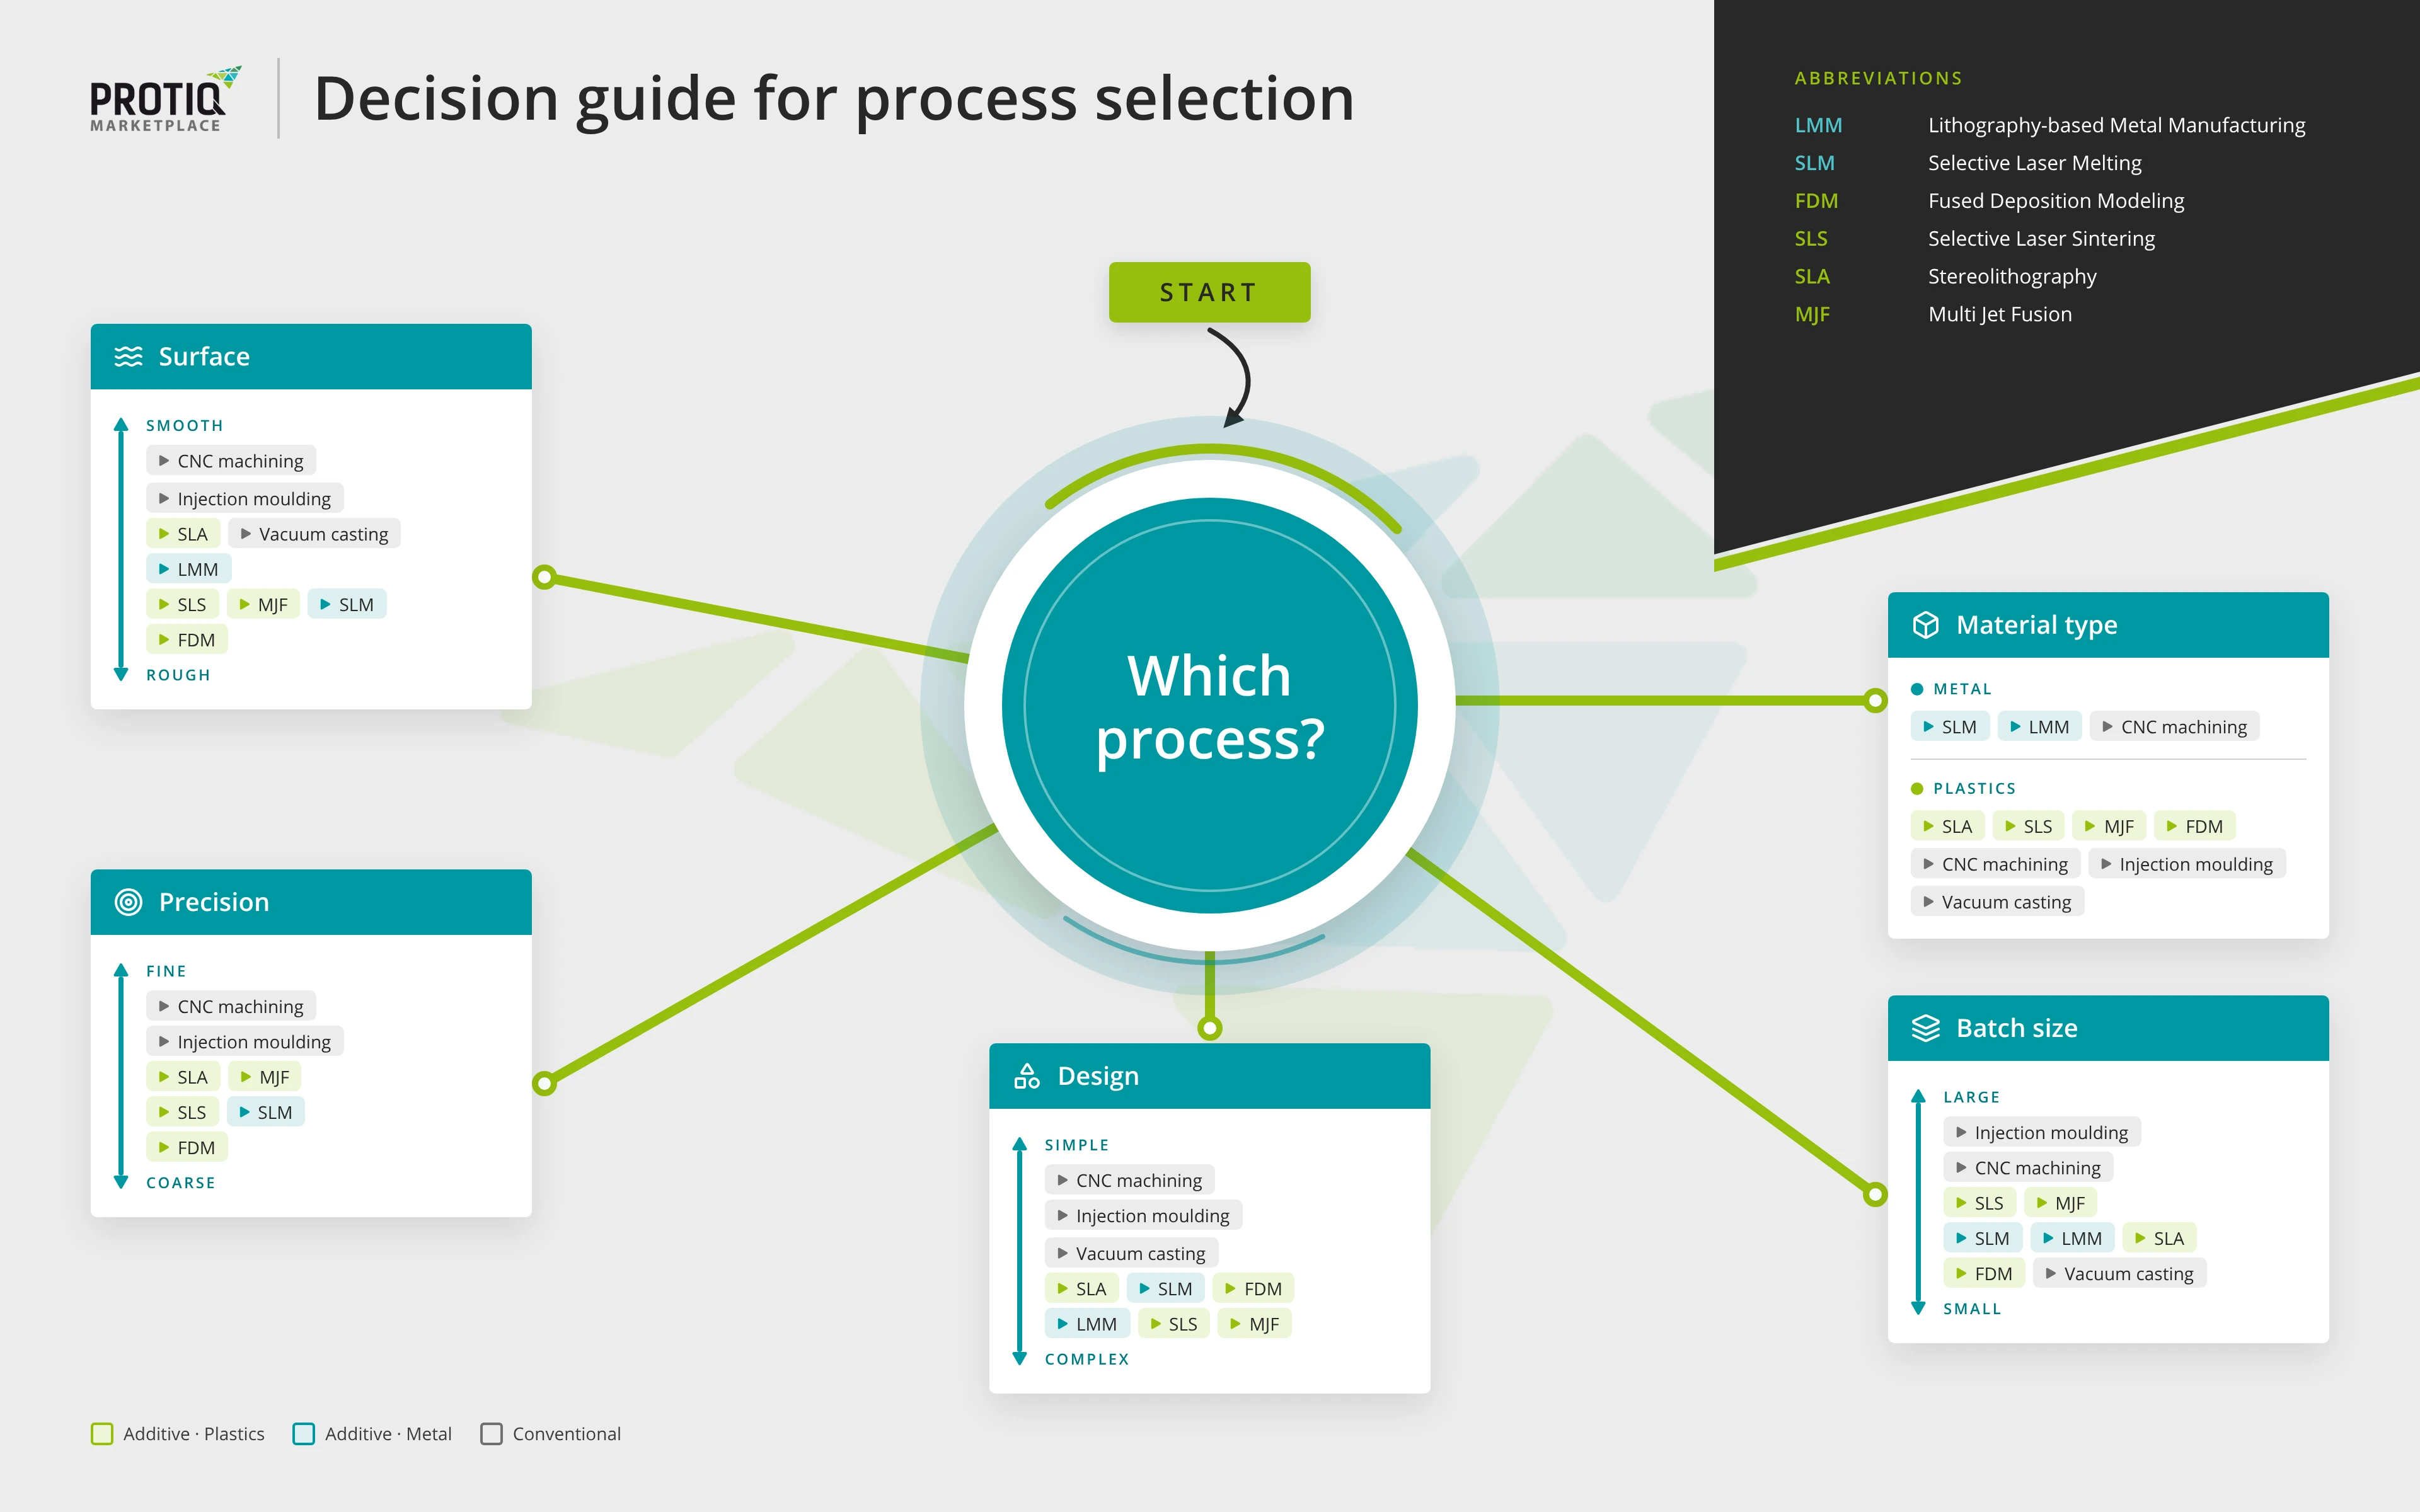 Ingrandisci
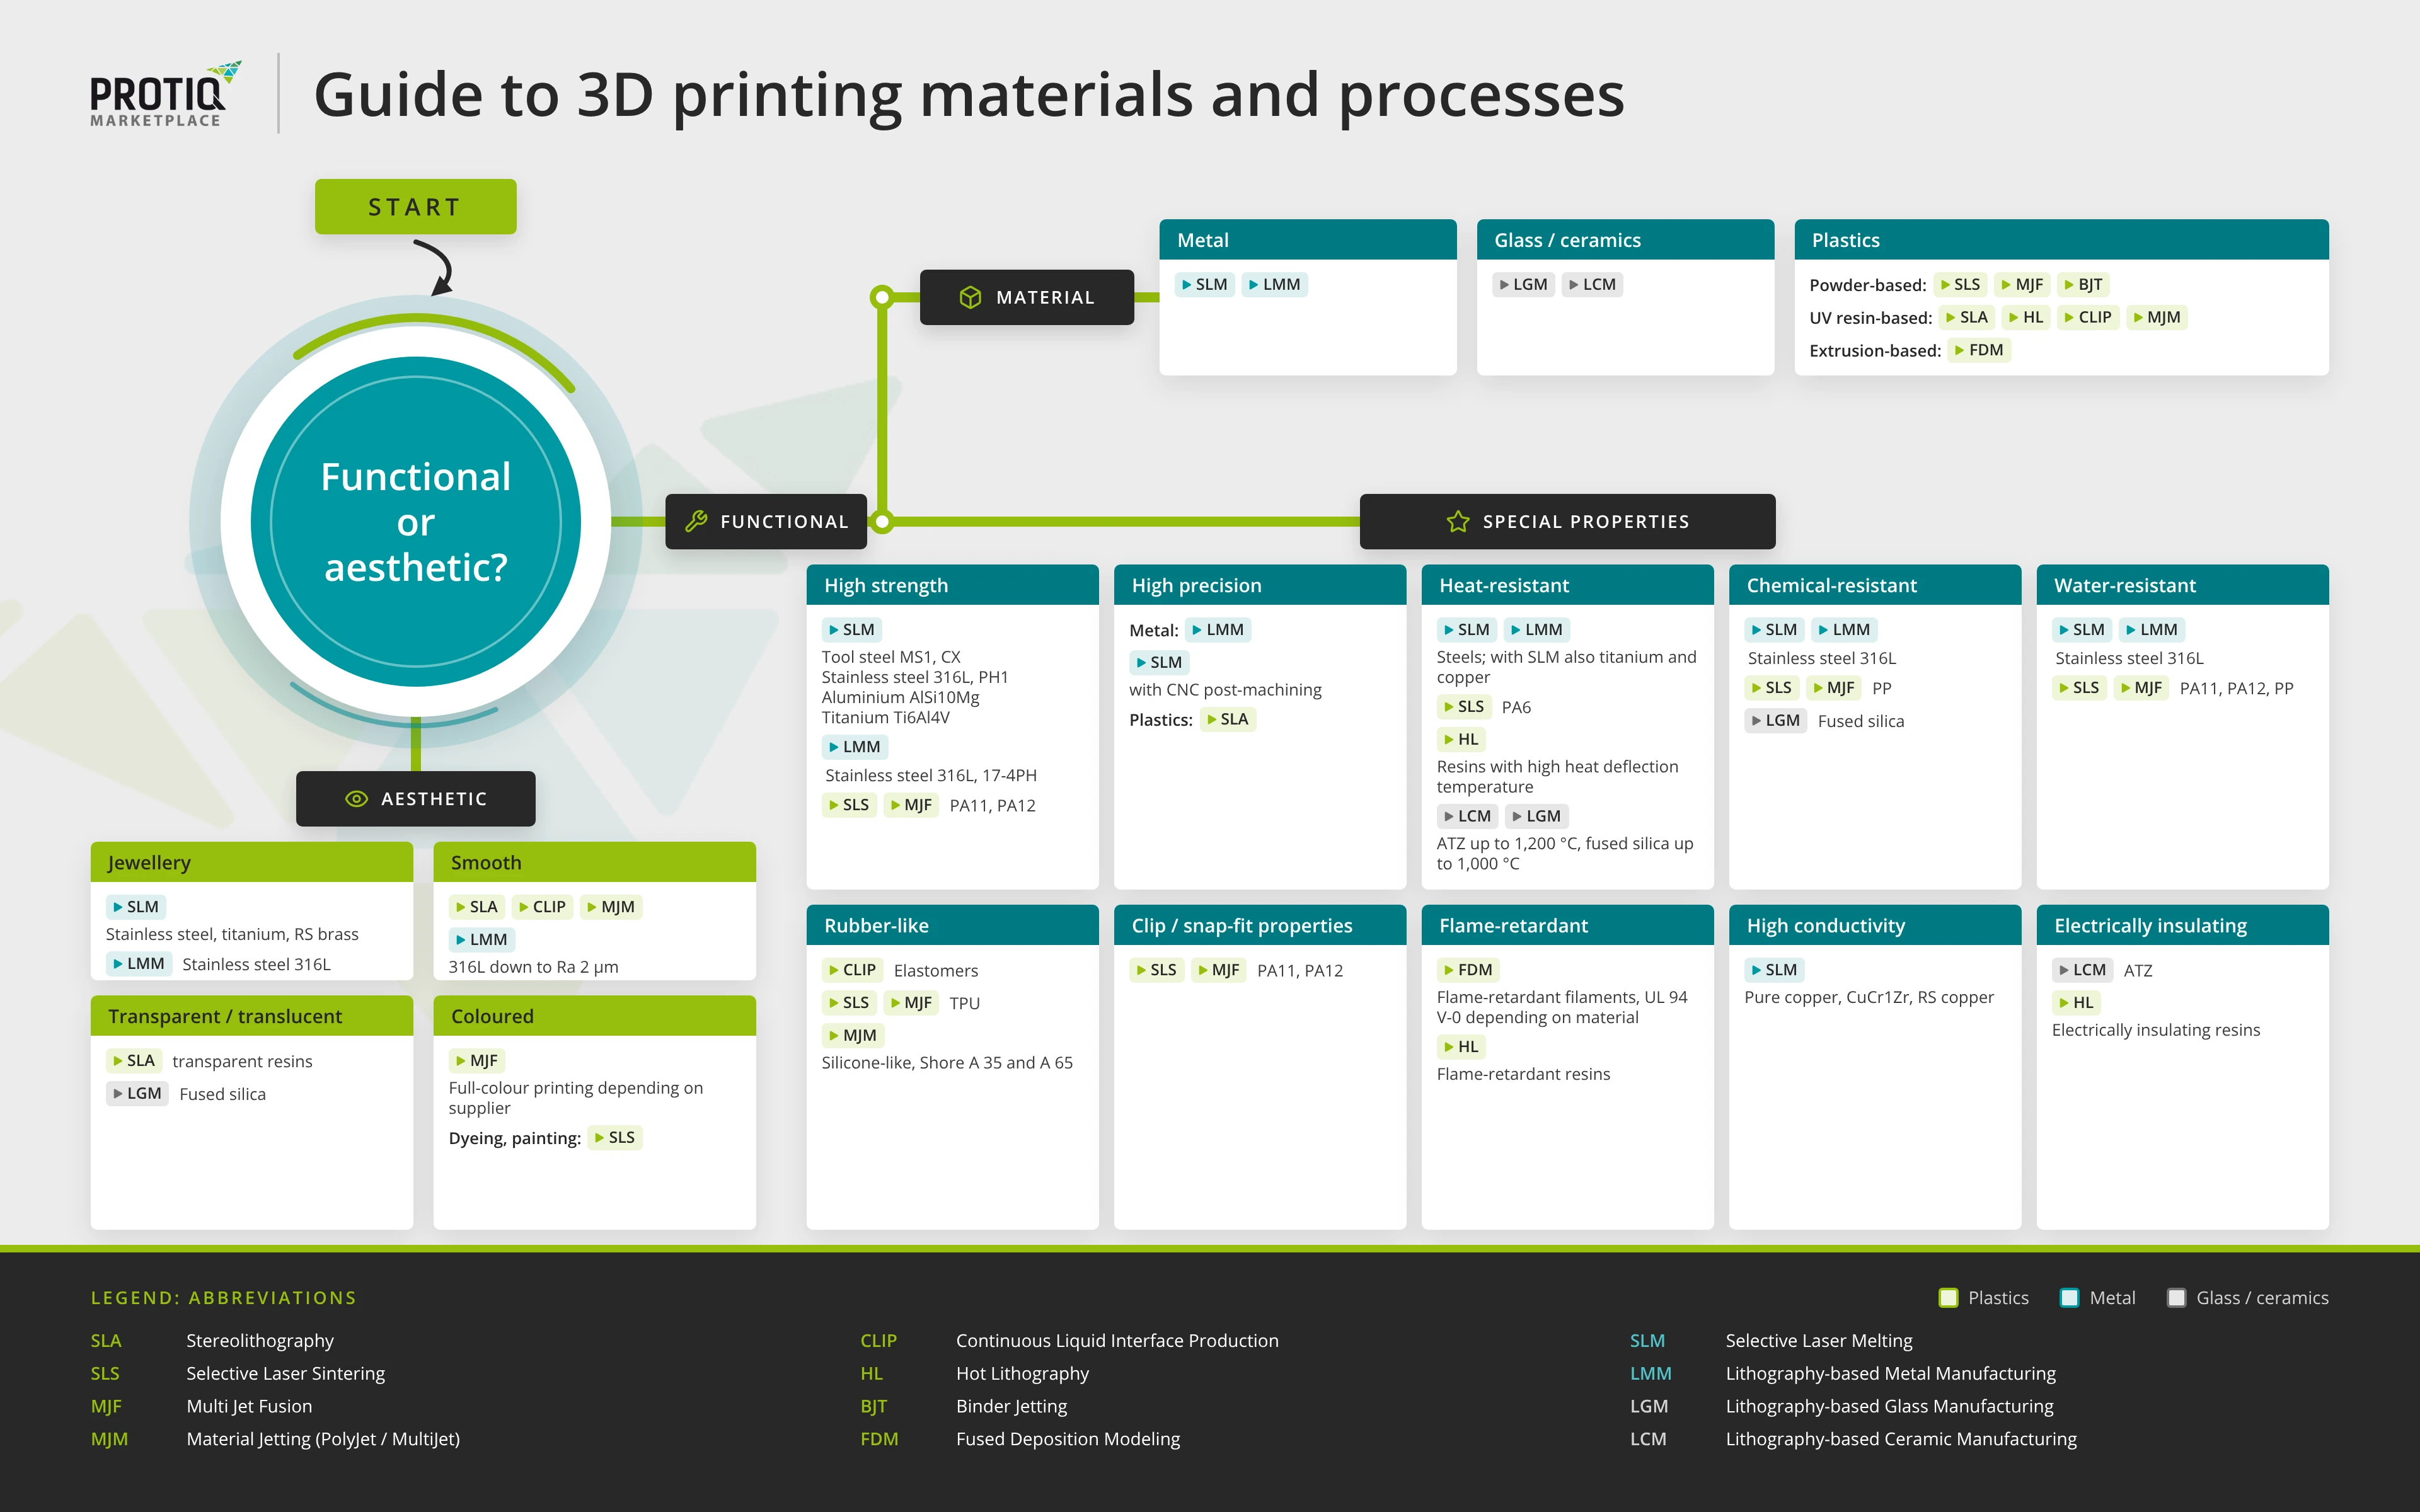 Ingrandisci
Stampa 3D o convenzionale?
Quando un processo convenzionale è la scelta migliore?
La stampa 3D esprime i suoi punti di forza con geometrie complesse, prototipi e quantità piccole e medie, perché non serve uno stampo. Le geometrie semplici con tolleranze strette spesso si possono fresare o tornire in modo più economico, le grandi quantità si producono piuttosto con lo stampaggio a iniezione.
| Stampa 3D | Lavorazione CNC | Stampaggio a iniezione | Colata sotto vuoto | |
|---|---|---|---|---|
| Stampo | non necessario | non necessario | stampo o utensile necessario | stampo in silicone dal modello master |
| Quantità tipica | dal pezzo singolo alla piccola serie, a seconda del processo anche serie | dal pezzo singolo alla media serie | grandi quantità | prototipi e piccole serie |
| Geometria | complessa, anche canali interni | piuttosto semplice, prismatica o a simmetria rotazionale | limitata da stampo e sformabilità | limitata da forma e sformabilità |
| Tolleranze | dipendenti dal processo | strette possibili | strette, dipendenti dallo stampo | dipendenti da modello master e resina da colata |
- Zamak 5 nella stampa 3D Per componenti in zinco in grandi quantità la pressofusione con stampo è conveniente. Prototipi e piccole serie nel materiale da pressofusione Zamak 5 nascono con la fusione laser – senza stampo per pressofusione.
Gruppi di processi
Quali gruppi di processi di stampa 3D esistono?
I processi di stampa 3D si possono distinguere in base a come il materiale viene solidificato. Da qui derivano i punti di forza e i limiti tipici di ogni gruppo.
Letto di polvere
Uno strato sottile di polvere viene steso e solidificato in modo mirato – da un laser (SLS, SLM), da un agente di fusione stampato insieme alla luce infrarossa (MJF) o da un legante (Binder Jetting). La polvere circostante sostiene i componenti in plastica, mentre nella fusione laser dei metalli servono strutture di supporto.
Fotopolimerizzazione
Una resina liquida fotoindurente viene indurita con la luce – strato per strato (SLA, Hot Lithography) o in continuo (CLIP). SLA e CLIP offrono superfici relativamente lisce e dettagli fini; Hot Lithography lavora resine ad alte prestazioni riscaldate e ad alta viscosità.
Litografia seguita da sinterizzazione
Una miscela di particelle di metallo, ceramica o vetro e legante fotoindurente viene esposta alla luce. Il pezzo verde viene poi deceraggiato e sinterizzato – nascono così componenti in metallo, ceramica o vetro.
Material Jetting ed estrusione
Nel Material Jetting vengono applicate e indurite goccioline fini. Nell’estrusione (FDM) un filamento fuso viene depositato traccia per traccia.
Multi Jet Fusion, PolyJet, MultiJet, CLIP, Digital Light Synthesis e Hot Lithography nonché le altre denominazioni citate sono marchi o denominazioni dei rispettivi titolari. Sono citati solo per descrivere i processi.
↑ Torna alla panoramicaFAQ
Domande frequenti sulla scelta del processo
Come trovo il processo di produzione adatto al mio componente?
Chiarisci prima materiale e requisiti, poi geometria, quantità, superficie e precisione. La ricerca guidata in questa pagina mostra i processi adatti alle tue indicazioni. Dopo aver caricato il tuo file scegli processo e materiale nel configuratore e di norma vedi subito prezzo e tempo di produzione.
Sul PROTIQ Marketplace c’è solo la stampa 3D?
No. Oltre a numerosi processi di stampa 3D trovi anche la lavorazione CNC, lo stampaggio a iniezione e la colata sotto vuoto, nonché diverse lavorazioni di finitura.
Quando la stampa 3D è più economica della produzione convenzionale?
Spesso per prototipi, ricambi, componenti personalizzati e piccole quantità, perché non servono utensili o stampi. Per grandi quantità lo stampaggio a iniezione o la pressofusione sono di solito più convenienti nonostante i costi degli stampi.
Quando scelgo la stampa 3D invece della fresatura CNC?
La stampa 3D è utile per geometrie complesse, canali interni, integrazione di funzioni o adattamenti individuali. La lavorazione CNC esprime i suoi punti di forza con geometrie semplici e tolleranze strette.
Qual è la differenza tra SLS e MJF?
Entrambi i processi producono componenti in plastica a letto di polvere senza strutture di supporto. Nella sinterizzazione laser è un laser a fondere la polvere, nella Multi Jet Fusion un agente di fusione stampato insieme alla luce infrarossa. I componenti MJF sono di serie grigiastri.
Quali processi di stampa 3D esistono per il metallo?
Sul PROTIQ Marketplace la fusione laser selettiva (SLM) è la scelta più ovvia per i componenti funzionali in metallo. Per componenti piccoli e filigranati in acciaio inox è adatto il Lithography-based Metal Manufacturing (LMM).
Perché i prezzi variano tra i processi?
Il prezzo dipende tra l’altro da processo, materiale, volume del componente, geometria, quantità e finitura. Per questo lo stesso componente può costare in modo diverso a seconda del processo. Nel configuratore puoi confrontare direttamente le offerte disponibili.