


 Deutsch
 English
 Italiano






































Binder jetting: stampa 3D a letto di polvere senza strutture di supporto
Il binder jetting è un processo di stampa 3D a letto di polvere: un ricoatore stende uno strato sottile di polvere e una testina di stampa bagna con un legante liquido i punti in cui nasce il componente, incollando così le particelle di polvere. Il componente si forma strato dopo strato. Poiché la polvere sciolta circostante sostiene il componente, non servono strutture di supporto.
A seconda dell’impianto, il binder jetting si utilizza per plastiche, metalli, sabbia o ceramica. Sul PROTIQ Marketplace il processo viene attualmente offerto con plastiche a base di PMMA – ad esempio per plastici architettonici e modelli fieristici, calibri di controllo, attrezzature e prototipi. Carichi i tuoi dati 3D, scegli il materiale e di norma vedi subito prezzo e tempo di produzione.
Il binder jetting in sintesi
- Principio del processo
- Letto di polvere, le particelle di polvere vengono incollate con un legante liquido
- Materiali
- attualmente plastiche a base di PMMA
- Strutture di supporto
- nessuna – il letto di polvere sostiene il componente
- Risoluzione nella direzione di costruzione
- 0,125–0,15 mm a seconda del materiale
- Superficie
- leggermente ruvida, dovuta alla polvere
- Quantità
- Dal pezzo singolo alla piccola serie
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
Come funziona
Come funziona il binder jetting?
Un ricoatore distribuisce uno strato sottile di polvere sulla piattaforma di costruzione. Una testina di stampa vi passa sopra e applica un legante liquido esattamente dove si trova la sezione del componente – le particelle di polvere si incollano. Poi la piattaforma si abbassa di uno spessore di strato e il processo si ripete fino all’ultimo strato. Infine il componente viene estratto dal letto di polvere e liberato dalla polvere sciolta.
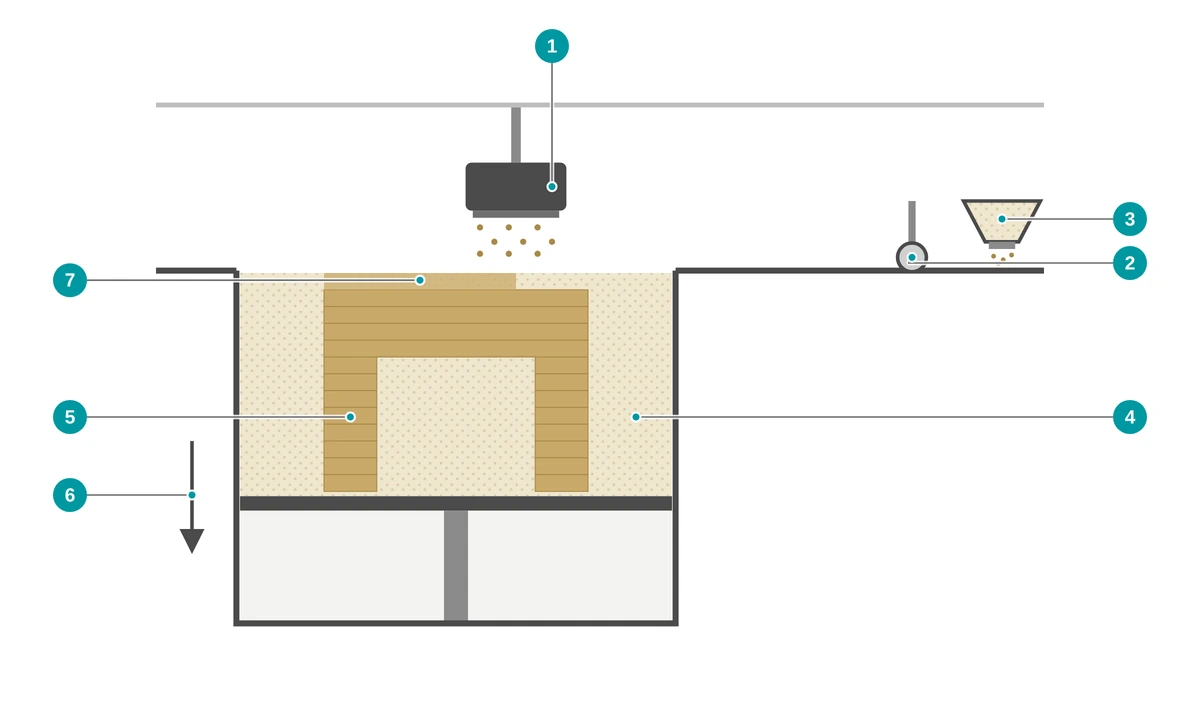
- 1 La testina di stampa applica il legante liquido
- 2 Il ricoatore distribuisce un nuovo strato di polvere
- 3 Riserva di polvere
- 4 Letto di polvere – la polvere sciolta sostiene il componente
- 5 Componente, incollato strato dopo strato
- 6 La piattaforma di costruzione si abbassa dopo ogni strato
- 7 Il legante incolla le particelle di polvere dello strato attuale
- Preparare i dati Il modello 3D viene posizionato nel volume di costruzione e suddiviso in strati. Non servono strutture di supporto.
- Stendere la polvere Il ricoatore distribuisce uno strato di polvere sottile e uniforme.
- Stampare il legante La testina di stampa bagna la sezione con il legante e incolla le particelle di polvere. Poi la piattaforma si abbassa.
- Indurimento A seconda del sistema di materiali, il componente continua a indurire dopo la stampa prima di essere estratto.
- Depolverizzazione Il componente viene estratto dal letto di polvere e liberato dalla polvere sciolta – ad esempio con pennello e aria compressa.
- Finitura Se sono possibili ulteriori fasi di finitura dipende dal fornitore – le opzioni disponibili le vedi nel configuratore.

Binder jetting o SLS?
Qual è la differenza tra binder jetting e sinterizzazione laser?
Entrambi i processi lavorano a letto di polvere e non richiedono strutture di supporto. Nella sinterizzazione laser un laser fonde le particelle di polvere, nel binder jetting le incolla un legante liquido. Il binder jetting è adatto soprattutto per modelli, calibri e prototipi, la sinterizzazione laser per componenti funzionali sottoposti a sollecitazioni meccaniche.
| Binder jetting | Sinterizzazione laser (SLS) | |
|---|---|---|
| Unione delle particelle di polvere | Il legante incolla le particelle | Il laser fonde le particelle |
| Strutture di supporto | nessuna | nessuna |
| Materiali sul Marketplace | Plastiche a base di PMMA | tra cui poliammidi, anche ignifughe o elettricamente dissipative |
| Superficie | leggermente ruvida | leggermente ruvida e opaca |
| Impiego tipico | Modelli, calibri, attrezzature, prototipi | componenti funzionali resistenti |
Quale processo sia più adatto al tuo componente dipende da impiego, sollecitazione, dimensioni e quantità. Carica il tuo file e confronta le offerte direttamente nel configuratore.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi del binder jetting?
Il binder jetting realizza componenti a letto di polvere senza strutture di supporto. Con i materiali a base di PMMA è particolarmente adatto per modelli, calibri e prototipi.
Senza strutture di supporto
La polvere sciolta sostiene il componente. Sporgenze e sottosquadri sono possibili senza supporti – anche strutture interne, a condizione che la polvere sciolta possa essere rimossa attraverso delle aperture.
Grande libertà di progettazione
Geometrie complesse e più componenti si possono realizzare in un unico processo di costruzione.
Facilmente lavorabile
AE21 e AE12+ si lavorano facilmente per asportazione di truciolo – ad esempio per forare, fresare o rifinire superfici di accoppiamento.
Anche traslucido
AE21 è traslucido verdastro – ad esempio per alloggiamenti che lasciano passare la luce.
Pensato per i modelli
AE12+ è bianco opaco – per plastici architettonici, modelli artistici e fieristici.
Senza utensili dal singolo pezzo
Nessun utensile, nessun costo per stampi – dal pezzo singolo alla piccola serie.
Materiali
Quali materiali sono disponibili per il binder jetting?
Sul PROTIQ Marketplace il binder jetting viene attualmente offerto con materiali a base di PMMA: l’AE21 traslucido verdastro e l’AE12+ bianco opaco.
Quali materiali sono attualmente disponibili lo vedi nel configuratore dopo il caricamento – lì trovi anche le schede tecniche dei fornitori.
AE21 – traslucido verdastro
Materiale a base di PMMA con ampie possibilità di applicazione, in particolare nella costruzione di stampi – ad esempio per calibri di controllo, costruzione di attrezzature, prototipi e alloggiamenti traslucidi.
AE12+ – bianco opaco
Materiale a base di PMMA, soprattutto per il modellismo – ad esempio per plastici architettonici, modelli artistici e fieristici.
Valori caratteristici a confronto
| Materiale | Colore | Resistenza a trazione (MPa) | Allungamento a trazione (%) | Modulo di elasticità (MPa) | Resistenza a flessione (MPa) | Temperatura di deformazione termica HDT-A 1,8 MPa (°C) | Porosità residua (%) |
|---|---|---|---|---|---|---|---|
| AE21 | traslucido verdastro | 38 | 1,9 | 2.460 | 52 | 56 | < 2 |
| AE12+ | bianco opaco | 20 / 10¹ | 3 / 2¹ | 1.200 | 25 / 15¹ | 56 | < 15 |
Valori tratti dalle schede tecniche sul PROTIQ Marketplace (aggiornate a 07/2022 e 02/2021). Le schede tecniche li indicano come valori indicativi da singole misurazioni, che non costituiscono una garanzia delle proprietà. La resistenza a flessione è stata determinata per l’AE21 secondo DIN EN ISO 178, per l’AE12+ secondo norma aziendale ed è quindi confrontabile solo in parte. La temperatura di deformazione termica non è una temperatura di impiego continuo. Fanno fede le indicazioni del fornitore.
¹ Due valori ciascuno, di cui uno nella direzione di costruzione – i valori caratteristici dell’AE12+ dipendono dalla direzione.
Dati tecnici
Dati tecnici e indicazioni di progettazione
La risoluzione nella direzione di costruzione è di 0,125 mm (AE21) o 0,15 mm (AE12+), la precisione di forma di 0,7 mm più meno dello 0,5 % dell’asse più lungo. Le dimensioni massime del componente dipendono dall’impianto.
| Caratteristica | Valore |
|---|---|
| Dimensioni massime del componente | a seconda dell’impianto del fornitore; al caricamento viene verificato automaticamente se il componente rientra nel volume di costruzione |
| Risoluzione nella direzione di costruzione | 0,125 mm (AE21) o 0,15 mm (AE12+) |
| Precisione di forma | 0,7 mm + < 0,5 % dell’asse più lungo |
| Strutture di supporto | nessuna |
| Superficie | leggermente ruvida, dovuta alla polvere |
| Post-lavorazione | facilmente lavorabile |
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
A cosa fare attenzione nella progettazione
- La polvere deve uscire Le cavità richiedono aperture per poter rimuovere la polvere sciolta dopo la stampa. Le cavità completamente chiuse restano piene di polvere.
- Strutture fini Nervature molto sottili e piccoli dettagli possono danneggiarsi durante la depolverizzazione. Meglio prevedere un po’ di margine.
- Scegliere il materiale in base allo scopo L’AE21 ha la resistenza a trazione più elevata e la porosità residua più bassa, l’AE12+ è pensato per modelli con superficie bianca opaca.
- Considerare la dipendenza dalla direzione Per l’AE12+ esistono due valori ciascuno per la resistenza a trazione e a flessione, di cui uno nella direzione di costruzione. Se il tuo componente è sottoposto a sollecitazioni meccaniche, contattaci prima dell’ordine.
- Prevedere la rifinitura Superfici di accoppiamento e fori si possono facilmente lavorare in seguito per asportazione di truciolo. Prevedi a questo scopo un po’ di sovrametallo.
- Testare in condizioni reali Verifica calibri e attrezzature in condizioni realistiche prima di utilizzarli.
Limiti e alternative
Quando un altro processo è la scelta migliore?
- Sollecitazione meccanica La resistenza a trazione è di 38 MPa (AE21) o 20 e 10 MPa (AE12+), l’allungamento a trazione dell’1,9 % o del 3 e 2 %. Per componenti funzionali tenaci e molto sollecitati possono essere più adatte la sinterizzazione laser o la Multi Jet Fusion.
- Superficie e dettagli La superficie è leggermente ruvida a causa della polvere; la risoluzione nella direzione di costruzione è di 0,125 mm (AE21) o 0,15 mm (AE12+). Per superfici lisce e dettagli fini è adatta la stereolitografia.
- Temperatura La temperatura di deformazione termica (HDT-A) è di 56 °C. Per impieghi a temperature più elevate entrano in gioco altri materiali.
- Porosità residua La porosità residua è inferiore al 2 % (AE21) o al 15 % (AE12+). Se i componenti devono essere a tenuta di gas o di liquidi, chiarisci prima con noi l’idoneità.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Sinterizzazione laser (SLS) | Componenti funzionali resistenti e tenaci senza strutture di supporto | … il tuo componente è sottoposto a sollecitazioni meccaniche |
| Multi Jet Fusion (MJF) | Processo a letto di polvere per componenti funzionali, anche a colori | … ti servono componenti funzionali resistenti o componenti colorati |
| Stereolitografia (SLA) | Superfici lisce e dettagli fini, a seconda della resina anche trasparenti | … il tuo modello richiede una superficie liscia o dettagli fini |
| Fused Deposition Modeling (FDM) | Componenti in termoplastici, costruiti strato dopo strato a partire da un filamento | … ti servono componenti in una plastica termoplastica |
Multi Jet Fusion, FDM e Fused Deposition Modeling sono marchi dei rispettivi titolari. AE21 e AE12+ sono denominazioni di materiali del loro produttore.
↑ Torna alla panoramicaApplicazioni
Per cosa si usa il binder jetting?
Con i materiali a base di PMMA si realizzano plastici architettonici, modelli artistici e fieristici, studi di design, prototipi, calibri di controllo, attrezzature e alloggiamenti traslucidi.

Architettura
Plastici architettonici e modelli fieristici con superficie bianca opaca, ad esempio in AE12+.
Scopri l’architettura
Prototipazione
Prototipi, calibri di controllo e attrezzature – ad esempio in AE21, anche traslucidi.
Scopri la prototipazioneOrdinare
Come ordino componenti realizzati con il binder jetting?
Carica il tuo file 3D, scegli materiale e processo e guarda le offerte disponibili.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente rientra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio l’AE12+ con il binder jetting.
- Controlla l’offerta Di norma vedi subito prezzo e tempo di produzione dei fornitori disponibili.
- Ordina Ordini direttamente online al prezzo selezionato.
FAQ
Domande frequenti sul binder jetting
Che cos’è il binder jetting?
Il binder jetting è un processo di stampa 3D a letto di polvere. Una testina di stampa applica un legante liquido su uno strato sottile di polvere e incolla le particelle di polvere dove nasce il componente. Così il componente cresce strato dopo strato – senza strutture di supporto.
Qual è la differenza tra binder jetting e SLS?
Entrambi lavorano a letto di polvere senza strutture di supporto. Nella sinterizzazione laser un laser fonde le particelle di polvere, nel binder jetting le incolla un legante. I componenti in poliammide sinterizzati al laser sono di norma più tenaci e più resistenti meccanicamente; fanno fede i valori caratteristici del rispettivo materiale.
Quali materiali sono disponibili per il binder jetting?
Sul PROTIQ Marketplace sono attualmente disponibili i materiali a base di PMMA AE21 (traslucido verdastro) e AE12+ (bianco opaco). A seconda dell’impianto, il binder jetting si utilizza in generale anche per metalli, sabbia o ceramica.
Per cosa sono adatti AE21 e AE12+?
L’AE21 è adatto ad esempio per calibri di controllo, costruzione di attrezzature, prototipi e alloggiamenti traslucidi. L’AE12+ è pensato per plastici architettonici, modelli artistici e fieristici.
Quanto è preciso il binder jetting?
Per AE21 e AE12+ la precisione di forma è di 0,7 mm più meno dello 0,5 % dell’asse più lungo, la risoluzione nella direzione di costruzione di 0,125 mm o 0,15 mm. Fanno fede le indicazioni del fornitore.
I componenti realizzati con il binder jetting si possono rifinire?
Sì. AE21 e AE12+ sono facilmente lavorabili per asportazione di truciolo. Fori e superfici di accoppiamento si possono rifinire; ulteriori fasi di finitura dipendono dall’offerta.
Quanto possono essere grandi i componenti?
Dipende dall’impianto del fornitore. Al caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione. Se è troppo grande, contattaci.
Quanto costa un componente realizzato con il binder jetting?
Il prezzo dipende tra l’altro da volume, dimensioni, materiale e quantità. Dopo aver caricato il file, nel configuratore di norma vedi subito i prezzi dei fornitori.



