


 Deutsch
 English
 Italiano






































Procedimento CLIP (Digital Light Synthesis): stampa 3D di componenti robusti ed elastici in resina
La Continuous Liquid Interface Production (CLIP) è una tecnologia di stampa 3D sviluppata dall’azienda statunitense Carbon; Carbon chiama il processo complessivo basato su di essa Digital Light Synthesis (DLS). Un proiettore espone la resina liquida dal basso attraverso una finestra permeabile alla luce e all’ossigeno, mentre la piattaforma di costruzione tira il componente verso l’alto in modo continuo. Molte resine CLIP vengono inoltre post-polimerizzate in forno dopo la stampa e solo allora raggiungono le loro proprietà finali.
Il processo appartiene alla fotopolimerizzazione in vasca – come la stereolitografia. Gli impieghi tipici sono componenti funzionali, alloggiamenti, supporti e clip, ammortizzatori elastici e strutture reticolari, oltre alle piccole serie. Sul PROTIQ Marketplace il CLIP è attualmente offerto con un’ampia scelta di resine: carichi i tuoi dati 3D, scegli il materiale e di norma vedi subito prezzo e tempo di produzione.
Il CLIP in sintesi
- Principio del processo
- Fotopolimerizzazione in vasca con esposizione continua dal basso
- Materiali
- Resine a base epossidica, poliuretanica e metacrilica ed elastomeri
- Post-lavorazione
- Pulizia; a seconda della resina, post-polimerizzazione in forno o con luce UV
- Strutture di supporto
- necessarie
- Superficie
- relativamente liscia
- Quantità
- Dal pezzo singolo alla piccola serie
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
Come funziona
Come funziona il procedimento CLIP?
Un proiettore sotto la vasca della resina proietta una sequenza di immagini UV – le sezioni del componente – attraverso una finestra trasparente nella resina. Poiché la finestra è permeabile all’ossigeno, subito sopra di essa resta liquido un sottile strato di resina, la cosiddetta dead zone. Al di sopra la resina indurisce, mentre la piattaforma tira il componente verso l’alto in modo continuo e nuova resina affluisce. Poiché la resina non aderisce alla finestra, il componente non deve essere staccato dal fondo della vasca dopo ogni strato – e può così crescere in modo continuo.
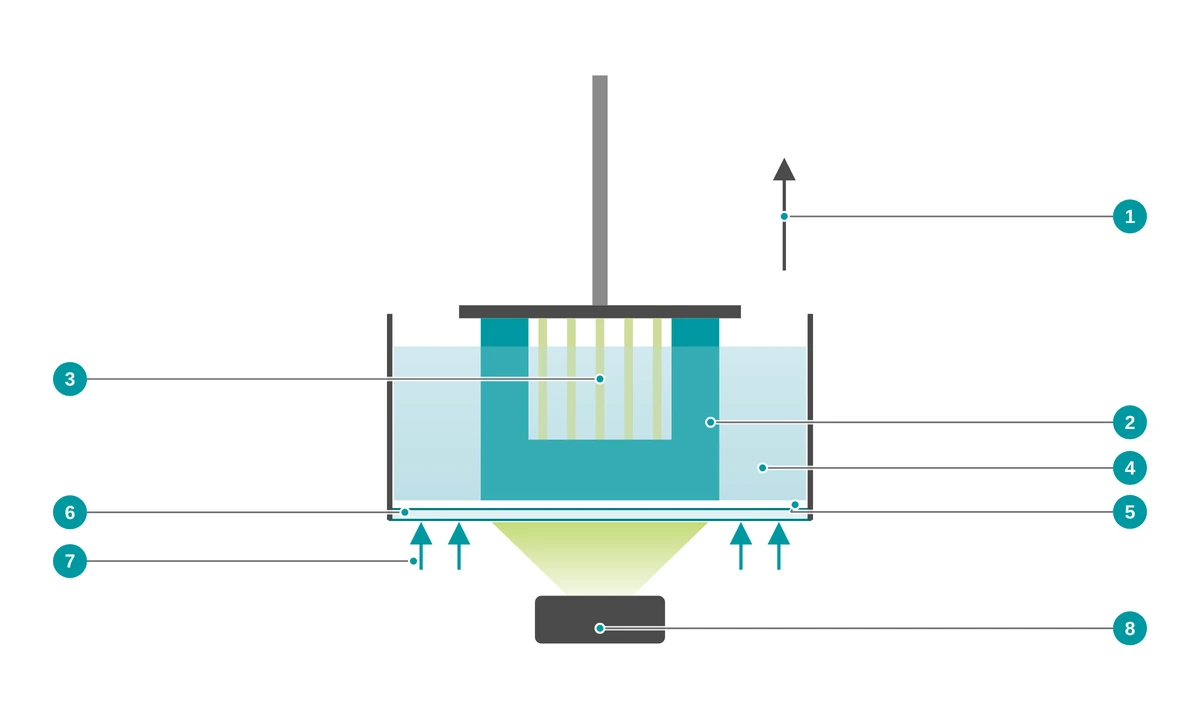
- 1 La piattaforma di costruzione tira il componente verso l’alto in modo continuo
- 2 Componente – si forma capovolto sulla piattaforma
- 3 Strutture di supporto – vengono rimosse dopo la stampa
- 4 Resina liquida nella vasca
- 5 “Dead zone”: sottile strato di resina che non indurisce
- 6 Finestra permeabile alla luce e all’ossigeno
- 7 L’ossigeno inibisce l’indurimento direttamente sulla finestra
- 8 Il proiettore espone la sezione come immagine UV
- Preparare i dati Il modello 3D viene orientato e dotato di strutture di supporto. Il software genera da esso la sequenza di immagini per il proiettore.
- Esporre in modo continuo Il proiettore espone le sezioni una dopo l’altra, mentre la piattaforma tira il componente fuori dalla resina in modo continuo.
- Pulire Il componente viene pulito dalla resina aderente – a seconda della resina con un solvente come l’isopropanolo.
- Rimuovere i supporti Le strutture di supporto vengono rimosse – a seconda della resina prima o dopo la post-polimerizzazione; nei punti di contatto possono rimanere piccoli segni.
- Post-polimerizzare Se la resina lo richiede, il componente viene post-polimerizzato in forno o sotto luce UV. Solo allora raggiunge le proprietà indicate nella scheda tecnica.
- Controllo e finitura Il componente viene controllato. A seconda dell’offerta sono possibili ulteriori fasi di lavorazione, ad esempio la verniciatura.
CLIP o SLA?
Qual è la differenza tra CLIP e stereolitografia?
Entrambi i processi induriscono la resina liquida con la luce. Nella stereolitografia, di solito un laser traccia ogni sezione strato dopo strato. Nel procedimento CLIP un proiettore proietta intere sezioni; grazie alla dead zone il componente non deve essere staccato dal fondo della vasca dopo ogni strato e cresce in modo continuo. Molte resine CLIP raggiungono le proprietà finali solo con una post-polimerizzazione termica.
| CLIP / DLS | Stereolitografia (SLA) | |
|---|---|---|
| Esposizione | Proiettore, intera sezione come immagine, dal basso | per lo più un laser che traccia la sezione |
| Costruzione | continua, la piattaforma sale costantemente | strato dopo strato |
| Resine | tra l’altro resine a doppia polimerizzazione con post-polimerizzazione termica, anche elastomeri | resine robuste, trasparenti e resistenti alla temperatura |
| Post-polimerizzazione | a seconda della resina in forno o con luce UV | con luce UV, in parte anche termica |
| Strutture di supporto | necessarie | necessarie |
| Impiego tipico | Componenti funzionali, strutture reticolari elastiche, piccole serie | Prototipi estetici e funzionali, componenti altamente trasparenti, modelli master |
Quale processo sia più adatto al tuo componente dipende da materiale, sollecitazione, geometria e quantità. Carica il tuo file e confronta le offerte direttamente nel configuratore.
↑ Torna alla panoramicaVantaggi
Quali sono i vantaggi del procedimento CLIP?
Il procedimento CLIP unisce superfici lisce a resine per l’impiego tecnico – da rigide e resistenti alla temperatura a tenaci ed elastiche.
Superfici lisce
Rispetto ai processi a letto di polvere o a estrusione, i componenti CLIP hanno per lo più una superficie liscia.
Materiali tecnici
Le resine a doppia polimerizzazione raggiungono le proprietà finali dopo la post-polimerizzazione in forno – EPX 82, ad esempio, secondo la scheda tecnica ha una temperatura di inflessione sotto carico di 120 °C a 1,82 MPa.
Elastomeri e strutture reticolari
Con elastomeri come EPU 40, EPU 41 o SIL 30 si ottengono componenti morbidi; secondo il produttore, EPU 41 è particolarmente adatto per strutture reticolari elastiche.
Possibile ignifugo
Secondo la scheda tecnica, EPX 86FR raggiunge UL 94 V-0 a 2,0 mm e V-1 a 1,5 mm di spessore del provino. La classificazione vale per provini normalizzati, non per il componente finito.
Meno dipendente dalla direzione
Secondo Carbon, i componenti realizzati con le resine a doppia polimerizzazione presentano un’isotropia maggiore rispetto ai componenti di altri processi di produzione additiva. A seconda della direzione di costruzione, i valori possono comunque variare.
Senza utensili dal singolo pezzo
Nessun utensile, nessun costo di stampi – dal pezzo singolo alla piccola serie.
Materiali
Quali materiali sono disponibili per il procedimento CLIP?
Nel procedimento CLIP si lavorano resine liquide – dalle resine epossidiche rigide alle resine poliuretaniche tenaci fino agli elastomeri. Sul PROTIQ Marketplace sono attualmente disponibili, tra gli altri, EPX 82, EPX 86FR, RPU 70, RPU 130, MPU 100, FPU 50, UMA 90, Loctite 3D IND405, EPU 40, EPU 41 e SIL 30.
Quali materiali sono attualmente disponibili lo vedi nel configuratore dopo il caricamento – lì trovi anche le schede tecniche valide.
Rigide e resistenti alla temperatura
EPX 82 ed EPX 86FR sono resine epossidiche con rigidità e temperatura di inflessione relativamente elevate. Secondo la scheda tecnica, EPX 86FR è ignifuga.
Da resistenti a tenaci
RPU 70, RPU 130 e MPU 100 sono resine poliuretaniche. Loctite 3D IND405 è una resina trasparente con elevato allungamento a rottura, che Henkel paragona al polipropilene non caricato. Secondo il produttore, UMA 90 ha una tenacità maggiore ed è adatta per prototipi e per attrezzature di produzione.
Semirigide
Secondo il produttore, FPU 50 è resistente agli urti, all’abrasione e alla fatica – ad esempio per cerniere integrali o collegamenti a scatto.
Elastiche
EPU 40 ed EPU 41 sono elastomeri poliuretanici, SIL 30 è un morbido elastomero silicone-uretano – per ammortizzatori, imbottiture o strutture reticolari.
Valori caratteristici a confronto: resine rigide e tenaci
| Materiale | Resistenza a trazione (MPa) | Modulo di trazione (MPa) | Allungamento a rottura (%) | Temperatura di inflessione 0,45 / 1,82 MPa (°C) |
|---|---|---|---|---|
| EPX 82 | 80 | 2.800 | 5 | 130 / 120 |
| EPX 86FR | 90 | 3.300 | 5–10¹ | 135 / 130 |
| RPU 70 | 40 | 1.700 | 30 | 60 / 45 |
| RPU 130 | 35 | 1.000 | 100 | 120 / 55 |
| MPU 100 | 35 | 1.300 | 15 | 50 / 40 |
| UMA 90 | 30 | 1.400 | 30 | 45 / 35 |
| Loctite 3D IND405 | 35–42² | 1.300–1.500² | 120–130² | 53 / –² |
| FPU 50 | 25 | 700 | 200 | 70 / 45 |
Valori caratteristici a confronto: elastomeri
| Materiale | Durezza Shore A | Resistenza a trazione (MPa) | Allungamento a rottura (%) | Resistenza alla lacerazione (kN/m) |
|---|---|---|---|---|
| EPU 40 | 72 | 19 | 400 | 25 |
| EPU 41 | 72 | 15 | 250 | 20 |
| SIL 30 | 35 | 3,5 | 350 | 10 |
Valori tratti dalle schede tecniche dei produttori sul PROTIQ Marketplace, arrotondati. Non sono proprietà garantite; i valori dipendono, tra l’altro, da post-polimerizzazione, geometria del componente e direzione di costruzione, e le schede tecniche si basano in parte su norme di prova diverse. La temperatura di inflessione non è una temperatura d’impiego continuo.
¹ 5 % secondo ISO 527-2, 10 % secondo ASTM D638 (tipo V). ² Tensione a rottura; intervallo a seconda della post-polimerizzazione UV secondo la scheda tecnica preliminare; temperatura di inflessione indicata solo a 0,45 MPa.
Carbon, CLIP, Digital Light Synthesis, DLS, Loctite, Multi Jet Fusion, PolyJet e MultiJet nonché le denominazioni dei materiali citate sono marchi o denominazioni dei rispettivi titolari. La loro menzione serve solo a descrivere i processi e i materiali.
Dati tecnici
Dati tecnici e indicazioni di progettazione per il CLIP
Le dimensioni massime del componente dipendono dall’impianto del fornitore. Al caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione.
| Caratteristica | Valore |
|---|---|
| Dimensioni massime del componente | a seconda dell’impianto del fornitore – verificate automaticamente al caricamento |
| Strutture di supporto | necessarie |
| Post-lavorazione | Pulizia, rimozione dei supporti, a seconda della resina post-polimerizzazione in forno o con luce UV |
| Superficie | relativamente liscia; nei punti di supporto sono possibili piccoli segni |
| Colore | a seconda della resina, ad es. trasparente (Loctite 3D IND405); colori disponibili nel configuratore |
Valori indicativi, non proprietà garantite. Fanno fede le indicazioni del fornitore nel processo d’ordine o nell’offerta.
A cosa fare attenzione nella progettazione
- Cavità con aperture Nelle cavità chiuse rimane resina liquida. Prevedi aperture, in modo che la resina possa defluire e il componente possa essere pulito.
- Indicare le superfici a vista Nei punti di supporto restano piccoli segni. Indica le superfici a vista nell’ordine o nella richiesta, in modo che possano essere considerate nell’orientamento, se possibile.
- Scegliere il materiale in base alla funzione Per componenti rigidi con carichi termici più elevati sono indicate le resine epossidiche, per cerniere integrali e collegamenti a scatto secondo il produttore FPU 50, per componenti con allungamento a rottura più elevato ad esempio RPU 130, per ammortizzatori e imbottiture gli elastomeri.
- Protezione antincendio e spessore delle pareti La classificazione UL 94 dipende dallo spessore del provino: secondo la scheda tecnica, EPX 86FR raggiunge V-0 a 2,0 mm e V-1 a 1,5 mm. La classificazione vale per provini normalizzati; se il tuo componente soddisfa i requisiti va verificato caso per caso.
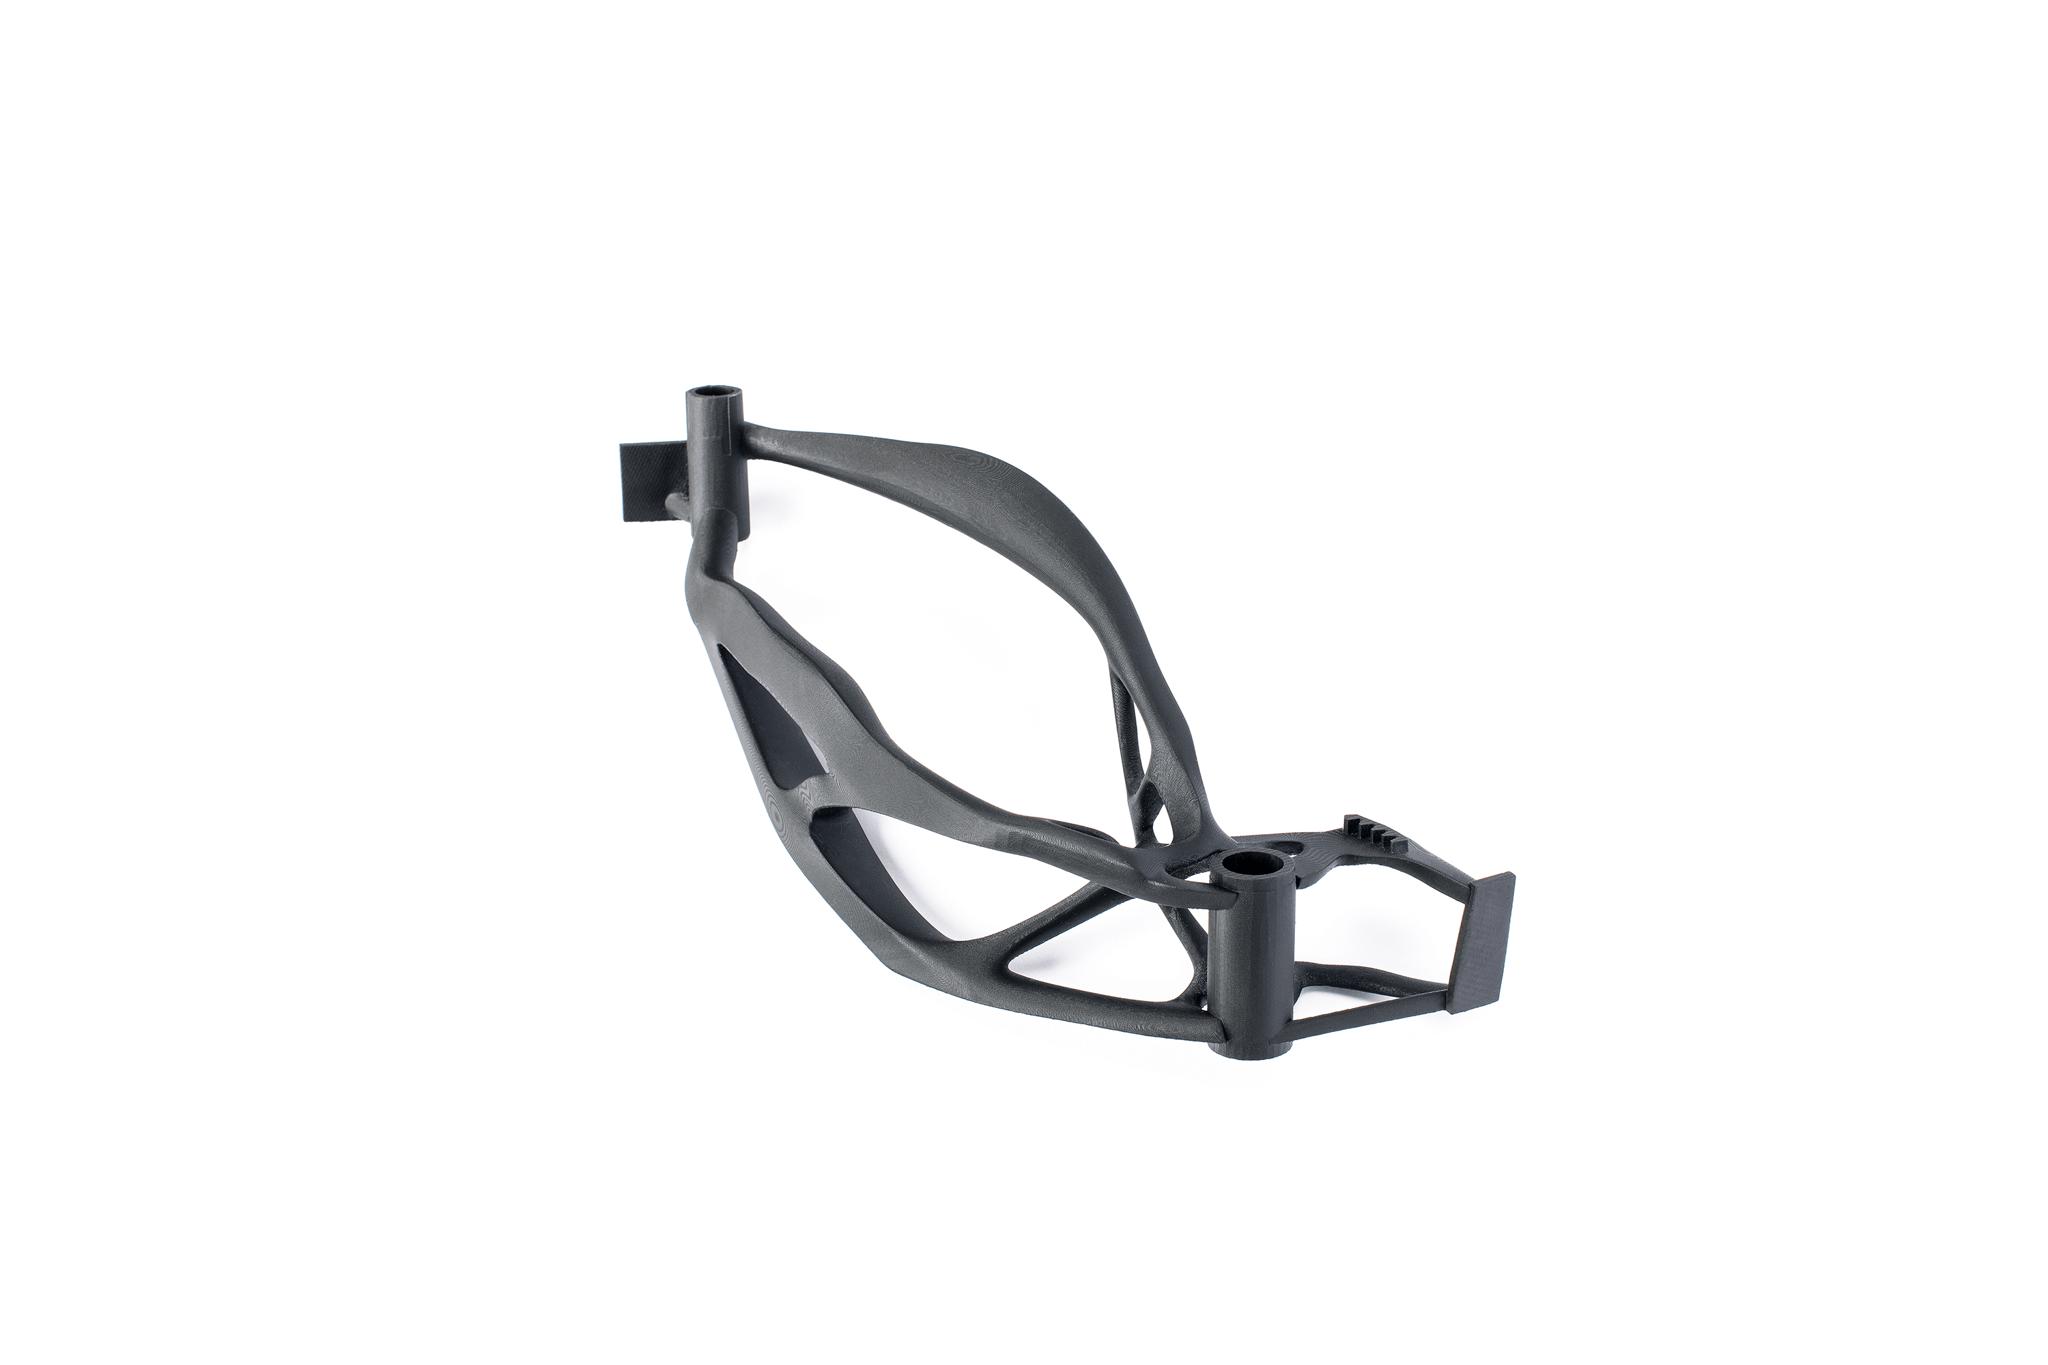
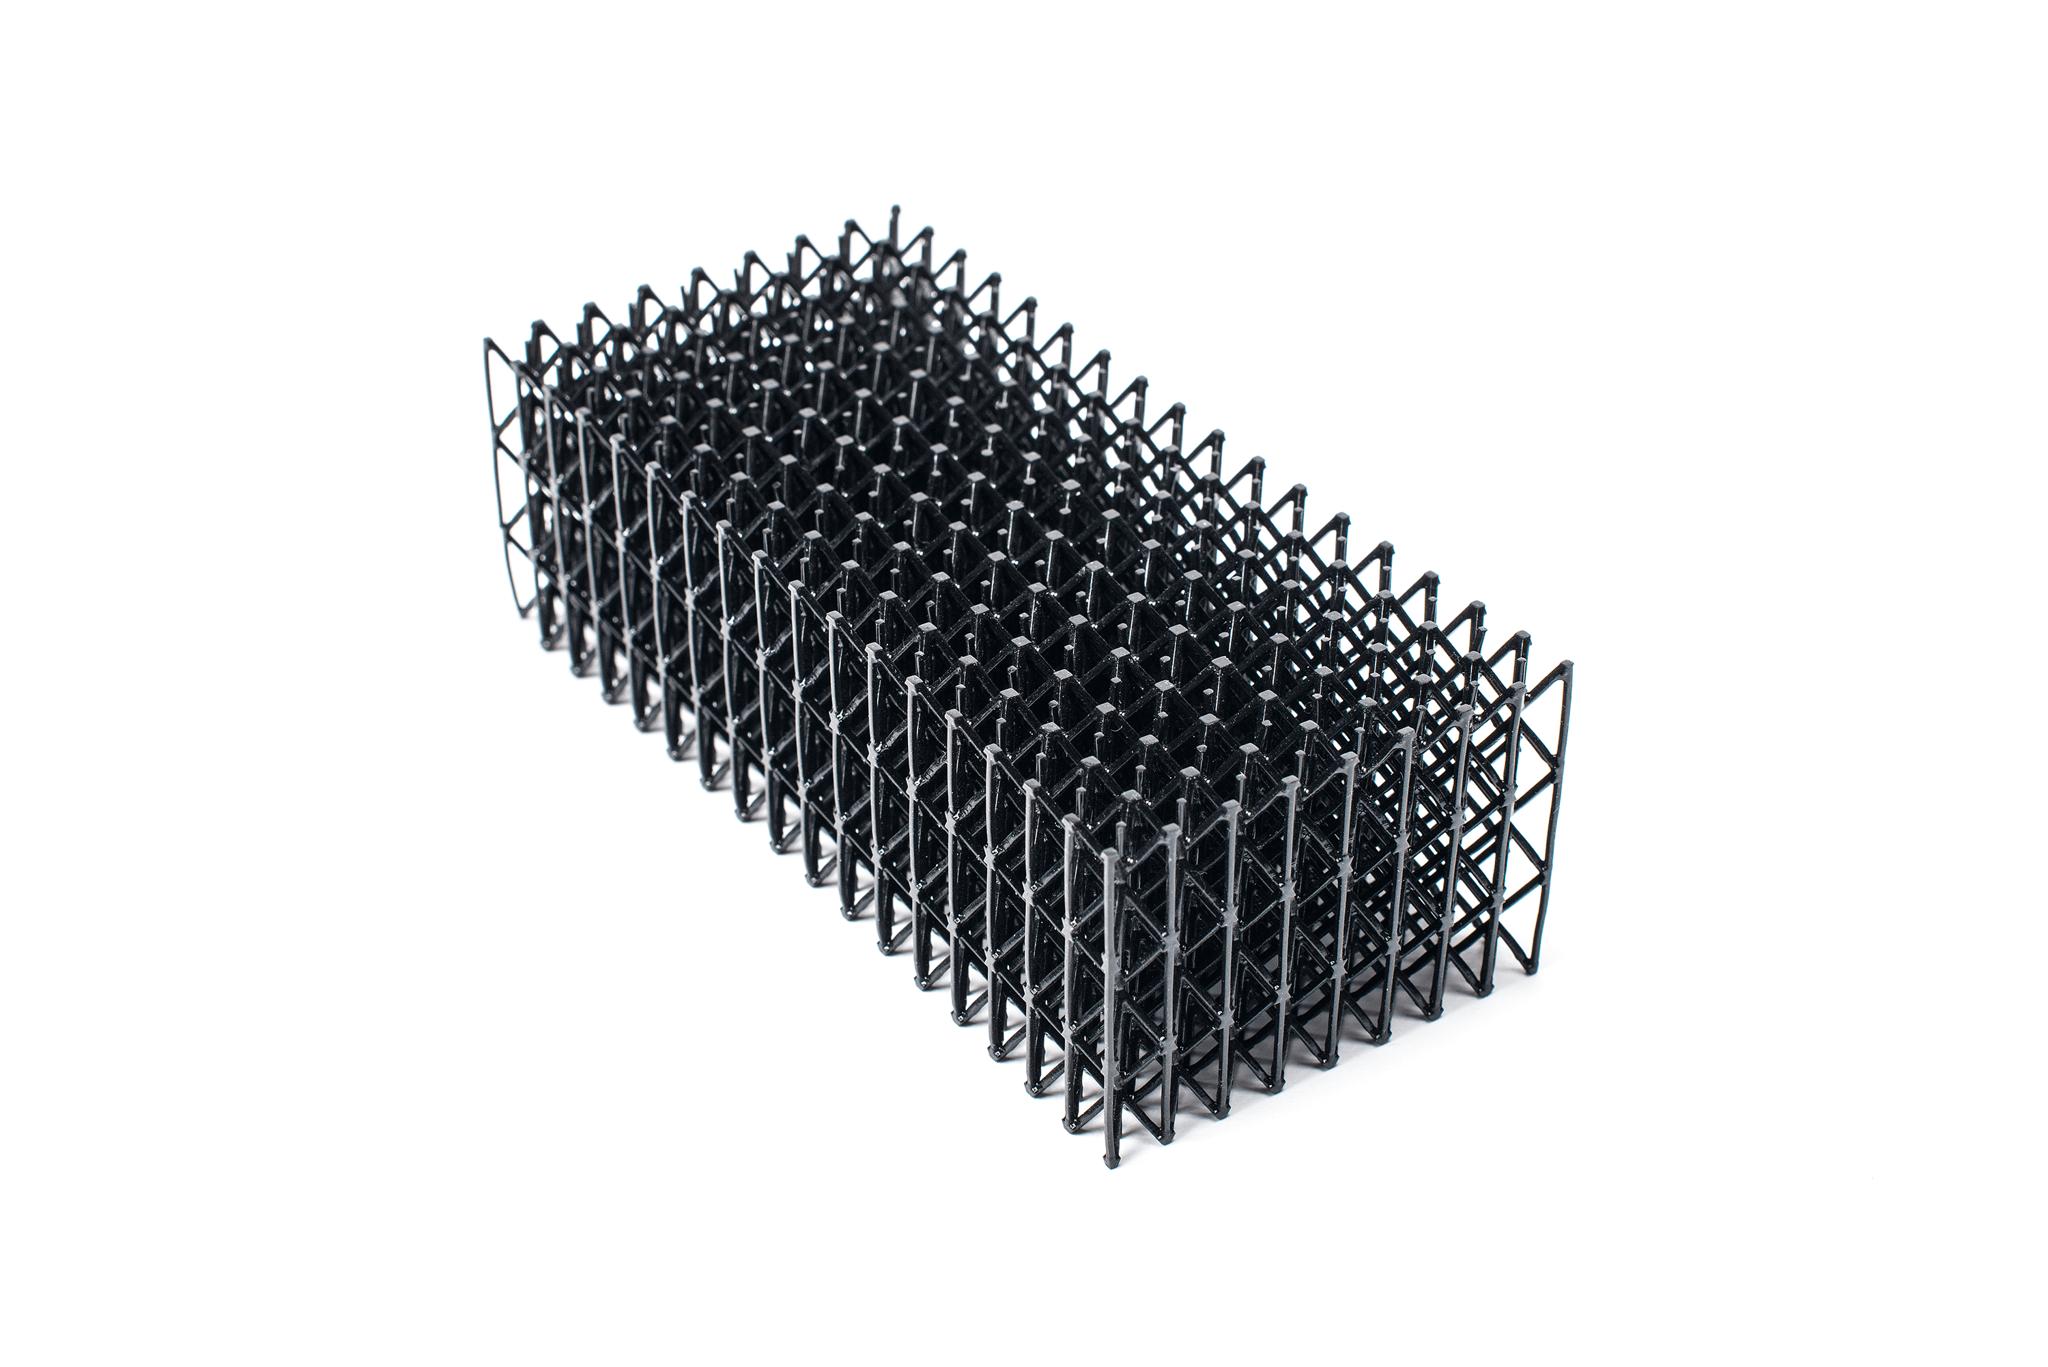
- Usare le strutture reticolari in modo mirato Con le resine elastiche la cedevolezza di un componente si può regolare tramite una struttura reticolare – ad esempio per imbottiture e ammortizzatori.
- Testare in condizioni reali Verifica i componenti in condizioni realistiche prima di impiegarli in serie.
Limiti e alternative
Quando un altro processo è la scelta migliore?
- Post-lavorazione Pulizia e post-polimerizzazione fanno parte del processo. I tempi di produzione attuali li vedi nel configuratore.
- Dimensioni del componente Il volume di costruzione è limitato. Per componenti più grandi sono indicati, ad esempio, i processi a letto di polvere.
- Strutture di supporto I supporti devono poter essere rimossi e la resina deve poter defluire dalle cavità. Questo limita un po’ la libertà di progettazione.
- Applicazioni mediche Alcune schede tecniche dei produttori citano prove secondo ISO 10993 in condizioni di processo definite. Non si tratta di un’approvazione per un’applicazione specifica; l’idoneità va chiarita caso per caso.
| Processo | Punti di forza | Può essere la scelta migliore se … |
|---|---|---|
| Stereolitografia (SLA) | Componenti lisci con dettagli fini, a seconda della resina anche trasparenti | … ti servono componenti altamente trasparenti o modelli dimostrativi |
| Sinterizzazione laser (SLS) | Componenti resistenti senza strutture di supporto | … il tuo componente è più grande o deve essere realizzato senza strutture di supporto |
| Multi Jet Fusion (MJF) | Processo a letto di polvere senza strutture di supporto, anche con TPU | … ti servono componenti funzionali senza strutture di supporto |
| Material Jetting | Componenti morbidi in materiale di stampa simile al silicone con dettagli fini | … il tuo componente morbido ha dettagli molto fini |
| Stampaggio a iniezione | Conveniente per grandi quantità | … la quantità è così grande che uno stampo conviene |
Applicazioni
Per cosa si usa il procedimento CLIP?
Con il CLIP si realizzano prototipi funzionali e componenti per l’impiego reale: alloggiamenti, supporti, clip e coperture, componenti con requisiti di protezione antincendio, attrezzature e mezzi di produzione – ad esempio in UMA 90, che secondo il produttore è adatta a questo scopo – oltre ad ammortizzatori e imbottiture elastiche.
Produzione in serie
Componenti funzionali in piccola serie – senza utensili, in resine per l’impiego tecnico.
Alla produzione in serie
Prototipazione
Prototipi funzionali in resine tecniche – per testare presto forma, accoppiamento e funzione.
Alla prototipazioneOrdinare
Come ordino componenti CLIP?
Carica il tuo file 3D, scegli materiale e processo e guarda le offerte disponibili.
- Carica il file Carica i tuoi dati 3D nel configuratore. Viene verificato automaticamente se il componente rientra nel volume di costruzione.
- Scegli il materiale Scegli tra oltre 160 materiali e oltre 12 processi – ad esempio RPU 70 con il procedimento CLIP.
- Controlla l’offerta Di norma vedi subito prezzo e tempo di produzione dei fornitori che possono realizzare il tuo componente.
- Ordina Ordini direttamente online al prezzo selezionato.
FAQ
Domande frequenti sul procedimento CLIP
Che cos’è il procedimento CLIP?
La Continuous Liquid Interface Production (CLIP) è una tecnologia di stampa 3D sviluppata dall’azienda statunitense Carbon. Un proiettore espone la resina liquida dal basso attraverso una finestra permeabile all’ossigeno, mentre la piattaforma di costruzione tira il componente verso l’alto in modo continuo. Molte resine vengono poi post-polimerizzate in forno.
Qual è la differenza tra CLIP e DLS?
CLIP indica la tecnologia con la finestra permeabile all’ossigeno e la dead zone. Carbon chiama il processo complessivo basato su di essa – incluse le resine e la post-polimerizzazione – Digital Light Synthesis (DLS).
Qual è la differenza tra CLIP e SLA?
Entrambi induriscono la resina liquida con la luce. Nella SLA di solito un laser traccia la sezione strato dopo strato, nel CLIP un proiettore proietta intere sezioni e, grazie alla dead zone, il componente cresce in modo continuo senza dover essere staccato dal fondo della vasca dopo ogni strato. Molte resine CLIP raggiungono le proprietà finali solo con la post-polimerizzazione termica.
Quali materiali sono disponibili per il CLIP?
Sul PROTIQ Marketplace sono attualmente disponibili, tra gli altri, le resine epossidiche EPX 82 ed EPX 86FR, le resine poliuretaniche RPU 70, RPU 130, MPU 100 e FPU 50, UMA 90, Loctite 3D IND405 e gli elastomeri EPU 40, EPU 41 e SIL 30.
Perché i componenti CLIP vengono post-polimerizzati in forno?
Molte resine CLIP sono a doppia polimerizzazione: la luce UV dà forma al componente, un successivo trattamento termico attiva una seconda reazione. Solo allora il componente raggiunge le proprietà indicate nella scheda tecnica. Alcune resine, come UMA 90 o Loctite 3D IND405, non richiedono il forno.
Esistono materiali CLIP ignifughi?
Sì. Secondo la scheda tecnica, EPX 86FR raggiunge UL 94 V-0 a 2,0 mm e V-1 a 1,5 mm di spessore del provino. La classificazione vale per provini normalizzati; se il tuo componente soddisfa i requisiti va verificato caso per caso.
I componenti CLIP sono biocompatibili?
Non si può dire in generale. Alcune schede tecniche dei produttori citano prove secondo ISO 10993 in condizioni di processo definite. Non si tratta di un’approvazione per un’applicazione specifica; se un componente è adatto a un’applicazione medica va chiarito caso per caso.
Quanto possono essere grandi i componenti CLIP?
Dipende dall’impianto del fornitore. Al caricamento viene verificato automaticamente se il tuo componente rientra nel volume di costruzione. Se è troppo grande, contattaci.
Quanto costa un componente CLIP?
Il prezzo dipende soprattutto da volume del componente, dimensioni, materiale e quantità. Dopo aver caricato il file, nel configuratore di norma vedi subito i prezzi dei fornitori.



